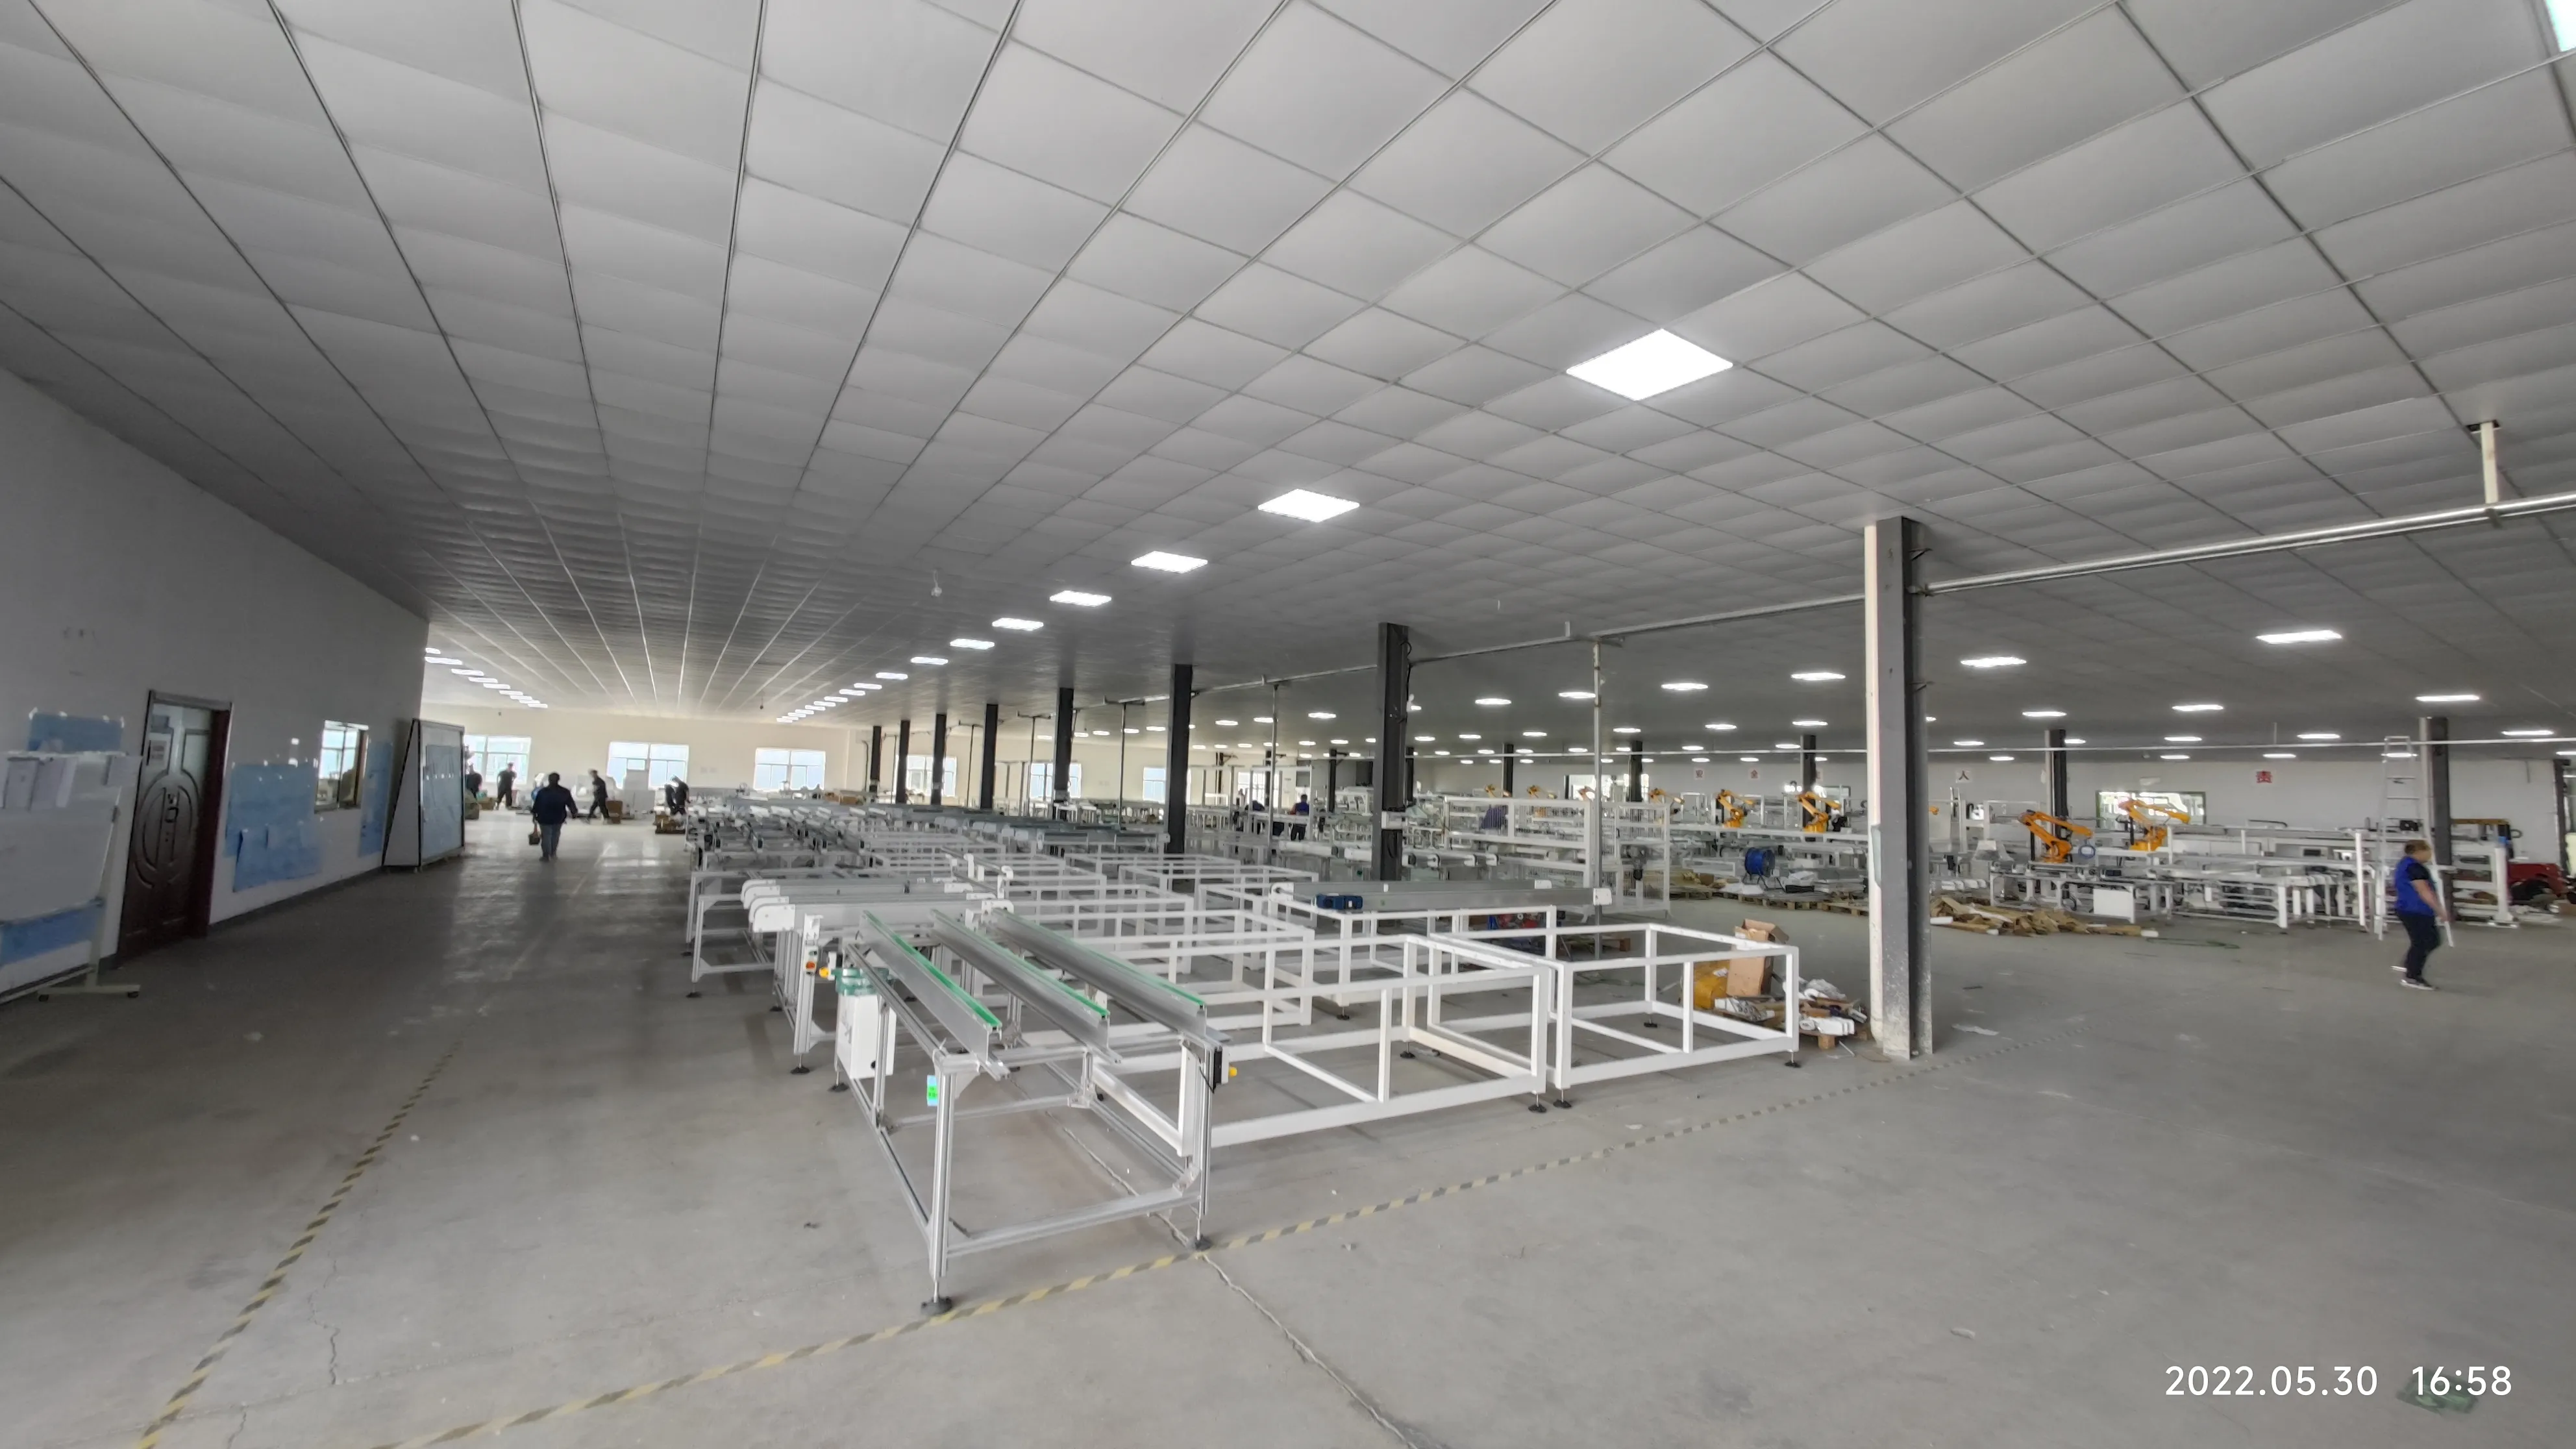
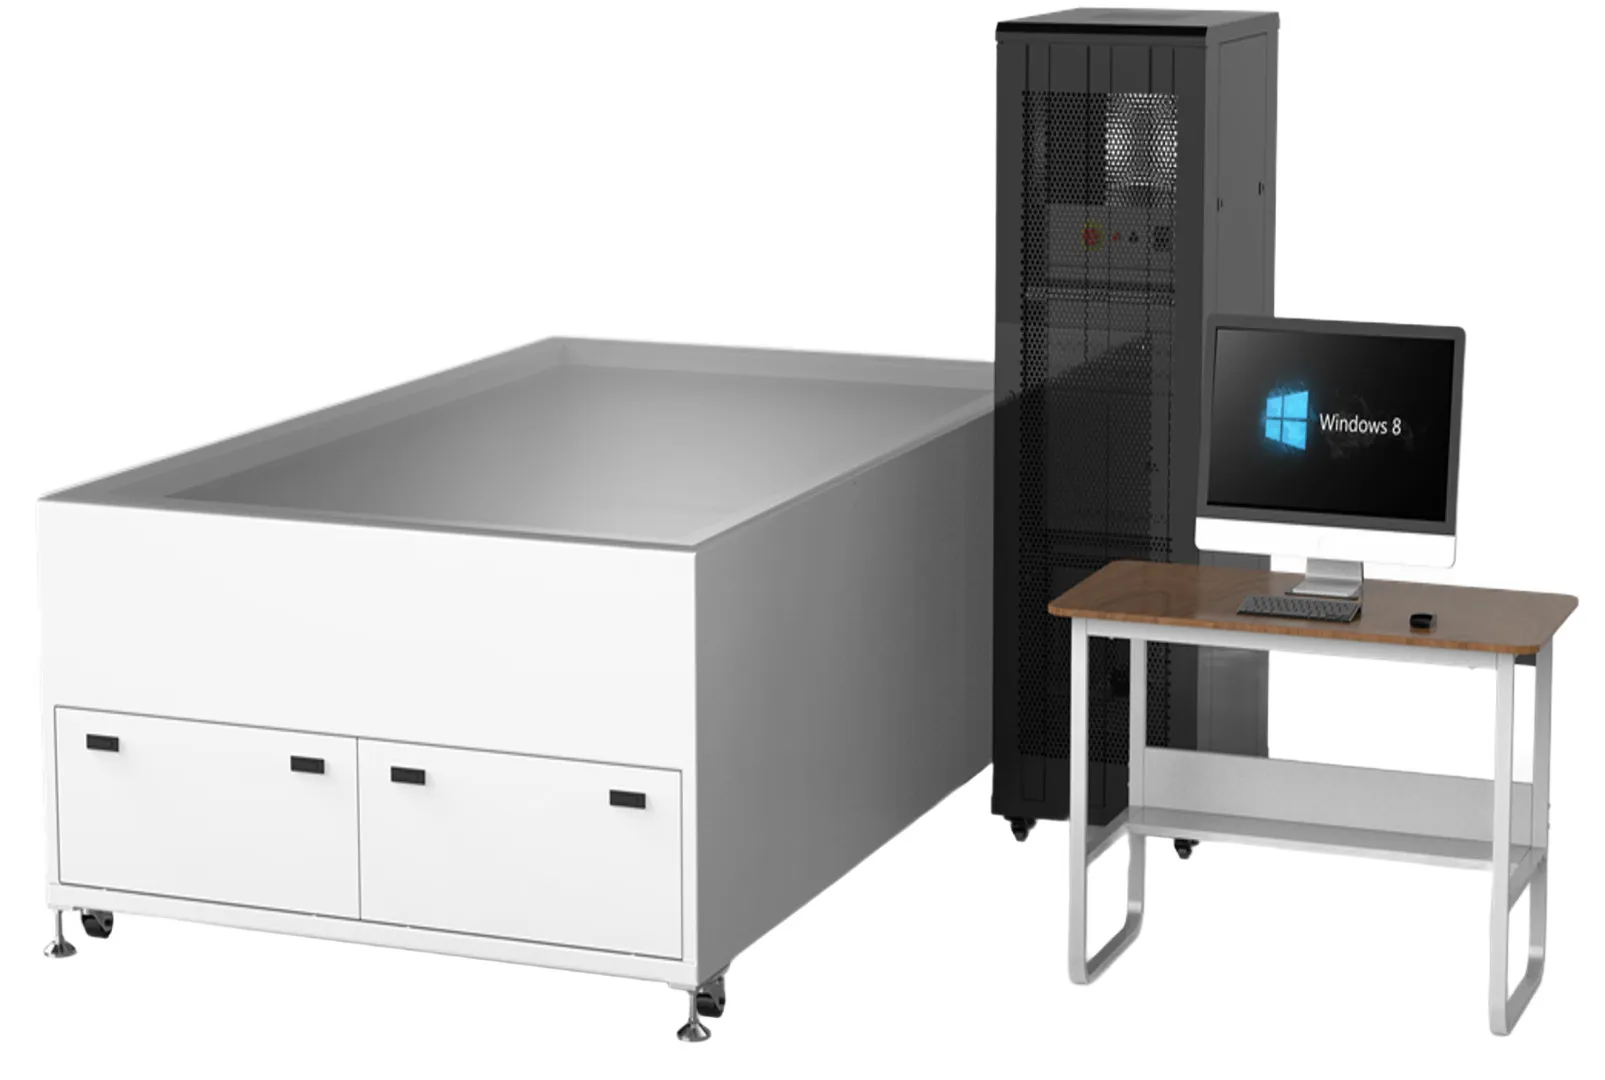
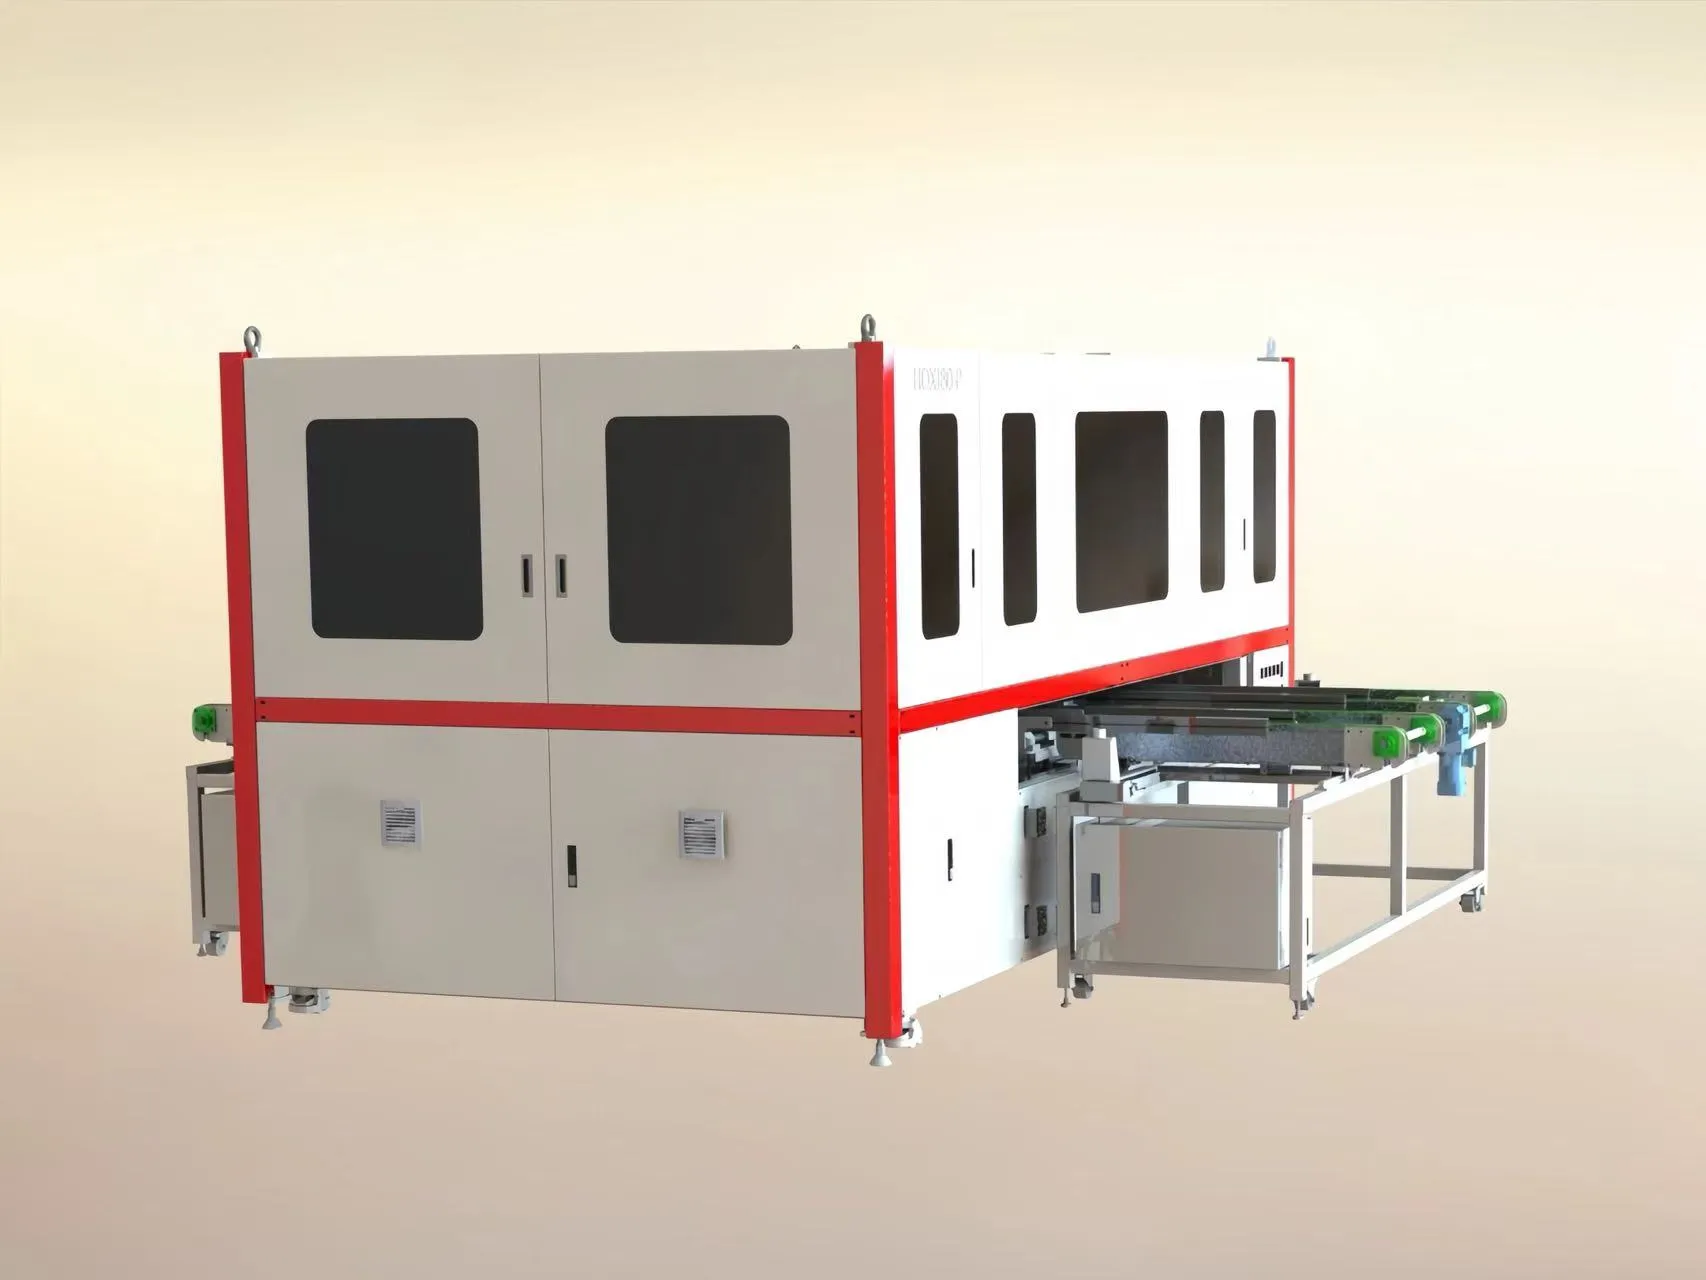
پاسخ سریع: خط تولید پنل خورشیدی مجموعهای منظم از ایستگاههاست که سلولها را به ماژولهای تمامشده تبدیل میکند — برش، تَبینگ، چیدمان، باسبندی، لمینیشن، قاببندی، نصب جعبه اتصال، تست — که بهصورت نیمهخودکار یا کاملاً خودکار عرضه میشود و بر اساس رده ظرفیتی از 5 MW تا 1–2 GW اندازهگذاری میشود، و چیدمان، تأسیسات و نیروی انسانی تابع همان رده است.
خط تولید پنل خورشیدی: پیکربندیها از 5 MW تا 1 GW
خریداران بهندرت بر سر یک ماشین به دردسر میافتند. آنها بر سر خط بهعنوان یک پروژه به دردسر میافتند: رده ظرفیتی که پیش از بررسی اتاق تأسیسات انتخاب شده، سطح اتوماسیونی که بدون شمارش اپراتورها انتخاب شده، و نقشهای که پیش از پرسیدن طول واقعی صف لمیناتور کشیده شده است.
خط تولید پنل خورشیدی شامل چه چیزهایی است
توالی ثابت است. آنچه بین یک کارگاه 5 MW و یک کارخانه گیگاواتی تغییر میکند این است که چه مقدار کار دستی انجام میشود، چه مقدار بافر بین ایستگاهها قرار دارد و چه مقدار بازرسی بهصورت خودکار انجام میشود.
- آمادهسازی سلول — مرتبسازی، سپس برش لیزری یا اسکرایب برای کار نیمهسلول، شینگل یا بککنتاکت.
- تَبینگ و رشتهسازی — لحیمکاری ریبون یا چسبکاری به رشتهها با اتصالات تکرارپذیر.
- لایهگذاری — رشتهها روی شیشه همراه با لایه کپسوله و بکشیت یا شیشه پشتی، به ترتیب مدار.
- باسبندی و جداسازی — اتصال انتهای رشتهها به مدار ماژول و عایقبندی اتصالات.
- بازرسی پیش از لمینتکردن — بررسی بصری و EL در حالی که عیوب هنوز قابل تعمیر هستند.
- لمینیت — پخت لایه کپسوله با گرما، خلأ و فشار و خارج کردن هوا.
- فریمینگ و جعبه اتصال — پیرایش، چسب قاب، لحیمکاری جعبه یا پر کردن با چسب، پخت.
- تست نهایی — تصویربرداری EL، اندازهگیری IV زیر شبیهساز خورشیدی، تستهای هیپات، مرتبسازی، بستهبندی.
دو ایستگاه ریتم پاییندست را تعیین میکنند: یک تَبِر-استرینگر مانند AM050FH برای رشتههای نیمهسلول MBB، و اندازهگیری IV روی شبیهساز کلاس AAA مانند OTMT. بقیه بر اساس کارکرد و رابطشان با ایستگاههای مجاور مشخص میشوند.
نیمهخودکار در برابر کاملاً خودکار
تمایز «ماشین در برابر بدون ماشین» نیست. یک خط تولید پنل خورشیدی نیمهخودکار از همان تجهیزات فرآیندی استفاده میکند؛ اپراتورها ماژولها را بین ایستگاهها جابهجا میکنند و قضاوت بصری بیشتری دارند. یک خط کاملاً خودکار انتقال، بافرینگ، بارگذاری خودکار لمیناتور و ردیابی را اضافه میکند، بهطوریکه ماژولها هرگز با دست بلند نمیشوند.
انتقال دستی هزینه نیروی انسانی دارد و آسیب جابهجایی ایجاد میکند که هیچ تستی کاملاً آن را نمیگیرد. با رشد ظرفیت، یکنواختی استدلال واقعی است: چیدمان دستی برای چند ماژول در هر شیفت خوب است و در صدها ماژول به منبع اصلی ناهمترازی تبدیل میشود. بازیابی خطا برعکس عمل میکند — گیرکردن قابل مشاهده را اپراتور برطرف میکند، اما خط خودکار به رویه مکتوب نیاز دارد.
پیکربندی چگونه از 5 MW به 1 GW تغییر میکند
ردههایی که Ooitech بر اساس آنها میسازد: 5 MW، 10 MW، 20 MW، 30 MW، 60 MW، 120 MW، 150 MW، 300 MW، 600 MW و 1–2 GW. جدول نشان میدهد که ماهیت خط چگونه تغییر میکند؛ این جدول راهنمای تصمیم است نه مشخصکننده آن.
| رده | مشخصه | آنچه طراحی را هدایت میکند |
|---|
| 5 مگاوات | نیمهخودکار، فشرده | کمترین سرمایهگذاری اولیه؛ انتقال دستی. |
| 10 MW | نیمهخودکار، با مقداری اتوماسیون | جایی که کار دستی کیفیت را محدود میکند. |
| 20 MW | نیمهخودکار، با ایستگاههای بیشتر | بافر و جریان بالاتر از سرعت ماشین. |
| 30 MW | Hybrid | بارگذاری لمیناتور گلوگاه است. |
| 60 MW | عمدتاً خودکار | بازرسی درونخطی و ردیابی. |
| 120 MW | کلید در دست کاملاً خودکار | انتقال، بافرینگ، دادههای یکپارچه. |
| 150 MW | کاملاً خودکار، چندفرمتی | زمان تغییر فرمت و توازن خط. |
| 300 MW | کاملاً خودکار، جریان موازی | افزونگی و دسترسی برای نگهداری. |
| 600 MW | مقیاس کارخانه | تأسیسات، لجستیک، MES. |
| 1–2 GW | کارخانه چندخطی | تأسیسات و سیستم کیفیت مشترک. |
دو قاعده در هر ردهای پابرجا میماند. ظرفیت با کندترین ایستگاه زنجیره تعیین میشود، نه با سریعترین ماشین در پیشفاکتور. و گذار از نیمهخودکار به خودکار پیش از آنکه گامی در تعداد ایستگاهها باشد، گامی در پیچیدگی پروژه است. خریداران بار اول اغلب با خط نیمهخودکار 5 MW شروع میکنند و در همان حال ساختمان را طوری طراحی میکنند که پیکربندی خودکار بعدی در همان فضا جای بگیرد.
منطق چیدمان و فضای کف
چیدمان تابع مواد است، نه تابع برگه نقشه. خط یکطرفه از بارگذاری شیشه تا بستهبندی پیش میرود و هر تحویل همان پرسشها را مطرح میکند: ماژولها کجا منتظر میمانند، چه کسی آنها را جابهجا میکند، و قطعه ردشده چگونه از جریان خارج میشود بدون آنکه آن را مسدود کند. خط مستقیم، U-شکل که ماژولهای تمامشده را به راهروی شیشه برمیگرداند، یا دو راهرو با چیدمان و لمینیشن پشت به پشت.
فضای کف را بافر مصرف میکند، نه ماشینها. بین چیدمان و لمیناتور باید صف کافی باشد تا در طول توقف، تغذیه آن حفظ شود؛ بین لمیناتور و قاببندی باید فضای خنکسازی باشد. راهروهای نگهداری، فاصله تابلوها و مسیری بهاندازه کافی عریض برای خارج کردن لمیناتور، اصلاحشان پس از ساخت پرهزینه است.
تأسیسات: برق، هوا، آب، محیط
تأسیسات بخشی از خط تولید پنل خورشیدی است که آخر از همه تأیید و اول از همه سرزنش میشود. بار متصل عمدتاً توسط لمیناتورها، شبیهساز خورشیدی و واحد سردسازی تعیین میشود و توزیع باید برای کارکرد همزمان اندازهگذاری شود، نه برای یک جمع اسمی. هوای فشرده در نقاط کوچک متعددی مصرف میشود — سیلندرها، گریپرها، توزیع چسب، فیکسچرها — بنابراین فشار پایدار مهمتر از حجم کل است.
آب سردشده توسط لمیناتور و برخی تجهیزات لیزر و تست لازم است؛ مشخصات باید دما و دبی مورد انتظار ماشین را با حاشیه برای تابستان بیان کند. لمینیشن و پخت چسب نیز به اتاقی تمیز و کنترلشده نیاز دارند — کارگاهی که برای افراد راحت است، بهطور خودکار برای کپسولهسازی مناسب نیست.
نیروی انسانی در هر شیفت بر اساس سطح اتوماسیون
تعداد نفرات از چیدمان خوانده میشود، نه از روی بروشور حدس زده میشود. در یک خط نیمهخودکار افراد در طول فرآیند توزیع میشوند — هر تحویل دستی یک نفر است، متمرکز در چیدمان، باسبندی و بازرسی. در یک خط کاملاً خودکار همان خروجی به نیرو در بارگذاری شیشه، دروازههای کیفیت، بستهبندی و نگهداری نیاز دارد.
در مرحله استعلام، پرسش اصلی سازمانی است که فروشنده فرض میکند: تعداد افراد در هر شیفت، مهارتها، اینکه تعویض خط با یک نفر انجام میشود یا دو نفر، و چه کسی در ساعت سه بامداد خطا را رفع میکند. Ooitech تجهیزات کلید در دست همراه با آموزش عرضه میکند، بنابراین برنامه نیروی انسانی و برنامه آموزش باید در قالب یک سند ارائه شوند.
توالی راهاندازی و آموزش
راهاندازی از تأیید تأسیسات جانبی و اجرای آزمایشی تکایستگاه، از طریق یکپارچهسازی بخشها، تا اجرای کامل خط با مواد واقعی پیش از تحویل ادامه مییابد. آموزش بهموازات و نه پس از آن انجام میشود: اپراتورها یک ایستگاه را هنگام تنظیم آن یاد میگیرند و کارکنان نگهداری، نقشهها را روی همان ماشینی میآموزند که قرار است تعمیر کنند.
دو سند این مرحله را میسازند یا خراب میکنند — چکلیست پیش از نصب که پیش از حمل صادر میشود و مشخص میکند چه کارهایی باید در ساختمان پیش از رسیدن جعبهها تمام شده باشد، و پروتکل تحویل که مشخص میکند چه چیزی، با چه موادی و با امضای چه کسی نمایش داده میشود.
چگونه برای یک خط تولید پنل خورشیدی درخواست قیمت (RFQ) بنویسیم
یک RFQ خوب یک کارخانه را توصیف میکند، نه فهرستی از نام ماشینها را. ابتدا محصول را مشخص کنید: اندازه و قالب ماژول، نوع و آرایش سلول، شیشه، قاب یا بدون قاب، نوع جعبه اتصال، و ترکیب اگر بیش از یک نوع تولید میشود. سپس چارچوب تجاری: رده هدف، تعداد شیفت در روز، توسعه برنامهریزیشده، و اینکه سایت جدید است یا تبدیلشده.
- واقعیتهای سایت — مساحت کف، ارتفاع سقف، بارگذاری کف، برق، هوا، آب، زهکشی.
- مرزهای دامنه کار — جایی که کار فروشنده تمام میشود و کار شما آغاز میگردد.
- انتظار اتوماسیون برای هر بخش، نه یک برچسب کلی.
- رابطها — ردیابی، جمعآوری داده، MES یا ERP.
- اقلام قابل تحویل — چیدمانها، برنامه تأسیسات جانبی، راهنماها، فهرست قطعات یدکی، آموزش، معیارهای پذیرش.
- شرایط خدمات — مسیر پاسخگویی، زمان تحویل قطعات یدکی، پشتیبانی از راه دور، دامنه گارانتی.
قابلیت مقایسه هدف اصلی است: دو پیشنهاد قیمت برای همان «خط تولید خودکار پنل خورشیدی» بهندرت دامنه یکسانی را پوشش میدهند، و پاسخ بخشبهبخش راهی است که این تفاوت را پیدا میکنید. این انضباط هنگام مقایسه یک خط خودکار 120 MW با یک پیکربندی کلید در دست 600 MW.
دقیقاً یکسان است.
- اشتباهات رایج در مشخصات فنی ظرفیت بدون محصول.
- یک رده تا زمانی که قالب ماژول تعریف نشود معنایی ندارد. سریعترین ماشین، نه یک خط متعادل.
- گلوگاه فقط جابهجا میشود. بازرسی خارج از دامنه کار.
- آزمون EL و IV تجهیزات فرآیندی هستند، نه افزودنی. چانهزنی برای حذف آموزش.
اپراتورهای آموزشندیده از روز اول ضایعات تولید میکنند. توالی بیش از هر مشخصه منفردی اهمیت دارد؛ این فرآیند در نحوه انتخاب دستگاه لمیناتور مناسب ماژول خورشیدی فرآیند تولید دهمرحلهای.
سوالات متداول
نحوه کار یک خط از سلول تا ماژول
ساخت و راهاندازی یک خط چقدر طول میکشد؟
این مدت به رده ظرفیت، سطح اتوماسیون و سرعت آماده شدن ساختمان بستگی دارد. یک خط فشرده نیمهخودکار پروژهای کوتاه است؛ یک خط کاملاً خودکار چندبخشی به زمان بیشتری برای ساخت، نصب و یکپارچهسازی نیاز دارد. برنامه بخشبهبخش بخواهید تا کارهای سایت بهموازات پیش بروند.
آیا یک خط نیمهخودکار را میتوان بعداً به خودکار ارتقا داد؟
بله، اگر چیدمان و تأسیسات جانبی برای آن برنامهریزی شده باشند. مسیر معمول، افزودن انتقال و بافر بین بخشها و سپس بارگذاری خودکار لمیناتور است، در حالی که تجهیزات اصلی حفظ میشوند. محدودیتها فضای کف، ظرفیت برق مازاد و حاشیه هوا و خنکسازی هستند.
چه چیزی قیمت یک خط تولید پنل خورشیدی را تعیین میکند؟ رده ظرفیت، سطح اتوماسیون هر بخش، تعداد ایستگاهها، قالبهای پشتیبانیشده، و مرز دامنه کار — اینکه بارگذاری، جابهجایی، بازرسی و بستهبندی شامل میشوند یا نه. تأسیسات جانبی و کارهای ساختمانی ردیفهای بودجه جداگانهای دارند. پیشنهادهای قیمت تنها زمانی قابل مقایسهاند که RFQ پاسخ بخشبهبخش را الزامی کند؛ ساختار هزینه بر اساس ظرفیت
نشان میدهد این برگهها چگونه خوانده میشوند.
آیا باید کل خط را یکجا بخریم؟
لزوماً نه، اما توالی اهمیت دارد. ایستگاههایی که کیفیت را تعیین میکنند — رشتهکشی، لمیناسیون، آزمون — سختترین برای جایگزینی هستند؛ جابهجایی و بستهبندی میتوانند دستی شروع شوند. فرآیند را پیش از حملونقل بخرید، چیدمان را از روز اول کامل نگه دارید، و اتوماسیون را بهتدریج به خطی اضافه کنید که برای پذیرش آن ساخته شده است. فرم درخواست پیشنهاد قیمت یک خط تولید پنل خورشیدی دارایی بلندمدتی است و پیشنهادی که امضا میکنید تعیین میکند سالها چگونه رفتار کند. مشخصات محصول، رده هدف و دادههای سایت خود را از طریق ارسال کنید و دامنه بخشبهبخش بخواهید؛ نمای کلی ماشینها در سطح ایستگاه