پاسخ سریع: دستگاه لمیناتور پنل خورشیدی را با تطبیق قالب اتاقک، نوع غشا و سیستم کنترل با اندازه ماژول و ماده کپسولهکننده خود انتخاب کنید، سپس آن را با دستوری (recipe) راهاندازی کنید که هوا را پیش از فشار غشا بیرون میکشد و پشته را در طول اتصال عرضی نگه میدارد — و آن را تمیز، آببندیشده و بدون نشتی نگه دارید.
دستگاه لمیناتور پنل خورشیدی: چگونه یکی را انتخاب و اجرا کنیم
لمینت واقعاً چه کاری روی ماژول انجام میدهد
پیش از لمینت، ماژول تنها شیشه، کپسولهکننده، سلولها و لایه پشتی است که فقط با همترازی کنار هم نگه داشته شدهاند؛ پس از آن، محصولی آببندیشده است که باید دههها در فضای باز دوام بیاورد. چهار کار همزمان انجام میشود.
حذف هوا. هوای بهدامافتاده به حفره تبدیل میشود، سپس به مسیر رطوبت، محل تخلیه جزئی و یک محصول ردشده از نظر ظاهری. خلأ آن را پیش از فشردهسازی پشته بیرون میبرد.
اتصال عرضی. EVA، POE و EPE ترموپلاستیکهایی نیستند که صرفاً ذوب شوند: گرما آنها را نرم میکند، سپس پراکسید موجود در فیلم تجزیه میشود و زنجیرههای پلیمری را به سدی سخت، شفاف و عایق پیوند میزند. چون این یک واکنش شیمیایی است نه یک نقطه ذوب، دستور کار را نمیتوان بین مواد کپی کرد — راهنمای ما درباره لمیناتور بهعنوان قلب کپسولهسازی ماژول فتوولتائیک.
چسبندگی و پایداری. لمینت باید به شیشه و به لایه پشتی یا شیشه پشتی بچسبد، هر نوار (ribbon) را کپسوله کند و صاف و زاویهدار بیرون بیاید — ایستگاههای قاببندی و جعبه اتصال در پاییندست، ماژول صاف را فرض میکنند.
پیکربندیهای دستگاه و کاربرد هر یک
دستگاه لمیناتور پنل خورشیدی یک محصول واحد نیست. پیکربندیها در تعداد اتاقک، چیدمان پشته، روش اعمال فشار و یکپارچگی با خط متفاوتاند؛ قالب ماژول و ترکیب محصول بیش از قیمت، انتخاب را تعیین میکنند.
| پیکربندی | نحوه کار | مناسبترین برای |
|---|
| تکاتاقک | یک اتاقک، یک ماژول در هر چرخه | محدوده باریک، خطوط آزمایشی |
| تکلایه، دو اتاقک | دو اتاقک زیر یک سیستم کنترل و یک اپراتور | دو دستور کار همزمان، خروجی بیشتر در هر سطح اشغال |
| دولایه (پشتهای) | دو اتاقک مستقل روی هم، هر یک با غشا و گرمایش خود | BIPV ترکیبی، قابدار، شیشه-شیشه |
| چند اتاقک درون خط | چند اتاقک سری درون یک خط تماماتوماتیک | حجم بالا با یک قالب |
| نیمهاتوماتیک | اپراتور بارگیری و تخلیه میکند؛ چرخه خودکار است | کار دستهای، بازسازی |
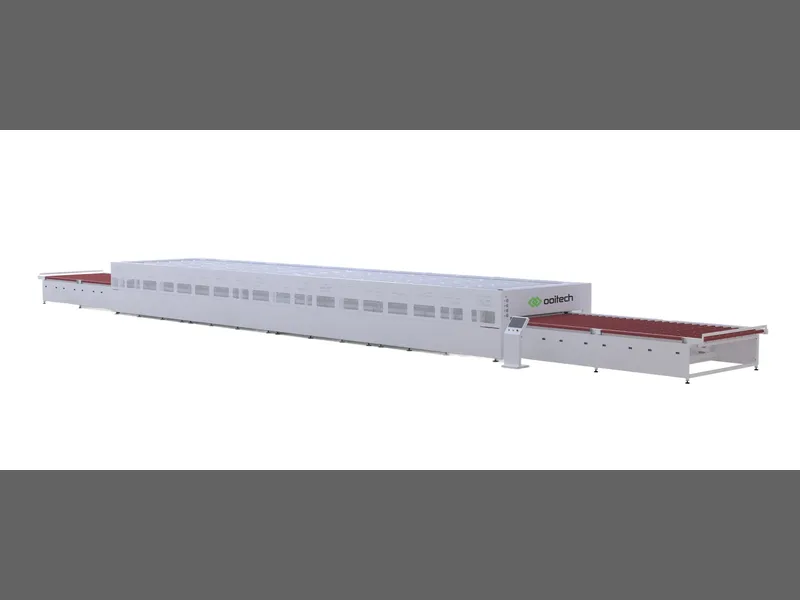
خط تولید OTCY-2754DD یک لمیناتور خودکار تکلایه دو اتاقک است که حول BIPV و ماژولهای قابدار ساخته شده — دو اتاقک، بنابراین یک لمینت سنگین BIPV و یک ماژول قابدار استاندارد هر یک دستور کار خود را بدون توقف تولید اجرا میکنند. OCY-H600D یک لمیناتور نیمهخودکار است، پاسخ معمول در جایی که حجمها توجیهکننده یک سیستم انتقال تمامخودکار نیستند.
غشا در برابر کیسه
در دستگاه غشایی، ورقی که در لبه اتاقک بسته شده با خلأ بالای آن به سمت ماژول کشیده میشود و فشار اتمسفر فشار میآورد؛ دستگاه کیسهای بهجای آن یک بالشتک بادشونده را به پایین میراند. غشاها بهتر با قابها و لبههای ضخیم منطبق میشوند، کیسهها سرویسکردنشان سادهتر است. در هر دو حالت، صافی اتاقک و کشش غشا بیش از هر امتیاز اسمی اهمیت دارند.
قابدار، بدون قاب، BIPV و شیشه-شیشه
ماژول بدون قاب که صاف روی یک صفحه فشرده میشود رفتار قابل پیشبینی دارد. ماژول قابدار آلومینیومی دارد که از شیشه بیرون زده، بنابراین غشا باید از روی قاب عبور کند بدون آنکه آن را به کنار ببرد — همان مکانیزمی که پشت پرش فریماست. لمینتهای BIPV ضخیمتر و اغلب نامتقارناند و به شیبهای ملایمتر نیاز دارند. شیشه-شیشه لایه پشتیای ندارد که پشتش پنهان شود: هر حباب قابل مشاهده میماند، بنابراین دستور کار باید هم به ظاهر و هم به استحکام پیوند خدمت کند.
نیمهخودکار در برابر درونخط، مسئله لجستیک است. در یک خط تمامخودکار، لمیناتور بین چیدمان (layup) و ایستگاههای پاییندست با ریتمی ثابت قرار میگیرد — با ایستگاههای تست و EL مانند OEL-S2400 و قاببندی مانند OTZK-A که این ریتم را در دو طرف تعیین میکنند. مقایسه ما از لمیناسیون بین انتخاب مواد و ترک قرار دارد. ترک موجود در زمان چیدمان به لمینیت نهایی منتقل میشود، و فرآیند لمیناسیون خارج از پنجره نقصهای خودش را اضافه میکند، از جمله حباب، جدایش و پرش قاب. اینها حالتهای خرابی جداگانه با علل جداگانه هستند، و در محاسبات اندازهگذاری را بررسی میکند.
چرخه، مرحله به مرحله
- تخلیه. هوا از هر دو وجه، یا یک وجه در برابر یک صفحه، بیرون کشیده میشود. حفرهها اینجا جلوگیری میشوند.
- گرمایش. پشته به دمایی میرسد که کپسولهکننده در آن جاری میشود؛ شروع گرما در طول یا پس از تخلیه تعیین میکند فیلم پیش از فشار چقدر جاری شود.
- فشردهسازی. غشا پایین میآید و کپسولهکننده نرمشده را به هر شکاف اطراف نوارها، شینهها و لبههای سلول میراند.
- نگهداشت و پخت. در حین پیشرفت اتصال عرضی نگه داشته میشود — معمولاً طولانیترین مرحله و همان مرحلهای که محتوای ژل را تعیین میکند.
- خنکسازی. زیر فشار نگه داشته میشود تا لمینت از شیشه جمع نشود یا در لبهها تاب برندارد.
- آزادسازی. خلأ شکسته میشود، اتاقک باز میشود، ماژول خارج میشود. آزادسازی زودهنگام باعث جدایش لایهای لبه میشود.
سیستم خلأ و پنجره EVA
خلأ از پمپهای روغنی پرهای دوار، پمپهای خشک بدون روغن یا دیافراگمی، ترکیبهای دمنده Roots، یا پمپهای حلقه آبی تأمین میشود. پمپهای آببندیشده با روغن عمیقتر مکش میکنند اما به تعویض روغن و کنترل مه نیاز دارند؛ پمپهای خشک تمیزتر کار میکنند. برخی طراحیهای لمیناتور ماژول فتوولتائیک هر دو وجه پشته را تخلیه میکنند، برخی فقط وجه بالا را — تفاوت بهصورت حفرههای لبه در شیشه-شیشه ضخیم ظاهر میشود.
آنچه اهمیت دارد پنجره EVA: نوارهای که کپسولهکننده بهقدر کافی روان است تا جاری شود و هوا را بیرون بدهد، اما هنوز بهقدری ژل نشده که آن را قفل کند. اگر خیلی آهسته تخلیه کنید، فیلم با هوای باقیمانده درونش ژل میشود؛ اگر خیلی سریع از یک شکاف باریک عبور دهید، غشا از روی لبه پل میزند و هوا را درونش آببندی میکند. طراحی دستور کار تا حد زیادی هنر ماندن درون آن پنجره است — مقاله ما درباره پمپهای خلأ لمیناتور، انواع و پنجره EVA این تعامل را توضیح میدهد.
راهنمای عیبیابی
| عیب | علت | بررسی و رفع |
|---|
| حبابها و حفرهها | هوای باقیمانده در پشته، یا رطوبت آزادشده پس از نقطه ژل | بررسی پمپداون، یکپارچگی آببندی، نگهداری فیلم و ماندگاری. شروع با و در. |
| دلمیناسیون لبه | چسبندگی ضعیف، رهاسازی زودهنگام، شیشه یا فیلم آلوده | توالی رهاسازی و نگهداشت خنکسازی را بررسی کنید. اگر از خطوط ریبون پیروی میکند، مشکل جریان است نه فشار. |
| حبابهای خط ریبون | فیلم نمیتواند زیر ریبون و باسبار قبل از ژل شدن خیس شود | شیب افزایش دما را کند کنید، دوره جریان را طولانیتر کنید و هندسه ریبون را با نقشه لایهچینی بررسی کنید. |
| پرش قاب | غشا قاب را پل میزند و آن را از شیشه جدا میکند | نشستن قاب و کشش غشا را بررسی کنید، سپس شیب افزایش فشار را ملایمتر کنید. |
| ترک سلول نزدیک باسبارها | تنش لحیمکاری بههمراه شیب ناهموار در ناحیه همپوشانی | همپوشانی باسبار را در بالادست بررسی کنید. ببینید چرا همپوشانی باسبار در طول لمینیشن باعث ترک سلول میشود. |
| چینخوردگی بکشیت | کشش ناهموار، هوای محبوس، گرمایش نامتقارن | تراز لایهچینی و صاف کشیده شدن ورق قبل از بستن را بررسی کنید. چینخوردگی یکطرفه یعنی صفحه صاف نیست یا ماژول خارج از مرکز است. |
توان عملیاتی و توازن خط
در بیشتر خطوط، لمیناتور کندترین ایستگاه است، بنابراین زمان سیکل آن — نه استرینگر یا فریمر — تاکت را تعیین میکند: زمان موجود تقسیم بر ماژولهای موردنیاز. سیکلی طولانیتر از تاکت یک گلوگاه است، مهم نیست بقیه چقدر سریع کار کنند. سه راهحل صادقانه وجود دارد. افزودن ظرفیت موازی، اتاقک دوم یا واحد دو اتاقکی، تا دو ماژول در حال پردازش باشند وقتی اپراتور بعدی را بارگذاری میکند. کوتاه کردن دستور پخت تا جایی که انکپسولانت اجازه میدهد، با معاوضه زمان ماند در برابر محتوای ژل در آزمایشگاه تست. یا پذیرش تاکتی که ماشین لمیناتور پنل خورشیدی تحمیل میکند و اندازهبندی بافرها و ظرفیت پاییندست حول آن. چیزی که هرگز جواب نمیدهد گرسنه نگه داشتن آن است: لمیناتور درونخطی که منتظر ماژول است بیش از یک دستور پخت کند، خروجی از دست میدهد.
عملیات و نگهداری روزانه
مراقبت از غشا. غشا و فیلم رهاسازی باقیمانده EVA، خردهها و گرد شیشه را جمع میکنند. پاک کنید، از نظر سوراخهای ریز و چین بررسی کنید و طبق برنامه تعویض کنید — یک سوراخ ریز الگوی حفره تکرارشوندهای ایجاد میکند که ردیابی آن پرهزینه است.
تمیزی اتاقک. چکههای EVA، قطعات سلول و باقیمانده فلاکس روی صفحه میافتند و روی هر ماژول بعدی چاپ میشوند.
بررسی آببندی و نشتی. واشر محیطی را از نظر بریدگی و سختشدن بررسی کنید، سپس اتاقک خالی را ببندید، پمپ را ایزوله کنید و گیج را تماشا کنید. قرائت بهآرامی افتکننده خیلی قبل از ظاهر شدن حبابها هشدار مشکل آببندی میدهد.
ردیابی پخت. شناسه دستور پخت، دسته، لات فیلم و سیکل را ثبت کنید و با محتوای ژل یا تستهای پوستکنی روی نمونهها تطبیق دهید. سوابق یک بعدازظهر بد را به یک تشخیص تبدیل میکنند. Ooitech تجهیزات را بهصورت کلید تحویل با آموزش اپراتور و خدمات پس از فروش تأمین میکند، بنابراین دفترچه دستور پخت و برنامه نگهداری همراه با خط ساخته میشوند.
هنگام خرید چه چیزی را مشخص کنید
- اندازه اتاقک در برابر فرمت ماژول, با حاشیه برای قابها، فیکسچرها و بزرگترین پنل BIPV شما.
- نوع غشا و کششدهی, و اینکه یک اپراتور چقدر سریع میتواند آن را تعویض کند.
- سیستم کنترل و ثبت دستور پخت: دستور پختهای ذخیرهشده برای هر محصول، تاریخچه هشدارها، سوابق سیکل قابل خروجی.
- قفلهای ایمنی روی درها، دمای بیشازحد، فشار و خلأ، بههمراه رهاسازی اضطراری مستند.
- تأمین غشا و آببند یدکی از روز اول: هر دو مصرفی هستند و هر دو خط را متوقف میکنند.
سوالات متداول
ماشین لمیناتور پنل خورشیدی واقعاً چه کاری انجام میدهد؟
هوا را از بین شیشه، انکپسولانت، سلولها و بکشیت خارج میکند، فیلم را ذوب میکند تا حول هر ریبون و شکاف جریان یابد، سپس پشته را تحت حرارت و فشار نگه میدارد تا به واحدی آببند و عایق تبدیل شود.
تکاتاقکی یا دواتاقکی؟
وقتی خروجی موردنیاز از آنچه سیکل یک اتاقک اجازه میدهد بیشتر شود، یا وقتی واقعاً دستور پختهای متفاوت اجرا میکنید، یک اتاقک اضافه کنید. برای یک فرمت با حجم متوسط، یک اتاقک نگهداری سادهتری دارد.
یک سیکل لمینیشن چقدر طول میکشد؟
به شیمی انکپسولانت، ضخامت فیلم، ساختار و محتوای ژل موردنیاز بستگی دارد، بنابراین عددی که بدون این ورودیها اعلام شود بیمعناست. درخواست تست سیکل روی پشته لمینیت خودتان را بدهید.
آیا یک ماشین میتواند EVA، POE و EPE را اجرا کند؟
بله، با دستور پختهای ذخیرهشده جداگانه. POE و EPE عموماً به دوره جریان طولانیتر و شیب ملایمتری نسبت به EVA نیاز دارند چون بهکندی حول ریبونها خیس میشوند، بنابراین هر ماده باید اعتبارسنجی شود نه اینکه با حس و حال تطبیق داده شود.
کدام نگهداری مهمتر است؟
وضعیت غشا و فیلم رهاسازی، تمیزی صفحه، بازرسی آببند محیطی و بررسیهای منظم نشتی خلأ. این چهار مورد ماشینی را که سالها تمیز کار میکند از ماشینی جدا میکنند که حبابهای متناوبی تولید میکند که هیچکس نمیتواند ردیابی کند.
اندازهبندی ماشین لمیناتور پنل خورشیدی برای خط جدید یا موجود؟ فرمت ماژولها و خروجی هدف خود را بفرستید تا پیکربندی، برنامه دستور پخت و بسته آموزشی را با آنها تطبیق دهیم — درخواست قیمت.