پاسخ سریع: خط مونتاژ جعبه اتصال، درپوشهای شل، دیودها، محفظهها، کابلها و کانکتورها را به یک جعبه اتصال PV تمامشده تبدیل میکند. در پیکربندی کاملاً اتوماتیک خود از پنج گروه ماشین ساخته شده است — مونتاژ کانکتور MC4، مونتاژ محفظه جعبه اتصال، برش و کrimp کردن کابل با درج کانکتور، جوشکاری با تست الکتریکی و علامتگذاری لیزری، و بستن کابل — که به صورت یک جریان درونخطی با خروجی نامی حدود ۱,۰۰۰ عدد در ساعت چیده شدهاند. توالی فرآیند ثابت است اما ماژولها اینگونه نیستند: همان چیدمان در فرم نیمهاتوماتیک ارائه میشود، و فیکسچرها را میتوان تغییر داد تا مدلهای مختلف جعبه اتصال روی یک خط اجرا شوند.
این صفحه توضیح میدهد که هر گروه ماشین چه کاری انجام میدهد، خط چه ظرفیتی دارد، بر اساس کدام جعبههای اتصال ساخته شده است، و الزامات برق و هوا که تعیین میکنند خط چگونه در سالن قرار میگیرد.
خط چه چیزی را سرهم میکند
جعبه اتصال ماژول از نوعی که این خط مونتاژ میکند، یک مجموعه کوچک و بسیار استانداردشده است. لیست مواد برای یک جعبه سهدیودی کوتاه است: سه درپوش، سه دیود، یک محفظه چپ، وسط و راست، دو گیره قفل، دو کابل، و یک مجموعه کانکتور نر به علاوه یک ماده. خط باید آن قطعات را به ترتیب صحیح قرار دهد، کrimp کند، جوش دهد، تست کند و علامتگذاری کند، با نرخی که با تولید ماژول مطابقت داشته باشد.
خود جعبهها برای سمت ماژول کسبوکار مشخص شدهاند: ولتاژ نامی 1500 V، جریان نامی از 20 A تا 35 A بسته به دیود نصبشده، کلاس حفاظت II، آببندی IP68، عایق PPO، ترکیب پاتینگ اندازهگیریشده بر حسب گرم، و یک کابل 12 AWG با قطر خارجی تعریفشده. گواهیدهی معمولاً TUV و UL بر اساس IEC 62790 برای محصول جعبه اتصال است. ساختارهای جعبه شکافته نیز استفاده میشوند، که در آن شینهها به صورت فیزیکی جدا میشوند تا گرمایش متمرکز کاهش یابد.
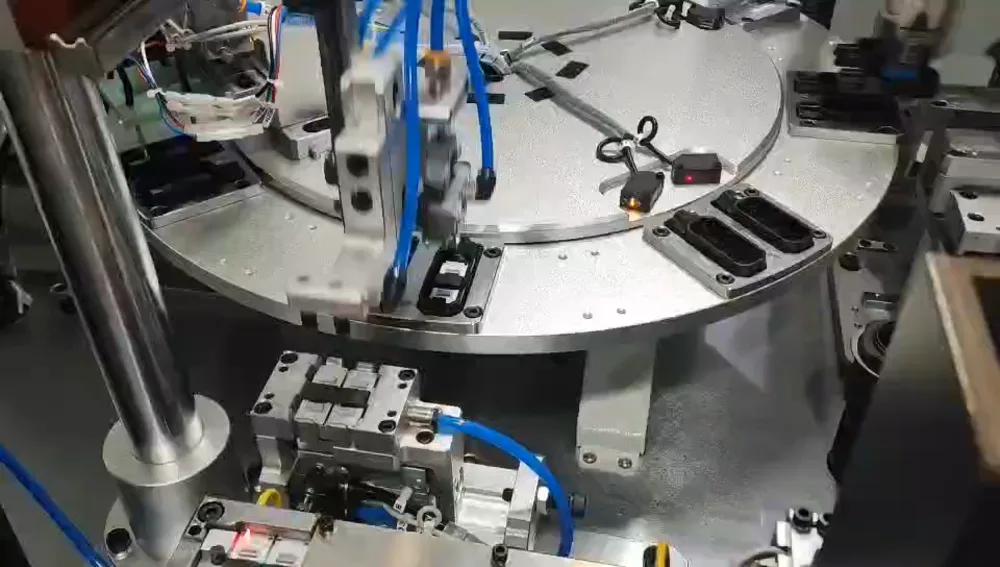
پنج گروه ماشین
| گروه ماشین | چه کاری انجام میدهد | واحدها در پیکربندی اتوماتیک |
|---|
| دستگاه مونتاژ کانکتور MC4 | مجموعههای کانکتور نر و ماده را که کابلهای جعبه را پایانهگذاری میکنند، مونتاژ میکند. | 1 |
| دستگاه مونتاژ محفظه جعبه اتصال | دیودها را قرار میدهد و بخشهای محفظه را مونتاژ میکند؛ شامل تست و علامتگذاری است. | 2 (یکی مثبت و وسط، یکی منفی) |
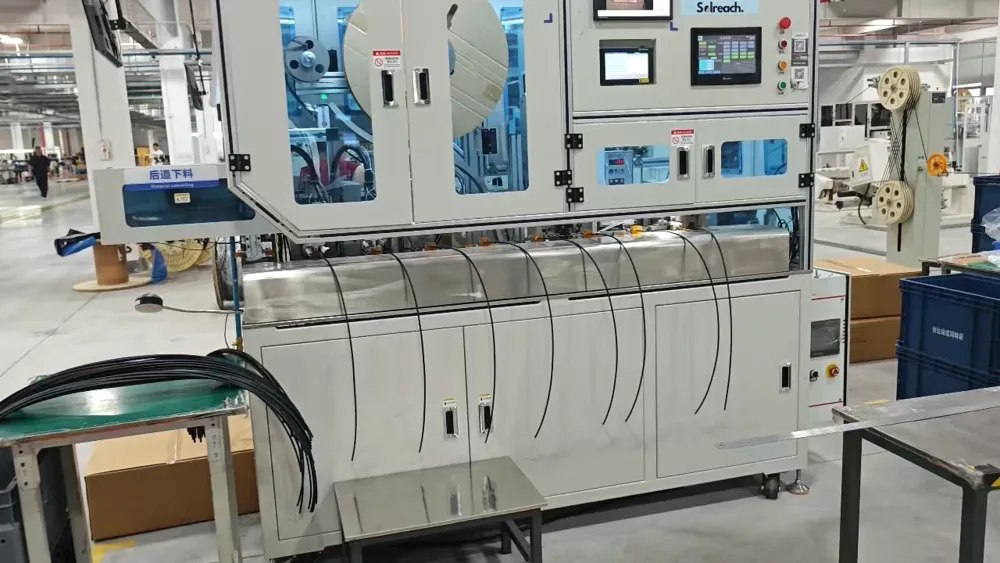
| برش کابل، کrimp کردن و درج کانکتور | کابل را به طول میبرد، ترمینال را کrimp میکند، کانکتور را درج میکند و مهره را میبندد. | 2 (یکی مثبت، یکی منفی) |
| دستگاه جوشکاری، تست و علامتگذاری | پرچ سیمی، جوشکاری اولتراسونیک، تست عملکرد الکتریکی و علامتگذاری لیزری در یک ایستگاه. | 2 (یکی مثبت و وسط، یکی منفی) |
| دستگاه بستن کابلها | بستن نهایی و مرتبسازی کابلها قبل از بستهبندی. | 2 (یکی مثبت، یکی منفی) |
جعبههای مثبت و منفی روی ماژولهای موازی جداگانه درون همان خط اجرا میشوند، به همین دلیل گروههای محفظه، کابل، جوشکاری و بستن به صورت جفتی ظاهر میشوند. خط به صورت یک جریان درونخطی چیده شده است نه به صورت جزیرهای، بنابراین مواد نباید به صورت دستی بین مراحل منتقل شوند.
توالی فرآیند درون خط
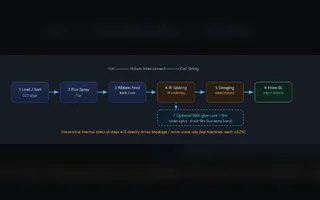
توالی بحرانی درون ایستگاه جوشکاری است، زیرا آنجا جایی است که اتصال الکتریکی و قابلیت ردیابی جعبه ایجاد میشود: پرچ سیمی → جوشکاری اولتراسونیک → تست عملکرد الکتریکی → علامتگذاری لیزری. پرچ ابتدا اتصال مکانیکی را ثابت میکند، جوشکاری اتصال الکتریکی را بدون افزودن لحیم ایجاد میکند، تست یک جعبه را قبل از اینکه علامتگذاری شود رد میکند، و لیزر شناسه را روی جعبهای که قبلاً قبول شده است علامت میزند.
در بالادست آن، مسیر کابل به طول بریده، لختسازی، کrimp به ترمینال و مجهز به کانکتور و مهره بستن میشود. در پاییندست، کابلهای تمامشده بسته و مرتب میشوند. چون تست و علامتگذاری درونخطی قرار دارند، یک جعبه معیوب در ایستگاه حذف میشود نه اینکه در بازرسی نهایی کشف شود، و هیچ جعبه علامتگذاریشدهای نیاز به تست مجدد ندارد.
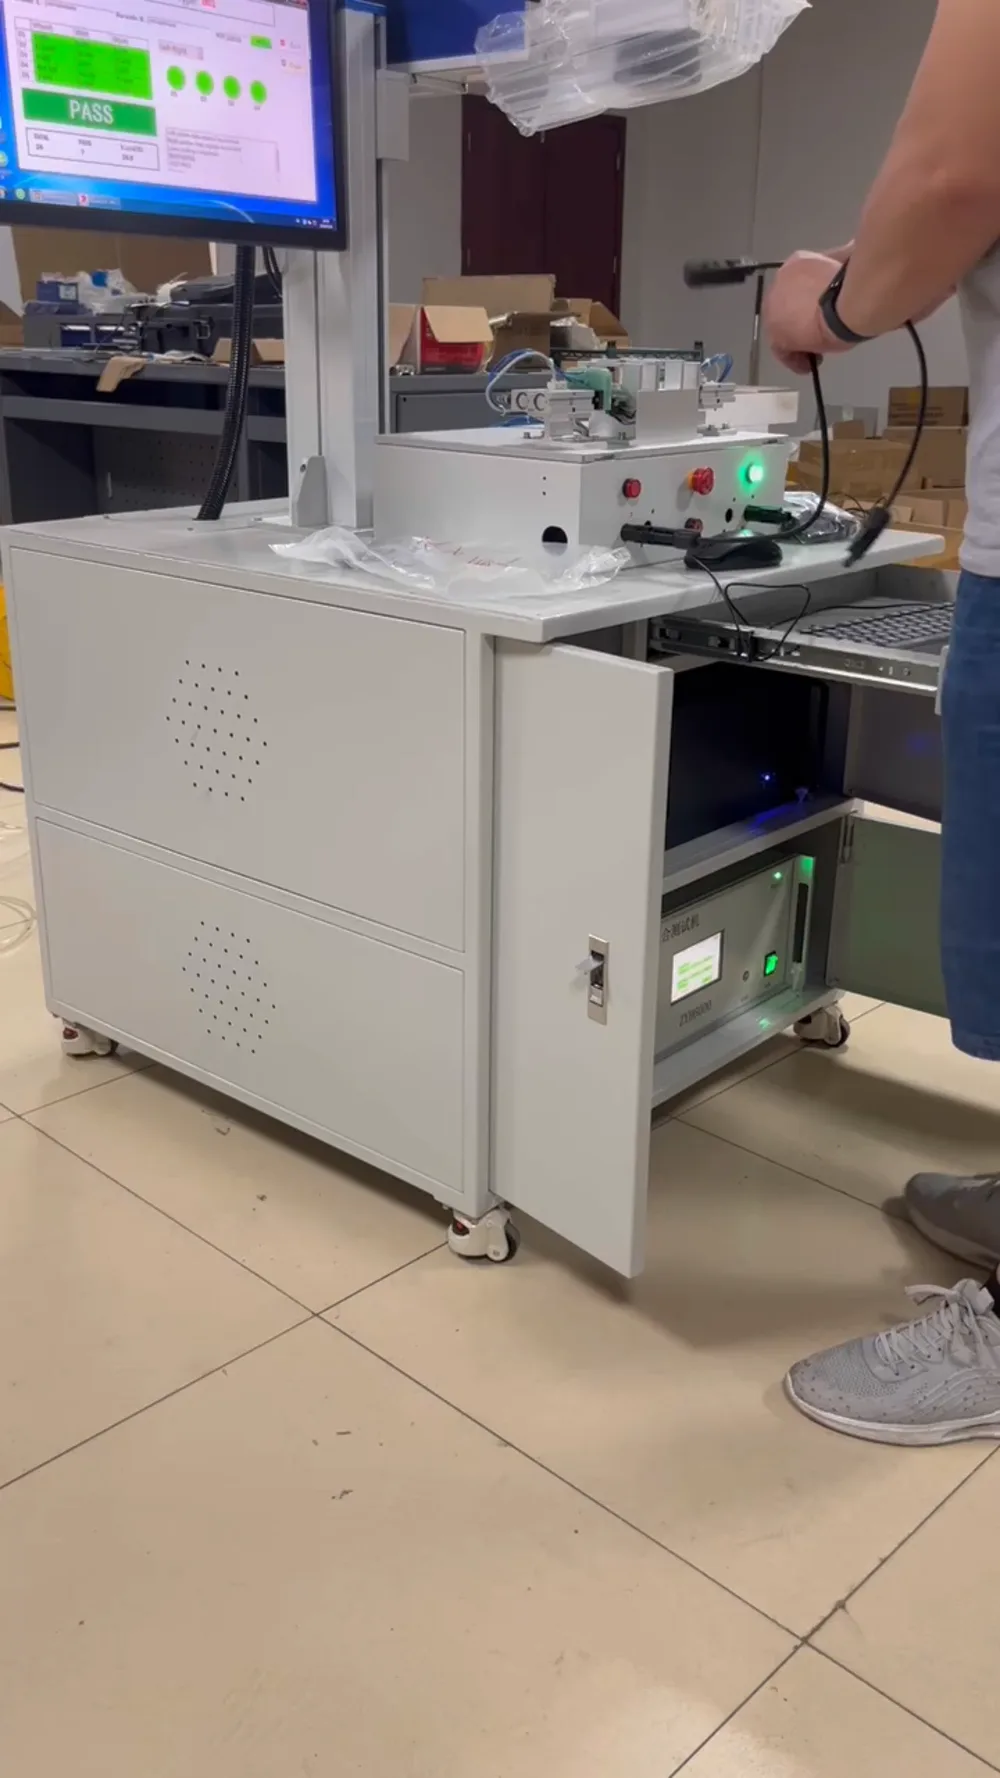
پیکربندیهای اتوماتیک و نیمهاتوماتیک
هر حجمی چیدمان اتوماتیک را توجیه نمیکند. پیکربندی نیمهاتوماتیک همان توالی فرآیند را با ماژولهای یکپارچه کمتر و انتقال دستی بین برخی مراحل پوشش میدهد:
| ماژولهای نیمهاتوماتیک | عملکرد |
|---|
| برش سیم و کrimp کردن ترمینالها با سیمها و قلعها | انتهای کابل را آماده میکند؛ به صورت جفتی عرضه میشود. |
| دستگاه تست و علامتگذاری | تست الکتریکی و علامتگذاری، به صورت جفتی عرضه میشود. |
| دستگاه کrimp کردن کابل و دیود | اتصال دیود به کابل را کrimp میکند. |
| دستگاه پرس سرد | اتصالات مکانیکی را پرس میکند؛ به صورت جفتی عرضه میشود. |
| دستگاه جوشکاری اولتراسونیک | اتصال الکتریکی را جوش میدهد. |
| دستگاه پیچ | اتصالات پیچی را میبندد. |
تفاوت عملی در محتوای نیروی کار به ازای هر جعبه و میزان جابجایی بین ایستگاهها است. چیدمان اتوماتیک برای کارکرد بدون اپراتور بین نقاط بارگیری با حدود ۱,۰۰۰ عدد در ساعت مشخص شده است؛ چیدمان نیمهاتوماتیک همان کیفیت اتصال را حفظ میکند اما به اپراتور در نقاط انتقال نیاز دارد.
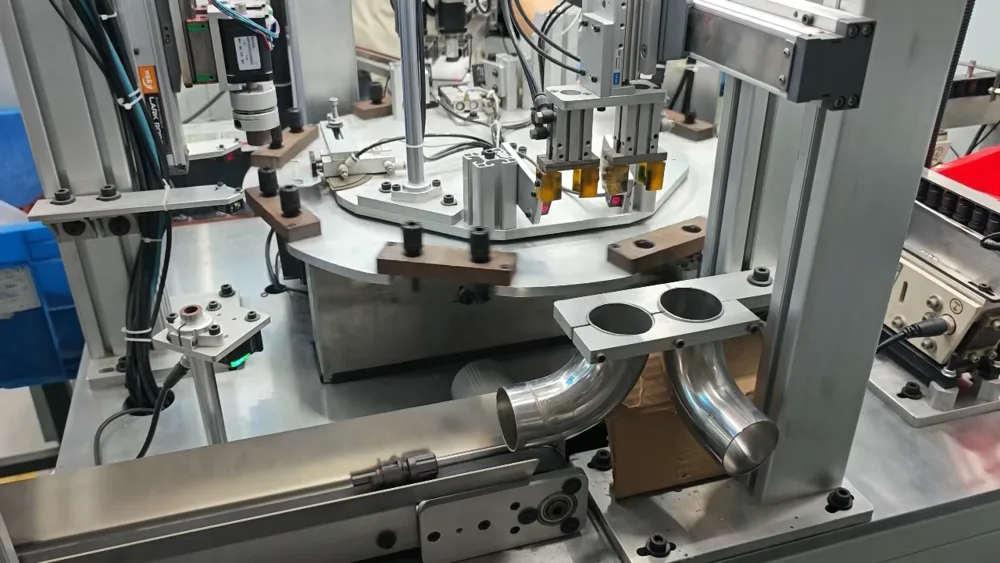
خروجی، تغییر و آنچه نرخ را محدود میکند
خروجی نامی خط کاملاً اتوماتیک حدود ۱,۰۰۰ عدد در ساعت است، که بسیار بالاتر از مصرف یک خط ماژول در مقیاس گیگاوات است، بنابراین خط جعبه اتصال به ندرت محدودیت کارخانه است. آنچه در عمل توان عبوری را محدود میکند تغییر است، نه سرعت حالت پایدار.
تغییر راهاندازی توسط فیکسچرها و تعویض قطعات انجام میشود، نه با بازسازی خط: با تعویض مجموعه فیکسچر یا قطعات مجزا، همان ایستگاهها میتوانند مدلهای مختلف جعبه اتصال و انواع مختلف کانکتور را اجرا کنند. بنابراین برای کارخانهای که چندین فرمت ماژول تولید میکند، پرسش مشخصات فنی نه نرخ اوج، بلکه تعداد مدلهایی است که خط باید پوشش دهد و اینکه هر چند وقت یکبار تغییر راهاندازی میکند.
تأسیسات و محیط به ازای هر ایستگاه
| ایستگاه | توان | هوای فشرده |
|---|
| دستگاه مونتاژ بخش جلویی | AC 380 V بهعلاوه یا منهای 5 درصد، توان نامی حدود 3 kW | بالای 0.5 MPa، استاتیک 0.6 بهعلاوه یا منهای 0.1 MPa، فیلترشده برای آب و روغن |
| دستگاه کلیپ (قفلکن) | AC 220 V بهعلاوه یا منهای 5 درصد، توان نامی حدود 4 kW | بالای 0.5 MPa، فیلترشده |
| دستگاه مونتاژ بخش انتهایی | تکفاز 380 V، 50-60 Hz، توان نامی 35 kW | 5 تا 7 kgf بر سانتیمتر مربع |
محیط مشترک خط: دمای محیط -10 تا 45 درجه سانتیگراد، رطوبت نسبی 20 تا 80 درصد RH، تغذیه 50 Hz با تلورانس بهعلاوه یا منهای 5 درصد، و نبود گازهای مضر در محل. دستگاه بخش انتهایی همان بار الکتریکی است که باید برای آن برنامهریزی شود، زیرا توان نامی آن یک مرتبه بزرگی بالاتر از ایستگاههای بخش جلویی است. کیفیت هوا مهمتر از حجم هوا است: دفترچههای راهنما خواستار فیلتر شدن آب و روغن هستند و بیشتر آلارمهای ایستگاه به فشار خارج از محدوده اعلامشده یا فیلتر مسدود بازمیگردد.
سوالات متداول
خط مونتاژ جعبه اتصال خورشیدی چیست؟
مجموعهای از ماشینهاست که جعبههای اتصال ماژول را از قطعات مجزای آنها مونتاژ میکند: بدنهها، دیودها، درپوشها، کابلها و کانکتورها. این خطی جدا از خط ماژول است و معمولاً در کنار آن کار میکند، زیرا جعبه در ایستگاه قاببندی و جعبه اتصال روی ماژول نصب میشود.
در ساعت چند جعبه اتصال میتواند تولید کند؟
پیکربندی کاملاً خودکار حدود 1,000 عدد در ساعت رتبهبندی شده است. خروجی واقعی به این بستگی دارد که خط هر چند وقت یکبار بین مدلها تغییر راهاندازی میکند و نقاط بارگیری چگونه نیرودهی میشوند.
خط به چند اپراتور نیاز دارد؟
چیدمان خودکار برای کارکرد بدون اپراتور بین نقاط بارگیری طراحی شده است، بنابراین تیم عملیاتی کوچک است. چیدمان نیمهخودکار از همان فناوری اتصال استفاده میکند اما انتقال دستی بین چند مرحله را حفظ میکند و اپراتورهای اضافی همانجا قرار میگیرند.
چه انواع جعبه اتصالی را میتواند اجرا کند؟
جعبههای سهدیودی در کلاس 1500 V و 20 تا 35 A، در هر دو ساختار استاندارد و اسپلیت، با کانکتورهای خانواده MC4. اندازههای مختلف بدنه و انواع کانکتور با تعویض فیکسچرها و قطعات مجزا مدیریت میشوند، نه با بازسازی خط.
پیش از نصب چه تأسیساتی باید موجود باشد؟
سهفاز 380 V برای ایستگاههای بخش جلویی، 220 V برای دستگاه کلیپ، تغذیه تکفاز 380 V با توان نامی 35 kW برای دستگاه بخش انتهایی، و هوای فشرده تمیز بالای 0.5 MPa با آب و روغن فیلترشده. فضای کف طبق نقشه چیدمان است که همراه خط ارائه میشود.
آیا تست و علامتگذاری بخشی از خط است؟
بله. تست عملکرد الکتریکی و علامتگذاری لیزری بهصورت درونخطی داخل گروه جوشکاری انجام میشود، به ترتیب پرچکاری، جوشکاری، تست، علامتگذاری. این توالی یعنی جعبه فقط پس از قبولی علامتگذاری میشود، بنابراین علامت میتواند بهعنوان مرجع ردیابی برای مجموعه تکمیلشده استفاده شود.
نتیجهگیری نهایی
خط جعبه اتصال بر اساس سه عدد خریداری میشود، نه بر اساس تصویر یک ماشین: تعداد مدلهایی که باید پوشش دهد، زمان تغییر راهاندازی که میتوانید بپذیرید، و تأسیساتی که سالن واقعاً میتواند تأمین کند، بهویژه بار 35 kW بخش انتهایی. اینها را مشخص کنید و انتخاب بین خودکار و نیمهخودکار معمولاً خودبهخود روشن میشود، زیرا چیدمان خودکار هزینهاش را تنها زمانی توجیه میکند که حجم و ترکیب مدلها بهقدر کافی پایدار باشد تا بدون اپراتور اجرا شود. نقشههای جعبه اتصال و حجم سالانه را همراه استعلام ارسال کنید و فهرست ایستگاهها بههمراه نقشه چیدمان همان جعبه مشخص را درخواست کنید تا پیشنهادهای مختلف بر مبنای یکسان قابل مقایسه باشند.