فرآیند تولید پنل خورشیدی: ۱۰ مرحله و ماشینها
فهرست مطالب
پاسخ سریع: تولید پنل خورشیدی بهصورت یک فرآیند پیوسته و زمانبندیشده بر اساس تاکت انجام میشود، نه بهعنوان ده دستگاه مستقل. یک جعبه سلول درجهبندیشده وارد میشود و یک ماژول پالتبندیشده و تستشده خارج میشود، از طریق تست سلول، برش، رشتهکشی، چیدمان، لمینیت، پیرایش، قاببندی، نصب جعبه اتصال، پخت و تست نهایی IV. توان عبوری توسط کندترین ایستگاه تعیین میشود، بنابراین یک خط با ظرفیت سالانه مشخص میشود — یک خط 120 MW و یک خط 20 MW از همان توالی با تعداد و سرعت ایستگاههای متفاوت استفاده میکنند. قرارگیری ریبون و لحیمکاری در دستگاه رشتهکش، و پروفیل خلأ و حرارتی در لمیناتور، منشأ بیشتر عیوب هستند؛ دو گیت الکترولومینسانس ریزترکها و حفرهها را قبل از رسیدن به مشتری شناسایی میکنند. همین فرآیند به سلولهای PERC، TOPCon و back-contact خدمت میکند، با فرمت سلول و تعداد باسبار بهعنوان متغیرهای اصلی.
آنچه واقعاً بین یک جعبه سلول ورودی و یک ماژول پالتبندیشده اتفاق میافتد — هر مرحله با دستگاه، زمان چرخه، مصرف برق، فضای اشغالی و تعداد اپراتور، از تأمینکنندهای که خطوطش روزانه این فرآیند را اجرا میکنند.
تولید ماژول فتوولتائیک · راهنمای فرآیند و تجهیزات · توسط جری، Ooitech
یک خط اتوماتیک ۱۲۰ مگاواتی تقریباً هر دو دقیقه یک ماژول را تمام میکند. ده مرحله بین یک جعبه سلول ورودی و آن ماژول پالتبندیشده قرار دارد، و هر مرحله یک دستگاه، یک زمان چرخه، یک قیمت و یک حالت خرابی دارد. بیشتر توصیفهای فرآیند تولید پنل خورشیدی در علم متوقف میشوند. این صفحه آن را همانطور که در کف کارخانه بازرسی میکنید پیش میبرد — چون این همان نسخهای است که پیش از امضای قرارداد تجهیزات به آن نیاز دارید.
۱. فرآیند در واقع چگونه اجرا میشود: تاکت، نه ده دستگاه جداگانه
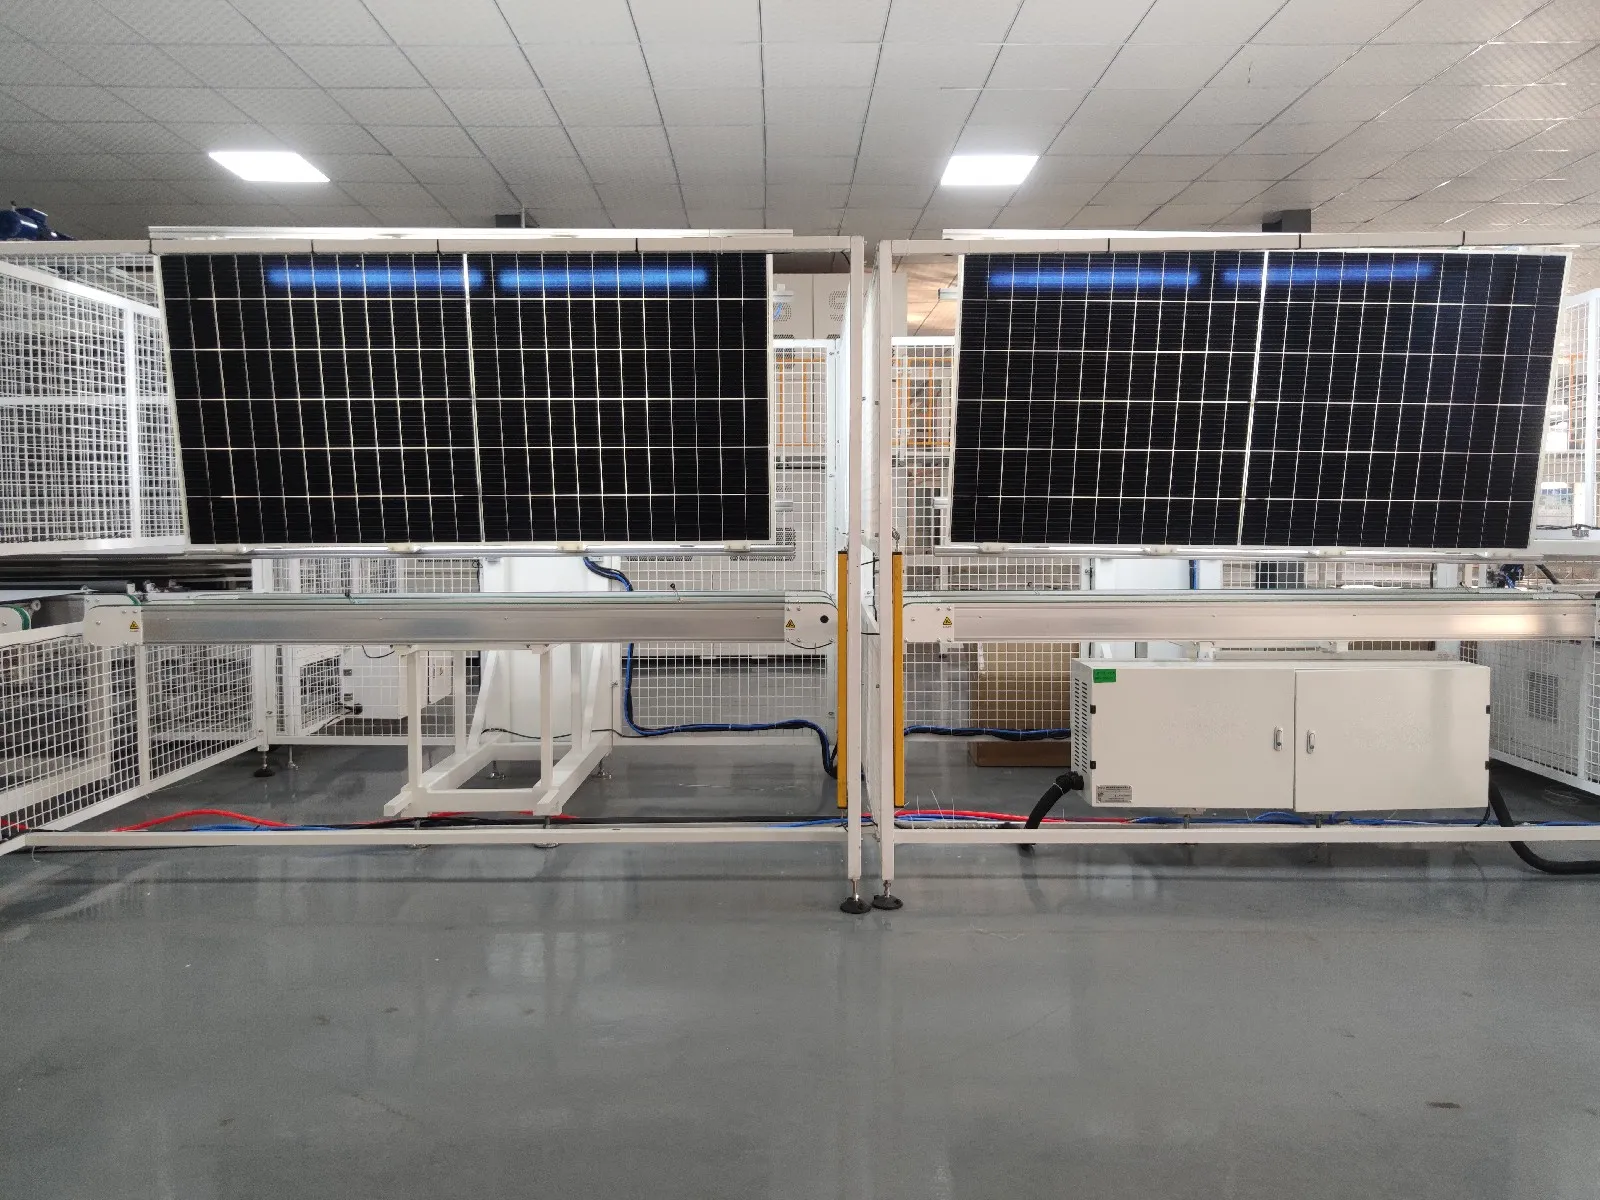
واژهای که بر همه چیز حاکم است تاکت است — ریتمی که ماژولهای تمامشده خط را ترک میکنند. در پیکربندی نیمهاتوماتیک ۲۰ مگاواتی ما، خط ۱۶ پنل در ساعت را کامل میکند؛ در خط اتوماتیک ۱۲۰ مگاواتی، ۳۲ پنل در ساعت بهصورت ۲۴ ساعته. هر ایستگاه بالادست باید با این ریتم همگام بماند وگرنه به گلوگاه تبدیل میشود، و دو کندترین عملیات — لحیمکاری و لمیناسیون — تمپوی بقیه را تعیین میکنند.
به همین دلیل است که فهرست فرآیند زیر مانند یک برگه استعلام قیمت خوانده میشود. هر یک از ده مرحله به یک گروه ماشین با محدوده قیمت بازار نسبتاً پایدار، FOB چین، نگاشت میشود: رشتهزنهای رده ورودی در محدوده ۶۰ تا ۷۰ هزار دلار قرار میگیرند، کلاس پرکار ۲٬۴۰۰ سلولی بین ۹۹٬۰۰۰ تا ۱۲۰٬۰۰۰ دلار و ۱۴۰٬۰۰۰ تا ۱۵۰٬۰۰۰ دلار، یک دستگاه حکاکی لیزری حدود ۲۰ تا ۲۵ هزار دلار، یک واحد تراش چند هزار دلار — محدودههایی که در طول چندین سال استعلام قیمت بهطور شگفتآوری کم تغییر کردهاند. وقتی این صفحه را تمام کنید، باید بتوانید به نمودار فرآیند هر تأمینکنندهای نگاه کنید و به هر جعبه در آن یک محدوده قیمت و یک تعداد نیروی کار نسبت دهید.
۲. ده مرحله، از تست سلول تا پالت
| مرحله | چه اتفاقی میافتد | دستگاه (بازه معمول FOB چین) | شماره کلید |
|---|---|---|---|
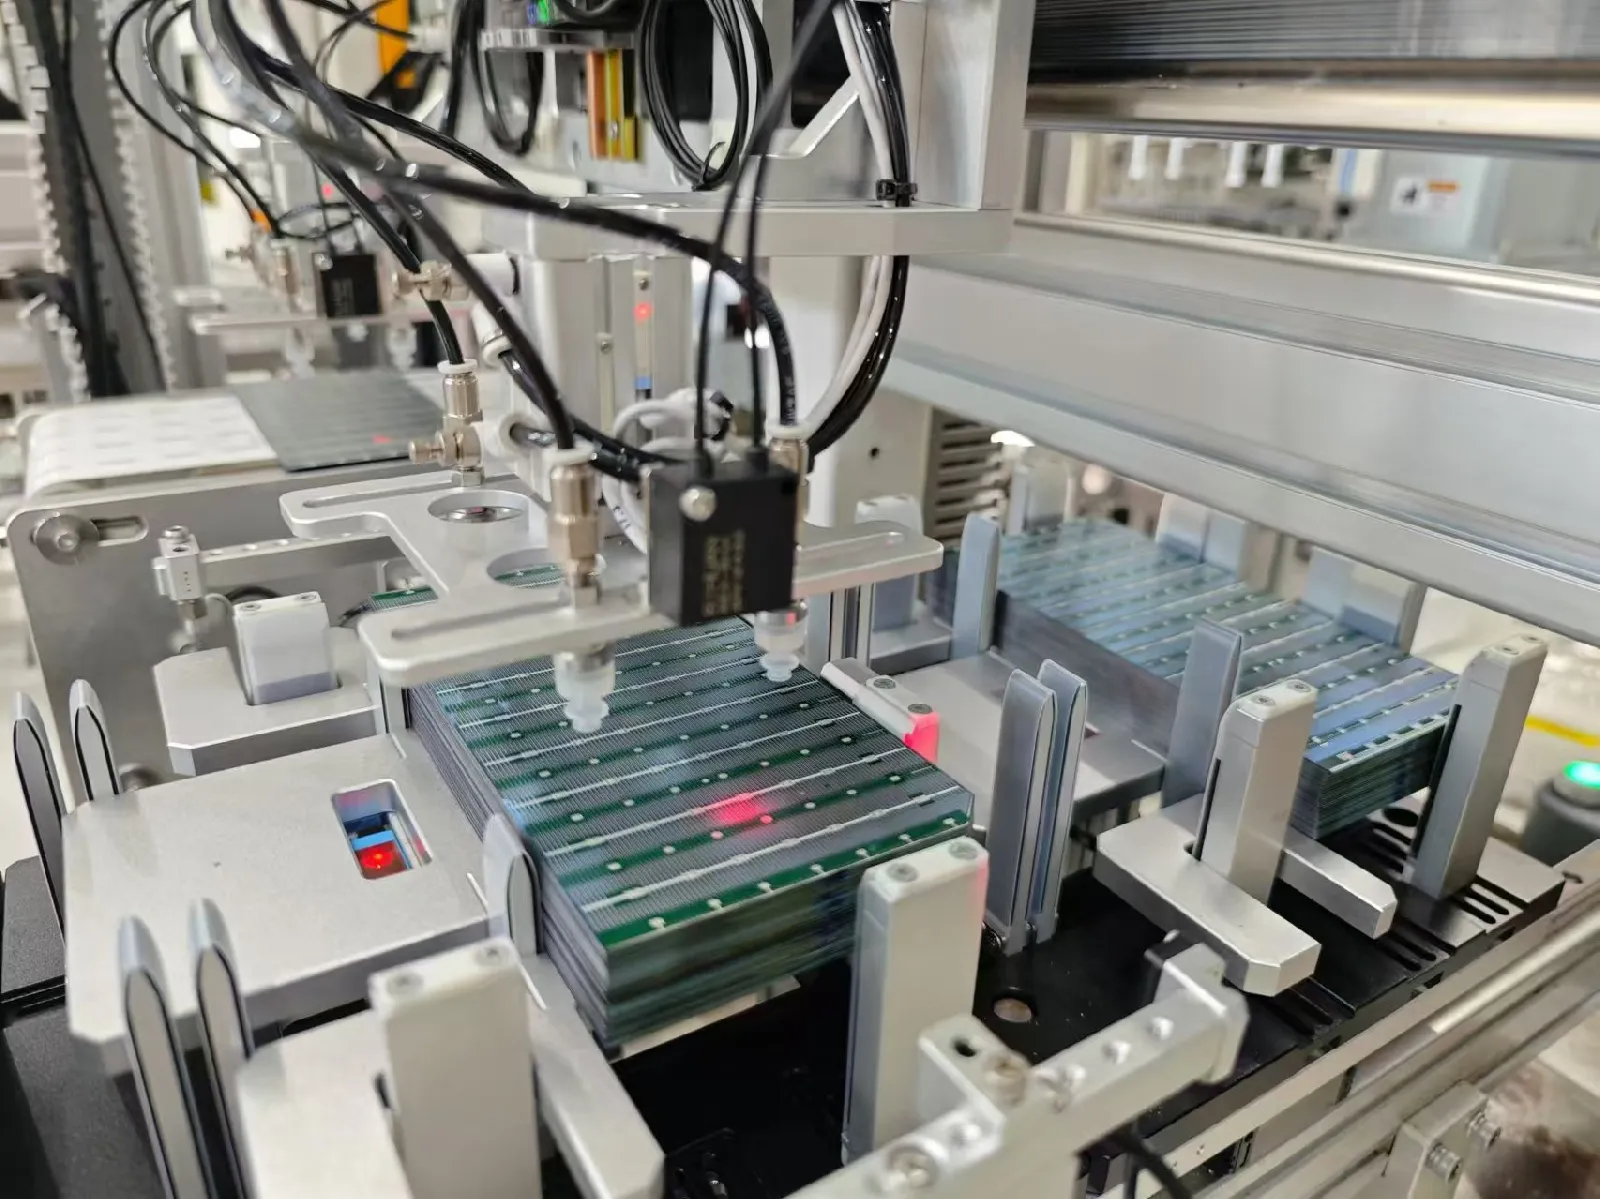
| ۱. تست سلول | سلولهای ورودی با فلش تست شده و بر اساس Isc، Voc، Pmax، FF، Rs، Rsh دستهبندی میشوند | تستر سلول، کلاس OTCT-A (۱۵ تا ۱۸ هزار دلار) | فلش ۱۰ ms · سلولها تا ۲۱۰×۲۱۰ mm |
| ۲. حکاکی لیزری و برش | سلولهای کامل حکاکی شده و سپس به سلولهای نیمه یا یکچهارم برش داده میشوند | حکاکی لیزری، کلاس OLS-20A (۲۰ تا ۲۵ هزار دلار) | ۱٬۵۰۰ سلول کامل در ساعت · حکاکی ۴۰ μm · شکستگی ≤۰.۳٪ در گرید A |
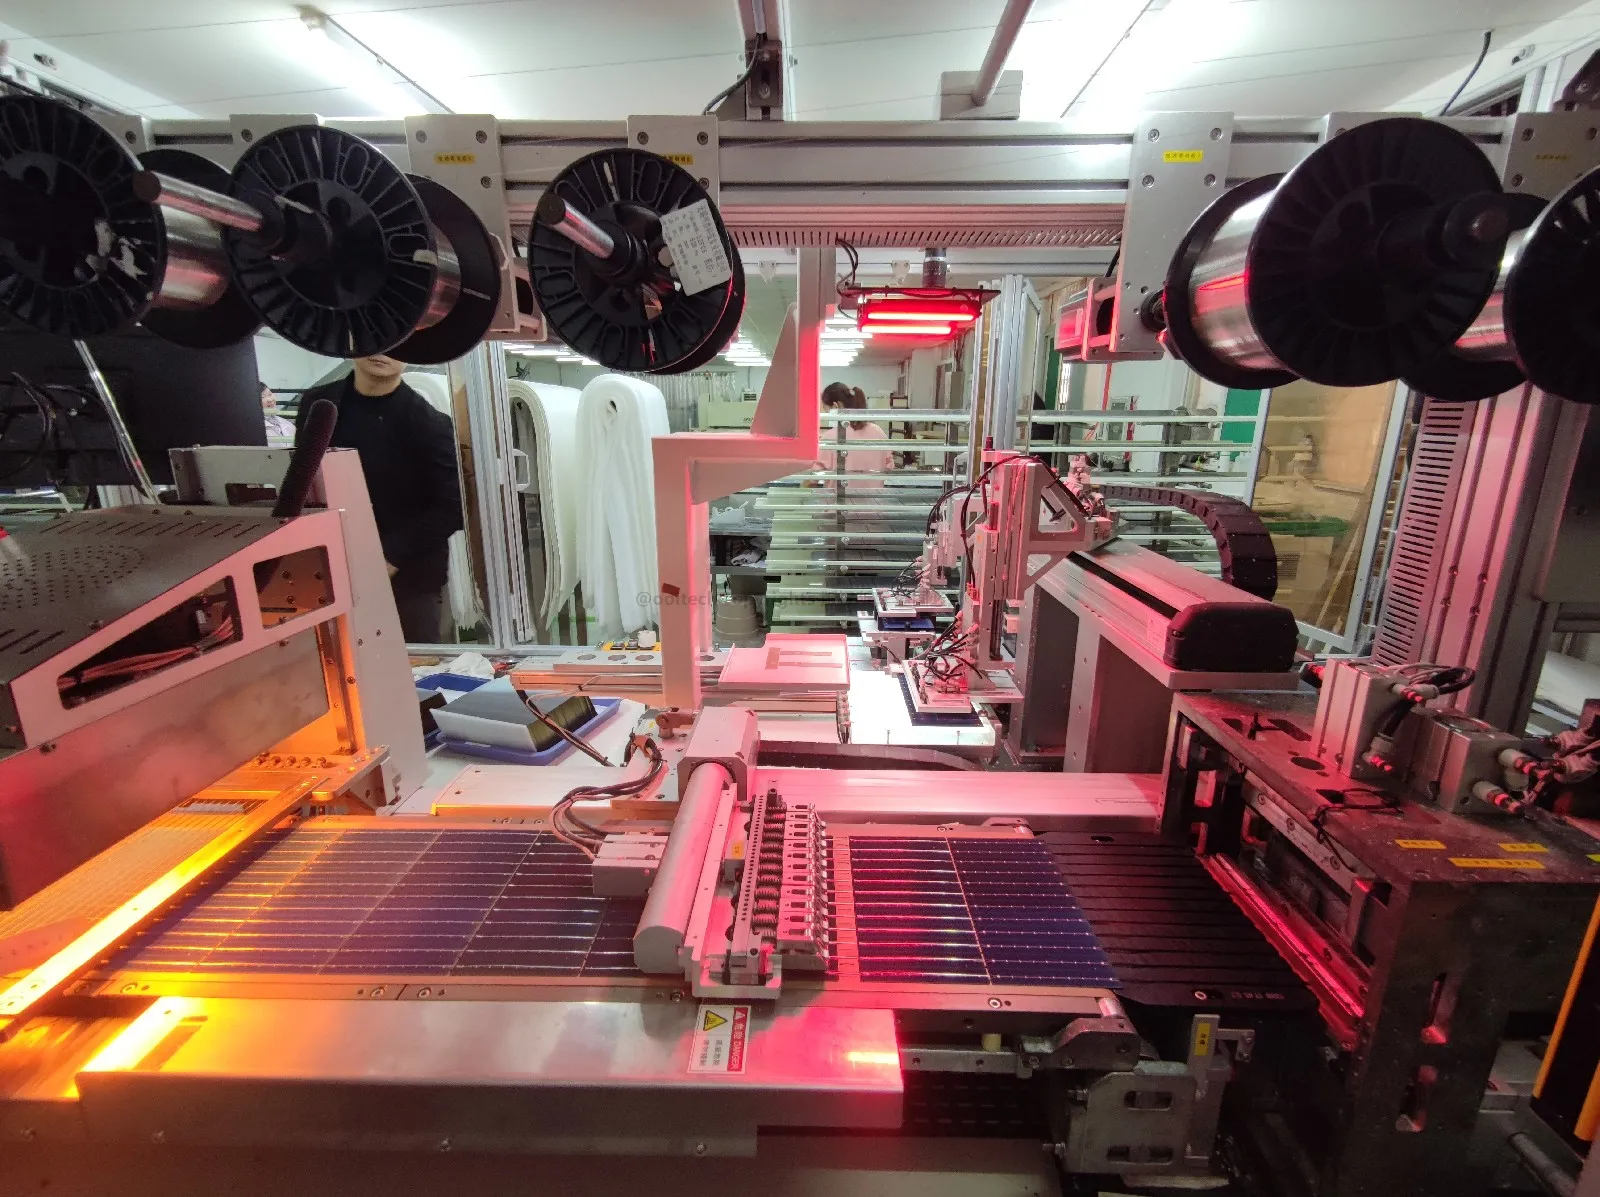
| ۳. تَبگذاری و رشتهسازی | ریبان از جلو به پشت، سلول به سلول، به رشتهها لحیم میشود | کلاس SS-1500 (۶۰ تا ۷۰ هزار دلار) / کلاس SS-2500 (۱۲۰ تا ۱۴۰ هزار دلار)؛ کلاس ATW (۳۸۰ تا ۴۳۰ هزار دلار) | ۲٬۴۰۰ سلول در ساعت (SS-2500) · لحیمکاری IR · شکستگی ≤۰.۲٪ |
| ۴. چیدمان | شیشه، EVA، رشتهها، لایه دوم EVA و پشتیبان به ترتیب روی هم چیده شدهاند | بارگذار شیشه ۲۵ تا ۳۰ هزار دلار · چیدمان خودکار ۵۰ تا ۶۰ هزار دلار · برشدهنده EVA/TPT ۸ تا ۳۵ هزار دلار · ایستگاههای چیدمان دستی از حدود ۱٬۴۰۰ تا ۱٬۷۰۰ دلار | نیمهخودکار: ۴ ایستگاه برای ۱۶ پنل در ساعت |
| ۵. باسبندی | رشتهها به مدار کامل متصل میشوند؛ ریبان جعبه اتصال قرار میگیرد | میزهای باسبندی دستی (۴ تا ۵ هزار دلار) یا باسبندی خودکار (۱۳۰ تا ۲۶۰ هزار دلار) | بزرگترین اختلاف دامنه در پیشفاکتورها |
| ۶. EL پیش از لمینیشن | الکترولومینسانس تصویربرداری ریزترکها و ریبونهای ناهمتراز را شناسایی میکند | تستر EL، کلاس ۸ دوربین (۲۵ تا ۳۲ هزار دلار) | آخرین فرصت پیش از مرحله بازگشتناپذیر |
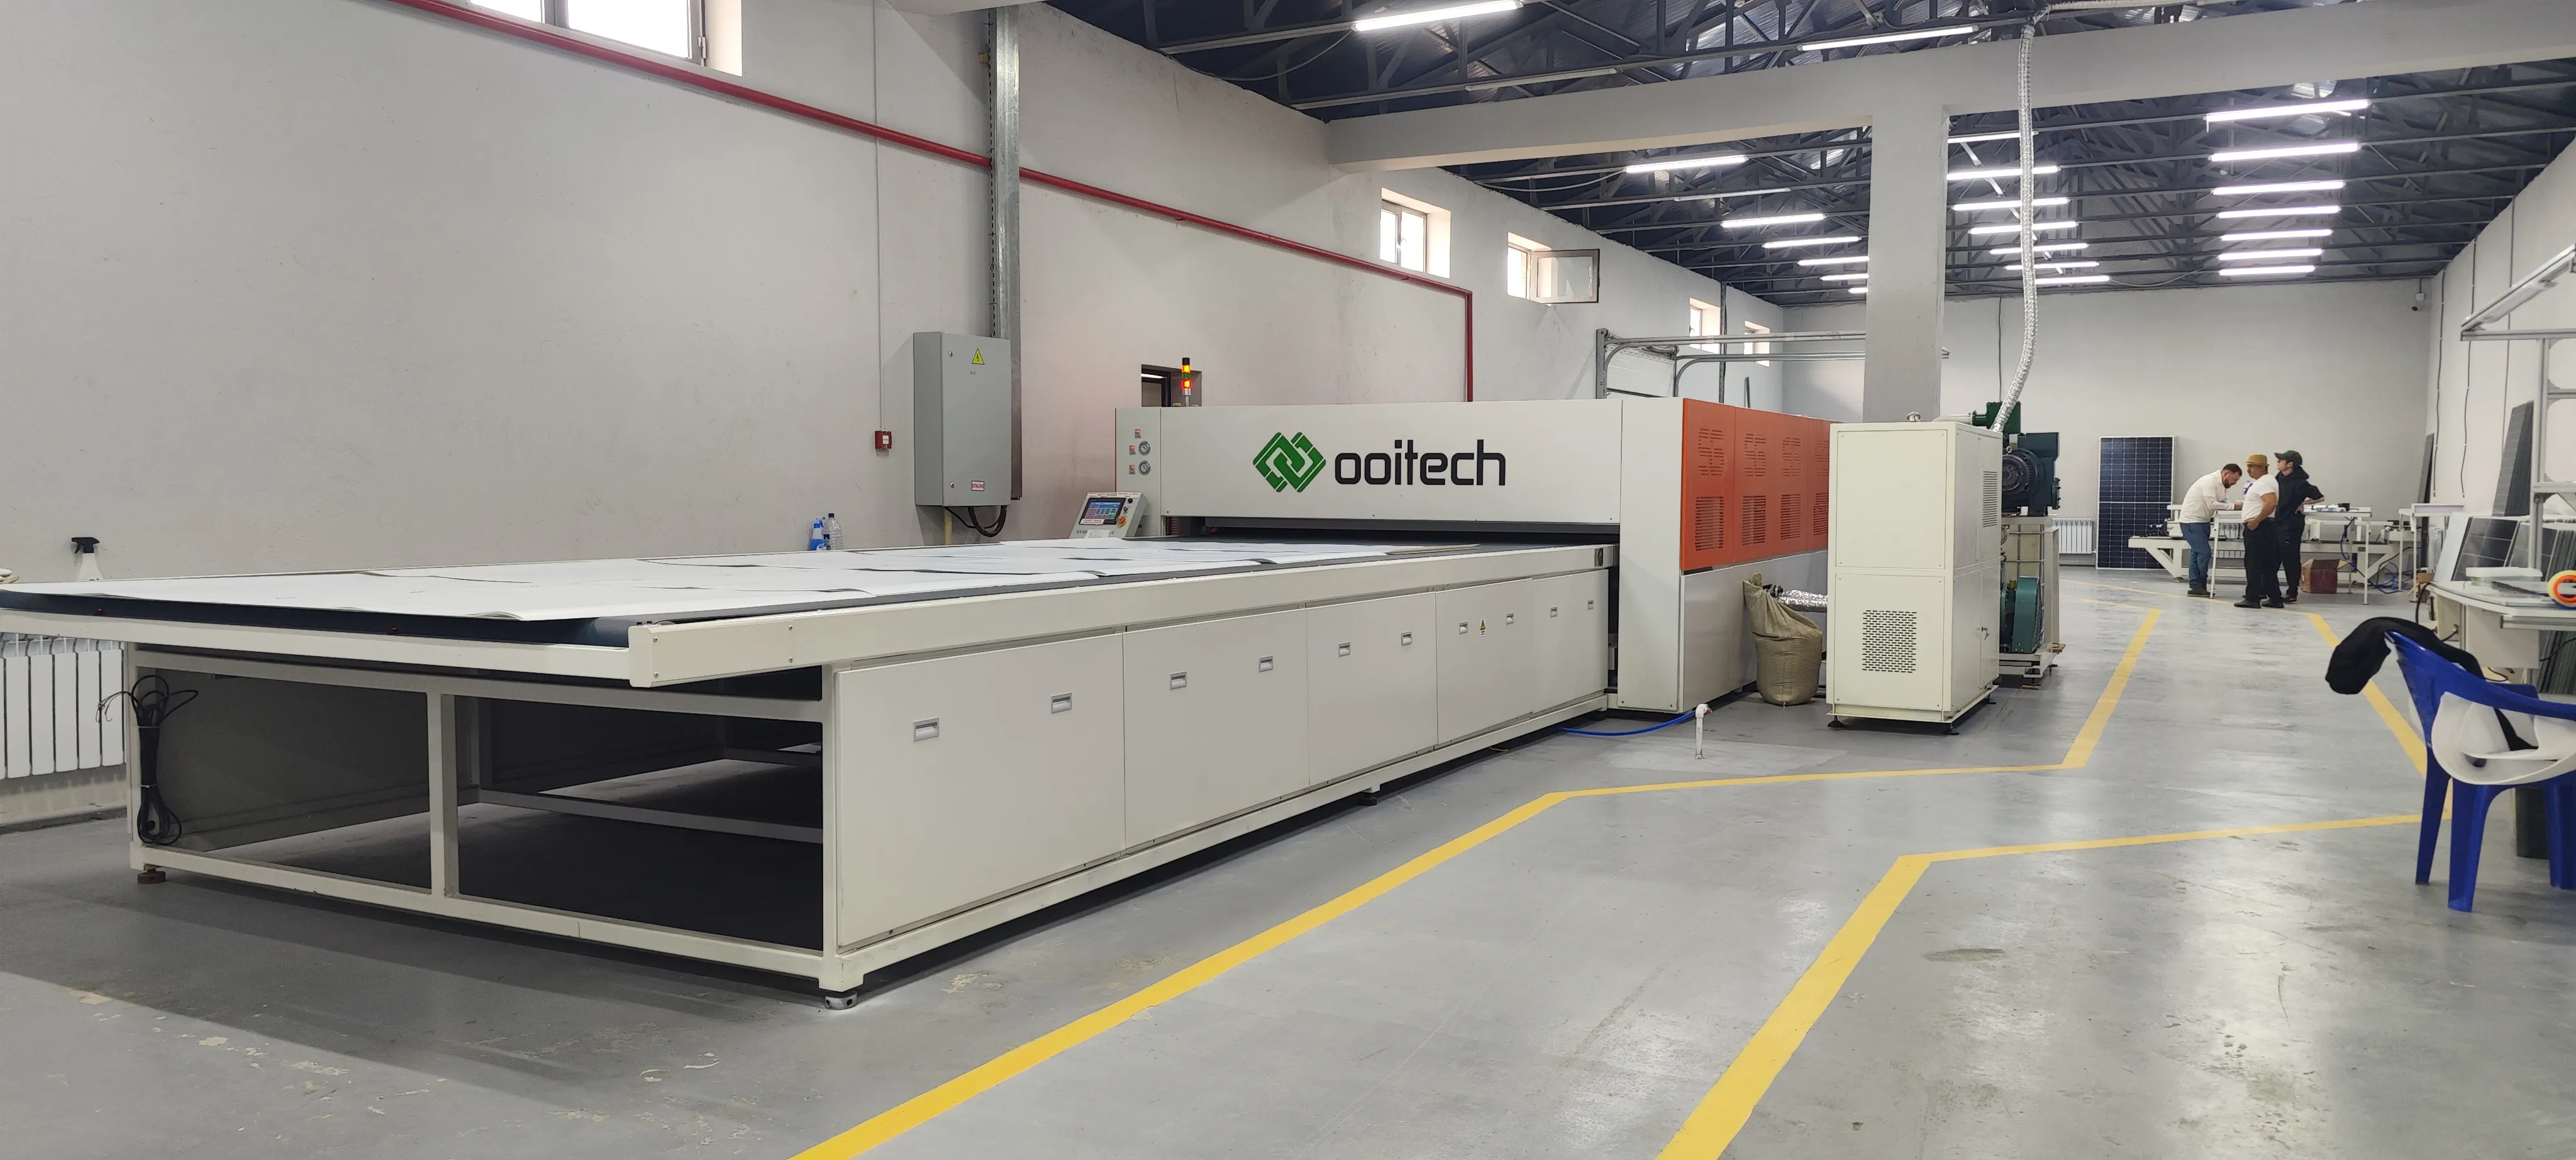
| ۷. لمینیشن | استک تحت خلأ و حرارت به یک لمینیت یکپارچه ذوب و متصل میشود | کلاس OCY-2666 (۹۰ تا ۱۰۵ هزار دلار) تکمحفظه؛ دومحفظه ۱۵۰ تا ۲۰۰ هزار دلار | توان نامی ۹۸ kW · خلأ ۴۰ Pa · یکنواختی ±۱ تا ۲ °C |
| ۸. پیرایش و قاببندی | فلاش لبه حذف شده، قاب آلومینیومی چسبانده و پرس میشود | پیرایش دستی ۴ تا ۵ هزار دلار / خودکار ۳۰ تا ۳۵ هزار دلار · قاببندی نیمهخودکار ۶ تا ۸ هزار دلار / خودکار ۴۵ تا ۵۲ هزار دلار / همهکاره ۱۴۰ تا ۱۸۵ هزار دلار | همهکاره کنترل جریان چسب را اضافه میکند |
| 9. جعبه اتصال و پخت | جعبه اتصال چسبانده شده، سیمکشی شده، پاتینگ شده؛ چسب روی نوار نقاله خشک میشود | چسبزنی $5k–6k · پاتینگ $12k–17k · جوش خودکار $60k–70k · نوار نقاله خشککن $30k–70k | ۲ اپراتور در طرح نیروی انسانی 150 MW ما |
| ۱۰. تست IV و EL نهایی، بستهبندی | فلاش شبیهساز خورشید کلاس توان را تعیین میکند؛ EL نهایی تأیید میکند که ترک جدیدی وجود ندارد؛ ماژول بستهبندی میشود | تستر IV، کلاس OTMT-A ($20k–28k) یا Gsolar Class A ($60k–75k) · EL نهایی ۴ دوربین ($20k–23k) | فلاش ۱۰ ms · ماژولها تا 2500×1400 mm |
چهار مورد از این مراحل بیشتر اقتصاد شما را تعیین میکنند، بنابراین شایسته بررسی دقیقتر هستند.

مرحله ۳ — رشتهکشی، مرحله بازگشتناپذیر
لحیمکاری ریبون به وجه جلویی یک سلول و مسیریابی آن به پشت سلول بعدی جایی است که کیفیت الکتریکی ماژول تثبیت میشود. دستگاه SS-2500 این کار را با سرعت ۲٬۴۰۰ سلول در ساعت با موقعیتیابی دوربین CCD و ربات جابهجاکننده هر سلول انجام میدهد و شکستگی را در سلولهای گرید A در قالبهای ۳ تا ۲۰ باسبار از 156 تا 210 mm در حد ۰٫۲٪ یا کمتر نگه میدارد. زمانی که یک اتصال لحیم معیوب یا ریزترک پنهان از این ایستگاه عبور کند، هیچ مرحله بعدی نمیتواند آن را ترمیم کند — به همین دلیل مرحله ۶ وجود دارد. وقتی چیزی دچار انحراف شود، نشانه مشخص است: سیمها روی پدهای لحیم خود قرار نمیگیرند و بهصورت اتصالات سیاهشده یا خیسنشده در لبه رشته دیده میشوند. راهحل تقریباً همیشه تنظیم تغذیه ریبون یا دستور دمای لحیمکاری است، نه خود سلول.
مرحله ۷ — لمینیشن، تعیینکننده ریتم
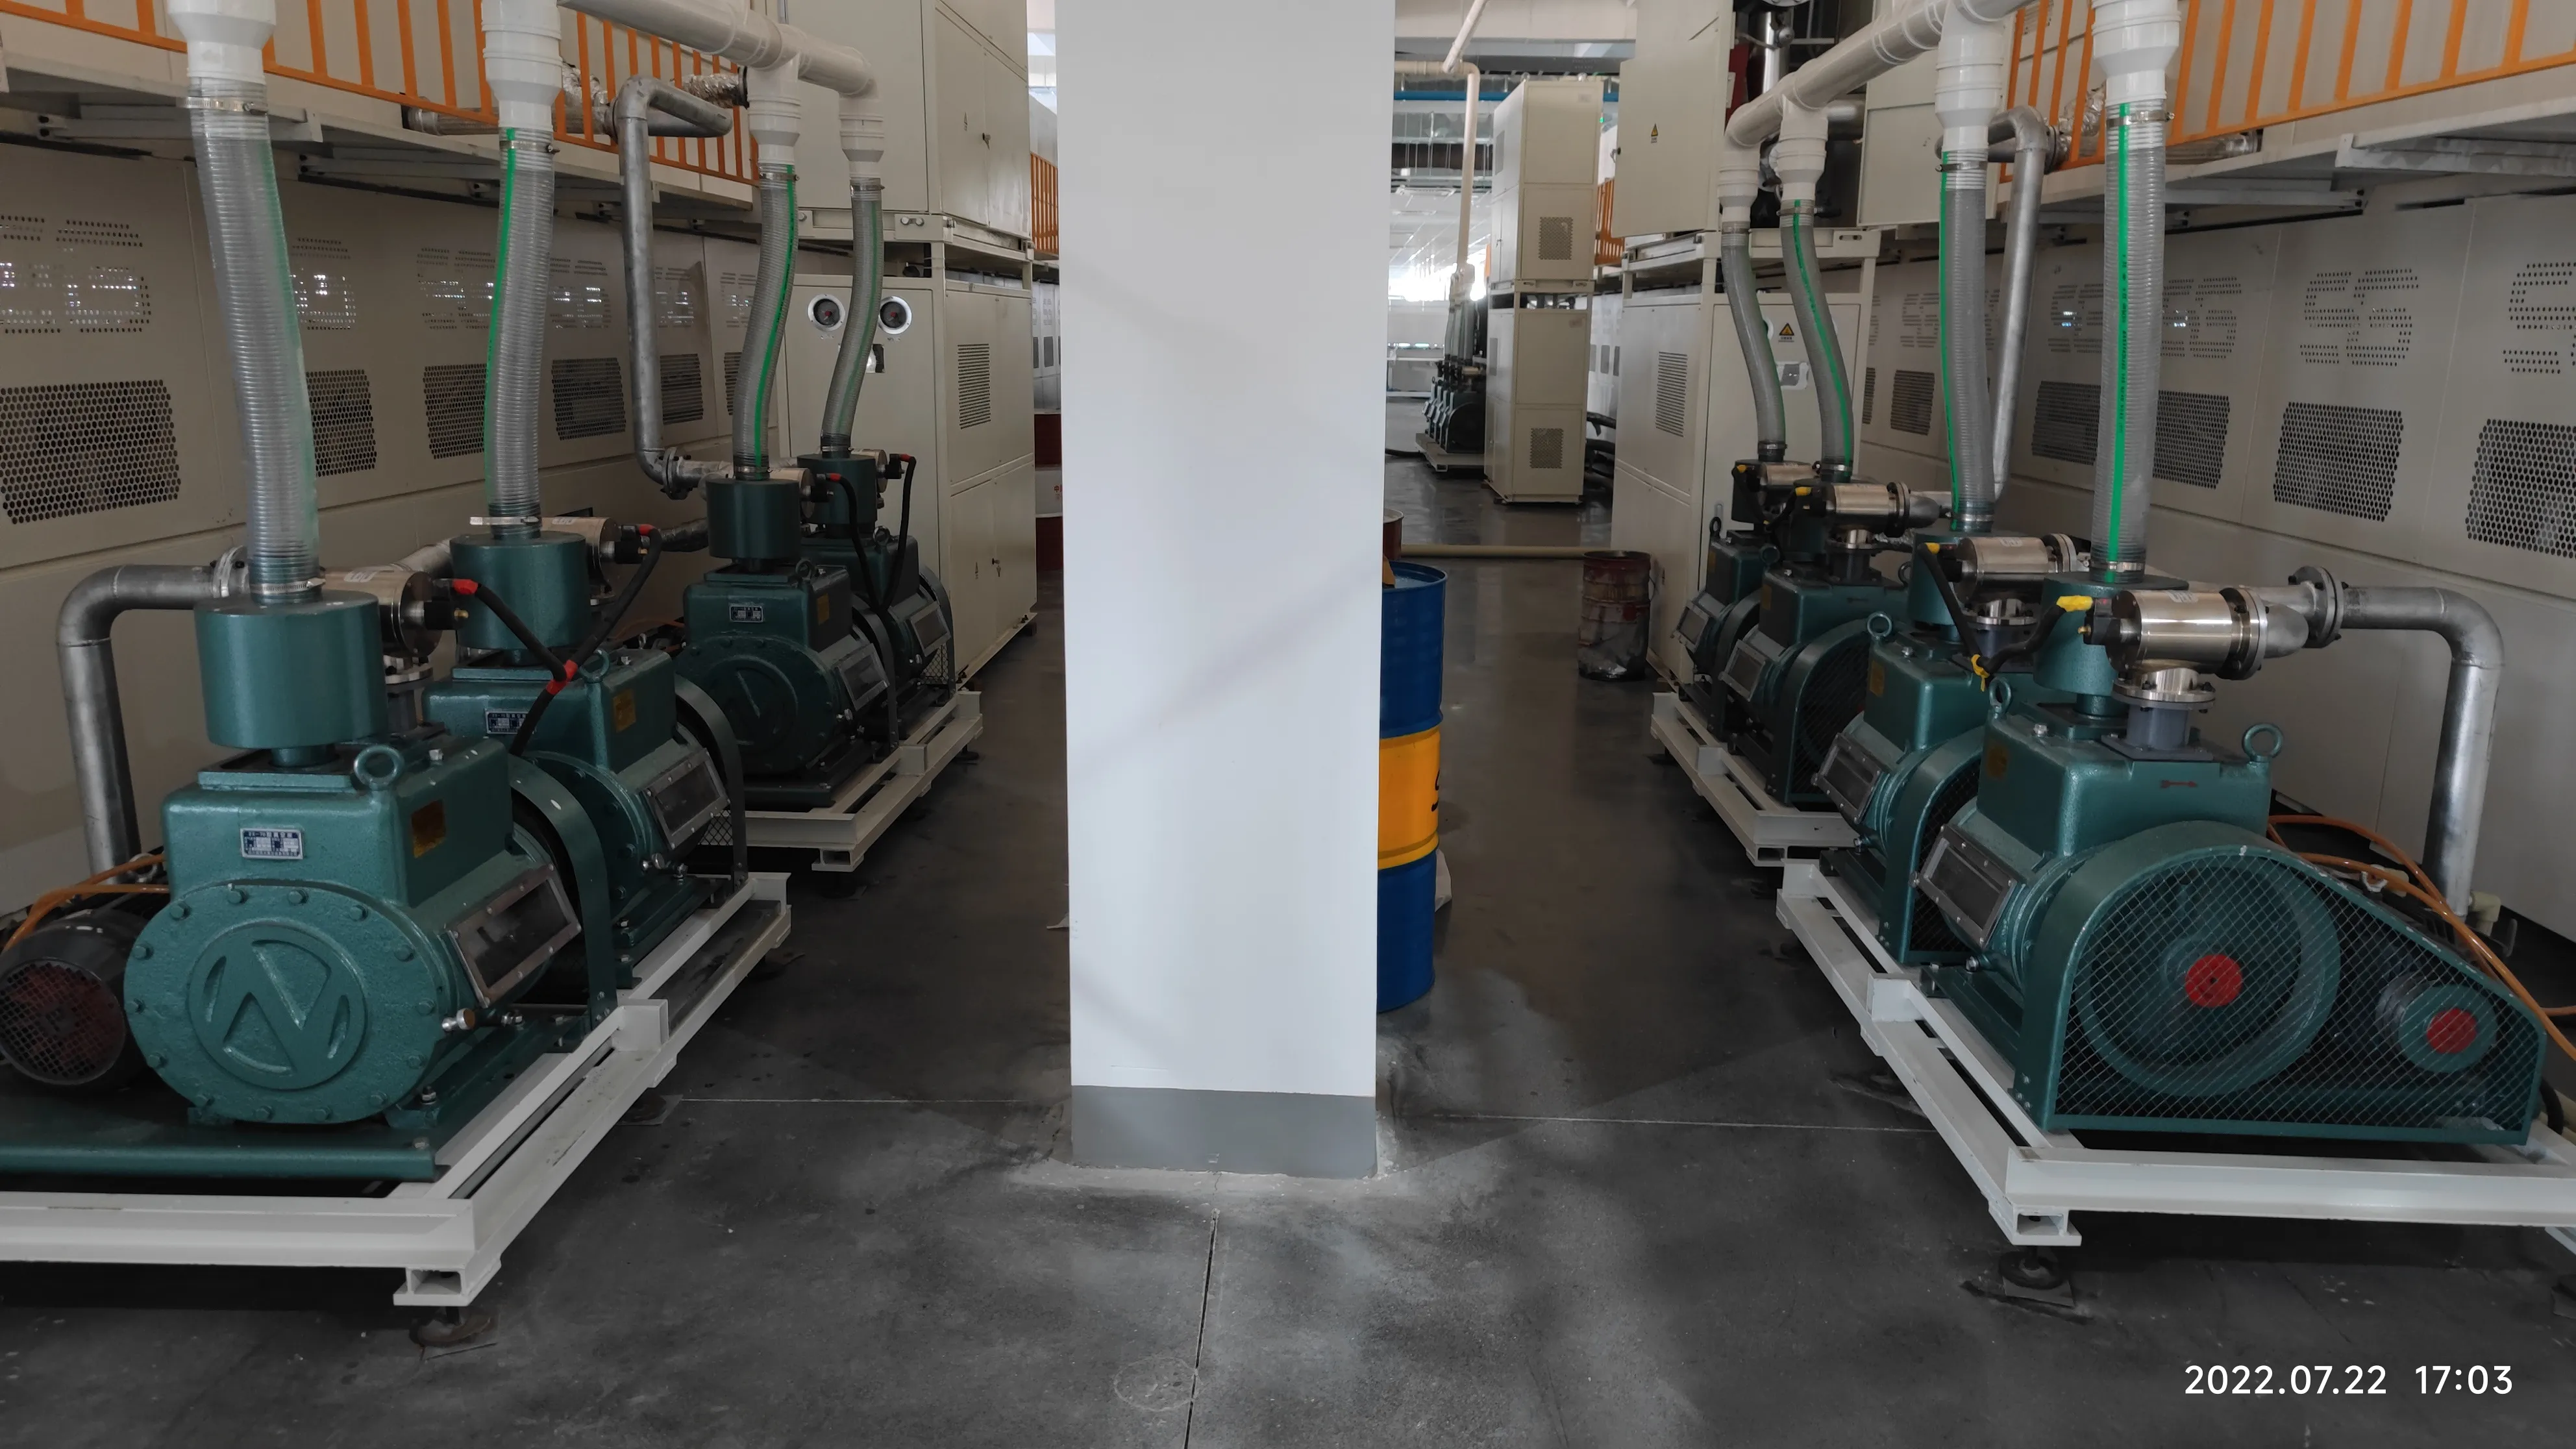
خط تولید قبل از لمینیت، ماژول مونتاژشده باید بازرسی بصری را بگذراند و تنها ماشینی است که هر ماژول باید داخل آن قرار گیرد. کلاس OCY-2666 یک سطح کار 2600 × 6600 میلیمتر، گرمایش روغنی با یکنواختی دما تا ±1–2 درجه سانتیگراد، خلأ تا 40 پاسکال و چرخههای تخلیه 5 تا 30 دقیقه ارائه میدهد — به همین دلیل است که لمینیشن، نه لحیمکاری، تکت خط را در خطوط کوچکتر تعیین میکند. همچنین از نظر برقی، پرمصرفترین ماشین تکواحدی است: توان نامی 98 کیلووات که 72 کیلووات آن گرمایش است. در رده 120 مگاوات، ورق معمولاً به یک ماشین دو محفظهای (150 تا 200 هزار دلار) منتقل میشود تا یک محفظه پخت کند در حالی که محفظه دیگر تخلیه میشود؛ در 300 تا 600 مگاوات، واحدهای دو محفظهای دو لایه که هر کدام به محدوده 400 هزار دلار میرسند.
مراحل ۴، ۵ و ۸ — جایی که نیمهخودکار صرفهجویی میکند و هزینه دارد
چیدمان، باسبندی و پیرایش سه مرحلهای هستند که هم در نسخه ایستگاه دستی کلاس ۱٬۴۰۰ تا ۱٬۷۰۰ دلار و هم در نسخه خودکار ۴۵٬۰۰۰ تا ۲۹۰٬۰۰۰ دلار وجود دارند. فرآیند تولید پنل خورشیدی از نظر شیمیایی در هر دو حالت یکسان است؛ آنچه تغییر میکند این است که چه کسی کار را انجام میدهد. یک خط نیمهاتوماتیک 20 MW چهار اپراتور را پشت میزهای چیدمان، دو نفر را پشت میزهای باسبار و یک نفر را در برشکاری قرار میدهد — و کل خط در محدوده 300 هزار دلار پایین تا میانه قرار میگیرد. معادلهای اتوماتیک آن موقعیتها را حذف میکنند و در عوض نوار نقاله، واحدهای چرخان و ایستگاههای مرکزکننده اضافه میکنند. هیچکدام «بهتر» نیست: جایی که دستمزد اپراتور ماهانه 400 تا 700 دلار است، نسخه دستی بازگشت سرمایه دارد، و جایی که در سطوح اروپایی باشد، نسخه اتوماتیک تنها پیکربندی معقول است.
مراحل 1، 6 و 10 — دروازههای کیفیت
سه مورد از ده مرحله به جای تبدیل، آزمون انجام میدهند و مجموعاً در محدوده 60 تا 100 هزار دلار تجهیزات هزینه دارند: تستر سلول، EL پیش از لمینیشن، شبیهساز IV و EL نهایی. خریدارانی که بودجهشان را کش میدهند وسوسه میشوند یکی را حذف کنند. این کار را نکنید. بدون بینینگ سلول ورودی، گریدها را در یک رشته مخلوط میکنید؛ بدون EL پیش از لمینیشن، ترکها را زیر لمینیشن میبندید و بعد از گرانترین مرحله آنها را پیدا میکنید؛ بدون فلاش IV نهایی، کلاسهای توانی را که هرگز اندازه نگرفتهاید ارسال میکنید. دروازهها نسبت به زیانهایی که جلوگیری میکنند، ارزانترین ماشینهای کارخانه هستند.

3. فرآیند چه چیزی مصرف میکند: فضا، برق، هوا، نیروی انسانی
خریداران جدی هر بار چکلیستی تقریباً یکسان برای ما میفرستند: ظرفیت تولید هر ماشین، زمان سیکل، نیاز برق، مصرف هوا، اپراتورهای مورد نیاز، ابعاد ماشین، سطح اتوماسیون. اینجا آن چکلیست برای سه رده استاندارد، از برگههای پیشنهاد قیمت و نقشههای چیدمان کارخانه خودمان پاسخ داده شده است.
| منبع | ۲۰ مگاوات نیمهاتوماتیک | 60 MW اتوماتیک | ۱۲۰ مگاوات اتوماتیک |
|---|---|---|---|
| ریتم خروجی | 16 پنل در ساعت، یک شیفت 8 ساعته | کلاس ~24 پنل در ساعت | 32 پنل در ساعت، عملیات 24 ساعته |
| سالن تولید | کلاس ~600–800 m² | کلاس ~800–1,000 m² | ~1,000 m² (50×20 m) |
| انبار (سلول ورودی / ماژول خروجی) | تقریباً همان مساحت دوباره، در همه ردهها | — | — |
| سقف / درها / ستونها | سقف 4.2–6 m · درها 5–6 m عرض · ترجیحاً بدون ستون، در غیر این صورت فاصله ≥6 m (از نقشه چیدمان 120 MW) | ||
| توان نصبشده | کلاس ~۱۵۰–۲۰۰ کیلووات | کلاس ~350–500 kW | ~۷۰۰ کیلووات |
| هوای فشرده | هزاران لیتر در دقیقه در ردههای اتوماتیک — بر اساس چیدمان اندازهگذاری میشود؛ سیلندرهای پنوماتیک فریمبندی، واحدهای چرخان و لودرها را به کار میاندازند | ||
| اپراتور در هر شیفت | نیمهخودکار شامل چیدمان دستی، باسبندی و موقعیتهای برش است | تیم خودکار ناب | ۱۲–۱۵ اپراتور + ۲ مهندس؛ ۲۴ نفر در هر شیفت در طرح ۱۵۰ مگاوات دوگلاس |
| محیط سالن | مناطق رشتهکشی و لمینیشن نیازمند ۲۵ درجه سلسیوس ±۲ و رطوبت نسبی ۵۰–۶۰٪ هستند — تبدیل یک انبار معمولاً هزینه بازسازی کنترل اقلیم را توجیه میکند | ||
در مورد نیروی انسانی، طرح ۱۵۰ مگاوات دوگلاس ارزش خواندن ایستگاه به ایستگاه را دارد، زیرا نشان میدهد افراد واقعاً کجا میروند: یک اپراتور در رشتهکش، یکی هر کدام در تغذیه شیشه، تغذیه EVA، قرار دادن اسپیسر و تغذیه باسبار/نوار، یکی در EL پیش از لمینیشن، سه نفر در بازکاری، یکی هر کدام در نوارچسب لبه، برش، بازرسی چرخشی و چسب/فریم، دو نفر در ایستگاه جعبه اتصال، یکی نصب پوششهای جعبه و تمیزکاری پشت، یکی تمیزکاری جلو، یکی تعویض فیکسچرهای تست IV/EL، یکی هر کدام در IV و EL نهایی، دو نفر نصب پلاک نام و بارکد، دو نفر تخلیه. بیست و چهار نفر، و هیچکدام در یک خط دوگلاس با آن سطح اتوماسیون اختیاری نیست — بازکاری بهتنهایی سه نفر را حمل میکند، زیرا مرحله ۶ و مرحله ۱۰ مدام به آن خوراک میدهند.
۴. عیوب کجا متولد میشوند — و دو دروازه EL
هر مهندس فرآیند باتجربهای در این صنعت درباره بازده یک چیز میگوید: تشخیص عیوب قبل از لمینیشن ارزان است و بعد از آن گران. دروازه EL پیش از لمینیشن در مرحله ۶ وجود دارد زیرا رشتهبندی برگشتناپذیر است؛ دروازه نهایی در مرحله ۱۰ وجود دارد زیرا خود لمینیشن، قاببندی و جابهجایی همگی میتوانند پس از عبور از دروازه اول ترکهای جدیدی ایجاد کنند. بین آنها، دو ایستگاه EL روی هم خیلی کمتر از ۵۴٬۰۰۰ تا ۶۶٬۰۰۰ دلار هزینه دارند و حالتهای خرابی را میگیرند که در غیر این صورت بهعنوان ادعاهای گارانتی سال سوم ظاهر میشوند: ریزترکهای زیر نوار، اتصالات سرد لحیم و سلولهای ترکخورده در حملونقل در طول خط.
سؤال عملی که باید از هر تأمینکننده پرسید این است که وقتی عیبی پیدا میشود، بین دو دروازه چه اتفاقی میافتد. بازکاری پیش از لمینیشن یعنی دوباره چیدن یک رشته — چند دقیقه. پس از لمینیشن یعنی اسقاط یک لمینت باندشده که شیشه، EVA، سلولها و بکشیت خود را دارد: با حدود ۵۵–۶۰ دلار مواد برای هر ماژول کلاس ۵۸۵ وات، سه عیب فراری در روز یک ضرر مواد سالانه پنجرقمی است که هرگز در پیشفاکتور تجهیزات ظاهر نمیشود.
۵. یک فرآیند، سه مسیر فناوری
ده مرحله با تغییر سلول تغییر نمیکنند — اما به دو ماشین در فهرست باید گفته شود که چه چیزی را تغذیه میکنند. یک رشتهساز SS-2500 بهطور بومی PERC و TOPCon را در قالبهای 3–20BB پوشش میدهد؛ الزامات دمای پایین HJT و قالبهای back-contact (BC) به پیکربندی رشتهساز سازگار نیاز دارند، به همین دلیل خریدارانی که برای حجم BC یا HJT برنامهریزی میکنند باید قبل از هر چیز دیگری در برگه، سازگاری رشتهساز را تأیید کنند. خریداران همچنین بهدرستی از ما میپرسند که آیا یک خط میتواند چندین نوع سلول را همزمان برای کار سفارشی اجرا کند — پاسخ بله است با کیتهای سلول قابل تعویض سریع و دستور لحیمکاری دوباره اعتبارسنجیشده برای هر قالب، به قیمت زمان تعویض. آنچه فرآیند هرگز تحمل نمیکند مخلوط کردن گریدها در یک رشته است: مرحله 1 بینینگ دقیقاً برای این وجود دارد که سلولهای همسان با هم وارد مرحله 3 شوند.
پرسشهای متداول — فرآیند تولید پنل خورشیدی
ساخت یک پنل خورشیدی چقدر طول میکشد؟
خروجی خط با takt سنجیده میشود، نه زمان هر پنل: یک خط خودکار 120 MW تقریباً هر دو دقیقه یک ماژول را تمام میکند، یک خط نیمهخودکار 20 MW هر سه تا چهار دقیقه. اما هر ماژول واحد بیشترین زمان را داخل لمیناتور میگذراند — pump-down و curing هر چرخه 5–30 دقیقه طول میکشد — به همین دلیل خطوط بزرگتر از دستگاههای دو محفظهای برای همپوشانی چرخهها استفاده میکنند.
یک خط تولید پنل خورشیدی به چند کارگر نیاز دارد؟
در طرح نیروی انسانی شیشهدوبل 150 MW ما، 24 اپراتور در هر شیفت بهعلاوه مهندسان خط؛ برگه خودکار 120 MW، 12–15 اپراتور بهعلاوه 2 مهندس را مشخص میکند؛ ردههای نیمهخودکار بهجای پرداخت هزینه برای دستگاههای خودکار، موقعیتهای دستی در layup، bussing و trimming اضافه میکنند. تعداد نیروی انسانی از دامنه اتوماسیون پیروی میکند، نه از عدد ظرفیت.
فرآیند به چه مقدار فضای کف نیاز دارد؟
حدود 1,000 m² سالن تولید برای یک خط 120 MW (50×20 m، سقف 4.2–6 m، درها 5–6 m عرض، ستونها با فاصله 6 m یا بیشتر)، بهعلاوه تقریباً همان مساحت دوباره برای انبار مواد اولیه و ماژول تمامشده. بنابراین یک سالن 2,000 m² یک خط 50–100 MW را با انباری قابلکار اما فشرده جای میدهد؛ خطوط کوچکتر از آنجا به پایین مقیاس میشوند. قرارگیری در طبقه دوم فقط برای ایستگاههای سبکتر کار میکند — بار کف لمینیشن و جریان خطمستقیم چیدمان معمولاً انتهای سنگین را در سطح زمین لنگر میاندازد.
یک کارخانه پنل خورشیدی چقدر برق مصرف میکند؟
برای حدود 700 kW نصبشده در رده خودکار 120 MW برنامهریزی کنید، با لمیناتور (98 kW نامی در کلاس 2666) و استرینگر IR بهعنوان دو مصرفکننده بزرگتر. مصرف متوسط بسیار پایینتر از ظرفیت نصبشده است و بهصورت زیرخطی مقیاس میشود: آمارهای منتشرشده صنعت، خط 30 MW را نزدیک 150 kW متوسط و خط 400 MW را نزدیک 360 kW نشان میدهند.
آیا یک خط تولید میتواند سلولهای PERC، TOPCon و BC را اجرا کند؟
PERC و TOPCon روی همان استرینگر کلاس SS-2500 (3–20BB، 156–210 mm) اجرا میشوند. فرمتهای HJT و back-contact به پیکربندی استرینگر دمای پایین یا سازگار با BC نیاز دارند — این را پیش از هر چیز دیگری تأیید کنید. هشت مرحله دیگر، جدا از تنظیمات دستور پخت و فیکسچرهای تست، به نوع سلول وابسته نیستند.
کدام مرحله بیشترین نقص را ایجاد میکند؟
استرینگینگ. این مرحله به یک ویفر ۱۳۰–۱۸۰ میکرومتری گرما اعمال میکند و برگشتناپذیر است: ناهمراستایی ریبون روی پدهای لحیم، اتصالات سرد و ریزترکها همه از آنجا منشأ میگیرند. به همین دلیل است که مشخصات شکستگی (≤۰.۲٪ روی سلولهای گرید A برای SS-2500) و گیت EL پیش از لمینیشن بیش از هر رقم توان عبوری روی برگه اهمیت دارند.
فرآیند چه مواد اولیهای مصرف میکند؟
به ازای هر ماژول TOPCon 585 W، تقریباً ۵۵–۶۰ دلار مواد با قیمتهای بازار اواسط ۲۰۲۵: سلولها بهتنهایی بیش از ۴۰٪ صورتحساب، فریم و شیشه سکوریت با هم حدود ۳۰٪، سپس نوار لحیم، بکشیت، POE، EVA، جعبههای اتصال و درزگیر. یک خط ۱۲۰ MW این را بهطور پیوسته با ۳۲ پنل در ساعت مصرف میکند که خریدار سال اول عمدتاً پیشپرداخت میکند — همان عدد سرمایه در گردش که تعیین میکند آیا فرآیند به کار خود ادامه میدهد یا نه.
اگر ماشینها خودکار باشند، آیا واقعاً آموزش لازم است؟
بله. ماشینها خودشان کار میکنند؛ فرآیند اینطور نیست. اپراتورها دو تا سه ماه زمان نیاز دارند تا به راندمان نامی برسند — تغییر دستور پخت برای هر فرمت سلول، خواندن تصویر EL، بررسیهای همراستایی ریبون و کاتر مهارتهای انسانی هستند. دامنه استاندارد ما شامل ۳۰ روز راهاندازی و آموزش در محل بههمراه پشتیبانی فرآیندی از راه دور مادامالعمر است، زیرا بیشتر مشکلات راندمان پس از ماه اول مربوط به دستور پخت و همراستایی است، نه خرابی سختافزار.
مشخصات به دادههای ماشین Ooitech اشاره دارد؛ بازههای قیمت منعکسکننده محدودههای معمول بازار FOB چین به ازای هر کلاس ماشین است و با پیکربندی و نرخ ارز تغییر میکند — پیش از بودجهبندی، پیشنهاد قیمت بهروز را تأیید کنید.
مطالعه مرتبط: قیمت ماشینها چگونه ساخته میشود, هزینه کارخانه، آبوبرق و نیروی انسانی، و چگونه یک کسبوکار تولید پنل خورشیدی را شروع کنیم.
برای تولید تجاری پنل خورشیدی چه ماشینها و تجهیزاتی لازم است؟
برای تولید تجاری ماژول، فهرست اصلی عبارت است از: تستر و مرتبکننده سلول، دستگاه تبینگ و استرینگینگ، ایستگاه چیدمان، دستگاه باسبار یا باسبار خودکار، تستر EL پس از استرینگینگ، استکر لمینیشن، لمیناتور، دستگاه برش، دستگاه فریمینگ، ایستگاه جعبه اتصال و پاتینگ، کوره پخت، تستر EL دوم، تستر IV با شبیهساز خورشید، تستر هیپات و عایق، و ناحیه تمیزکاری و بستهبندی.
در کنار این هسته، سیستمهای پشتیبانی قرار دارند که در بودجهبندی بهراحتی فراموش میشوند: هوای فشرده با خشککن، خنککننده فرآیند، تخلیه دود فلاکس و لمینیشن، کفپوش ضدالکتریسیته ساکن (ESD)، و جابهجایی مواد که ایستگاهها را به هم متصل میکند. در عمل، همین سیستمهای پشتیبانی هستند که یک فهرست ماشین را از یک خط کاری واقعی جدا میکنند و دلیل آناند که باید چیدمان کارخانه پیش از قیمتگذاری مشخص شود.
برای پنلهای خورشیدی چه تجهیزاتی لازم است؟
حداقل فهرست صادقانه برای ساخت یک ماژول کامل و قابل تست، کوچکتر از آن است که مردم انتظار دارند: یک استرینگر، یک چیدمان لمینیشن و باسبار، یک لمیناتور، یک دستگاه فریمینگ، و تسترهای EL و IV. هر چیز دیگری بهجای ممکنکردن محصول، بازده، راندمان یا تکرارپذیری را بهبود میدهد. این تمایز هنگام بودجهبندی مهم است، زیرا ایستگاههایی را که بدون آنها نمیتوان شروع کرد از ایستگاههایی جدا میکند که میتوان با توجیه حجم تولید به آنها افزود.
چیزی که نمیتوان از آن صرفنظر کرد تست است. ماژولی که تست EL و تست IV نشده باشد یک محصول تأییدنشده است، و هزینه این تأیید در مقایسه با هزینه ارسال ماژولهایی با ترکهای پنهان یا طبقهبندی نادرست توان، ناچیز است.
برای تولید پنلهای خورشیدی چه چیزی لازم است؟
چهار چیز، به ترتیب میزان دستکمگرفتنشان: یک ساختمان مناسب، تجهیزات، زنجیره تأمین مواد اولیه، و نیروی انسانی. ساختمان باید بار را تحمل کند، برق را تأمین کند و دماهای لمینیشن و پخت را پشتیبانی کند. تجهیزات قابلمشاهدهترین هزینه و دقیقترین قیمتگذاریشده هستند. زنجیره تأمین — پیش از همه سلولها، سپس انکپسولانت، شیشه، ریبون و جعبههای اتصال — تعیین میکند که آیا خط واقعاً میتواند با ظرفیت نامی خود کار کند یا نه.
نیاز نیروی انسانی، نیاز خاموش است. یک خط کاملاً خودکار هنوز به مهندسان فرآیند نیاز دارد که بتوانند تصویر EL را بخوانند، نقص لمینیشن را تشخیص دهند و پروفایل لحیمکاری را تنظیم کنند. اتوماسیون دستها را حذف میکند، نه قضاوت را، و کارخانهای که آن قضاوت را نداشته باشد وقت خود را صرف دوباره اجرا کردن دستهها میکند نه ساخت ماژول.
مرتبط: دستگاه تولید پنل خورشیدی: ایستگاهها و چیدمان توضیح میدهد که چگونه همان توالی فرآیند از 5 MW به 1.2 GW تغییر اندازه مییابد و کدام ورودیها را باید قبل از سفارش ثابت کرد.
مطالعه بیشتر و دادههای زمینهای
منابع مرجع عمومی درباره این موضوع، منتشرشده توسط سازمانهایی که نقشه راه فناوری و دادههای بازار این صنعت را نگهداری میکنند: