چگونه لمیناتور ماژول خورشیدی مناسب را انتخاب کنیم
فهرست مطالب
پاسخ سریع: انتخاب دستگاه لمینیتور ماژول خورشیدی از نقشه ماژول و دستورالعمل لمینیشن شروع میشود، نه از عدد سالانه MW روی بروشور. اندازه محفظه اولین تصمیم است زیرا تعیین میکند چند ماژول به طور همزمان بارگیری میشوند: یک محفظه ۲۲۰۰ میلیمتر در ۳۶۰۰ میلیمتر برای سه ماژول معمولی ۷۲ سلولی مشخص شده بود، یک محفظه ۲۳۰۰ میلیمتر در ۴۶۰۰ میلیمتر برای چهار ماژول، و محفظههای بزرگتر برای پنج ماژول، که همه بر اساس فرمتهای قدیمی ماژول بودند و نباید بدون نقشه چیدمان جدید برای ماژولهای بزرگفرمت فعلی بازاستفاده شوند. مشخصهای که حداقل ۵۰ میلیمتر بین ماژولها را الزامی میکند به این معناست که تقسیم مساحت صفحه بر مساحت ماژول، بار را بیش از حد برآورد میکند. تأمینکنندهای که ظرفیت را با استفاده از سلولهای ۱۵۶ میلیمتری و ماژولهای ۲۷۵ وات اعلام میکند، برای همان دستگاه عدد MW بالاتری نشان میدهد. در عوض، ماژولهای قابل فروش در ساعت را مقایسه کنید.
تولید ماژول PV · توسط جری، Ooitech
بررسی محصول و روش انتخاب
انتخاب بر اساس نیازهای ماژول
انتخاب یک ماژول خورشیدی قبل از لمینیت، ماژول مونتاژشده باید بازرسی بصری را بگذراند و مستلزم نگاه فراتر از بروشورهای تجهیزات مجزا است. اندازه اتاق لمیناتور باید با ابعاد ماژول مطابقت داشته باشد، چرخه آن باید با سرعت کلی خط تولید هماهنگ باشد، و پروفایل خلأ و دمای آن باید با لایه محافظ خاص (EVA یا POE) سازگار باشد. انتخاب تجهیزات باید از نقشههای ماژول و دستورالعملهای لمینیشن نشأت بگیرد، نه از ارقام سالانه MW چاپشده در مواد تبلیغاتی.
ارقام مگاوات تبلیغاتی اغلب ظرفیت را بر اساس فرمتهای قدیمی ماژول (مثلاً سلولهای ۱۵۶ میلیمتری، ماژولهای ۲۷۵ وات) محاسبه میکنند. وات بالاتر ماژول، مگاوات تبلیغاتی را حتی زمانی که توان عملیاتی کل پنلها یکسان است، افزایش میدهد. برای ارزیابی عینی، ماشینها را بر اساس تعداد ماژولهای قابل فروش در ساعت مقایسه کنید:
ماژولهای قابل فروش در ساعت = ماژول در هر بار × بارهای تکمیلشده در ساعت × بازدهی بار اول × زمان کارکرد
اهمیت نقشههای بارگذاری
انتخاب با ابعاد ماژول، ضخامت شیشه، جزئیات لایهگذاری، مشخصات انکپسولانت و موقعیت جعبه اتصال آغاز میشود. یک نقشه بارگذاری مقیاسشده باید فاصلههای دقیق را نشان دهد. به عنوان مثال، حفظ فاصله ۵۰ میلیمتری بین ماژولها به این معنی است که تقسیم ساده مساحت صفحه بر مساحت ماژول، ظرفیت بار را بیش از حد تخمین میزند. فرمتهای محفظه باید با ابعاد ماژولهای مدرن بزرگ ارزیابی شوند.
پارامترهای فنی و ماتریس پیکربندی
انتخاب معماری محفظه
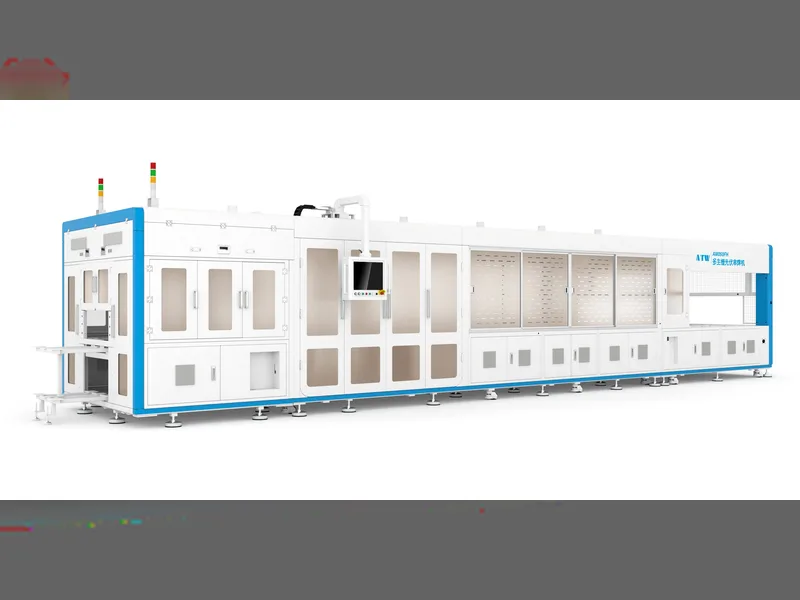
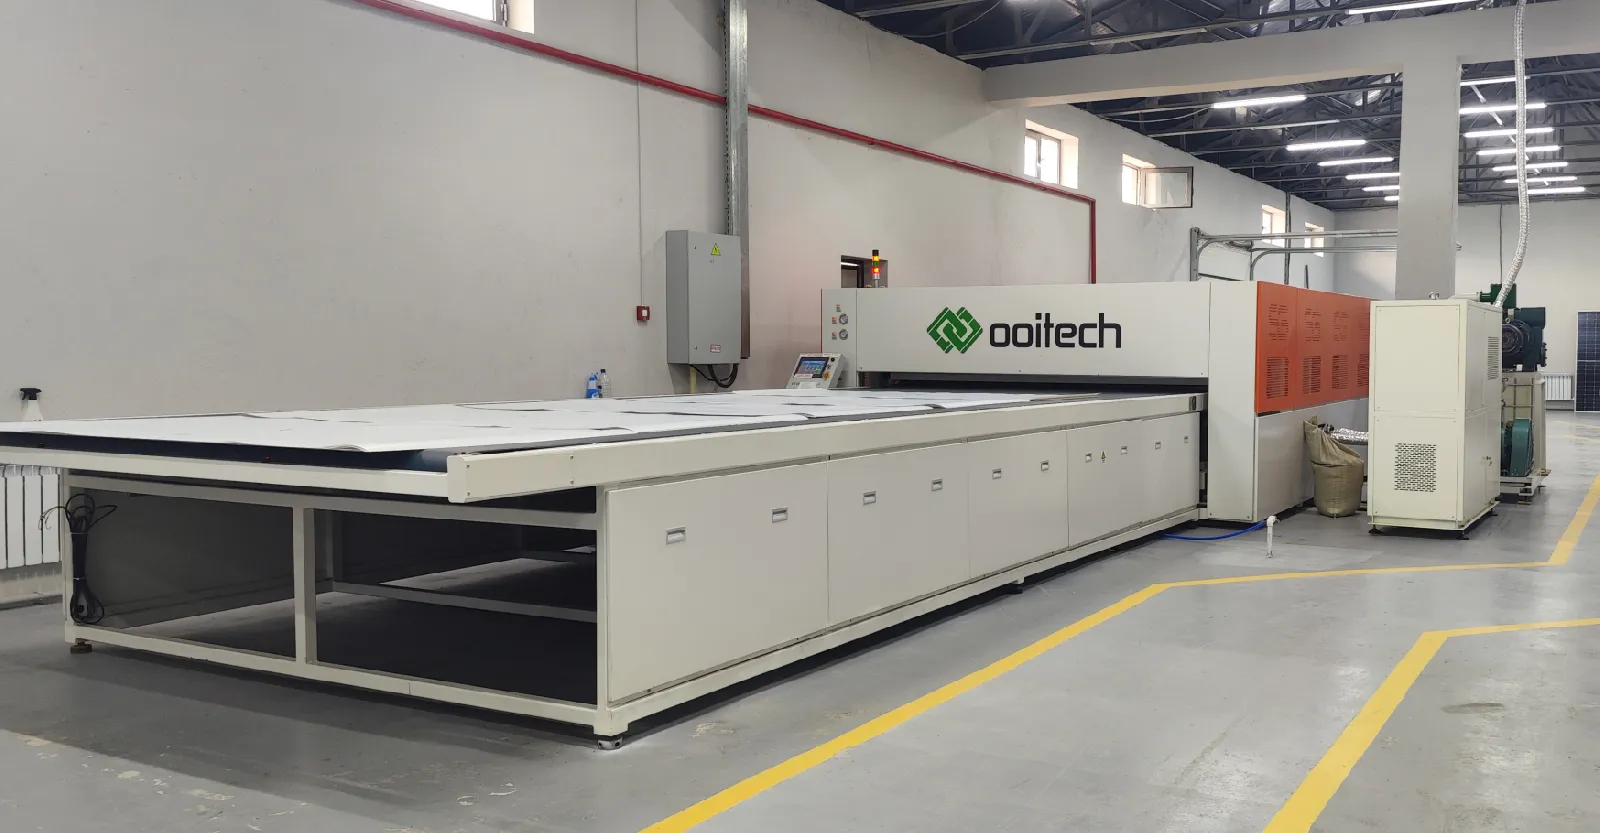
یک لمینیتور تکمحفظهای تخلیه، فشار، پخت و تهویه را در یک محفظه انجام میدهد. این دستگاه ردپای کوچکتر و نیازهای خدماتی کمتری دارد. لمینیتورهای دو محفظهای لمینیشن را از پخت جدا میکنند و به یک بار اجازه میدهند در حالی که بار بعدی تخلیه میشود، پخت شود و خروجی در ساعت را دو برابر میکند.
| پیکربندی | مساحت کاری مؤثر | چرخه کاری اعلامشده | توان عملیاتی متوسط | ابعاد کلی | کاربرد مناسب |
|---|---|---|---|---|---|
| نیمهاتوماتیک | 1100 × 2200 میلیمتر | ≤18 دقیقه | ≤18 کیلووات | 2.65 × 2.30 × 1.35 متر | تعمیرات، کار آزمایشی، ماژولهای کوچک |
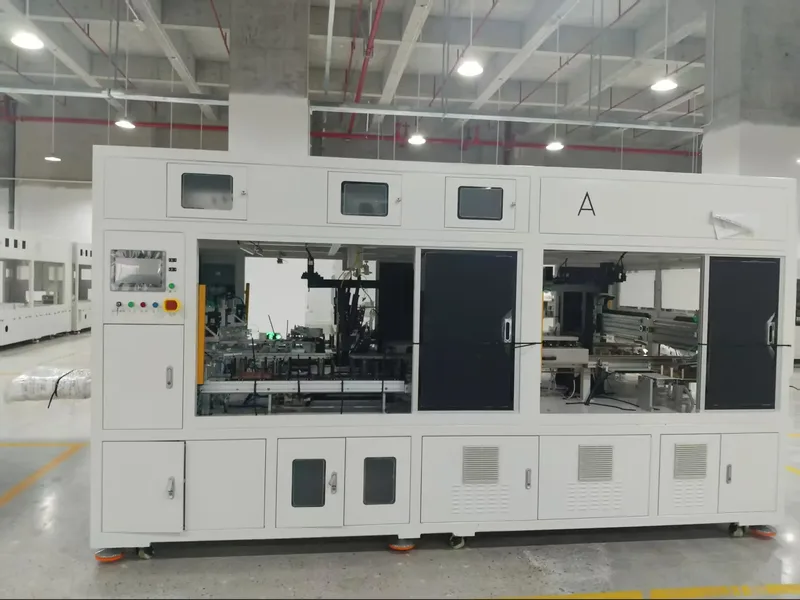
| تک محفظه خودکار | 2200 × 3600 میلیمتر | ≤18 دقیقه | ≤30 کیلووات | 12.1 × 3.15 × 1.8 متر | حجم تولید کمتر |
| دو محفظه خودکار | 2200 × 3600 میلیمتر برای هر محفظه | ≤9 دقیقه | ≤60 کیلووات | 16.9 × 3.15 × 1.8 متر | تولید پیوسته ماژول |
| دو محفظه پشتهای | چهار سطح کاری 2400 × 4600 میلیمتر | ≤9 دقیقه | ≤130 کیلووات | 22.1 × 3.50 × 2.65 متر | خروجی بالا با فضای محدود |
| دو محفظه بزرگ | 2700 × 8700 میلیمتر برای هر محفظه | ≤9 دقیقه | ≤95 کیلووات | 37.3 × 3.68 × 1.8 متر؛ 63 تن | ماژولهای بزرگ و خطوط با حجم بالا |
مشخصات خلأ و حرارتی
عملکرد خلأ نیازمند تخلیه سریع در محفظه داغ و بارگذاریشده است. سیستمها معمولاً از پمپهای روتاری-پره (مثلاً 2X-70) همراه با بوسترهای Roots (مثلاً ZJP300 یا ZJP600) برای پیکربندی دو محفظه استفاده میکنند تا فشار فرآیند زیر 100 پاسکال در 90 ثانیه حاصل شود. سیستمهای گرمایش از روغن انتقال حرارت با کنترل PID چند ناحیهای استفاده میکنند و یکنواختی دمای صفحه را در محدوده ±1.5°C تا ±2.0°C در حداقل پنج نقطه اندازهگیری در هر محفظه فراهم میکنند.
مزایای فنی و عوامل کلیدی ارزیابی
منطق پشت این ارقام خلأ و حرارتی، از جمله اینکه چرا بوسترهای روتس با پمپهای روتاری وین جفت میشوند، در اینجا شرح داده شده است پمپهای خلأ لمیناتور، پنجره EVA و نحوه پیکربندی مجموعه پمپ.
همگامسازی و زمانبندی خط
تطبیق بافر در سطح خط: دستگاه لمینیت باید بهطور یکپارچه با ایستگاههای استرینگ، لایهچینی، بافر، خنکسازی، بازرسی و قاببندی هماهنگ شود. ظرفیت جابجایی پاییندست، خروجی واقعی خط را تعیین میکند.
تعاریف صریح زمان چرخه: نمودارهای زمانی دقیق باید شامل بارگذاری، تخلیه/فشار محفظه اول، انتقال، پخت محفظه دوم، تهویه و تخلیه باشد و زمان کل اقامت را با پنجرههای پخت EVA/POE هماهنگ کند.
معماری خلأ پیشرفته: تخلیه با حجم بالا همراه با پمپهای بوستر روتس از بهدامافتادن هوا و تشکیل حباب در استکهای دو-شیشهای و پشتیبان جلوگیری میکند.
یکنواختی دقیق صفحه داغ: گرمایش PID چندنقطهای، اتصال عرضی یکنواخت را در ماژولهای شیشهای بزرگ بدون گوشههای سرد تضمین میکند.
زمان کارکرد و قابلیت نگهداری قراردادی: اهداف استفاده از تجهیزات (98٪-99٪) باید زمان عملیاتی مستثنی، برنامههای تعویض دیافراگم سیلیکونی (بیش از 3000 چرخه) و سیستمهای تمیزکننده خودکار تسمه را تعریف کنند.
کاربردهای محصول و یکپارچهسازی خط
سناریوهای کاربردی
خطوط پایلوت و تأسیسات تحقیق و توسعه: پیکربندیهای نیمهخودکار (1100 × 2200 میلیمتر) ایدهآل برای تولید ماژول در دستههای کوچک، آزمایش فرآیند و تعمیر ماژول.
خطوط تجاری استاندارد: واحدهای خودکار تکمحفظه و دو محفظه (2200 × 3600 میلیمتر) متناسب با تولید پنلهای خورشیدی با حجم متوسط تا بالا.
کارخانههای تولید با تراکم بالا: پیکربندیهای دو محفظه چندسطحی انباشته، خروجی را در هر متر مربع در تأسیسات با فضای محدود به حداکثر میرسانند.
خطوط بزرگمقیاس و مقیاس کاربردی: واحدهای دو-محفظهای گسترده (تا 2700 × 8700 mm) که برای پشتیبانی از تولید ماژولهای سنگین دو-شیشهای، TOPCon، HJT و PERC طراحی شدهاند.
الزامات یکپارچهسازی تأسیسات: نصب نیازمند برنامهریزی دقیق تأسیسات شامل برق 380V/50Hz، تأمین پنوماتیک 0.6–0.8 مگاپاسکال، آب خنککننده پمپ خلأ، رتبهبندی بار کف تا 1.5 تن بر متر مربع و مسطح بودن کف در محدوده ±10 میلیمتر است.
الزامات توصیه و پذیرش FAT
چکلیست مشخصات و معیارهای پذیرش
برای ارزیابی و انتخاب مدل مناسب لمینیتور، پنج ورودی داده حیاتی مورد نیاز است:
طراحی دقیق ماژول و محدوده ابعادی.
مشخصات شیشه، انکپسولانت و لایه پشتی/شیشه پشتی.
برگه اطلاعات فنی انکپسولانت (پنجرههای پخت EVA یا POE).
خروجی مورد نیاز ماژول در هر شیفت و هدف عملیاتی.
نقشه چیدمان تأسیسات نشاندهنده نقاط اتصال تأسیسات (برق، هوا، آب خنککننده).
تست پذیرش کارخانه (FAT)
ارزیابی نهایی FAT باید انباشتههای مواد تولیدی واقعی را از طریق بارهای متوالی در دماهای عملیاتی پایدار اجرا کند. معیارهای پذیرش کلیدی ثبتشده در طول FAT شامل ماژولهای تکمیلشده در ساعت، منحنیهای پمپ خلأ، توزیع حرارتی چندنقطهای صفحه داغ، گزارشهای هشدار PLC، بازده عبور اول و زمان راهاندازی مجدد پس از نگهداری برنامهریزیشده است.
مرتبط: چرا باسبندی (لحیمکاری همپوشانی) باعث ترک خوردن سلول میشود هندسه اتصال را پوشش میدهد که سپس لمیناسیون روی آن اثر میگذارد، و اغلب همان جایی است که ترک سوراخ مرکزی شروع میشود.
مطالعه بیشتر و دادههای زمینهای
منابع مرجع عمومی درباره این موضوع، منتشرشده توسط سازمانهایی که نقشه راه فناوری و دادههای بازار این صنعت را نگهداری میکنند: