هر حباب لمینت نشانه
فهرست مطالب
پاسخ سریع: هر حبابی در یک ماژول لمینتشده از مادهٔ کپسولهکننده ناشی نمیشود، و برخورد با همهٔ آنها بهعنوان یک مشکل مواد منجر به راهحل نادرست میشود. برخی حبابها از سیستم خلأ سرچشمه میگیرند: اگر محفظه بهاندازهٔ کافی سریع تخلیه نشود یا مجموعهٔ پمپ نتواند خلأ موردنیاز را در طول چرخه حفظ کند، هوا در لایهها بهدام میافتد و پس از شبکهایشدن بهصورت حفرهها ظاهر میشود. این تمایز اهمیت دارد زیرا دو علت کاملاً راهحلهای متفاوتی دارند. علت مادی به میزان رطوبت کپسولهکننده، نگهداری یا پنجرهٔ شبکهایشدن اشاره دارد. علت خلأ به ظرفیت پمپ، وضعیت آببندی، نرخ نشتی یا پروفایل تخلیه اشاره دارد. پیکربندی پمپ و پنجرهٔ حرارتی EVA چیزی هستند که مهلت حذف هوا را پیش از شروع ژلشدن کپسولهکننده تعیین میکنند.
تولید ماژول PV · توسط جری، Ooitech
مقدمه
برخی از عیوب حباب از سیستم خلأ ناشی میشوند نه از ماده کپسولهکننده؛ پیکربندیهای پمپ و مهلت پمپاژ در این بخش توضیح داده شده است پمپهای خلأ لمیناتور، پنجره EVA و نحوه پیکربندی مجموعه پمپ.
هر بار که حبابی در ماژول خورشیدی ظاهر میشود، مردم عجله میکنند و فیلم EVA/EPE را مقصر میدانند. اینطور ساده نیست.
در کپسولهسازی ماژول فتوولتائیک، حبابهای لمینت شایعترین و سرسختترین نقص کیفی عودکننده هستند. بیشتر افراد در صنعت این باور ثابت را دارند که حبابهای لمینت همگی ناشی از EVA/EPE لایه محافظ مشکلات کیفیت. این درست نیست. نقصهای ماده کپسولهکننده تنها یکی از دلایل متعدد هستند. عیوب مواد اولیه، تجهیزات لمینیشن غیرعادی، خطاهای عملیات انسانی، و محیط کارگاهی خارج از کنترل همگی میتوانند انواع مختلفی از حبابهای لمینت را ایجاد کنند.
حبابها مانند یک نقص زیبایی سطحی به نظر میرسند، اما همچنان بر توان خروجی، پایداری بلندمدت و عمر مفید ماژول تأثیر میگذارند. آنها یکی از علل پنهان اصلی در تخریب، جداشدگی و خرابی در فضای باز هستند. این وبلاگ به طبقهبندی حبابها، علل ریشهای و آسیب عملکردی از زوایای متعدد میپردازد و مبنای دقیقی برای بهینهسازی فرآیند و ردیابی عیوب به شما میدهد.
انواع حبابهای لمینت ماژول PV و علل آنها
بر اساس شکل حباب، توزیع و مکانیسم تشکیل، حبابهای لمینت به دو دسته اصلی تقسیم میشوند.
حبابهای باقیمانده
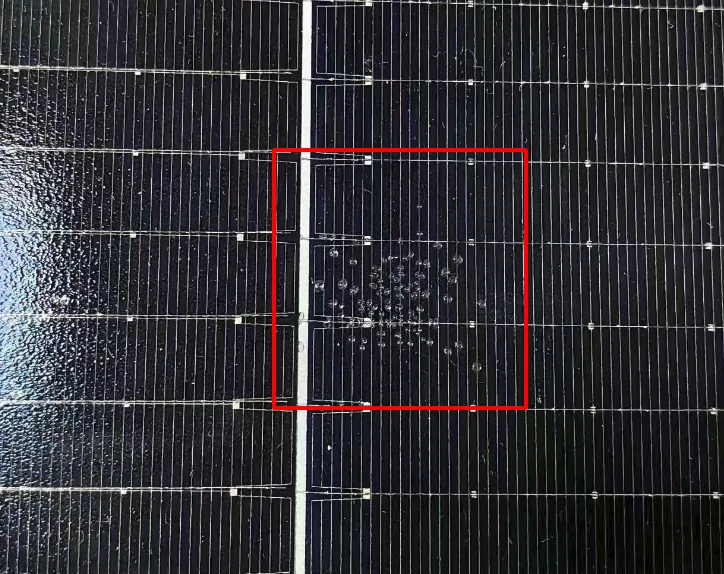
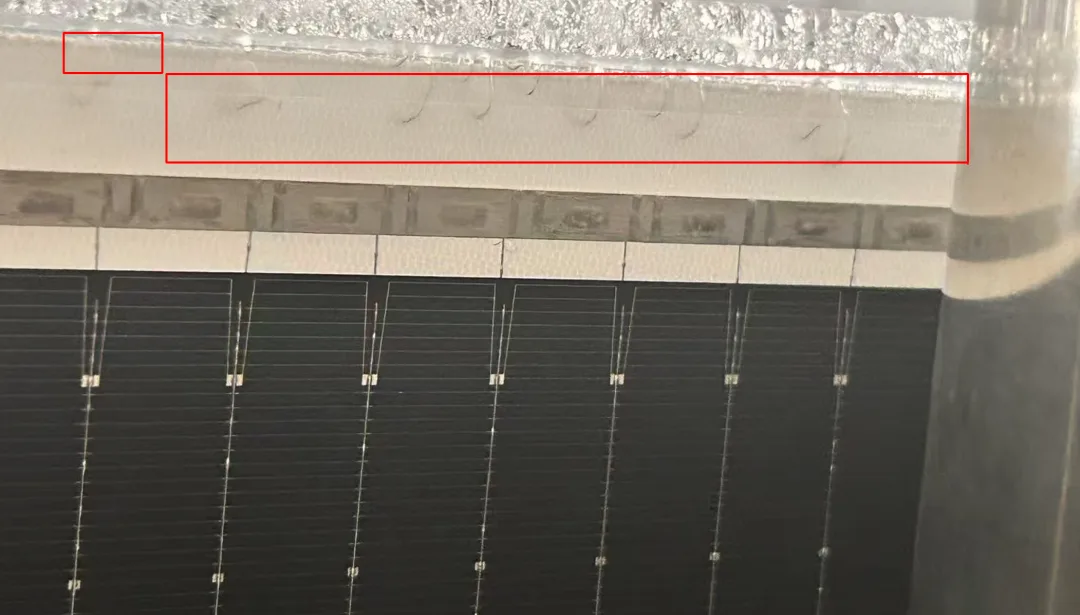
این حبابها عمدتاً در فاصله بین سلولها، فاصله رشتهها، لبههای ماژول و چهار گوشه ظاهر میشوند. آنها به صورت حبابهای کوچک متراکم، حبابهای نواری یا حبابهای برفیشکل دیده میشوند. علت اصلی این است که هوای بین لایهها در طول لمینت به طور کامل تخلیه نمیشود و گاززدایی خلاء ناقص است. آنها حبابهای باقیمانده فیزیکی هستند که عمدتاً به پارامترهای تجهیزات، فرآیند عملیات و فرآیند چیدمان مرتبط هستند و نقص مواد سهم بسیار کمی دارد. این حبابها در ابتدا کوچک، بسیار پنهان هستند و ممکن است همچنان از استاندارد کیفی هر کارخانه عبور کنند. در تولید انبوه به راحتی نادیده گرفته میشوند، اما خطر انبساط بعدی بسیار زیاد است.
تحلیل دقیق:
عیوب سیستم خلاء: کاهش عملکرد پمپ خلاء، نشتی خطوط خلاء، سطح خلاء ناکافی، زمان تخلیه بیش از حد کوتاه یا سرعت پمپاژ ناکافی، همگی باعث میشوند هوای بین لایهها به طور کامل خارج نشود. این علت اصلی حبابهای باقیمانده است.
عدم تعادل دما و فشار: گرم کردن بیش از حد سریع یا پیشگرمایش بیش از حد بالا باعث میشود سطح فیلم سریعاً اتصال عرضی یافته و پخت شود و هوای داخلی و رطوبت بین لایهها محبوس شده و حبابهای پیچیدهای ایجاد کند. فشار لمینیشن ناکافی یا زمان نگهداری بیش از حد کوتاه مانع از جریان یافتن و تر شدن کامل فیلم میشود، بنابراین فضاهای خالی بین لایهها نمیتوانند فشرده شوند و حبابهای توخالی در سطح وسیع ایجاد میشود. دمای ناهموار صفحه گرمایش با اختلاف دمای موضعی زیاد، باعث پخت فیلم با سرعتهای ناهمگون شده و حبابهای موضعی ایجاد میکند.
خرابیهای قطعات و مکانیکی: ورقهای سیلیکونی پیر، تغییر شکل یافته، چروکیده با قابلیت تنفس ضعیف نمیتوانند فشار یکنواختی برای خروج هوا اعمال کنند. اندازه قاب لمینیشن نامناسب یا انحراف ارتفاع باعث اتصال ضعیف در گوشهها و لبهها میشود. سطح میز ناهموار یا انحراف دقت انتقال، مجموعه چیده شده را جابجا میکند و همگی منجر به تخلیه ضعیف گاز و حبابهای منظم لبه یا حبابهای برفی گوشه میشوند.
حبابهای گاززدایی
این حبابها عمدتاً روی سطح سلول، اطراف نوار و در نواحی موضعی ماژول ظاهر میشوند و عمدتاً به صورت حبابهای بزرگ تکی یا حبابهای متراکم موضعی هستند. علت اصلی رطوبت داخل مواد (فیلم، شیشه، نوار، سلولها)، مواد فرار (فلاکس و غیره) یا ناخالصیهای باقیمانده در مواد کمکی است. در طول لمینیشن با دمای بالا، رطوبت و ناخالصیهای مولکول کوچک تحت حرارت تبخیر شده و گاز نمیتواند خارج شود، بنابراین به صورت حباب جمع میشود. این عمدتاً به کیفیت مواد اولیه، کنترل مواد کمکی و پیشتصفیه مواد مرتبط است. بنابراین علل زیادی از سمت مواد وجود دارد — وقتی حباب ظاهر میشود زیاد مطمئن نباشید که مشکل از فیلم است. تحلیل دقیق:
عوامل چسبپوش (Encapsulant): فیلم EVA/EPE کاملاً رطوبتپذیر است و یک محرک رایج مواد است. نگهداری نامناسب ضد رطوبت، قرار گرفتن بیش از حد طولانی در معرض هوا پس از باز شدن، یا استفاده نکردن به موقع از فیلم برش خورده، رطوبت زیادی از هوا جذب میکند. اگر درجه اتصال عرضی فیلم خارج از مشخصات باشد، فرمول ناخالصیهای زیادی داشته باشد یا کیفیت بچ ناپایدار باشد، در طول لمینیشن با دمای بالا مواد فرار مولکول کوچک آزاد میکند. هنگامی که رطوبت و مواد فرار تبخیر شده و نمیتوانند به موقع خارج شوند، حبابهای متراکم یکنواختی بین لایهها ایجاد میکنند. ضخامت ناهموار فیلم یا اتصال چروکیده نیز هوای موضعی را به دام میاندازد و به طور غیرمستقیم باعث ایجاد حباب میشود.
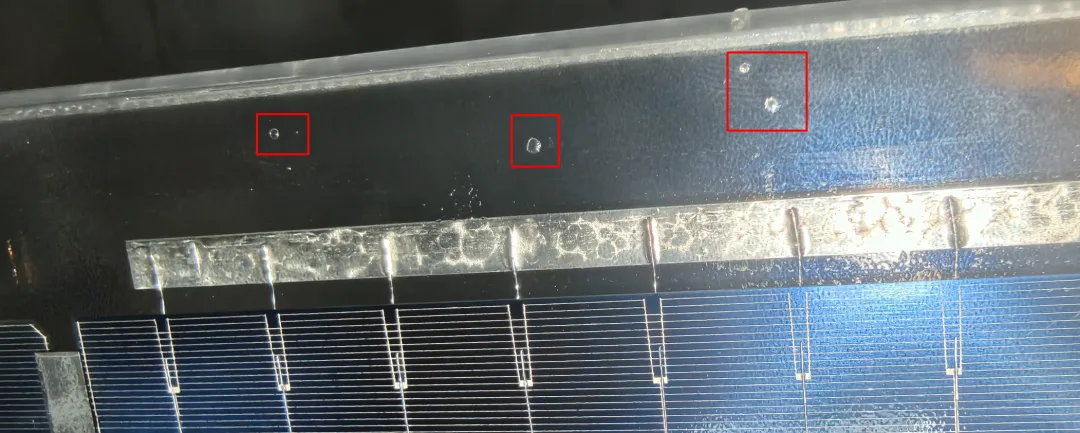
عوامل شیشه: شیشه سکوریت PV ممکن است لکهها، گرد و غبار یا روغنی داشته باشد که به سختی دیده میشود، یا ممکن است پس از تمیز کردن کاملاً خشک نشده باشد و در لبهها آثار آب باقی بماند. در حرارت لمینت، رطوبت و روغن تبخیر شده و حبابهای موضعی در سطح مشترک شیشه و فیلم ایجاد میکنند. انحراف تخت بودن شیشه یا پخ نامناسب لبه باعث اتصال سست پس از چیدمان میشود، بنابراین هوای لبه نمیتواند خارج شود و حبابهای لبه پایدار ایجاد میکند.
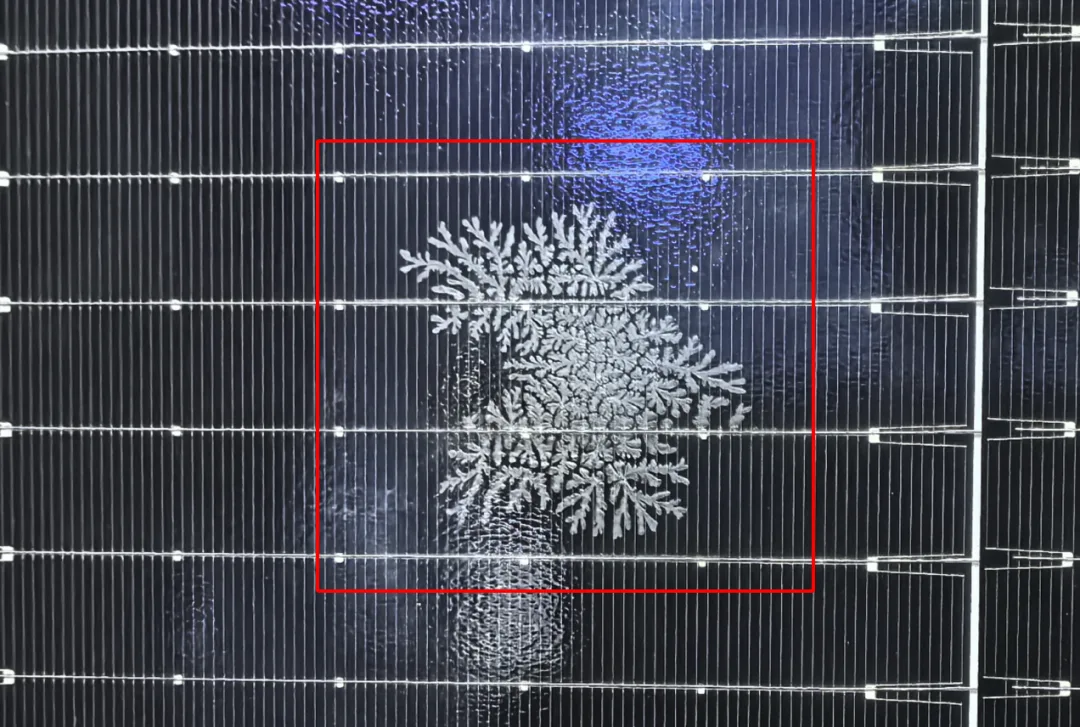
عوامل نوار و فلاکس: این یک محرک حباب است که به راحتی نادیده گرفته میشود. سطوح نوار اکسید شده، پوشش ناهموار یا باقیمانده روغن، شکافهایی در سطح مشترک نوار و فیلم پس از لحیمکاری ایجاد میکنند. فلاکس بیش از حد پاشیده شده، یا فلاکسی که پس از لحیمکاری کاملاً تبخیر و خشک نشده است، باقیمانده آلی باقی میگذارد که در حرارت لمینت به سرعت تبخیر میشود و حبابهای نواری یا نقطهای در دو طرف نوار و اطراف خطوط شبکه سلول ایجاد میکند. این علت اصلی حبابها در ناحیه نوار است.
عوامل سلول: سلولهایی که به خوبی تمیز نشدهاند ممکن است باقیماندههای شیمیایی، گرد و غبار و ذرات حاصل از مراحل بافتدهی و انتشار را حمل کنند. سلولهایی که در شرایط مرطوب نگهداری میشوند یا تراکم سطحی دارند، ناخالصیها تجزیه شده و رطوبت در حرارت لمینت تبخیر میشود و حبابهای پراکنده روی سطح سلول ایجاد میکند. ریزترکهای سلول یا آسیب سطحی نیز حفرههای اتصال موضعی باقی میگذارند و هوا را به دام میاندازند.
فراتر از تجهیزات، فرآیند و مواد: اپراتورها و محیط
علاوه بر تجهیزات، فرآیند و مواد، خطاهای عملیاتی انسانی و محیط کارگاه نیز میتوانند باعث عیوب حباب شوند.
عملیات غیراستاندارد انسانی باعث ایجاد حبابهای تصادفی و نامنظم میشود؛ نقصهای پراکنده در یک دسته عمدتاً ناشی از عوامل انسانی است. در هنگام لایهچینی، ناهمترازی هنگام قرار دادن شیشه، فیلم، سلولها و پشتیبان بهصورت دستی، بهعلاوه کشش فیلم، چینخوردگی یا جابهجایی، باعث ایجاد هوای محبوس موضعی میشود. لمس سطوح مواد با دستان برهنه، اثر انگشت، عرق و روغن برجای میگذارد که در دمای بالا تبخیر شده و به حبابهای سطح مشترک تبدیل میشوند. قرار دادن ناهموار مواد کمکی یا چیدمان نوار، برجستگیها و نواحی معلق موضعی برجای میگذارد که پس از لمینت شدن به حفرههای اتصال تبدیل میشوند. اپراتورهایی که پیشتصفیه مواد را بهطور دقیق رعایت نمیکنند — فیلم مرطوب یا نوار خشکنشده را مستقیماً وارد تولید میکنند — نیز باعث ایجاد حباب میشوند.
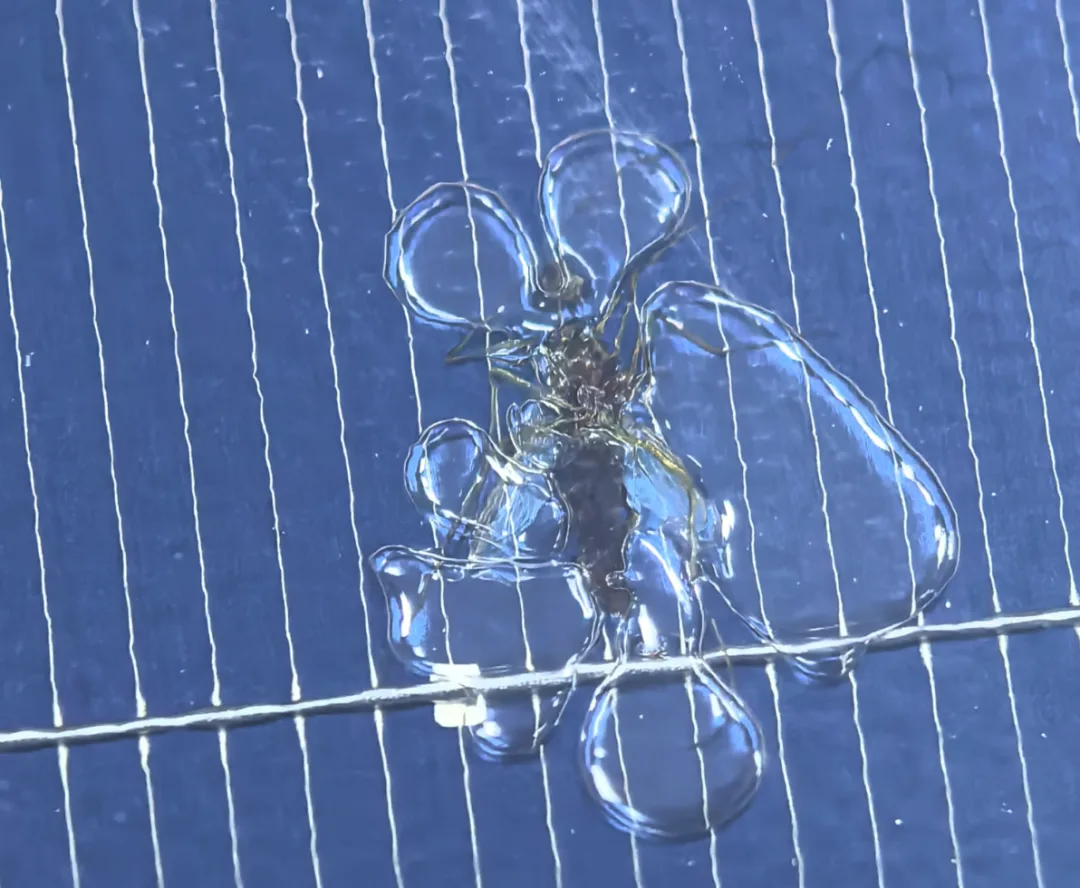
محیط کارگاه خارج از کنترل بهراحتی باعث مشکلات حباب تودهای میشود و عامل کلیدی نوسانات کیفیت در تولید انبوه است. تمیزی ضعیف با گرد و غبار زیاد هوا و ذرات نشسته بر روی مواد، لایهای عایق ایجاد میکند که باعث ترشوندگی ضعیف فیلم و حبابهای ریز میشود. کنترل ناموفق دما و رطوبت — با رطوبت بالا — باعث میشود تمام مواد در معرض، سریع رطوبت جذب کنند و نرخ حباب گاززدایی بهشدت افزایش یابد. جریان هوای آشفته و خروجیهای هوا که مستقیم به میز کار میوزند، باعث تراکم سریع و گرد و غبار روی سطح مواد میشود، در حالی که نوسانات زیاد دما به دقت لایهگذاری و پایداری پیشتیمار فیلم آسیب میزند. علاوه بر این، حبابهای ناشی از نمونههای حشرات — سوسکها، پشهها، مگسها — نیز رایج هستند که علت آن 5S ضعیف است.
آسیب فراتر از ظاهر است: قابلیت اطمینان و ایمنی نیز
حبابهای لمینت فقط بر ظاهر ماژول تأثیر نمیگذارند — بلکه به قابلیت اطمینان و ایمنی ضربه میزنند.
ظاهر: رد مستقیم، کاهش بازده
حبابها ظاهر صاف و یکنواخت سطح ماژول را میشکنند و یک نقص ظاهری قابل مشاهده ایجاد میکنند. آنها یک مورد اصلی شکست در بازرسی اول هستند. طبق استانداردهای بازرسی ماژول PV، وقتی تعداد، اندازه یا موقعیت حباب از حد مجاز فراتر رود، ماژول مستقیماً بهعنوان رد ظاهری قضاوت میشود و قابل ارسال نیست. این به معنای ضایعات و تلفات دوبارهکاری، و کاهش بازده خط و کارایی است. حبابهای نامنظم همچنین انتقال نور سطح را ناهموار میکنند و به سازگاری محصول و ادراک بازار آسیب میزنند.
عملکرد: خروجی کمتر، افت توان سریعتر
حباب اساساً یک حفره مهر و موم شده بین لایهها است که هوای باقیمانده، رطوبت یا گاز خارج شده را نگه میدارد و ساختار نوری داخلی ماژول را تغییر میدهد. از یک طرف، ناحیه حباب نور را شکست، بازتاب و پراکنده میکند و ناحیه مؤثر دریافت نور سلول را کاهش میدهد و راندمان تبدیل فوتوالکتریک را پایین میآورد — توان اولیه کم میشود. از طرف دیگر، در ناحیه حباب، انکپسولانت نمیتواند بهطور محکم با سلول، شیشه و بکشیت بچسبد، بنابراین هدایت حرارتی بهشدت کاهش مییابد، گرمای موضعی در حین کار جمع میشود و خطر نقطه داغ ایجاد میکند. در طول کار طولانیمدت، نقاط داغ بهطور مداوم سلولها را میسوزانند و باعث ریزترکها و تخریب شتابزده میشوند، بنابراین افت توان سالانه بسیار فراتر از مقدار استاندارد است و عمر تولید مؤثر بهشدت کاهش مییابد.
قابلیت اطمینان: شکست انکپسولاسیون و خطرات ایمنی
این جدیترین و مرگبارترین آسیب ناشی از حبابهای لمینت است. ماژولها سالها در فضای باز و در معرض گرما، سرما، باران، برف، باد، شن و اشعه UV قرار میگیرند. نوسانات دمایی شبانهروزی و فصلی باعث میشود گاز داخل حباب بارها منبسط و منقبض شود و به طور مداوم به سطح مشترک لایهها فشار وارد کند. تحت تنش طولانیمدت، حبابهای ریز به تدریج رشد کرده و به هم میپیوندند و در نهایت باعث جداشدگی و پوستهشدن بین فیلم و شیشه، سلولها و لایه پشتی میشوند. پس از جداشدگی، آببندی ماژول به طور کامل از بین میرود و رطوبت، نم و مواد خورنده به داخل نفوذ میکنند و منجر به اکسیداسیون نوار اتصال، خوردگی سلول، تخریب PID، کپک و سیاهشدگی میشوند. در موارد شدید، باعث افت عایق، نشتی یا اتصال کوتاه میشود — خطاهای ایمنی که پایداری تولید نیروگاه را تحت تأثیر قرار میدهند، هزینههای نگهداری و بهرهبرداری را افزایش میدهند و خطر حوادث ایمنی نیروگاه را به همراه میآورند و تضمین عمر مفید ۲۵ ساله را به شدت کاهش میدهند.
دیدگاه Ooitech
حبابها بهندرت از یک علت واحد ناشی میشوند، و دقیقاً به همین دلیل است که برخورد با آنها بهعنوان «مشکل کپسولهکننده» زمان را در پیگیری دسته اشتباه فیلم هدر میدهد. از خطوطی که تحویل میدهیم، الگو ثابت است: حبابهای باقیمانده به خلأ، فشار و چیدمان لایهها برمیگردند، در حالی که حبابهای گاززدایی به رطوبت و کنترل فلاکس برمیگردند — بنابراین یک قبل از لمینیت، ماژول مونتاژشده باید بازرسی بصری را بگذراند و دستور پخت پایدار بهعلاوه پیشتصفیه منظم و 5S معمولاً بیشتر از تعویض فیلم مشکل را حل میکند. اگر میخواهید ببینید که گاززدایی صحیح، حفظ فشار و همترازی چیدمان لایهها چگونه در یک خط تولید واقعی عمل میکنند، آموزشهای گامبهگام در کانال یوتیوب ما www.youtube.com/ooitech ارزش دیدن دارند. ابتدا فرآیند را درست کنید، سپس فیلم فرصت عادلانهای خواهد داشت.