چرا باسینگ (لحیمکاری همپوشانی) باعث ترک سلول میشود
فهرست مطالب
پاسخ سریع: ترک سوراخ مرکزی که از مرحله باسبار ناشی میشود، یک خرابی مکانیکی در محل اتصال بین لبه سلول و باسبار است. سه چیز باعث آن میشود. شکاف رزرو شده بین سلول و باسبار بیش از حد کوچک است، بنابراین ریبون با زاویهای تند عبور کرده و به لبه فشار میآورد. ریبون روی اختلاف ارتفاعی شکل گرفته که لمینیشن بعداً آن را صاف میکند و ریبون اضافی باقی میماند که باید جایی کمانش کند. یا پوشش ریبون به یک حلقه لحیم برجسته ذوب شده که به ویفر فشار میآورد. هر سه به لبه ویفری با ضخامت تقریباً 0.13 mm فشار وارد میکنند و هر سه معمولاً فقط پس از لمینیشن، در الکترولومینسانس، ظاهر میشوند.
ترکهای سوراخ مرکزی از رایجترین عیوب ظاهری هستند که یک خط تولید ماژول ایجاد میکند و فهرست علل احتمالی طولانی است. آسیب جابجایی، شیشه، کپسولانت، خطاهای استرینگر و پارامترهای لمینیشن هر کدام امضای خاص خود را دارند. این صفحه موضوع را به بخشی از آن محدود میکند که از باسبار ناشی میشود — مرحله لحیمکاری همپوشان که انتهای یک استرینگ را به باسبار متصل میکند — و سه روشی را که آن مرحله سلولها را میشکند بررسی میکند.
وجه مشترک این سه این است که هیچکدام یک خرابی الکتریکی نیستند. آنها مشکلات هندسی هستند. اتصال بین لبه سلول و باسبار جایی است که یک ویفر نازک، نواری بسیار ضخیمتر از ریبون و یک اتصال لحیمکاری به هم میرسند و جایی که یک نوار تحت کشش تغییر جهت میدهد. اگر آن هندسه را با چند دهم میلیمتر اشتباه کنید، ویفر بعداً در پرس تاوان آن را میدهد.
در زیر مکانیزم هر یک از سه علت، آنچه آنها را روی خط از یکدیگر متمایز میکند، و آنچه ارزش اندازهگیری قبل از لمینیشن را دارد نه بعد از آن، آمده است.
اتصالی که این صفحه درباره آن است
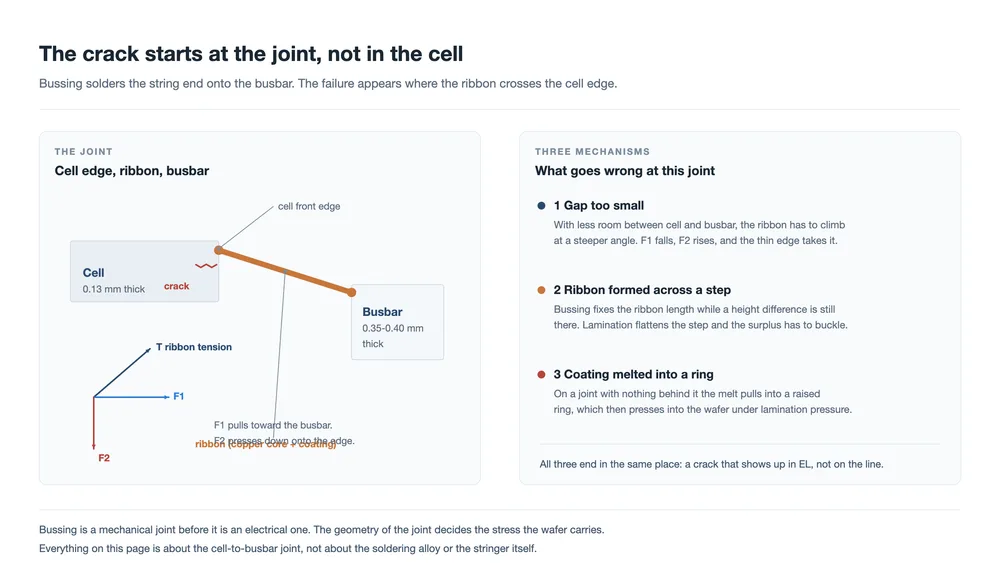
باسبار جایی است که انتهای یک استرینگ تمامشده به باسباری لحیم میشود که جریان را جمع کرده و به جعبه اتصال میرساند. روی یک استرینگ TOPCon، ریبون از جلوی سلول خارج شده و به پشت باسبار لحیم میشود، بنابراین اتصال در لبه سلول قرار دارد نه در وسط سطح سلول.
فیکسچر در حین عملیات سلول و باسبار را به یک صفحه مشترک میآورد. این کار آنها را همضخامت نمیکند و تفاوت کوچک نیست:
| مورد | ضخامت معمول |
|---|---|
| ویفر TOPCon | 0.13 mm |
| ریبون باسبار مرکزی | 0.35 mm تا 0.40 mm |
بنابراین ریبون از یک ویفر 0.13 mm خارج شده، از یک شکاف عبور میکند و روی نواری تقریباً سه برابر ضخیمتر فرود میآید. ریبون تنها عضوی است که آن پله را میپیماید و این کار را تحت کشش انجام میدهد. جایی که لبه سلول را لمس میکند، فشار وارد میکند. این کل حالت خرابی در یک جمله است؛ سه علت زیر فقط سه روش برای بزرگتر کردن آن فشار هستند.
علت اول: شکاف رزرو شده بین لبه سلول و باسبار بیش از حد کوچک است
شکاف بین لبه سلول و باسبار یک پنجره فرآیندی است، نه یک ابعاد اسمی. چندین چیز معمولی لبه سلول را بیش از حد به باسبار نزدیک میکنند. یک انحراف CCD ویژن روی دستگاه باسبار میتواند این کار را بکند. یک خطای موقعیتیابی روی همان دستگاه نیز میتواند. استرینگی که طول کل آن از تلورانس خارج شده نیز این کار را میکند، زیرا سلول انتهایی سپس جایی غیر از آنچه فیکسچر انتظار دارد میرسد.
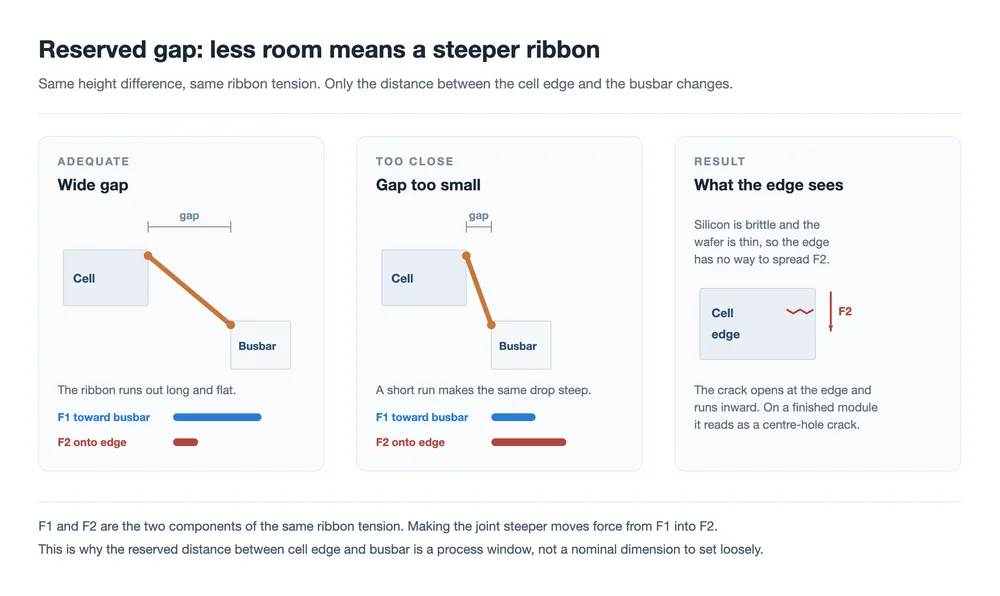
وقتی شکاف کوتاه شود، ریبون باید همان صعود را در مسیری کوتاهتر انجام دهد، بنابراین زاویه بین ریبون و لبه ویفر تندتر میشود. کشش ریبون را تقریباً ثابت در نظر بگیرید و آن را در نقطهای که ریبون از سلول خارج میشود به دو مؤلفه تقسیم کنید:
- F1 در صفحه ویفر عمل میکند و ریبون را به سمت باسبار میکشد.
- F2 عمود بر ویفر عمل میکند و ریبون را به سمت پایین روی لبه سلول فشار میدهد.
عبور تندتر، کشش را از F1 به F2 منتقل میکند. کشش افقی کاهش مییابد، فشار رو به پایین افزایش مییابد و لبه جایی است که آن فشار میرسد. سیلیکون شکننده است، ویفر نازک است و لبه یک سطح آزاد است که هیچ مادهای در اطراف آن برای پخش بار وجود ندارد. یک ترک از لبه شروع شده و به سمت داخل پیش میرود. روی یک ماژول تمامشده، به صورت یک خط تیره یا یک لکه تیره در EL دیده میشود.
این علت از هر سه مورد آسانترین برای پیشگیری و سختترین برای دیدن است، زیرا اتصالی که 0.2 mm از موقعیت خارج است کاملاً عادی به نظر میرسد. کنترل، خود جایگذاری است: کالیبراسیون ویژن، تکرارپذیری موقعیتیابی هد باسبار، و تلورانس طول استرینگی که از رشتهساز.
علت دوم: ریبون روی پلهای شکل گرفته که لمینیشن آن را حذف میکند
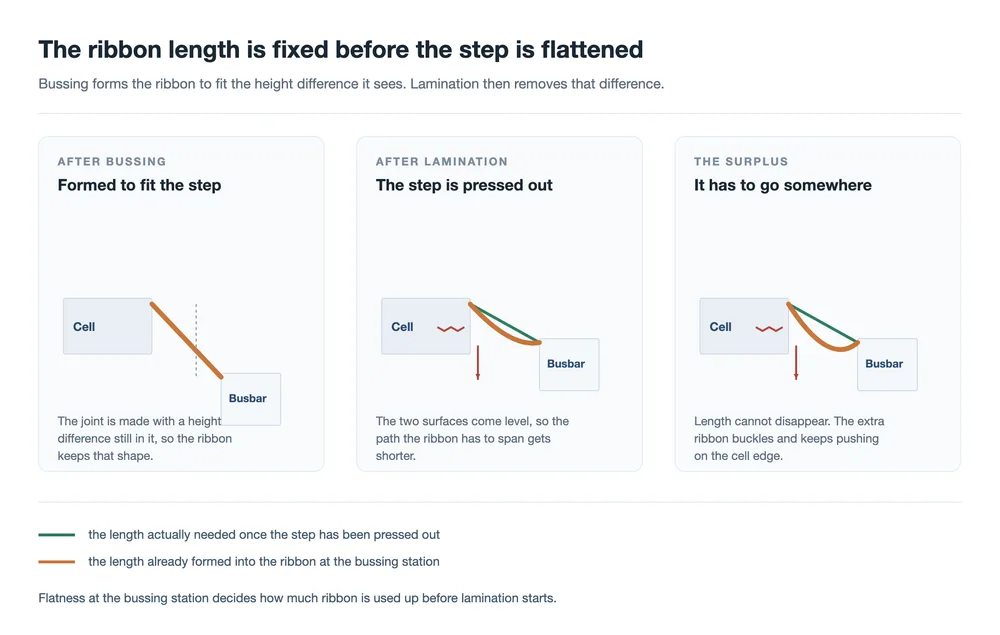
علت دوم به همان شکل شروع میشود، با اختلاف ارتفاع بین سلول و باسبار در ایستگاه باسبار، اما نتیجه متفاوت است. در اینجا اختلاف به اندازهای بزرگ است که ریبون، پس از لحیمکاری، یک پله در شکل خود حفظ میکند. اتصال برقرار میشود، ریبون ثابت میشود و طول ریبون در آن اتصال اکنون یک مقدار ثابت است.
سپس لمینیشن همان کاری را میکند که لمینیشن انجام میدهد: مجموعه را صاف میفشارد. دو سطح همسطح میشوند و مسیری که ریبون باید بین آنها بپیماید کوتاهتر میشود. اما ریبون از قبل همان طولی را دارد که دارد و نمیتواند کوتاه شود. اضافی باید جایی برود، بنابراین ریبون کمانش میکند — و کمانش روی لبه سلول قرار دارد.
نتیجه همان عیب علت اول است، با امضایی متفاوت: تمایل دارد به صورت دستهای ظاهر شود نه به صورت سلولهای منفرد، زیرا پله خاصیت تنظیمات است نه یک اتصال. همچنین دلیلی است که یک اتصال میتواند در ایستگاه باسبار بازرسی را پاس کند و همچنان در پرس ترک ایجاد کند. همصفحبودن در باسبار نقطه کنترل است، نه ظاهر اتصال.
علت سوم: پوشش به یک حلقه برجسته ذوب شده است
علت سوم نادرترین است، آموزندهترین است، و تنها موردی است که به عنوان یک تصمیم خرید شروع میشود. در مورد منبع به صورت خطی با ترکهای سوراخ مرکزی مداوم پس از لمینیشن ظاهر شد. چندین لمیناتور همان عیب را تولید میکردند و دستگاه باسبار تنها عنصر ثابت در تصویر بود، که همین موضوع تحقیق را به سمت مرحله باسبار هدایت کرد.
اتفاقی که آنجا میافتاد این بود: سلول و شینه اختلاف ارتفاع جزئی داشتند و در ناحیه دوشاخه، جایی که شینه به سمت سرهای اتصال جدا میشود، هیچ شینهای زیر ریبون برای جوش خوردن وجود نداشت. ریبون از ویفر جدا شد. سپس حرارت لحیمکاری پوشش ریبون را ذوب کرد، که خود را به شکل مهرهای دور ریبون جمع کرد و به صورت حلقهای برجسته منجمد شد. تحت فشار لمینیشن، آن حلقه مانند نقطهای سخت روی ویفر شکننده عمل کرد و آن را ترکاند.
دلیلی که حلقهها به صورت دستهای ظاهر شدند، نکتهای است که ارزش به یاد سپردن دارد. خط به ریبونی با هزینه کمتر و محتوای قلع بالا و مس پایین تغییر کرده بود، و ضخامت پوشش آن ریبون در طول کلاف متغیر بود. لحیم بیشتر در محل اتصال، حلقه بزرگتری تولید میکرد. بازگشت به ریبون استاندارد، نقص را کاملاً برطرف کرد.
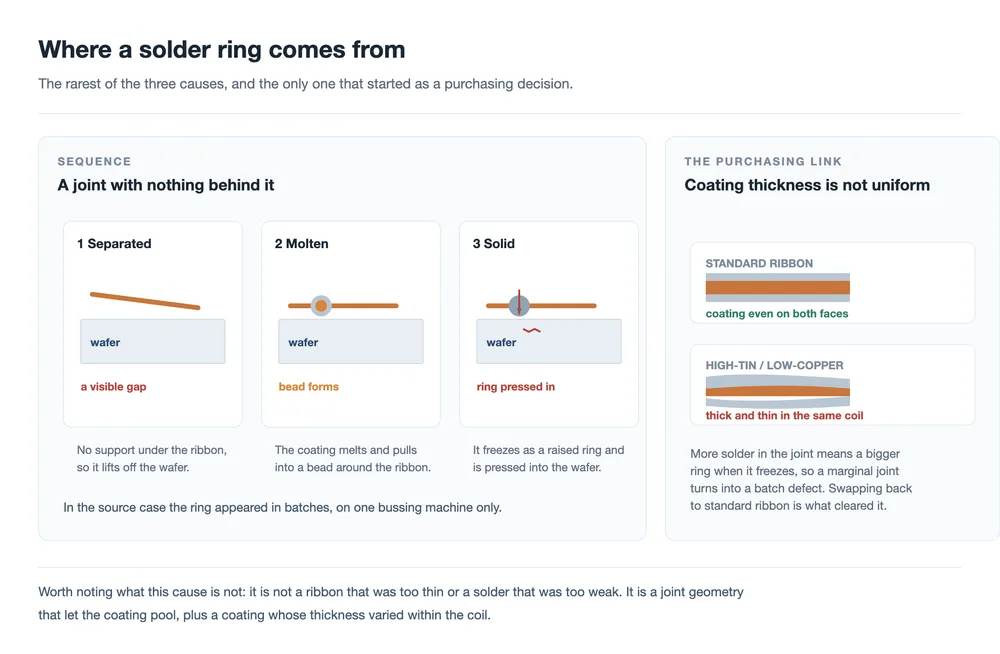
دو نکته از این نتیجه میشود. ضخامت پوشش و یکنواختی آن باید در بازرسی ورودی بررسی شود، نه فقط در برگه داده. پوشش بخشی از ریبون است که کار اتصال را انجام میدهد، و کلافی با پوشش ناهموار متفاوت از کلاف یکنواخت رفتار میکند، حتی وقتی هر دو عدد میانگین یکسانی داشته باشند. و اتصال نیاز به چیزی در پشت خود دارد. جایی که ریبون از ناحیهای بدون تکیهگاه زیرین عبور میکند، هم لحیمکاری و هم لمینیشن برخلاف هندسه عمل میکنند نه همراه با آن.
تفکیک این سه مورد
در خطی که ترکهای سوراخ مرکزی تولید میکند، الگوی نقص اغلب کافی است تا پیش از هر اندازهگیری به علت اشاره کند. سه مورد زیر نشانههای مرتبط با باسینگ هستند؛ نشانههای دیگری نیز وجود دارد که به جای دیگری اشاره میکنند.
| آنچه میبینید | علت احتمالی | اولین چیزی که باید بررسی شود |
|---|---|---|
| ترکهایی که در امتداد مسیر شینه پیش میروند و در سلولهایی ظاهر میشوند که همه اتصالاتشان قابل قبول به نظر میرسند | فاصله رزرو شده خیلی کوچک | کالیبراسیون بینایی و فاصله واقعی در محل اتصال |
| ترکهای دستهای که با تغییر تنظیمات همراه هستند نه با یک شیفت | ریبون تشکیلشده روی پله | همسطحی سلول و شینه در باسینگ |
| همان نقص روی چند لمیناتور در حالی که یک دستگاه باسینگ ثابت میماند | حلقه لحیم | تکیهگاه زیر ریبون، سپس مشخصات پوشش ریبون |
ردیف سوم موردی است که ارزش درونیسازی دارد. وقتی نقص از بخشی از خط پیروی میکند که تغییر نکرده است، بخشی که تغییر نکرده ممکن است علت باشد، نه کنترل.
آنچه باید در ایستگاه باسینگ حفظ شود
هیچیک از این سه علت را نمیتوان پس از لمینیشن با بازرسی برطرف کرد. باید در ایستگاهی که اتصال را میسازد حفظ شوند، و در یک دستگاه باسبار این به معنای چهار چیز است:
- قرارگیری. فاصله بین لبه سلول و شینه باید اندازهگیری و ثبت شود، نه از برنامه فرض شود. هم آفستهای بینایی و هم دریفت طول رشته آن را جابهجا میکنند.
- همسطحی. اختلاف ارتفاع بین سلول و شینه در لحظه لحیمکاری چیزی است که طول ریبون را تعیین میکند. ابزار پشتیبان و صافی فیکسچر آن را تعیین میکنند.
- مشخصات ریبون. ضخامت پوشش و یکنواختی آن، که روی مواد ورودی بررسی میشود نه از برگه داده خوانده شود. ساختار ریبون و پوشش آن تعیین میکند چه مقدار لحیم در اتصال باقی میماند.
- زمانبندی بازرسی. الکترولومینسانس پس از لمینیشن جایی است که این نقصها ظاهر میشوند. اگر بررسی EL شما زودتر در فرآیند اجرا شود، ترک در نقطهای که هنوز قابل ردیابی به یک ایستگاه است از دست میرود.
سمت لمینیشن هم مهم است، اما بیشتر به عنوان تقویتکننده. پرسی که مجموعه را به طور یکنواخت صاف میکند، با مراحل خلأ و شیب فشار که کار خود را انجام میدهند، با هر اتصال یکسان رفتار میکند. چرخه لمینیشن جایی است که هندسه ساختهشده در باسینگ سرانجام با پیامدهایش روبهرو میشود.
سوالات متداول
چرا ترک فقط پس از لمینیشن ظاهر میشود؟
زیرا باری که لبه را میشکند در پرس اعمال میشود. خود اتصال هنگام ساخت عادی به نظر میرسد؛ ریبون اضافی هنوز کمانه نکرده و حلقه لحیم هنوز تحت فشار نیست. آسیب موجود در ویفر نیز میتواند تا زمانی که فشار لمینیشن آن را به ترک قابل خواندن در EL باز کند، بسته بماند.
چرا به آن ترک سوراخ مرکزی میگویند؟
نام از جایی میآید که نقص روی ماژول تمامشده دیده میشود. منشأ مکانیکی اتصال سلول به شینه است، به همین دلیل سه علت این صفحه همه به مرحله باسینگ اشاره میکنند نه به خود سوراخ.
آیا این مشکل ریبون است یا مشکل لحیمکاری؟
این یک مشکل هندسی است که از طریق اتصال لحیمشده ظاهر میشود. علت اول و دوم تقریباً هیچ ارتباطی با ریبون به عنوان محصول ندارند: فاصله و اختلاف ارتفاع ویژگیهای نحوه قرارگیری و پشتیبانی قطعات هستند. علت سوم استثناست و در آن پوشش ریبون مستقیماً دخیل است.
آیا ریبون ضخیمتر کمک میکند؟
این کار پلهای را که ریبون باید در شینه عبور کند بالا میبرد و مواد بیشتری را وارد هر حلقهای که تشکیل میشود میکند. جهتی که به لبه کمک میکند مخالف است: پله کوچکتر و بهتر کنترلشده، فاصلهای که در پنجره خود نگه داشته شود، و پوششی که در طول کل کلاف یکسان رفتار کند.
آیا میتوان هر یک از این موارد را پیش از لمینیشن تشخیص داد؟
دو مورد از سه مورد را میتوان، و فقط با اندازهگیری. فاصله رزرو شده ابعادی است که میتوانید در محل اتصال بررسی کنید. همسطحی در باسینگ ابعادی است که میتوانید روی فیکسچر بررسی کنید. حلقه لحیم را میتوان روی اتصال دید اگر کسی به دنبال آن باشد، به همین دلیل ارزش دارد که یک مرحله بازرسی پس از باسینگ و همچنین پس از لمینیشن داشته باشید.
آیا این برای ماژولهای بدون شینه هم صدق میکند؟
مکانیزم با اتصال تغییر میکند. در یک ماژول 0BB ریبون مستقیماً به انگشتهای ظریف متصل میشود، بنابراین لبه شینهای برای عبور وجود ندارد و بارهای اتصال روی تعداد بسیار بیشتری اتصال بسیار کوچکتر توزیع میشود. اتصال شینه توصیفشده در اینجا موردی است که یک نوار ضخیم واحد از لبه ویفر نازک عبور میکند.
نتیجهگیری نهایی
سه داستان متفاوت در EL به یک خط تاریک یکسان ختم میشوند، و دلیل ارزشمند بودن تفکیک آنها این است که سه راهحل متفاوت میطلبند. شکاف یک مسئله جایگذاری است. پله یک مسئله صافی است. حلقه یک مسئله مواد و پشتیبانی است. خطی که هر سه را «مشکل لمینیشن» در نظر بگیرد، وقت خود را صرف تنظیم پرسي میکند که علت نیست.
نخ مشترک این است که نوار ریبون تحت کشش یک مسیر بار است، و لبه ویفر باریکترین نقطه روی آن است. سلولهای نازک آن لبه را باریکتر کردهاند، و پنجره عملیاتی که قبلاً یک دهم میلیمتر ناهمترازی را جذب میکرد، دیگر این کار را نمیکند.
مطالعه مرتبط: کاری که نوار فتوولتائیک انجام میدهد: سه وظیفه، یک بدهبستان · مواد نوار فتوولتائیک: هسته مسی، سختی و پوشش · ساختار و انواع ریبون PV: تخت، گرد و شکلدار · دستگاه باسینگ خودکار DH200-Y · دستگاه باسینگ نیمسلول HDX200-P · دستگاه چیدمان و باسینگ SAW-100A · لمیناتور پنل خورشیدی: فرآیند لمینیشن توضیح داده شده است · چگونه لمیناتور ماژول خورشیدی مناسب را انتخاب کنیم · آزمونهای قابلیت اطمینان ماژول PV: علل خرابی سلول در مقابل ماژول · دستگاه تببر و استرینگر: چگونه کار میکند، چگونه انتخاب کنیم
اعداد ضخامت برای ویفر و باسبار مرکزی مقادیر معمولی ذکر شده در منبع هستند و بسته به تأمینکننده و طراحی متفاوتاند. اشاره به اجزای کشش ریبون F1 و F2 جهت بار در محل اتصال را توصیف میکند؛ تقسیم بین آنها از زاویه ریبون ناشی میشود و یک مقدار اندازهگیریشده نیست.
مرتبط: نقاط داغ، ریزترکها و PID: سه خرابی آهسته ماژول این نقص اتصال را در تصویر بزرگتر افت تدریجی ماژول قرار میدهد.
مرتبط: سازوکارهای رشتهساز سلول خورشیدی: راهنمای منطقهبهمنطقه. اتصال باسبار در پاییندست دستگاه رشتهکش، روی اتصالی که رشتهکش ساخته بود، از کار میافتد.
مطالعه بیشتر و دادههای زمینهای
منابع مرجع عمومی درباره این موضوع، منتشرشده توسط سازمانهایی که نقشه راه فناوری و دادههای بازار این صنعت را نگهداری میکنند: