شارژ بدون نیاز به تمیزکاری و بدون هالوژن برای سلولهای نوع N: چرا باقیمانده سرنوشت عمر ماژول را تعیین میکند
فهرست مطالب
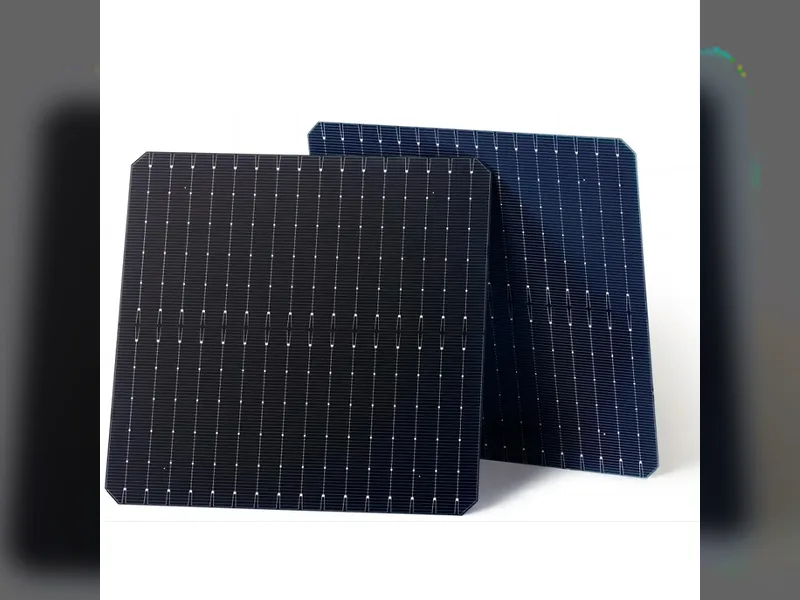
فلاکس کوچکترین ماده مصرفی در خط ماژول است و همان چیزی است که بهاحتمال زیاد تعیین میکند آیا گارانتی ۲۵ ساله از damp heat جان سالم به در میبرد یا نه. وقتی سلولهای N-type — TOPCon، HJT و XBC — جای PERC را گرفتند، فلاکسی که روی ویفرهای ضخیم و انگشتهای پهن کار میکرد دیگر کافی نبود: همان فعالیتی که زمانی باسبار را بهطور تمیز پاک میکرد، اکنون به انگشتهای فوقباریک و لایههای نازک passivation حمله میکند، و حلالهایی که زمانی بیضرر تبخیر میشدند اکنون باقیماندهای بر جای میگذارند که بهصورت افت عایق و لایهلایهشدگی پس از پیرشدن در 85 °C / 85 %RH ظاهر میشود. عصر N-type به فلاکس قویتر نیاز ندارد. به فلاکسی ملایمتر، تمیزتر و قابلپیشبینیتر نیاز دارد.
چرا فلاکس قدیمی از کار افتاد
حالتهای خرابی نظری نیستند؛ هر یک به عیبی نگاشت میشود که اپراتور stringer از قبل آن را میشناسد.
| چه چیزی تغییر کرد | چگونه فلاکس قدیمی خراب میشود | چه چیزی روی خط میبینید |
|---|---|---|
| انگشتها بسیار باریکتر، ویفرها بسیار نازکتر | فلاکس با فعالیت بالا و اسیدیته قوی به انگشت نقره و لایه passivation حمله میکند | ریزترکها، افت بازده، نواحی تیره در EL در امتداد انگشت |
| سلولهای N-type پنجره لحیمکاری دمای پایین میخواهند | فعالسازی ضعیف در دمای پایین؛ فعالکننده در پیشگرمایش پیش از آنکه بتواند کار کند تبخیر میشود | اتصالات سرد، اتصالات لحیمنشده، استحکام peel پایینتر از مشخصات |
| قابلیت اطمینان اکنون پس از damp heat ارزیابی میشود | حلالهای با نقطه جوش بالا باقیماندهای بر جای میگذارند که تمیز به نظر میرسد اما تمیز نیست | افت مقاومت عایقی، مهاجرت یونی، تحلیل استحکام peel در EVA/POE پس از 85/85 |
| تولید در هوای سرد | فعالکنندههای اسید دیبازیک در دمای پایین نگهداری متبلور میشوند | تغییر فعالیت از بچ به بچ، نوسان بازده فصلی |
| محدودیتهای هالوژن در بازارهای صادراتی سختتر شد | فرمولاسیونهای حاوی هالوژن در بازرسی ورودی رد میشوند | محمولههای ردشده، بازرسیهای موردی ناموفق در اتحادیه اروپا، ژاپن، کره و جنوب شرق آسیا |
ردیف سوم همان ردیفی است که بیشترین هزینه را دارد و دیرترین زمان ظاهر میشود. باقیمانده فلاکسی که در انتهای stringer نامرئی است، هنوز میتواند وقتی ماژول وارد damp heat میشود روی سطح سلول باقی بماند، جایی که به مسیر یونی تبدیل میشود. به همین دلیل چارچوببندی صنعت از برخورد با فلاکس بهعنوان یک ماده مصرفی به برخورد با آن بهعنوان یک ماده فرآیندی با پیامد قابلیت اطمینان تغییر کرده است.
اکنون چه چیزی یک فلاکس فتوولتائیک را تعریف میکند
چهار ویژگی از nice-to-have به اقلام مشخصات تبدیل شدهاند:
- فعالیت ملایم و قابلکنترل. بهاندازهای که اکسید روی ریبون و پد را در دمای پایین بشکند، اما نه بهاندازهای که انگشت یا لایه passivation را حکاکی کند.
- باقیمانده بسیار کم، واقعاً no-clean. نه فقط نامرئی پس از لحیمکاری — بلکه از نظر الکتریکی بیضرر پس از پیرشدن تسریعشده.
- انطباق جهانی. بدون هالوژن و کمVOC، همراه با مستندات آزمون برای اثبات آن در مرز.
- پایداری در تولید انبوه. بدون تبلور در کل محدوده دمای نگهداری، تا فعالیت بچ با فصل تغییر نکند.
اینها در جهتهای متفاوتی کشش دارند، و همین تمام دشواری است. فعالیت بالاتر خیسشوندگی بهتر و اتصالات سرد کمتر میدهد، اما به ویژگیهای ظریف حمله میکند. فعالیت پایینتر ملایمتر است اما خطر حذف ناکافی اکسید را دارد. حلال بیشتر به پخششدن کمک میکند اما باقیمانده بیشتری بر جای میگذارد. یک فرمولاسیون یک سازش است، و پرسش مفید هنگام مقایسه محصولات این است که چه سازشی انجام داده است.
یک فرمولاسیون در واقع چه چیزی را تغییر میدهد
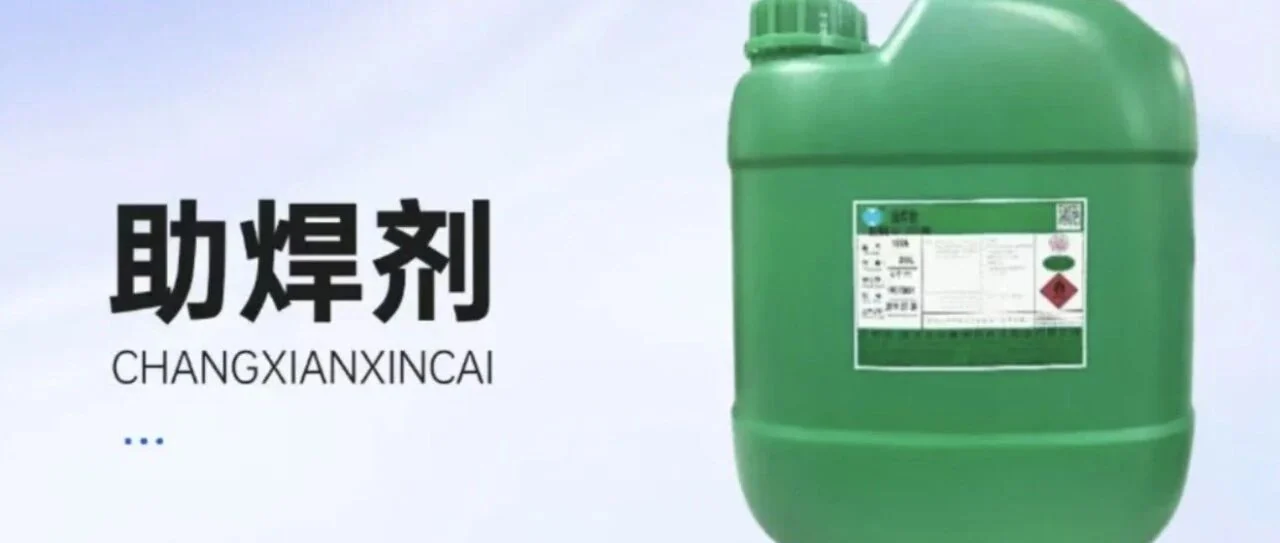
با در نظر گرفتن یک خانواده محصول no-clean بدون هالوژن بهعنوان مثال عملی — سری CX700/B/D از Changxian، که در مقاله صنعتی چینی منبع این مطلب توصیف شده است — سه اهرم عبارتاند از سیستم حلال، سیستم فعالکننده و افزودنیهای عملکردی.
سیستم حلال
بسیاری از فلاکسهای موجود در بازار به حلالهای نوع بوتیلاتر تکیه میکنند: ویسکوزیته بالا، تبخیر دشوار، و منشأ مشکل باقیمانده نامرئی. جایگزین توصیفشده در اینجا یک حلال تخصصی کمویسکوزیته را با دیپروپیلن گلیکول متیل اتر (DPM) جفت میکند. حلال تخصصی پیوند اتری ندارد، بدون گرفتگی نازل بهریزی اتمیزه میشود، و بهاندازه کافی زود تبخیر میشود که پیشگرمایش فعالکننده را پیش از عملکردن تبخیر نکند. DPM برای خیسشوندگی و حلپذیری و برای سرکوب تبلور در دمای پایین افزوده میشود.
سیستم فعالکننده
بهجای یک اسید تهاجمی واحد، رویکرد توصیفشده از سه اسید آلی ملایم — سوکسینیک، گلوتاریک و آدیپیک — همراه با یک فعالکننده نوع هیدروکربنی استفاده میکند که هر یک کاری تعریفشده انجام میدهد. رفتار مورد نظر این است که مخلوط در دمای پایین برای شکستن اکسید ریبون کار کند، سپس در فاز دمای بالا بدون خوردگی انگشتهای ظریف کاملاً فعال شود، و پس از آن عمدتاً تبخیر شود تا باقیمانده اسیدی برای ایجاد PID باقی نماند.
افزودنیها
یک سورفکتانت غیر یونی کمکف از خطوط اسپری پرسرعت پشتیبانی میکند — تجمع کف روی فلاکسرهای اسپری خودکار یک مشکل واقعی است و باعث رسوب ناهموار میشود. یک بازدارنده خوردگی بنزوتریازول (BTA) گنجانده شده تا تغییر رنگ اکسیداسیون در سمت مسی ریبون را سرکوب کند و استحکام مکانیکی اتصال را بهبود دهد.
اظهارات فروشنده که همراه این فرمولاسیون میآید — محتوای جامد در 1.4–1.7 %، بدون تبلور پس از نگهداری طولانی در 5 °C، گزارشهای آزمون RoHS و REACH، و نتایج خط در مقیاس GW با ادعای بهبود بازده 3–5 % در خطوط TOPCon با کاهش ریزترک در خطوط HJT — همانگونه که توسط تأمینکننده فلاکس منتشر شده است. اینها ارقام خود تأمینکننده است، نه یک آزمون مستقل، و باید همینگونه خوانده شوند.
چگونه خطاهای فلاکس روی خط ظاهر میشوند
اینجاست که به یک پرسش تجهیزاتی تبدیل میشود، و همان بخشی است که روزانه با آن سر و کار داریم. وقتی مشتری یک عیب لحیمکاری را گزارش میکند، شار بهندرت اولین مظنون و اغلب علت واقعی است. الگوی تشخیصی:
اتصالات سرد و استحکام پوستکندگی پایین
اگر استحکام پوستکندگی پراکنده باشد نه بهطور یکنواخت پایین، به شار و پروفایل شک کنید نه به دستگاه. فعالکنندهای که در طول پیشگرمایش تبخیر میشود اتصالاتی تولید میکند که لحیمشده به نظر میرسند و در آزمون کشش شکست میخورند. نشانه این است که شکست با زمان ماند پیشگرمایش یا با رطوبت محیط همبستگی دارد، نه با دقت جایگذاری.
نچسبیدن ریبون به پد
شکست در خیسشدن با جایگذاری درست و دمای درست معمولاً یعنی شار اکسید را در آن دما بهاندازه کافی سریع حذف نمیکند، یا بهطور نامنظم رسوب میکند. در یک شارپاش خودکار، تجمع کف و گرفتگی نازل مکانیزمها هستند — هر دو پیش از آنکه عیب دستگاه باشند، ویژگیهای فرمولاسیوناند.
عیبهایی که فقط پس از لمینت یا گرمای مرطوب ظاهر میشوند
رانش مقاومت عایقی، لایهلایهشدن در سطح سلول، و تغییر رنگی که فقط پس از پیرشدن ظاهر میشود به باقیمانده اشاره دارند. تا زمانی که اینها ظاهر شوند ماژولها لمینت شدهاند، پس بررسی گران است. این قویترین استدلال برای تأیید شار از طریق پیرشدن تسریعشده است نه از روی ظاهر اتصال پس از استرینگر.
ما استرینگرهایی میسازیم که این فرآیندها را اجرا میکنند — SS-1500B، SS-2500B و استرینگر MBB مدل AM050FH — و قاعده عملی که به مشتریان میدهیم این است که شار و پروفایل لحیمکاری باید با هم، روی سلول هدف، تأیید شوند. شاری که روی یک سلول مرجع PERC عالی عمل میکند، شاهدی برای یک سلول TOPCon 0BB با انگشتهای ریزتر و بودجه حرارتی پایینتر نیست. مرور ما از نحوه کار یک تابر و استرینگر شش ایستگاه و جایگاه پنجره فرآیند را پوشش میدهد؛ شار همان چیزی است که تعیین میکند آن پنجره واقعاً چقدر پهن است.
انطباق اکنون یک معیار خرید است
محتوای هالوژن از یک کنجکاوی فنی به یک مانع تجاری تبدیل شده است. اتحادیه اروپا، ژاپن، کره و چندین بازار جنوب شرق آسیا اکنون محتوای هالوژن، VOC و باقیمانده خطرناک را در مواد فتوولتائیک ورودی بررسی میکنند، و یک شار ناسازگار بهجای بحث کیفیت، یک محموله ردشده است. الزامات عملی عبارتاند از:
- فرمولاسیون بدون هالوژن و بدون فلز سنگین، با حد مشخصشده و روش آزمون
- مستندات RoHS و REACH که گرید مشخص را پوشش دهد، نه خانواده محصول را
- VOC پایین، که هم برای انطباق و هم برای محیط کارخانه اهمیت دارد
- گواهیهای سطح بچ، زیرا پرسش انطباق برای هر محموله پرسیده میشود
پیش از تغییر چه چیزی را باید تأیید کنید
تغییر شار یک تغییر فرآیندی است، نه تعویض یک ماده مصرفی. پیش از تغییر، حداقل این موارد را اجرا کنید:
- استحکام پوستکندگی و ظاهر اتصال در کل پنجره پیشگرمایش, نه در تنظیمات نامی — پرسش این است که شار جدید پیش از ظهور عیبها چقدر حاشیه به شما میدهد.
- بازرسی EL رشته, برای گرفتن آسیب انگشت و ریزترکهایی که بازرسی چشمی از دست میدهد. اگر EL درونخطی ندارید، اینجاست که یک راهاندازی EL برونخطی هزینه خود را توجیه میکند.
- مقاومت عایقی و استحکام پوستکندگی پس از گرمای مرطوب, روی کوپنهای لمینتشده. این تنها آزمونی است که به پرسش باقیمانده میپردازد.
- بررسی نگهداری سرد. نمونهای را در پایینترین دمایی که انبار شما واقعاً به آن میرسد نگه دارید، سپس فعالیت و ظاهر را بررسی کنید — اگر سایت شما زمستان را تجربه میکند، این یک آزمون نظری نیست.
- مدارک انطباق برای گرید دقیق, که پیش از اولین بچ تولید و نه پیش از اولین محموله، با بازار مقصد بررسی شود.
مراجعه کنید.
بدونشستوشو در واقع برای یک شار فتوولتائیک به چه معناست؟
یعنی باقیمانده پس از لحیمکاری از نظر الکتریکی بیخطر است و نیازی به حذف ندارد. در عمل این یعنی محتوای جامد پایین، فعالکنندههایی که عمدتاً تبخیر میشوند، و باقیماندهای که پس از گرمای مرطوب رسانا یا آبدوست نمیشود. این یک ادعای قابلیت اطمینان است، نه ادعای ظاهری — یک شار میتواند چیزی قابلمشاهده برجای نگذارد و همچنان در آزمون عایقی گرمای مرطوب شکست بخورد.
آیا شار بدون هالوژن از شار هالوژندار ضعیفتر است؟
لزوماً نه، اما شیمی فعالسازی متفاوت است. فعالکنندههای هالوژنی حذفکنندههای بسیار مؤثر اکسید هستند، و دقیقاً به همین دلیل محدود شدهاند. فرمولاسیونهای بدون هالوژن با سیستمهای اسید آلی و انتخاب دقیق حلال به فعالیت کافی میرسند. این بدهبستان از فعالیت خام به کنترل فرمولاسیون و پهنای پنجره فرآیند منتقل میشود.
چرا باقیمانده شار برای نوع N بیشتر از PERC اهمیت دارد؟
دو دلیل. نخست، سلولهای نوع N به شرایط سطحی که باقیمانده بر آن اثر میگذارد حساسترند. دوم، رژیم آزمون صنعت همزمان سختگیرانهتر شد — آزمون گرمای مرطوب و PID اکنون الزامات روتین خرید هستند، پس عیبهایی که پیشتر نامرئی بودند اکنون اندازهگیری میشوند.
آیا میتوانم شار را بدون تأیید مجدد پروفایل لحیمکاری تغییر دهم؟
میتوانید تغییر دهید، اما نباید فرض کنید پروفایل هنوز معتبر است. سیستمهای حلال متفاوت رفتار شار در پیشگرمایش را تغییر میدهند، و فعالکنندههای متفاوت دمایی را که خیسشدن در آن آغاز میشود تغییر میدهند. پیش از تعهد، استحکام پوستکندگی را در کل پنجره پیشگرمایش دوباره اجرا کنید.
آیا انتخاب شار بر خطوط 0BB متفاوت اثر میگذارد؟
بله. قالبهای بدون باسبار از ریبون نازکتر و نقاط اتصال ریزتر استفاده میکنند، پس جرم حرارتی و حاشیه مکانیکی کمتری وجود دارد. رفتار فعالسازی دمای پایین و ملایم بودن فعالکننده بیشتر اهمیت دارد، نه کمتر. ما پرسش قالب باسبار را بهطور جداگانه در مقاله استرینگر که در بالا لینک شده پوشش دادیم.
جزئیات فنی این مقاله از کجا میآید؟
توصیف فرمولاسیون، چهار ویژگی ادعاشده محصول و نتایج خط از مقاله صنعتی چینی منتشرشده توسط 新能供应链میآید، که سری شار بدون هالوژن و بدونشستوشوی Changxian CX700/B/D را توصیف میکند. این محتوای نوشتهشده توسط تأمینکننده است و ما ارقام عملکرد را بهعنوان ادعاهای تأمینکننده برچسبگذاری کردهایم. مهندسی عمومی لحیمکاری — چگونگی ارتباط شیمی فعالکننده، باقیمانده حلال و قابلیت اطمینان در برابر گرما و رطوبت — یک رویه استاندارد در مونتاژ الکترونیک و فتوولتائیک است. بخش تشخیص در سطح خط تولید نشاندهنده دیدگاه ما نسبت به این عیوب از سمت تجهیزات است. هیچچیز در اینجا بر اساس آزمایشهای آزمایشگاهی خودمان روی هیچ فلاکسی نیست.