دستگاه تببر و استرینگر: نحوه کار، نحوه انتخاب
فهرست مطالب
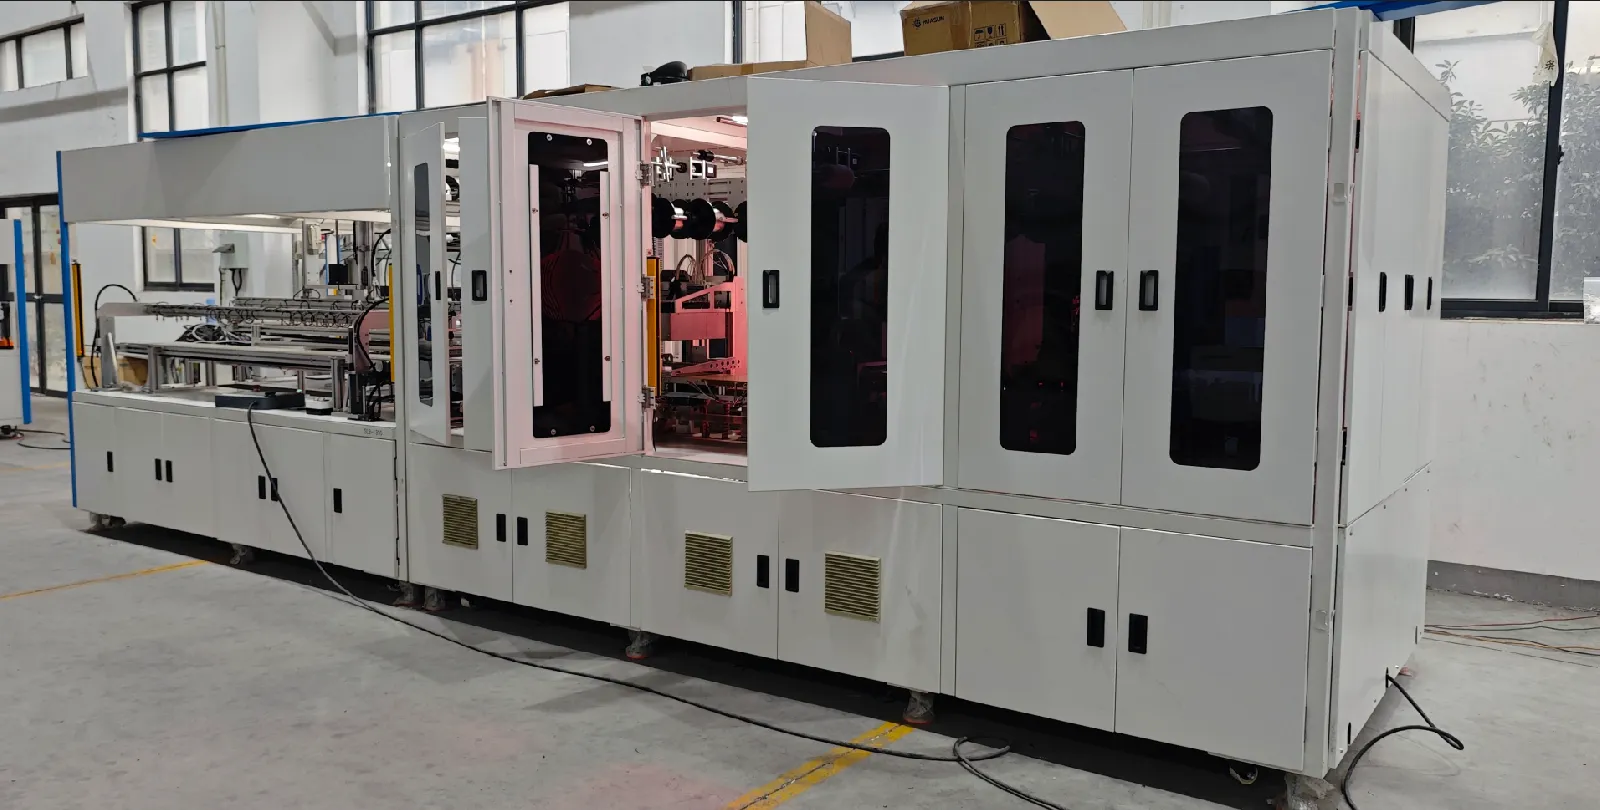
پاسخ سریع: تابر و استرینگر ماشینی است که هر ماژول باید از آن عبور کند و هیچ ایستگاه بعدی نمیتواند آن را تعمیر کند. این دستگاه نوار (ریبن) را روی سلولهای منفرد لحیم میکند و آنها را به یک رشته سری متصل میکند، و هر ترک یا اتصال سردی که در اینجا ایجاد شود در ماژول نهایی ثبت میشود. این ایستگاه دو فرآیند حرارتی را اجرا میکند: قرار دادن ریبن و لحیمکاری، با ریبن حدود ۰٫۱۵ میلیمتر و فرمت سلول تا ۲۱۰ میلیمتر، و باید دقت قرارگیری را در چیدمانهای چند باسبار و پشتتماسی حفظ کند. ماشینهای کلاس SS-1500B و SS-2500B فرمتهای رایج را پوشش میدهند، و انواع 0BB و BC به ابزار متفاوت نیاز دارند نه تغییر تنظیمات. چون استرینگر توان ماژول و سقف بازده خط را تعیین میکند، معمولاً گلوگاه توان عملیاتی یک خط ماژول است و اولین ایستگاهی است که هنگام کمبود ظرفیت باید بررسی شود.
تنها دستگاهی که هر ماژول باید از آن عبور کند و هیچ ایستگاه بعدی نمیتواند آن را تعمیر کند — ایستگاهها، مشخصات لحیمکاری، سازگاری با 0BB و BC، بازههای قیمتی، و عیوبی که در کارخانههای واقعی ظاهر میشوند.
تولید ماژول PV · راهنمای انتخاب استرینگر · توسط Jerry، Ooitech
یک دستگاه تعیین میکند که آیا ماژول توان خود را برای 25 سال حفظ میکند: دستگاه تبزن و استرینگر. هر اتصالی که لحیم میکند دائمی است — هیچ ایستگاه بعدی نمیتواند اتصال بد را تعمیر کند. در ادامه نحوه کار دستگاه و چگونگی انتخاب دستگاه خود را میبینید.
1. آنچه دستگاه واقعاً تعیین میکند
دستگاه تبزن و استرینگر سلولهای خورشیدی را یکییکی از طریق نوار مسی قلعاندود به هم لحیم میکند: نوار به خطوط شبکه جلویی یک سلول متصل میشود، به پشت سلول بعدی میپیچد و این کار تا تشکیل یک استرینگ کامل تکرار میشود. گرما پوشش لحیم نوار را ذوب کرده و به پیوند متالورژیکی با انگشتهای سلول تبدیل میکند — و این پروفایل حرارتی که روی ویفری با ضخامت حدود 130–180 μm اعمال میشود، یا مسیر الکتریکی سالمی بر جای میگذارد یا یک ریزترک پنهان.
در خط تولید، دستگاه پس از مرتبسازی سلول و پیش از لایهچینی قرار میگیرد، که آن را به اولین فرآیند برگشتناپذیر بین سلول و ماژول تبدیل میکند. لمینت را میتوان دوباره اجرا کرد، قاببندی را میتوان اصلاح کرد، اما یک اتصال سرد یا سلول ترکخورده در داخل یک استرینگ تمامشده برای همیشه باقی میماند. به همین دلیل خریداران باتجربه زمان بیشتری را صرف بررسی این یک دستگاه میکنند تا کل برگه پیشفاکتور.
2. درون دستگاه: شش ایستگاه
| ایستگاه | چه اتفاقی میافتد | هنگام خرید چه چیزی را بررسی کنید |
|---|---|---|
| 1. بارگذاری و مرتبسازی | سلولها بارگذاری و توسط دوربین CCD تراز میشوند | مشخصات دقت تراز (±0.15 mm در دستگاههای فعلی) |
| 2. پاشش فلاکس | فلاکس سطوح لحیم را آماده میکند | یکنواختی دوز؛ فلاکس معمولاً بهصورت محلی تأمین میشود |
| 3. تغذیه نوار | نوار تخت شکلدهی، برش و روی پدها قرار داده میشود | محدوده عرض نوار (معمولاً 0.35–1.2 mm)، قابلیت تنظیم برش — بیشتر عیوب همترازی از همینجا شروع میشود |
| 4. تبینگ IR | لامپهای مادون قرمز لحیم را ذوب میکنند | تعداد مناطق گرمایشی با کنترل مستقل؛ ذخیرهسازی بهازای هر دستور کار |
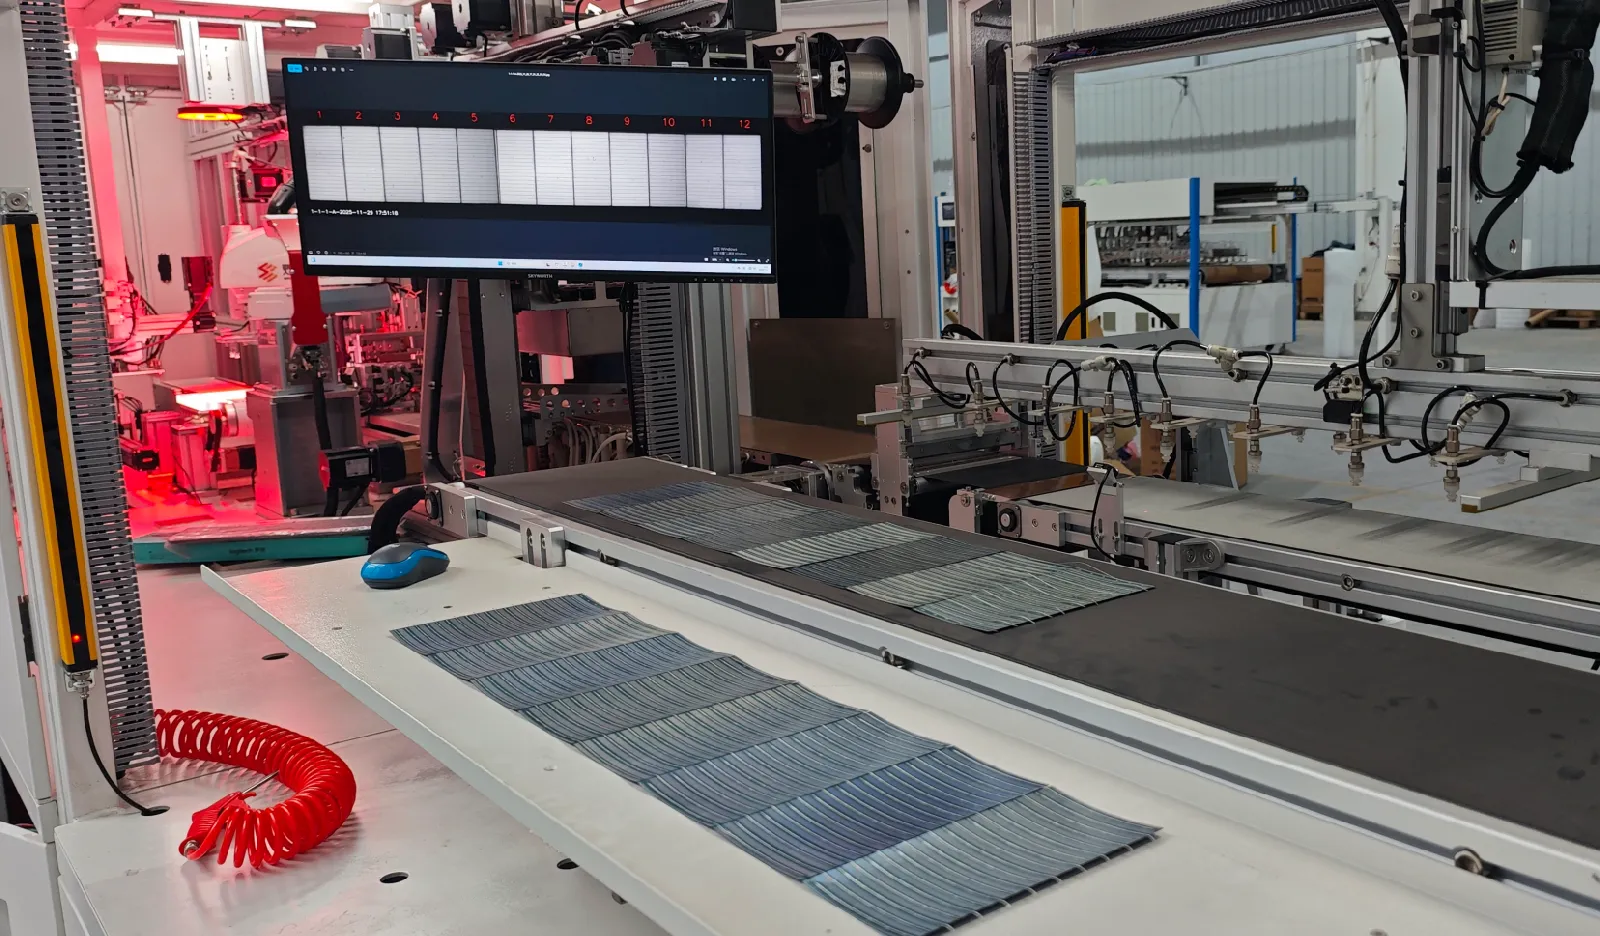
| 5. رشتهسازی | سلولها بهصورت جلوبهپشت به رشته متصل و توسط ربات چیده میشوند | محدوده فاصله سلولها (1.5–10 mm)، نرمی جابهجایی |
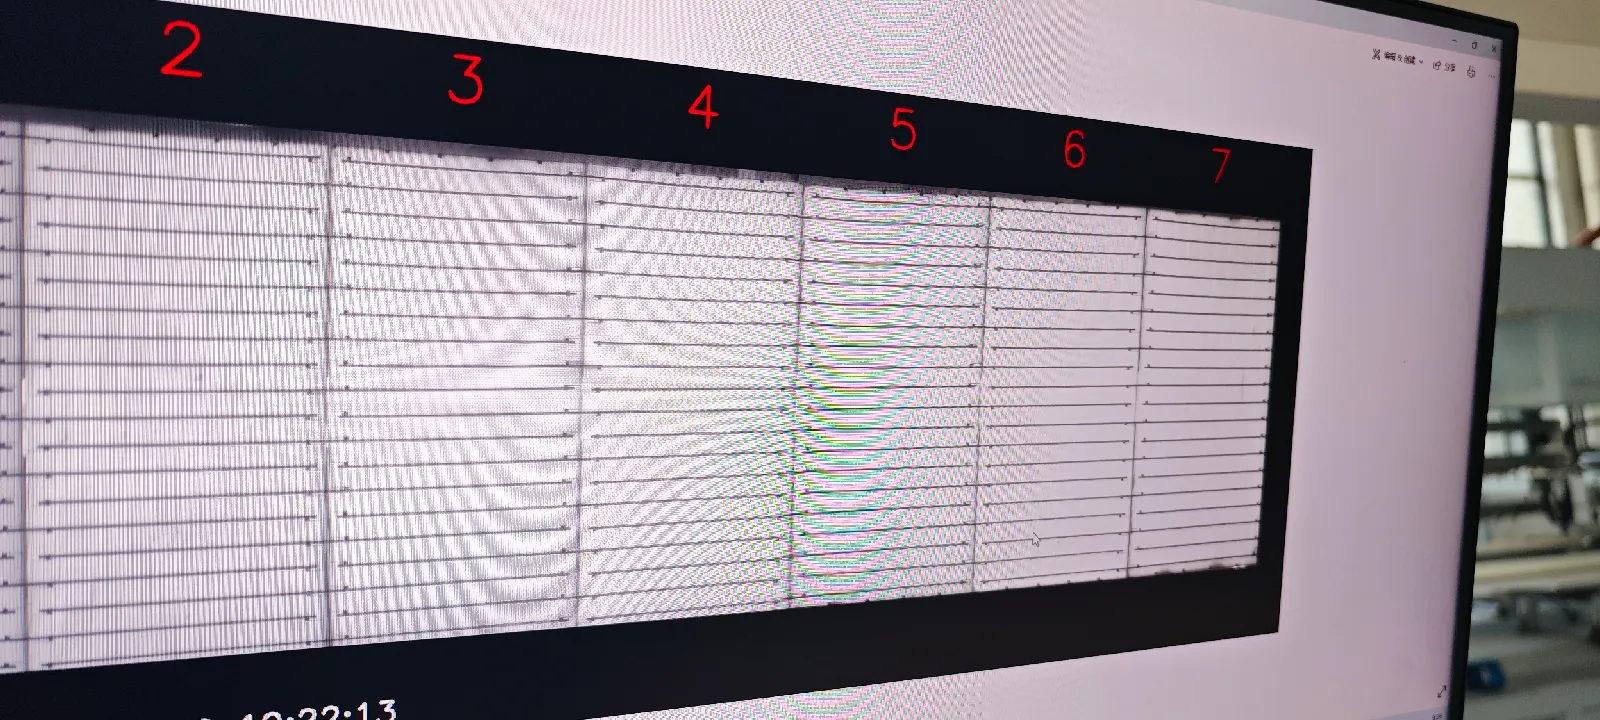
| 6. EL درونخطی | الکترولومینسانس رشته تمامشده را بررسی کنید | شاملشده یا اختیاری؛ رزولوشن و تعداد دوربین |
خطوط ساختهشده برای فرمتهای بدون باسبار (0BB) یک ایستگاه هفتم پس از لحیمکاری اضافه میکنند — پخت چسب یا لمینت فیلم — که بخش ۵ آن را پوشش میدهد. هسته ششایستگاهی در غیر این صورت در ماشین هر سازندهای یکسان است؛ آنچه پیشنهادها را از هم جدا میکند دقت، کنترل گرمایش و میزان رباتیک بودن جابهجایی است.
3. اعدادی که در برگه مشخصات اهمیت دارند
سه مشخصه همه چیز دیگر درباره ماشین را پیشبینی میکنند. نرخ شکستگی: ماشینهای نسل فعلی روی سلولهای گرید A ≤0.2% را حفظ میکنند — هیچ چیز شلتری را نپذیرید، زیرا شکستگی در این ایستگاه بهطور دائمی ضایعات بهعلاوه نیروی کار دوبارهکاری است. ظرفیت تولید: دستگاههای ورودی حدود ۱٬۲۰۰ سلول در ساعت کار میکنند، کلاس کاری ۲٬۴۰۰، و ماشینهای پرسرعت کلاس ATW ۶٬۸۰۰ — این را با قبل از لمینیت، ماژول مونتاژشده باید بازرسی بصری را بگذراند و و برنامه شیفت خود بسنجید، نه با تیتر فروشنده. دقت موقعیتیابی: موقعیتیابی ±0.15 mm و قرارگیری ±0.2 mm استاندارد فعلی است؛ با افزایش تعداد باسبارها و ریزتر شدن انگشتها، دقت همان چیزی است که نوار را با سرعت روی پدها نگه میدارد.
یک مشخصه دیگر که ارزش مطالبه دارد: چند کیت کامل سلول همراه ماشین میآید و کیت دوم چقدر هزینه دارد. اگر قصد دارید بیش از یک فرمت سلول را اجرا کنید — و بیشتر خطوط در نهایت این کار را میکنند — تغییر فرمت به کیتهای یدکی و دستور کارهای ذخیرهشده بستگی دارد.
4. لحیمکاری IR برنده شد — آن را تأیید کنید و ادامه دهید
کاتالوگهای قدیمیتر مادون قرمز، هوای گرم، لیزر و القایی را کنار هم فهرست میکنند، انگار که انتخاب هنوز باز است. اینطور نیست. مادون قرمز استاندارد تولید انبوه است — غیرتماسی، بالغ، با کنترل دمای مستقل منطقهای — در حالی که هوای گرم عملاً خطوط جدید را ترک کرده است: گرمایش ناهموار، چرخههای کند، و شوک حرارتی که ویفرهای نازک تحمل نمیکنند. لیزر و القایی در کاربردهای خاص با هزینههای تجهیزاتی که توجیه اقتصادی آن برای مونتاژ ماژول بهندرت وجود دارد، باقی میمانند. تصمیمی که واقعاً در 2026 اهمیت دارد، روش گرمایش نیست، بلکه این است که آیا پلتفرم IR میتواند بعداً به 0BB ارتقا یابد یا خیر.
5. پرسش واقعی 2026: فرمتهای باسبار و 0BB
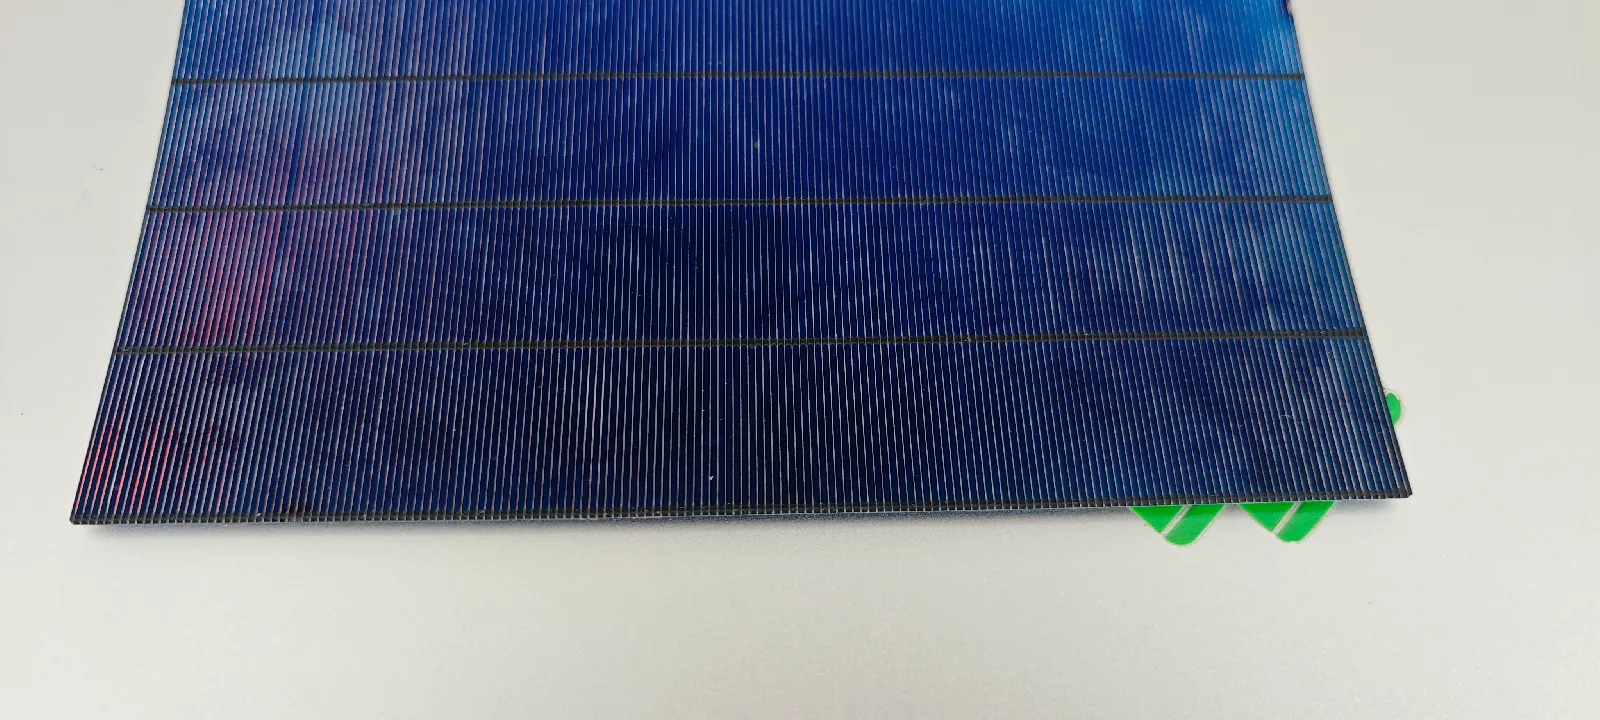
توسعه رشتهساز در پنج سال گذشته یک داستان است: شینهها از چندین به هیچ. MBB (چند شینه) جای خود را به SMBB (۱۵–۲۵BB) داد، و صنعت اکنون به سمت ۰BB حرکت میکند — سیمهای گرد نازک که مستقیماً روی انگشتان لحیم میشوند، خمیر نقره را ذخیره میکنند، سایهاندازی را کاهش میدهند و توان را افزایش میدهند. پیشبینیهای صنعت نفوذ ۰BB را تا سال ۲۰۲۶ نزدیک به ۹۰٪ میدانند، که یعنی ماشینی که امروز خریداری میشود و نمیتواند ۰BB را اجرا کند، خطر منسوخ شدن در عرض دو سال را دارد. یک ماشین استاندارد PERC و TOPCon را در ۳–۲۰BB بهصورت بومی پوشش میدهد؛ ۰BB یک فرآیند افزودنی است، و چهار مسیر بهاندازه کافی متفاوت هستند تا خرید شما را تغییر دهند:
| مسیر 0BB | نحوه اتصال | مبادله |
|---|---|---|
| لحیم + چسب | IR سیم را تثبیت میکند، چسب گرماسخت تقویت میکند | اقتصادیترین در تولید انبوه؛ نیازمند دقت بالای تزریق چسب — مسیر ارتقای طبیعی برای یک رشتهساز IR |
| فیلم | فیلم پلیمری سیمها را نگه میدارد، در حین لمینت اتصال میدهد | مناسبترین برای انواع سلول (TOPCon/HJT/BC) و قابلیت اطمینان بالا؛ فیلم هزینه اضافه میکند |
| تزریق چسب | تزریق، مسیردهی سیم، پخت | تجهیزات ساده و پایدار؛ هزینه چسب اضافی و سایه EL احتمالی زیر سیم |
| SmartWire | فیلم کامپوزیت + شبکه سیم | مسیر تثبیتشده؛ تحت حفاظت پتنت تا 2034 با هزینه بالای فیلم |
بر اساس نقشه راه سلولی خود انتخاب کنید، نه بر اساس هزینه امروز. اگر TOPCon کار میکنید و انتظار دارید در همان بمانید، لحیم بهعلاوه چسب کمترین هزینه اجرا را دارد و بر پلتفرم IR که قبلاً خریدهاید بنا میشود. اگر BC یا HJT در برنامه است، تطابق گستردهتر فیلم ارزش هزینه هر ماژول آن را دارد، و ماشین باید از قبل آماده آن سفارش داده شود نه اینکه بعداً تبدیل شود.
6. سازگاری سلول: یک ماشین، چهار خانواده سلول
| نوع سلول | نیاز رشتهسازی | رویکرد اصلی |
|---|---|---|
| PERC | بالغ، حساس به هزینه | IR استاندارد، MBB/SMBB |
| TOPCon | نوع N، SMBB در حال حرکت به 0BB | IR استاندارد / 0BB لحیم+چسب |
| HJT | ویفر نازک حساس به دمای پایین | فیلم یا چسب IR دمای پایین / 0BB |
| BC (IBC/ABC/HPBC) | تماس پشتی، بدون باسبار جلو | پیکربندی استرینگر سازگار با BC — پیش از استعلام هر چیز دیگری تأیید کنید |
اگر طرح کسبوکار شما شامل کار پیمانکاری است — اجرای فرمت سلول چند مشتری روی یک خط — سازگاری ارزش بیشتری از حداکثر توان عبوری دارد. کیتهای سلول با تعویض سریع بههمراه یک دستور ذخیرهشده و اعتبارسنجیشده برای هر فرمت، به یک دستگاه اجازه میدهد در بازهای به اندازه چند دقیقه بین مسیرها جابهجا شود؛ دستگاهی بدون این انعطاف، فهرست مشتریان شما را به یک مسیر فناوری محدود میکند.
تماس پشتی تنها موردی است که در آن هندسهٔ رشتهساز بهجای دستور پخت آن تغییر میکند. اتصال به پشت منتقل میشود، بنابراین همترازی به یک مسئلهٔ دوربین تبدیل میشود، نوار باید پیش از لحیمکاری تثبیت شود و گرمکن از سمت وجه پشتی کار میکند. این پیکربندی همان چیزی است که یک دستگاه رشتهکش سلول BC است، و ارزش دارد که مشخصات را با الزامات جدول بالا بسنجید نه با فهرست قالب سلول.
۷. هزینه تاببر و استرینگر و عواملی که قیمت را تغییر میدهندبازههای قیمت معمول FOB چین بر حسب کلاس دستگاه: دستگاههای ورودی حدود ۶۰ تا ۷۰ هزار دلار، کلاس پرکار ۲٬۴۰۰ سلول در ساعت ۱۲۰ تا ۱۴۰ هزار دلار، و دستگاههای پرسرعت کلاس ATW با ۶٬۸۰۰ سلول در ساعت ۳۸۰ تا ۴۳۰ هزار دلار. درون یک کلاس، اختلاف بین دو پیشنهاد قیمت معمولاً از چهار مورد ناشی میشود: وجود یا نبود EL درونخطی (و با چند دوربین)، جابهجایی سلول بهصورت رباتیک در برابر مکانیکی، تعداد کیتهای سلول و دستورهای ذخیرهشده، و اینکه چه مقدار از راهاندازی و آموزش در قیمت لحاظ شده است. وقتی پیشنهاد قیمتی برای کلاس «یکسان» ۳۰٪ پایینتر از این بازه باشد، یکی از آن چهار مورد بیسروصدا از برگه حذف شده است.
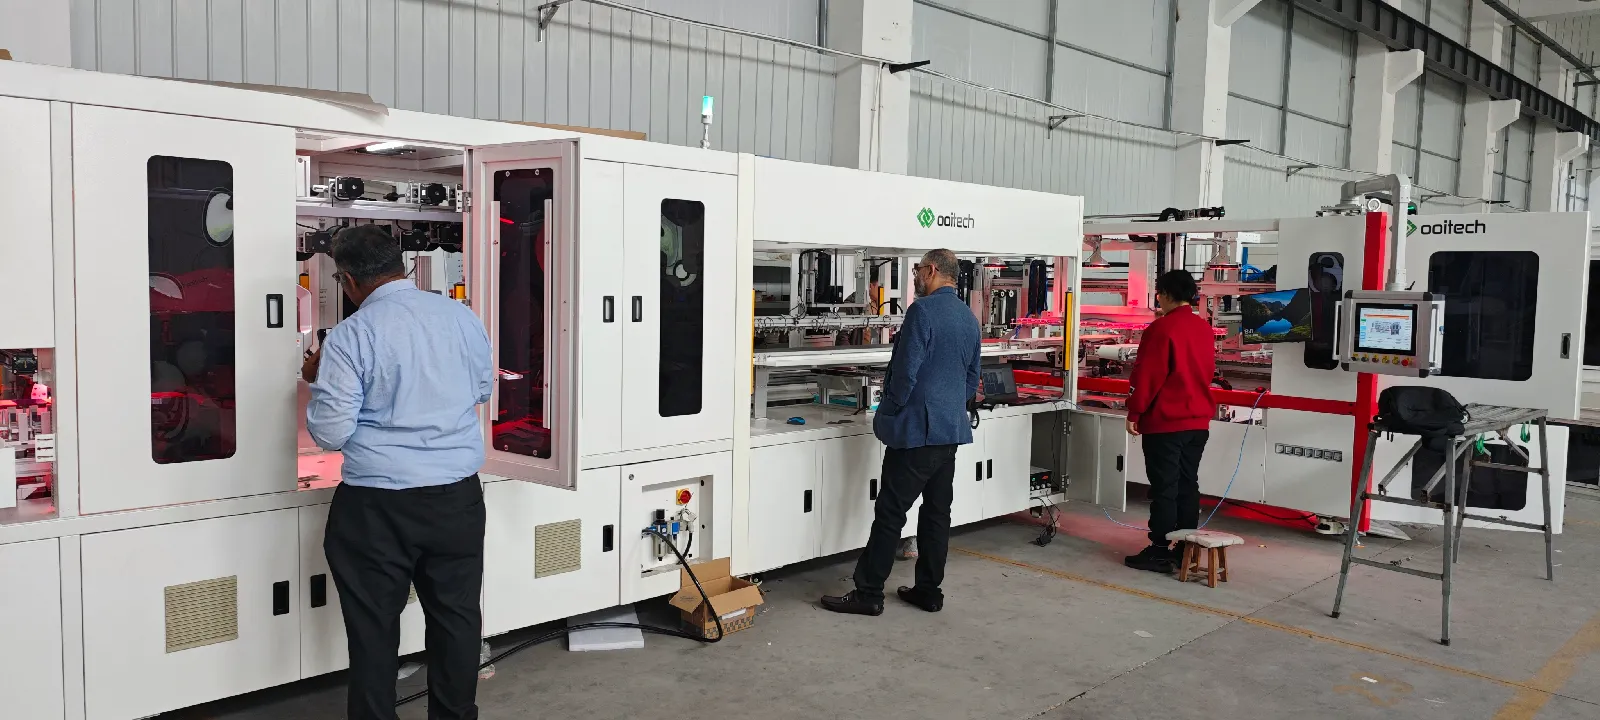
افشای اطلاعات، چون بههرحال متوجه خواهید شد: Ooitech استرینگر میفروشد — SS-1500B ما دستگاه کلاس ورودی است و SS-2500 اسب بارکش در هر خطی است که ارسال میکنیم. یکی از دستگاههای ما سلولهای ۱۶۶ تا ۲۱۰ میلیمتر، ۳ تا ۲۰BB، ریبون با عرض ۰٫۳۵ تا ۱٫۰ میلیمتر، با دقت موقعیتیابی ±۰٫۱۵ میلیمتر، شکستگی ≤۰٫۲٪ و سه دوربین EL درونخطی را پوشش میدهد؛ پیکربندیهای سازگار با BC و ارتقاهای چسب/فیلم 0BB بر اساس هر پروژه قیمتگذاری میشوند. از بازههای بالا در برابر هر تأمینکنندهای، از جمله ما، استفاده کنید.
۸. وقتی اوضاع از کنترل خارج میشود: سه نقص از کارخانههای واقعی
بیشتر پرسشهای مربوط به استرینگر که به کانال پشتیبانی ما میرسد، خرابی سختافزار نیست. آنها انحراف تنظیمات هستند و همان سه مورد مدام تکرار میشوند. قرار گرفتن سیمها خارج از پدهای لحیم، معمولاً در همان لبه رشته: ابتدا تغذیه ریبون را بررسی کنید — قرارگیری رولها، همسطح بودن صفحه ریبون با کاتر، ارتفاع همپوشانی کاتر — پیش از دست زدن به دما. اتصالات سیاهشده یا خیسنشده در لبه رشته در حالی که مرکز بهخوبی لحیم میشود: این مسئله پروفایل ناحیه گرمایشی است، نه مسئله سلول؛ چیدمان ناحیه باید برای فرمت موجود در دستگاه دوباره متعادل شود. انحراف دستور پخت پس از تعویض سلول: هر فرمت سلول — TOPCon نیمبرش نسبت به 182 PERC رفتار متفاوتی دارد — دستور پخت گرمایشی معتبر خودش را میخواهد، و مفیدترین عادت ذخیره دستور پختهای هر فرمت بهجای تنظیم یک تنظیم مشترک است. اپراتورهایی که این عادت را در هفته اول یاد میگیرند، از ماه ششم دیگر آخر هفتههایشان را از دست نمیدهند.
این همچنین پاسخ صادقانه به «چقدر تا رسیدن به بازده نامی» است: ماشین از روز اول راهاندازی توانمند است؛ کتابخانه دستور پخت و چشم اپراتور دو تا سه ماه زمان میبرد تا ساخته شود. ماشین را از کسی بخرید که در آن بازه زمانی در دسترس بماند. نحوه تأیید این موضوع پیش از پرداخت پیشپرداخت در ارزیابی یک تولیدکننده ماشین تابر استرینگر.
سؤالات متداول — دستگاه تبینگ و استرینگر
قیمت دستگاه تبینگ و استرینگر چقدر است؟
بازههای معمول FOB چین: ۶۰ تا ۷۰ هزار دلار برای دستگاه ورودی، ۱۲۰ تا ۱۴۰ هزار دلار برای کلاس پرکار ۲٬۴۰۰ سلول در ساعت، ۳۸۰ تا ۴۳۰ هزار دلار برای واحدهای پرسرعت کلاس ATW. EL درونخط، جابهجایی رباتیک، کیتهای سلول یدکی و دامنه راهاندازی، قیمت را درون بازه خود جابهجا میکنند.
عدد توان عبوری استرینگر در واقع به چه معناست؟
سلول در ساعت، اندازهگیریشده روی فرمت نامی دستگاه. دو استرینگر کلاس ورودی با حدود ۱٬۲۰۰ سلول در ساعت تقریباً یک خط نیمهاتوماتیک ۱۶ پنل در ساعت را تغذیه میکنند؛ یک دستگاه ۲٬۴۰۰ سلول در ساعت، خط ۲۰ تا ۶۰ مگاوات را پشتیبانی میکند؛ دستگاههای ۶٬۸۰۰ سلول در ساعت بهصورت چندتایی در خطوط ۱۵۰ تا ۶۰۰ مگاوات ظاهر میشوند. همیشه توان عبوری را در برابر چرخه لمیناتور خود بررسی کنید، نه بهصورت جداگانه.
آیا یک استرینگر میتواند سلولهای PERC، TOPCon، HJT و BC را اجرا کند؟
PERC و TOPCon، بله، روی یک دستگاه استاندارد با دستور پختهای هر فرمت و کیتهای سلول. HJT نیاز به پیکربندی دمای پایین دارد، و فرمتهای BC نیاز به استرینگر سازگار با BC دارند. اگر حجم BC یا HJT در برنامه شماست، پیش از مقایسه هر مشخصات دیگری آن سازگاری را تأیید کنید.
برگه مشخصات باید چه نرخ شکستگی را وعده دهد؟
≤۰.۲٪ روی سلولهای درجه A برای دستگاههای نسل فعلی — همان رقم در کلاسهای ورودی و پرکار. هر چیزی سستتر، برای همیشه ضایعات برایتان هزینه دارد؛ هر چیزی بهطور چشمگیری سختگیرانهتر، مستحق یک پرسش تأییدی درباره شرایط آزمون است.
چرا سیمهای ریبون به پدهای لحیم نمیرسند؟
تقریباً همیشه تنظیم تغذیه ریبون، نه سلول: رولها جا نیفتادهاند، صفحه ریبون با کاتر همسطح نیست، یا همپوشانی کاتر در ارتفاع اشتباه است. ابتدا مسیر تغذیه را درست کنید؛ تنها پس از آن به تنظیمات ناحیه گرمایشی نگاه کنید.
آیا رشتهکشی با هوای گرم هنوز ارزش بررسی دارد؟
خیر، برای خطوط جدید. گرمایش ناهموار، زمان چرخه کند و شوک حرارتی روی ویفرهای نازک، هوای گرم را از تولید انبوه بیرون رانده است. یک پلتفرم IR انتخاب کنید و زمان تصمیمگیری را بهجای آن صرف مسیر ارتقای 0BB آن کنید.
آیا رشتهکش به EL درونخطی نیاز دارد؟
بله. رشتهکشی اولین فرآیند برگشتناپذیر است و EL درونخطی تنها بررسیای است که ریزترکها و نوار ناهمتراز را پیش از آنکه لمینیشن آنها را داخل ماژول قفل کند، شناسایی میکند. حذف آن برای صرفهجویی در هزینه، قیمت قابلمشاهده ماشین را به هزینه ضایعات نامرئی تبدیل میکند.
0BB چیست و آیا ماشین من به آن نیاز دارد؟
صفر باسبار: سیمها مستقیماً روی انگشتان لحیم میشوند، که در خمیر نقره صرفهجویی میکند و سایهاندازی را کاهش میدهد. پیشبینیهای صنعت نفوذ آن را تا سال 2026 نزدیک به 90% میدانند، بنابراین ماشینی که امروز خریداری میشود باید حداقل بعداً ارتقای چسب یا فیلم را بپذیرد — یک پلتفرم IR با قابلیت لحیم+چسب طبیعیترین مسیر است.
مشخصات به دادههای ماشین Ooitech اشاره دارد؛ بازههای قیمت منعکسکننده محدودههای معمول بازار FOB چین است و با پیکربندی تغییر میکند — پیش از بودجهبندی، قیمت فعلی را تأیید کنید.
مرتبط: کاری که نوار فتوولتائیک انجام میدهد: سه وظیفه، یک بدهبستان توضیح میدهد که ریبون پس از تشکیل رشته چه کاری انجام میدهد.
مرتبط: 0BB روی سلولهای back-contact: مزایا و محدودیتهای بازده الزامات سمت ماشین را زمانی که تعداد سیمها افزایش مییابد و هر سیم نازکتر میشود، پوشش میدهد.
مرتبط: فناوری سلول 0BB: آنچه حذف باسبار تغییر میدهد مشخص میکند که یک ماشین باید چه چیزی را حفظ کند وقتی ریبون به بیست سیم بسیار نازک تبدیل میشود.
مرتبط: لبههای برش لیزری در TOPCon: غیرفعالسازی مقطع روی سطح برش است نه اتصال: اینکه دیواره شیار پس از جدا شدن یکچهارم از نظر الکتریکی چه کاری انجام میدهد.
مرتبط: نحوه ساخت نوار فتوولتائیک: کشش، بازپخت و قلعاندود کردن توضیح میدهد که چگونه جابهجایی یک رشتهساز، یکنواختی ریبون را به بازده خط تبدیل میکند.
مرتبط: بازدهی ماژول در برابر توان: چرا 740 W میتواند پایینتر از 675 W رتبه بگیرد جایی است که تلورانس چیدمان دقیقتر به بازده خط تبدیل میشود.
مرتبط: نحوه ساخت یک پنل خورشیدی: هر مرحله و هر بررسی جایی است که تمایز میان چیدمان و جوش بیشترین اهمیت را دارد.
مرتبط: MC4 یا سازگار با MC4: نام کانکتور به چه معناست روی سرهای خروجی از رشته، کریمپ میشود.
مرتبط: سازوکارهای رشتهساز سلول خورشیدی: راهنمای منطقهبهمنطقه. اگر نمای سطح قطعه پشت این ایستگاهها را میخواهید، این مطلب هر شش ناحیه را مرور میکند.
مرتبط: نوار تخت در برابر گرد: چرا سلولهای BC قاعده را میشکنند — چگونه سطح مقطع ریبون ماشینی را که نیاز دارید تغییر میدهد.
مرتبط: سلولهای هیبریدی تماس پشتی BC: آنچه ۲۸٪ هنوز باید اثبات کند — سقف 200 C چه تأثیری بر ماشینی که آن را رشتهکشی میکند دارد.
مطالعه بیشتر و دادههای زمینهای
منابع مرجع عمومی درباره این موضوع، منتشرشده توسط سازمانهایی که نقشه راه فناوری و دادههای بازار این صنعت را نگهداری میکنند: