مسئولیت تحریریه این مقاله بر عهده Wuhan Ooi Photoelectric Technology Co., Ltd. است. نوشته و بازبینیشده توسط تیم تحریریه Ooitech. برای اطلاع از نحوه نگارش ما، محل استفاده از ابزارهای هوش مصنوعی و چگونگی درخواست اصلاح، سیاست تحریریه ما را ببینید.
چگونه یک رول کپسولساز ساخته میشود و کجا دچار انحراف میشود
فهرست مطالب
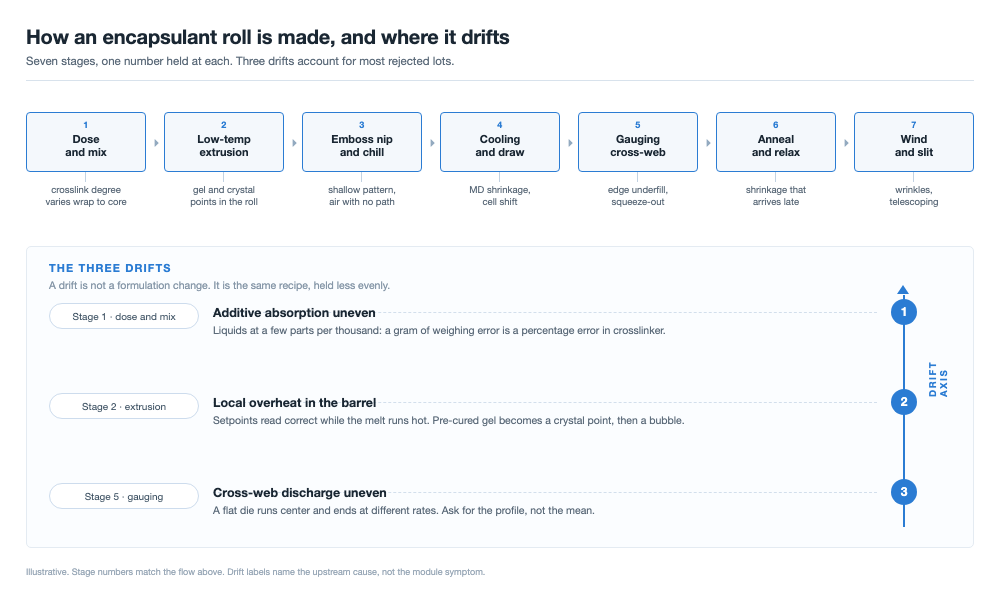
پاسخ سریع: یک خط کپسولهکننده کوتاه است: دوز و اختلاط، اکستروژن سرد، برجستهسازی، خنکسازی، اندازهگیری، بازپخت، بادپیچی. توالی، دشواری نیست. نگهداشتن یک عدد در سراسر عرض یک رول، در طول شیفتها و در طول خطوط، دشواری است، و آن با واریانس سنجیده میشود نه با مقادیر اوج. یک فرمولاسیون یکسان میتواند دو کارخانه را بهصورت یک رول که بازرسی ورودی را میگذراند و یک رول که رد میشود، ترک کند. سه انحراف بیشتر آن را توضیح میدهند: افزودنیهایی که هرگز خیساندن در گرانولها را کامل نکردهاند، یک نقطه داغ که عامل اتصالعرضی را در اکسترودر پیشپخت کرده است، و یک قالب که مذاب بیشتری در مرکز نسبت به لبه تحویل میدهد. هر کدام امضایی بر جای میگذارند که تا ماژول باقی میماند: درجه اتصالعرضی که در سراسر ورق تغییر میکند، نقاط کریستالی که در لمینت به منابع حباب تبدیل میشوند، و وزن گرمی که در لبهها افت میکند.
فرمولاسیون یکسان، دو خط، یک رول بازرسی ورودی را میگذراند و دیگری رد میشود. فرمولاسیون متغیر نیست. خط متغیر است.
یک خط در هفت مرحله
EVA شفاف، EVA سفید و فیلم POE مسیر اصلی را مشترک دارند، و خطی که برای یک محصول ساخته شده معمولاً میتواند برای محصول دیگر تبدیل شود. از گرانول تا رول بادپیچیشده: دوز و اختلاط، اکستروژن دمای پایین از طریق قالب تخت، برجستهسازی، خنکسازی، اندازهگیری، بازپخت، بادپیچی و برش.
هر مرحله یک عدد را نگه میدارد، و سازنده ماژول آن را فقط در انتها، پس از لمینت، میبیند. جدول مراحل را در کنار نشانهای که هر یک هنگام انحراف تولید میکند، قرار میدهد.
| مرحله | چه چیزی را نگه میدارد | چه چیزی در ماژول ظاهر میشود |
|---|---|---|
| دوز و اختلاط | وزن افزودنی در هر بچ، توزیع، زمان خیساندن | درجه اتصالعرضی و چسبندگی که بین رولها تغییر میکند |
| اکستروژن دمای پایین | دمای مذاب زیر آستانه تجزیه عامل اتصالعرضی | ژل پیشپخت، نقاط کریستالی، منابع حباب |
| برجستهسازی | عمق و وضوح الگو روی سطح | هوای محبوس در لمینت، چسبندگی در رول |
| خنککننده | نرخ سردسازی، کشش، و جهتگیری که در آن تثبیت میشود | جمعشدگی در جهت ماشین، جابهجایی سلول |
| اندازهگیری | میانگین وزن گرمی و پروفیل عرضی | کمپرشدگی در لبه، یا بیرونزدگی روی فریم |
| بازپخت | دمای آرامسازی و زمان توقف پیش از بادپیچی | جمعشدگی که دیر میرسد، پس از انبارش |
| بادپیچی و برش | کاهش تدریجی کشش، هندسه رول، کیفیت لبه | چینخوردگی، تلسکوپی شدن، ناهمترازی در چیدمان |
هفت مرحله، هر یک یک عدد. انحرافهای شمارهگذاریشده آنهایی هستند که سازنده ماژول ابتدا با آنها روبهرو میشود، بهصورت یک بچ ورودی که باید میگذشت.
ستون سوم را بهعنوان فهرست تشخیصی بخوانید. نقاط کریستالی اتاق اختلاط و اکسترودر را متهم میکنند، و اکسترودر محتملتر از آن دو است. جابهجایی سلول پس از لمینت به خنکسازی و بازپخت اشاره دارد، نه به فرمول.
اختلاط: افزودنیها باید در گرانول خیس بخورند
عامل اتصالعرضی و عامل جفتکننده سیلان در بیشتر فرمولاسیونها مایع هستند، با دوز چند قسمت در هزار نسبت به رزین. همین نسبت جایی است که اولین انحراف زندگی میکند: یک خطای توزین که در گرم بیاهمیت به نظر میرسد، یک خطای درصدی در افزودنی است که چگالی اتصالعرضی و چسبندگی را تعیین میکند.
دو ویژگی باید حفظ شود، وزن در هر بچ و مسیر از توزیع تا جذب. توزیع مکانیکی است، و اختلاط بهاندازه کافی هر گرانول را میپوشاند. جذب کندتر است، زیرا مولکول باید در پلیمر نفوذ کند. این مرحله را کوتاه کنید و گرانولها خشک به نظر میرسند در حالی که عامل اتصالعرضی روی سطح مینشیند، به دیواره میکسر یا به اولین مترهای ماردون از دست میرود.
قطبیت زمان خیساندن را تعیین میکند. EVA قطبی است و افزودنیها را بهراحتی میپذیرد. POE غیرقطبی است، کند جذب میکند، و جذب آن محدود است، بنابراین همان فرمول به خیساندن بسیار طولانیتری نیاز دارد، یا افزودنی بهصورت مستربچ در رزین حامل دوز میشود. کارخانهای که هر دو را با یک زمان توقف اجرا میکند، یک محصول درست و یک محصول در حال انحراف دارد.
اکستروژن دمای پایین: خط قرمزی که روی رول نمیبینید
اکستروژن جایی است که یک خط کپسولهکننده از یک خط فیلم معمولی بودن دست میکشد: فیلم اکسترود میشود در حالی که از قبل عامل اتصالعرضی خود را حمل میکند، که باید در بشکه بیاثر بماند و در لمیناتور در دمای ۱۴۰ تا ۱۵۰ درجه سلسیوس سریع واکنش دهد. این الزامات یکدیگر را میکشند، و سازش، دما است.
دمای مذاب باید زیر نقطهای بماند که پراکسید شروع به تجزیه میکند. پتنتهای عمومی این سقف را نزدیک ۹۰ درجه سلسیوس قرار میدهند، نمونهوار نه جهانی، زیرا با عامل اتصالعرضی، رزین و زمان اقامت تغییر میکند. بالای آن، واکنش در اکسترودر بهجای لمیناتور شروع میشود، و هیچ چیز در پاییندست آن را جبران نمیکند.
اجرا در آن سرما مشکل خودش را ایجاد میکند. مذاب در ۹۰ درجه سلسیوس ویسکوز است، مذاب ویسکوز ماردون را وادار به کار بیشتر میکند، و آن کار گرما را جایی اضافه میکند که اندازهگیری نمیکنید: نقاط تنظیم بشکه میتوانند درست بخوانند در حالی که مذاب در ناحیه تراکم بهخوبی بالای آنها مینشیند. اعدادی که ارزش ثبت دارند دمای مذاب در چند نقطه، سرعت ماردون و زمان اقامت هستند.
خاموشی به همین دلیل مهم است: مادهای که داغ در بشکه میماند تخریب و اتصالعرضی میشود، سپس در اجرای بعدی بهصورت ژل بازمیگردد. تمیزکاری پس از توقف بخشی از کنترل دما است.
از یک نقطه داغ به یک نقطه کریستالی به یک حباب
- گرمای موضعی مذاب را از آستانه تجزیه فراتر میبرد، و عامل اتصالعرضی در داخل اکسترودر واکنش میدهد.
- ماده واکنشکرده ذرات ژل تشکیل میدهد: حجمهای کوچک پلیمر اتصالعرضیشده در مذابی که واکنش نداده است.
- ژل دوباره ذوب نمیشود. روی رول، ذرات بهعنوان نقاط کریستالی خوانده میشوند، نقصهای نوری کوچک زیر جعبه نور.
- در لمینت، ژل با مذاب اطرافش جریان نمییابد. فیلم جریان مییابد، ذره میماند، و سطح مشترک آنها جایی است که هوا بیرون رانده نمیشود و تنش متمرکز میشود.
آن مرحله آخر چیزی است که در ماژول اهمیت دارد. یک نقطه کریستالی نقصی به اندازه کسری از میلیمتر است؛ یک حفره که پس از لمینتکردن حول همان ذره تشکیل میشود، جایی است که یک حباب آغاز میشود، و حباب در لمینت پختهشده بسته نمیشود. به همین دلیل است که یک فیلم میتواند در پرس آزمایشگاهی صاف فشرده شود و هنوز روی ماژولی با ریبون و فریم حباب کند.
توزیع به اندازه مجموع اهمیت دارد. حفرهها در امتداد ردیف ریبون جمع میشوند، جایی که لمینت بیشترین جریان را دارد و هندسه جایی برای نشستن هوا فراهم میکند، مکانیزمی که پشت حفرههای خطشکل در امتداد ریبون. قرار دارد. هر حبابی در لمینتکردن تقصیر فیلم نیست، و سمت فرآیند در علل پشت حبابهای ماژول. تشریح شده است. آنچه فیلم فراهم میکند یک محل هستهزایی است، و نقطه کریستالی یکی از قابلاعتمادترین آنهاست.
امباسینگ: مسیر هوا بخشی از محصول است
مذاب از قالب به داخل نیپ تشکیلشده توسط غلتک امباس و غلتک خنککننده خارج میشود، و الگو همزمان با سختشدن فیلم به سطح فشرده میشود. الگو تزئینی نیست؛ سه کاری که انجام میدهد مکانیکی هستند.
- مسیر هوا. خلأ فقط هوایی را که میتواند به لبه برسد حذف میکند. روی فیلم صاف، هوای محبوس در میان پشته جایی برای حرکت ندارد، و شکافهای بین ویژگیهای الگو کانالهایی هستند که آن را بیرون میبرند.
- چسبندگی. کپسولانت در دمای اتاق چسبنده است، و الگو سطح تماس بین لایهها را کاهش میدهد تا رول بدون چسبیدن به خودش باز شود.
- جابجایی. همان کاهش سطح تماس، لغزش و مکش در برابر شیشه و سلولها را کم میکند، بنابراین پشته همانجایی که اپراتور گذاشته باقی میماند.
سپس الگو باید از خنکشدنی که آن را تثبیت میکند جان سالم به در ببرد. اگر در نیپ امباس خیلی داغ باشد، ویژگیها افت کرده و تا حدی بسته میشوند، که مسیر هوا را دقیقاً جایی که پشته بیشترین نیاز را دارد از دست میدهد؛ سمت خلأ چرخه فقط میتواند با هندسهای که به آن داده شده کار کند، به همین دلیل مرحله خلأ لمیناتور و الگوی امباس باید در یک مشخصات باشند، و انتخاب لمیناتور همان گفتگو است. اگر سطح را خیلی سخت خنک کنید، الگو تیز است، اما فیلم جهتگیری بیشتری حمل میکند. عمق و تعریف در سراسر عرض، نه در یک نقطه، عددی است که باید حفظ شود.
ما این را با شکلدهی به منحنی تخلیه در محفظه خلأ خود حل میکنیم، و هوا را از میان کانالهای فیلم قبل از اینکه تماس کامل صفحه پشته ماژول را فشرده کند بیرون میکشیم.
خنککردن، جهتگیری، و حافظهای به نام انقباض
از قالب تا غلتک خنککننده، مذاب کشیده میشود و زنجیرهها با جهت حرکت همراستا میشوند. خنککردن آن همراستایی را منجمد میکند، بنابراین فیلم خط را با حافظهای از جهتی که کشیده شده ترک میکند. گرما آن را آزاد میکند.
در لمیناتور، در دمای ۱۴۰ تا ۱۵۰ درجه سلسیوس، زنجیرهها تلاش میکنند به حالت مارپیچ بازگردند و فیلم در امتداد ماشین منقبض میشود. پیامدها قبل از اینکه الکتریکی باشند هندسی هستند: سلولها جابجا میشوند، فاصله بین رشتهها تغییر میکند، یک سلول میتواند در برابر ریبون ترک بخورد، و فیلم از لبه فریم عقب میکشد، که یکی از مسیرهای منتهی به پرش فریم و نقصهای لبه آن.
است.
برای جلوگیری از جابجایی سلول در طول این انقباض، ما نرخ گرمایش و فشار غشاء را در پنجره ۱۴۰ تا ۱۵۰ درجه سلسیوس همگام میکنیم، و رشتههای سلول را قبل از پخت رزین صاف نگه میداریم.
اندازهگیری تعریف شده است. T/CPIA 0071-2024، استاندارد انجمن صنعت فتوولتائیک چین برای فیلم کپسولانت هماکسترود شده که در سال ۲۰۲۴ منتشر شد، نمونهای روی صفحه آهنی در دمای ۱۲۰ درجه سلسیوس ±۵ درجه سلسیوس به مدت ۳ دقیقه را مشخص میکند، با انقباض در جهت ماشین ۴.۰٪ یا کمتر و انقباض عرضی ۲.۰٪ یا کمتر. رقم عرضی کوچکتر است زیرا فیلم ریختهگری به سختی به پهلو کشیده میشود. دو اهرم این عدد را کاهش میدهند، و چرخه لمینتکردن
جایی است که هزینه اشتباه کردن در آن ظاهر میشود. یکی ذخیره جهتگیری کمتر، با نسبت کشش پایینتر و منحنی خنککننده ملایمتر. دیگری آزاد کردن آن قبل از ارسال رول، با آنیل کردن درست زیر دمایی که در آن عامل اتصال عرضی واکنش میدهد، تا زنجیرهها در حالی که شیمی خفته است آرام شوند؛ این مسیر در ادبیات ثبت اختراع ظاهر میشود، برای مثال US 9331232. هر دو اهرم سرعت خط را هزینه میکنند، به همین دلیل از تأمینکننده میپرسید وقتی رقم انقباض پایینی را اعلام میکند، خط با چه سرعتی کار میکند.
وزن گرمی و پروفایل عرضی
فیلم با وزن گرمی، یا چگالی سطحی بر حسب گرم بر متر مربع، مشخص میشود، نه با ضخامت، زیرا پس از امباسینگ ضخامت واحدی برای تعریف وجود ندارد. T/CPIA 0071-2024 محدوده را ۲۵۰ تا ۶۰۰ گرم بر متر مربع با انحراف حداکثر ±۵٪ تعیین میکند. اگر خیلی سبک باشد، لمینت کمپر میشود: بالشتک کمتر روی ریبون، حاشیه دیالکتریک کمتر. اگر خیلی سنگین باشد، برای رزینی که نیاز ندارید پول میدهید، و مازاد آن روی فریم و اطراف لبه جاری میشود.
یکنواختی در سراسر عرض نیمه سختتر است. یک قالب صاف پردهای یکنواخت از مذاب ارائه نمیدهد: انتهاها و مرکز با نرخهای متفاوتی جریان مییابند، و پروفایل با دما و با تاریخچه خود قالب تغییر میکند. خطوط مدرن حلقه را با یک قالب خودکار میبندند، جایی که پیچهای لب یا گرمکنندههای لب شکاف را بهصورت محلی تنظیم میکنند، و یک گیج درونخطی که تمام عرض را اسکن کرده و به قالب تغذیه میدهد. عددی که اهمیت دارد پروفایل است، نه میانگین: رولی با میانگین ۴۵۲ گرم بر متر مربع با باند ۷٪ از لبه تا مرکز، الزام ±۵٪ را رد میکند در حالی که روی گواهی بینقص به نظر میرسد.
آنچه یک گواهی میتواند به شما بگوید، و آنچه میتواند پنهان کند
| گواهی تجزیه و تحلیل یک خلاصه است، و خلاصه جایی است که اطلاعات از دست میرود. | آیتم بازرسی ورودی | مرحله بالادستی که به آن اشاره دارد |
|---|---|---|
| یک نقص چه چیزی را نشان میدهد | وزن گرمی پایین، یا فقط در لبه پایین | گیجگیری، پروفایل قالب |
| قالبی که پیرایش نمیشود، یا حلقه گیجی که باز مانده | انقباض MD بالای ۴.۰٪ | خنککردن، کشش، آنیل کردن |
| جهتگیری سریعتر از آزادسازی ذخیره شده؛ سرعت خط را بپرسید | نقاط کریستالی بالای حد شمارش | اکستروژن، تمیزکاری |
| یک نقطه داغ، یا مواد تخریبشده از یک توقف | درجه اتصال عرضی پایین یا پراکنده | دوز کردن، مخلوط کردن |
| خیساندن کوتاه، توزیع ناهموار، یا خطای توزین | استحکام لایهبرداری پایین پس از گرمای مرطوب | مخلوط کردن، ذخیرهسازی |
| سیلانی که رطوبت جذب کرده، یا دستهای که هرگز جذب نکرده | حبابهایی که فیلم نباید ایجاد کند | الگویی که بیش از حد کمعمق است، یا ژل بهعنوان یک جایگاه هستهزایی |
آنچه یک گواهی میتواند پنهان کند، ارزش آن را دارد که به جلسه بازبینی برده شود. یک میانگین بدون بازه عرضی. یک موقعیت نمونهبرداری واحد که طوری خوانده میشود که گویی کل رول را توصیف میکند. جمعشدگی از لایه بیرونی، جایی که تاریخچه کشش با هسته متفاوت است. درجه اتصال عرضی که در زمان ماندی پخت شده که لمینتکننده شما آن را بازتولید نمیکند.
انبارش به همان گفتگو تعلق دارد و بهندرت بررسی میشود: ۰ تا ۳۰ °C، رطوبت نسبی زیر ۶۰ %، مصرف تا ۸ ساعت پس از باز کردن، عمر مفید حداقل ۱۲۰ روز از تولید. رولی که در دروازه همه اعداد را برآورده کرده و سپس در انباری گرم مانده، تا زمانی که به لمینتکننده شما برسد مادهای متفاوت است.
پنج نقطه برای نگاه کردن در بازدید از سایت
این پنج پرسش بیشترین بازده را در هر ساعت بازدید پیدا میکنند، به ترتیبی که اول بازده میدهد.
- سوابق دوز و خیساندن. بلیت وزن هر بچ و زمان خیساندن هر سیلو را بخواهید، نه کارت دستور ساخت. اگر POE تجهیزات را با EVA شریک است، بپرسید چه چیزی تغییر میکند.
- دمای مذاب، اندازهگیریشده نه تنظیمشده. نقاط تنظیم بشکه یک قصد است؛ سندی که میخواهید دمای مذاب در قالب و در ناحیه تراکم است، همراه با سرعت پیچ در کنارش.
- پروفایل قالب و ضخامت. کدام پیچها تنظیم شدهاند، آخرین بار لبه چه زمانی پروفایلبندی شده، و نمودار عرضی نه میانگین.
- غلتکهای برجستهکاری و خنککننده. عمق الگو روی غلتک و روی فیلم، در یک نقطه یا در سراسر عرض بررسی شود.
- بازپخت و پیچش. دمای بازپخت و زمان ماند، کاهش تدریجی کشش، و اینکه چه بر سر رولی که رد میشود میآید: بازکاری، تنزل درجه، یا ارسال.
یک پرسش دیگر ارزش وقت را دارد. همان عدد را از دو شیفت بخواهید. سازگاری بین شیفتها همان چیزی است که کل خط برای ارائه آن وجود دارد، و همان چیزی است که یک کارخانه کمترین توان را در جعل قانعکننده آن دارد.
این اعداد از کجا میآیند
حدود و شرایط آزمون از T/CPIA 0071-2024 نقل شده است، استاندارد انجمن صنعت فتوولتائیک چین برای فیلم کپسولکننده هماکستروژن: صفحه آهنی ۱۲۰ °C ±۵ °C و نمونه ۳ دقیقهای، جمعشدگی در جهت ماشین ۴.۰ % یا کمتر در برابر ۲.۰ % یا کمتر در جهت عرضی، بازه ۲۵۰ تا ۶۰۰ g/m² با ±۵ %، و شرایط انبارش ۰ تا ۳۰ °C، زیر ۶۰ % رطوبت نسبی، ۸ ساعت پس از باز کردن و ۱۲۰ روز عمر مفید. محصولات تکلایه EVA و POE ممکن است تحت سند دیگری مشخص شوند، پس هر استانداردی که مشتری شما نام میبرد را به کار ببرید.
سه مورد اندازهگیری از آن استاندارد نیستند. سقف نزدیک ۹۰ °C از یک فرمولبندی نمونه در یک ثبت اختراع عمومی میآید و جنبه توضیحی دارد: مقدار واقعی به عامل اتصال عرضی، رزین و زمان ماند بستگی دارد. مسیر بازپخت از ادبیات ثبت اختراع (US 9331232) میآید، و منبع سرعت خط و جمعشدگی را فقط کیفی میبیند، به همین دلیل این بدهبستان بدون عدد بیان شده است. پنجره لمینت ۱۴۰ تا ۱۵۰ °C یک بازه فرآیندی است، نه یک حد استاندارد.
چارچوببندی از ماست: اینکه یک رول در سه جا رانش میکند نه در فرمولبندی، نگاشت مرحله به نشانه در هر دو جدول، خوانش تشخیصی یک گواهی و پنج پرسش بازدید.
سوالات متداول
پ: چرا یک فرمولبندی روی دو خط فیلم متفاوتی میدهد؟
فرمولبندی یک هدف تعیین میکند و خط واریانس را. خیساندن طولانیتر، مذاب سردتر، قالب پیرایششده و پیچش کندتر همه همان فیلم را به سمت آن هدف میبرند، و هیچکدام با دستور ساخت سفر نمیکنند. دو کارخانه با یک فرمولبندی بیشترین تفاوت را در زمان ماند، دمای مذاب و کنترل عرضی دارند.
پ: یک کپسولکننده باید در چه دمای مذابی کار کند؟
بهقدری پایین که عامل اتصال عرضی در بشکه تجزیه نشود. ثبتهای اختراع عمومی سقف را نزدیک ۹۰ °C میگذارند، و جهت مهمتر از رقم است، چون با پراکسید، رزین و زمان ماند تغییر میکند. مذاب را اندازه بگیرید، نه بشکه را.
پ: چرا جمعشدگی در جهت ماشین جداگانه مشخص میشود؟
چون دو جهت مقادیر متفاوتی از جهتگیری را ذخیره میکنند. فیلم ریختهگریشده در جهت ماشین کشیده میشود و بهسختی بهصورت جانبی، پس تقریباً تمام حافظه طولی است. استاندارد این را با ۴.۰ % در برابر ۲.۰ % در ۱۲۰ °C ±۵ °C برای ۳ دقیقه بازتاب میدهد.
پ: چرا وزن گرام بر متر مربع را بهجای ضخامت مشخص کنیم؟
چون برجستهکاری ضخامت را مبهم میکند: یک نقطه بسته به اینکه روی یک برجستگی بیفتید ضخیم یا نازک خوانده میشود. چگالی سطحی الگو را میانگین میگیرد و به مقدار رزینی که روی یک ریبون قرار دارد نگاشت میشود. بازه ۲۵۰ تا ۶۰۰ g/m² با ±۵ % یا کمتر است.
پ: یک نقطه بلوری در یک ماژول چه میکند؟
نشانه یک ذره ژل است که ذوب نمیشود. فیلم در لمینت جاری میشود در حالی که ذره میماند، پس فصل مشترک آنها جایی است که هوا از آن بیرون رانده نمیشود و تنش متمرکز میشود. نقصی که بهسختی روی رول دیده میشود، بعداً به حباب تبدیل میشود.
پ: آیا بازپخت خط را کند میکند؟
بله، و این همان بدهبستان است. کاهش جهتگیری به قیمت نسبت کشش و نرخ خنکسازی تمام میشود، و بازپخت به قیمت یک بخش گرمشده و زمان ماند پیش از پیچش. تأمینکنندهای که جمعشدگی پایین را نقل میکند، سرعت خط را هم با آن نقل میکند، پس هر دو را بخواهید.
پ: چقدر میتوانم برای یک بچ جدید به یک گواهی تکیه کنم؟
برای آنچه بیان میکند به آن تکیه کنید و آنچه را حذف میکند بررسی کنید. یک میانگین بدون بازه عرضی، یک نمونه از یک موقعیت، یا جمعشدگی از لایه بیرونی کمتر از آنچه به نظر میرسد را توصیف میکند. با یک تأمینکننده جدید، شاهد نمونهبرداری باشید.
پ: وقتی دو آزمون ورودی با هم اختلاف دارند به کدام اعتماد کنم؟
به آن که به فرآیندی که اجرا میکنید نزدیکتر است. یک پرس آزمایشگاهی بدون ریبون و بدون قاب، حفرههایی را که یک لمینت واقعی نشان میدهد نشان نخواهد داد، و یک نمونه جمعشدگی که سرد از یک رول کهنه بریده شده با یک نمونه تازه مطابقت نخواهد داشت. وقتی گواهی و خط اختلاف دارند، خط برنده است.
نتیجهگیری نهایی
فرمولبندی سقف را تعیین میکند و خط تصمیم میگیرد که آیا سهشنبهای در ماه چهارم یک کمپین به آن میرسید یا نه. بچ ردشده بعدی با گواهیای میرسد که میگوید عدد در بازه بوده، پس بپرسید کدام مرحله رانش را تولید کرده: زمان خیساندن، دمای مذاب، یا پروفایل عرضی. یکی از این سه معمولاً در سوابقی که همین حالا نگه میدارید قابل مشاهده است، و هیچکدام با تغییر فرمولبندی درست نمیشود.
OOITech دستگاههای تکمحفظه و دومحفظه را تولید میکند solar panel laminator machines با صفحات روغنگرم و برقی که برای توزیع حرارتی پایدار مهندسی شدهاند. اگر خط تولید شما با جمعشدگی کپسولکننده، تشکیل حباب، یا جابهجایی رشتهها مواجه است، طرحهای چیدمان ماژول، نقشههای قطعات، یا فیلمهای نمونه خود را برای ارزیابی فرآیند برای ما بفرستید.