مسئولیت تحریریه این مقاله بر عهده Wuhan Ooi Photoelectric Technology Co., Ltd. است. نوشته و بازبینیشده توسط تیم تحریریه Ooitech. برای اطلاع از نحوه نگارش ما، محل استفاده از ابزارهای هوش مصنوعی و چگونگی درخواست اصلاح، سیاست تحریریه ما را ببینید.
چسب UV و کپسولهکننده: آنچه آزمون گرمای مرطوب رابط پیدا میکند
فهرست مطالب
پاسخ سریع: یک بازآرایی back-contact دو سیستم آلی اضافه میکند که باید در همان ساندویچ پخت شوند: یک چسب پختشده با UV در هر اتصال، و یک فیلم کپسولانت شبکهای در اطراف آن. هیچکدام از تأمینکنندگان محصول دیگری را روی استک شما تست نمیکنند، و شکست حاصل در گرمای مرطوب بهصورت یک اتصال یا یک حباب ظاهر میشود، نه بهعنوان مشکل فیلم. شیمی آن معمولی است. سطح چسب بدون چسبندگی کمتر از یک سطح پختنشده پیوند میشود، پخت ناقص مواد فرار را دقیقاً همانجایی آزاد میکند که فیلم میخواهد آببندی کند، چسب پختشده بسیار سختتر از فیلم نرمشده است بنابراین سرد شدن لبه اتصال را بارگذاری میکند، و گونههای کموزن مولکولی میتوانند به داخل فیلم مهاجرت کنند و شبکهای شدن آن را مختل کنند. آنچه بیشتر آن را برطرف میکند یک دستور لمینیشن با زمان خلأ بیشتر، یک پنجره دمایی که هر دو برنامه پخت را رعایت کند، سرد شدن کندتر، و توزیع استحکام کششی است که پس از ۱٬۰۰۰ ساعت اندازهگیری شود نه پیش از آن.
دو تأمینکننده، دو برگه داده، یک فصل مشترک. فروشنده چسب روی شیشه تست کرده. فروشنده فیلم روی استکی تست کرده که هیچ چسب UV ندارد. ماژول شما اولین جایی است که هر دو همزمان درست هستند، و هیچکدام از آنها آن را اجرا نکردهاند.
دو پلیمر، یک برنامه پخت
یک ماژول back-contact 0BB دو سیستم پخت را حمل میکند که جداگانه طراحی شدهاند. چسب در داخل ایستگاه رشتهکشیقرار میگیرد و تابش میبیند، زیرا اتصال باید پیش از آنکه رشته بلند شود دوام بیاورد. فیلم کپسولانت بعداً در لمیناتور، تحت خلأ در دمای حدود ۱۴۰ تا ۱۵۰ °C برای مدتی که بر حسب دقیقه اندازهگیری میشود، شبکهای میشود. هر دو واکنش باید در همان استک به درجه تبدیل مفیدی برسند، و واکنش دوم در تماس با سطح اولی رخ میدهد.
این تمام مسئله در یک جمله است. هر چیز دیگری در این مقاله یک پیامد است: سطح چسب وقتی فیلم روی آن میآید چه شکلی است، وقتی دوباره گرم میشود چه چیزی از چسب خارج میشود، و وقتی استک سرد میشود و فیلم حول پیوندی که از قبل شیشهای است سخت میشود چه بر سر اتصال میآید.
چسب UV چیست، و پخت آن چه چیزی را نمیبیند
دو خانوادهای که در این کاربرد استفاده میشوند با شیمی متفاوتی پخت میشوند. سیستمهای آکریلات از طریق رادیکالها پلیمریزه میشوند، و رادیکالها توسط اکسیژن خاموش میشوند، به همین دلیل سطح یک قطره پختشده با رادیکال میتواند کمپخت بماند در حالی که توده آن سخت است. سیستمهای اپوکسی بهصورت کاتیونی پخت میشوند، توسط رطوبت بهجای اکسیژن مهار میشوند، و پس از خاموش شدن لامپ به واکنش ادامه میدهند، که راحت است و همچنین به این معناست که درجه پخت در لحظه لمینیشن بستگی دارد به اینکه رشته چه مدت قبل از آن نشسته است.
یک نقطه کور دوم هم وجود دارد، و آن هندسی است. نور فرابنفش به آنچه میبیند میرسد. چسب زیر ریبون و در امتداد سمت سایهدار یک اتصال کسری از دوزی را دریافت میکند که قطره نمایان دریافت میکند، بنابراین اتصال بهطور یکنواخت پخت نمیشود، و زیرین، بخشی که در تماس با انگشت است، همان بخشی است که از آن خواسته میشود بار را حمل کند. پیشپخت در رشتهکش یک الزام جابهجایی است، نه یک پخت تمامشده.
«سختتر پختش کن» پاسخ شهودی است و یک پارامتر دوطرفه است. دوز بیشتر چسبندگی درون چسب را بهبود میدهد، و همچنین سطح را به سمت حالت کاملاً واکنشدادهشده و کمانرژی سوق میدهد که کمتر به فیلم پیوند میشود، و میتواند مهاجرت قطعات فوتواینیسیاتور و سایر گونههای کموزن مولکولی را بیشتر کند. محدوده مفید یک پنجره است، نه یک بیشینه.
چهار پرسش در فصل مشترک فیلم
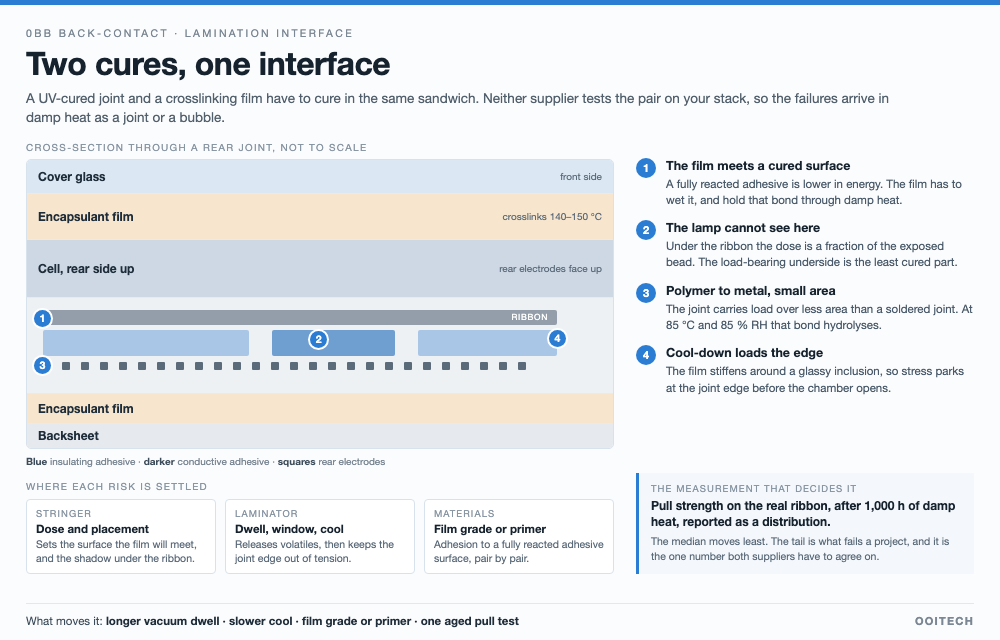
وقتی فیلم مینشیند، چهار چیز تعیین میکند که آیا فصل مشترک دوام میآورد. هیچکدام از آنها در یک تست پوستکندن که همان روز انجام شود دیده نمیشود.
یک اتصال پشتی در برش عرضی: فیلم روی چسبی که از قبل پخت شده میآید، لامپ نمیتواند زیر ریبون برسد، پیوند فلزی کوچک است، و سرد شدن تنش را در لبه اتصال پارک میکند. بدون مقیاس.
- انرژی سطحی. یک سطح آکریلیک یا اپوکسی کاملاً پختشده از نظر شیمیایی با یک سطح پختنشده متفاوت است، و اغلب انرژی کمتری دارد. فیلم باید آن را خیس کند، پیوند تشکیل دهد، و آن پیوند را در طول یک چرخه گرمای مرطوب حفظ کند. اینکه یک فیلم معین این کار را روی یک چسب معین انجام میدهد یا نه یک پرسش فرمولاسیون است که با تست کردن آن جفت پاسخ داده میشود، نه با خواندن هر یک از برگههای داده.
- مواد فرار آزادشده در حین گرمای دوم. یک چسب نیمهپخت هنوز حاوی مونومر واکنشنداده، قطعات فوتواینیسیاتور و رطوبت جذبشده است. گرم کردن آن تحت خلأ اینها را به فضایی میراند که فیلم میخواهد ببندد، که یکی از مسیرهای ایجاد حبابهایی است که در یک خط در امتداد ردیف اتصال قرار میگیرند. این همان خانواده عیب حبابهای خطشکل در امتداد ریبونها است که با فیلم EPE دیده میشود، اما از منبعی متفاوت میآید.
- پله مدول. در دمای لمینیشن فیلم نرم است و چسب پختشده نیست. با سرد شدن استک، فیلم سخت میشود و در برابر یک آخال که تبعیت نمیکند جمع میشود، و تنش در لبه اتصال متمرکز میشود. بنابراین اتصالی که در ۲۵ °C تست کشش را پاس کرده میتواند پیش از آنکه هرگز به یک اتاقک برسد، پیشبارگذاری شده باشد.
- مهاجرت به داخل فیلم. گونههای کموزن مولکولی در یک فصل مشترک در فصل مشترک نمیمانند. اگر به داخل کپسولانت نفوذ کنند میتوانند شبکهای شدن را بهصورت موضعی مختل کنند، رفتار زرد شدن را تغییر دهند و چسبندگی اطراف اتصال را دگرگون کنند. هیچچیز در این مورد در یک خط تولید دیده نمیشود. اینکه شیمی باقیمانده قابلیت اطمینان ماژول را تعیین کند استدلال جدیدی در این خط نیست، که همان نکتهای است که پرسش فلاکس no-clean در مورد ریبون مطرح میکند.
چرا گرمای مرطوب ابتدا اتصال را پیدا میکند
دو ویژگی این معماری توضیح میدهد که چرا توالی صلاحیتسنجی تمایل دارد در اتصال پشتی پایان یابد نه در فیلم یا شیشه.
نخست، اتصال یک پیوند پلیمر به فلز است که بار مکانیکی را حمل میکند، روی ناحیهای کوچکتر از آنچه یک اتصال لحیمشده میداشت. چسبندگی در یک فصل مشترک فلزی تحت ۸۵ °C و ۸۵ % رطوبت نسبی از طریق هیدرولیز تخریب میشود، و اکسید یا هیدروکسیدی که تشکیل میشود همان چیزی نیست که چسب برای چنگ زدن به آن فرموله شده بود. یک اتصال لحیمشده به شکل متفاوتی شکست میخورد، از طریق رشد بینفلزی، که کند است و بهتر درک شده. دوم، عملکردهای الکتریکی و مکانیکی در همان مکان قرار دارند: چسب هم هدایت یا عایقسازی میکند و هم نگه میدارد، بنابراین از دست رفتن جزئی چسبندگی و از دست رفتن جزئی مقاومت تماس با هم میآیند.
پیامد عملی به توالی مربوط میشود. آزمونهای گرمای مرطوب، چرخه حرارتی و تخریب ناشی از پتانسیل معمولاً بهعنوان اقلام صلاحیت جداگانه اجرا میشوند، و یک پشتهای که هر یک را بهتنهایی پاس میکند میتواند هنگام اجرای آنها بهترتیب نیز شکست بخورد، زیرا آزمون اول یک فصل مشترک را باز میکند که آزمون دوم سپس آن را مکانیکی بارگذاری میکند، و آزمون سوم جریان یونی را از آن عبور میدهد. اگر برنامه فروش به پروژههایی باشد که نیازمند بازبینی بانکپذیری هستند، نتیجه ترتیبی همان چیزی است که خوانده میشود.
تنظیمهای لمینیشن که واقعاً آن را تغییر میدهند
فصل مشترک در قبل از لمینیت، ماژول مونتاژشده باید بازرسی بصری را بگذراند وتثبیت میشود، که مدل هزینه معمول بازآرایی آن را تجهیزات بازاستفادهشده به حساب میآورد. این طبقهبندی برای بودجه سرمایهای درست و برای فرآیند گمراهکننده است: ماشین تغییر نمیکند، دستور کار تغییر میکند.
| تنظیم | آنچه در فصل مشترک تغییر میدهد | نقطه ذوب |
|---|---|---|
| توقف خلأ پیش از فشار | به چسب نیمهپخته زمان میدهد تا مواد فرار و رطوبت جذبشده را پیش از بسته شدن فیلم روی آن آزاد کند | زمان چرخه، مستقیماً، روی هر ماژول |
| پنجره دما | باید بالای محدوده نرمشدن فیلم باشد و همچنان رفتار پسپخت و مهاجرت چسب را رعایت کند | توان عبوری، و پنجرهای که میتوانید در آن کار کنید را باریک میکند |
| فشار و یکنواختی صفحه | حفرهها را در امتداد ردیف اتصال میبندد و فیلم را روی سطح پختهشده خیس میکند | وضعیت ابزار، صافی و عمر دیافراگم به متغیرهای فرآیند تبدیل میشوند |
| شیب سردایش تحت فشار | اجازه میدهد فیلم پیش از انتقال تنش به لبه اتصال سخت شود | طولانیترین افزودن واحد به چرخه |
| گرید فیلم، یا یک پرایمر | چسبندگی به سطح چسب پختهشده، فرمولاسیون به فرمولاسیون | یک خط BOM و یک بازصلاحیت |
هنگام تنظیم این مورد، ترتیب اهمیت دارد. توقف خلأ و شیب سردایش دو تنظیمی هستند که بدون تغییر شیمی روی حالتهای شکست بالا اثر میگذارند، و همچنین دو موردی هستند که زمان چرخه را هزینه میکنند، به همین دلیل نخستین مواردی هستند که وقتی یک خط به دنبال خروجی است حذف میشوند. این معاوضه تنها با دادههای اتصال اندازهگیریشده پس از پیرشدن قابل دفاع است، که بخش بعدی است.
هنگام تنظیم دستور کار لمینیشن برای این فصل مشترک، ما توقف خلأ طولانیتری را حفظ میکنیم و یک شیب سردایش کنترلشده را اعمال میکنیم، و هزینه زمان چرخه را میپذیریم تا تنش مکانیکی را از اتصال عقب دور نگه داریم.
چه چیزی از هر دو تأمینکننده بپرسیم
مفیدترین پرسش واحد درباره چسب یا فیلم نیست. درباره این جفت است.
- از تأمینکننده چسب: دادههای اتصال روی کدام کپسولکننده تولید شده، و آیا پیر شده بود؟ استحکام کششی اندازهگیریشده روی شیشه لخت در روز صفر یک ویژگی ماده است، نه نتیجه ماژول. همچنین پنجره پخت را بر حسب دوز، حساسیت به اکسیژن و رطوبت در سطح، و آنچه پس از پخت بیشازحد بر سطح میآید را بپرسید.
- از تأمینکننده فیلم: فیلم روی سطح آکریلات یا اپوکسی کاملاً پختهشده چه چسبندگیای میدهد، و آیا پرایمر یا گریدی برای آن حالت وجود دارد. بپرسید آیا سیستم شبکهایسازی آنها تحت تأثیر گونههای کموزن مولکولی که چسب آزاد میکند قرار میگیرد.
- از هر دو: این جفت را روی پشته خودتان اجرا کنید. این درخواستی است که بیشترین بار رد میشود و بیشترین اهمیت را دارد، زیرا دو برگه داده هر یک بهطور داخلی سازگار و بهطور مشترک تأییدنشده هستند.
آنچه پیش از تعهد اندازهگیری میکنیم
چهار اندازهگیری، به این ترتیب، روی پشته واقعی با ریبون واقعی.
یک: توزیع استحکام کششی پس از ۱٬۰۰۰ ساعت گرمای مرطوب، نه پیش از آن. میانه کمترین تغییر را میکند؛ دنباله همان چیزی است که یک پروژه را شکست میدهد. دو: یک مقطع عرضی از ردیف اتصال، زیرا یک حباب یا حفره زیر ریبون از بیرون نامرئی و در بزرگنمایی ۲۰۰ برابر آشکار است. سه: چسبندگی فیلم به سطح چسب، چه بهصورت پوستکندن و چه بهصورت برش لبهای، پیش و پس از همان پیرشدن. چهار: همان اتصال پس از توالی بهجای یک آزمون واحد، چون توالی همان چیزی است که گواهی نمایندگی میکند.
در طول ارزیابی فرآیند، ما مقاطع عرضی پولیششده را در بزرگنمایی ۲۰۰ برابر بررسی میکنیم تا حفرههای پنهان زیر ریبون را پیش از اجرای آزمونهای استحکام کششی روی نمونههای تحت ۱٬۰۰۰ ساعت گرمای مرطوب شناسایی کنیم.
ما لمیناتور و استرینگر میسازیم و چسبهای UV یا فیلم کپسولکننده نمیفروشیم، بنابراین در این مقایسه محصولی برای دفاع نداریم. مشاهده خود ما از پروژههای بازآرایی محدودتر و عملیتر است: دستور کاری که روی نخستین پشته اعتبارسنجی شد یک سند است، و باید همراه ماژول سفر کند، زیرا پشته دوم از یک لات فیلم متفاوت یک آزمایش متفاوت است. فرآیند لمینیشن جایی است که آن سند نوشته میشود، و سابقه آن چیزی است که یک شکست گرمای مرطوب را به یک شکست قابلانتساب تبدیل میکند.
این اعداد از کجا میآیند
وجود مشکل، چیدمان دو-چسبی، الزام به تأیید سازگاری فیلم، و مشاهدهای که شکستهای گرمای مرطوب پس از خرید سختافزار ظاهر میشوند، از یک مقاله چینیزبان درباره تبدیل یک خط ماژول TOPCon به مونتاژ پشت-تماسی میآید، که بیان میکند چسبهای UV و فیلمهای EVA یا POE در سازگاری تفاوت دارند و برخی تولیدکنندگان به یک فیلم اختصاصی روی میآورند. هیچچیز در آن منبع فصل مشترک را کمّی نمیکند، و ما هم نمیکنیم: توصیفهای سازوکار و نگاشت تنظیم-به-شکست استدلال عمومی پلیمر و لمینیشن است که بر این معماری اعمال شده، و بهعنوان چنین علامتگذاری شده، و ما برای این مقاله یک توالی گرمای مرطوب ۱٬۰۰۰ ساعته روی پشته چسب UV اجرا نکردهایم. اعداد بهدستآوردنی را بهعنوان یک طرح آزمون در نظر بگیرید، نه بهعنوان نتایج.
سوالات متداول
آیا میتوانیم EVA موجود خود را نگه داریم؟
احتمالاً، و پاسخ به این جفت خاص است. EVA از طریق پراکسیدها شبکهای میشود و با گذشت زمان به اسید استیک هیدرولیز میشود، POE اسید تولید نمیکند و مقاومت حجمی بالاتری دارد، و هر یک از آنها باید پیوندی بادوام با سطح چسب پختهشده شما تشکیل دهد. برخی تولیدکنندگان در نهایت به یک فیلم اختصاصی میرسند؛ راه دانستن آن، یک آزمون اتصال روی پشته خودتان، بهصورت پیرشده، است.
آیا این همان عیبی است که ما از قبل در امتداد ریبونها میبینیم؟
مرتبط، نه یکسان. حبابهای خطشکل در امتداد ریبون از رطوبت و مواد فرار بهدامافتاده در طول لمینیشن میآیند. اینجا مواد فرار یک منبع دوم دارند، خود چسب، و عیب در جایی قرار دارد که اتصال است، که آن را به یک مشکل مکانیکی و همچنین ظاهری تبدیل میکند.
چرا بهسادگی چسب را بیشازحد پخت نکنیم؟
زیرا سطح با کاملاً واکنشپذیر شدن، کمتر قابلپیوند میشود، و پخت بیشازحد میتواند مهاجرت گونههای کموزن مولکولی به فیلم را افزایش دهد. دوز پخت یک پنجره با دو لبه است، و پیشپخت استرینگر یک مرحله جابهجایی درون آن پنجره است، نه پایان آن.
آیا چرخه لمینیشن داغتر کمک میکند؟
به خیسشدن کمک میکند و در مورد چسب علیه شما عمل میکند. چرخه داغتر یا طولانیتر، پسپخت و مهاجرت را بیشتر پیش میبرد و در هنگام سرد شدن فشار بیشتری بر اتصال وارد میکند. اقدام مفید معمولاً ماندگاری خلأ طولانیتر و سرد شدن آهستهتر در همان دمای اوج است.
اولین آزمایشی که انجام میدهید کدام است؟
استحکام کششی روی ریبون واقعی پس از ۱٬۰۰۰ ساعت گرمای مرطوب، که بهصورت توزیع گزارش میشود. این ارزانترین اندازهگیری است که به پرسشی که گواهی مطرح میکند پاسخ میدهد و هر دو تأمینکننده را مجبور به انجام آزمایش یکسان میکند.
آیا این فقط یک مشکل بازسازی است؟
خیر. هر خطی که سلولهای پشتتماسی را با چسب UV اتصال میدهد، چه ساخت جدید و چه تبدیلشده، همان فصل مشترک را دارد. بازسازی منحنی یادگیری را فشرده میکند، زیرا دستور لمینیشن، گرید فیلم و تیم همگی بر اساس معماری متفاوتی اعتبارسنجی شده بودند.
آیا استرینگر میتواند بهجای لمیناتور آن را حل کند؟
تا حدی. دوز پخت، جایگذاری و هندسه مهره تصمیمات استرینگر هستند و سطحی را تعیین میکنند که فیلم با آن مواجه میشود. خود فصل مشترک در لمیناتور شکل میگیرد. انتساب نیازمند دادههای هر ایستگاه است، در غیر این صورت دو بخش به مدت یک ماه نظرها را با هم رد و بدل میکنند.
اگر لات فیلم را تغییر دهیم، آیا باید دوباره صلاحیتسنجی کنیم؟
نه کل توالی، اما یک کشش اتصال پس از گرمای مرطوب روی لات جدید بیمه ارزانی است. لاتهای فیلم در رفتار شبکهای شدن تفاوت دارند و دستوری که روی لات اول اعتبارسنجی شده بود، یک نقطه شروع است نه یک تضمین.
نتیجهگیری نهایی
بازسازی معمولاً بهعنوان یک پروژه استرینگ با یک ردیف مواد در بودجه لحاظ میشود. فصل مشترک بین چسب و فیلم جایی است که آن بودجه با واقعیت روبهرو میشود، زیرا تنها جایی است که دو تأمینکننده هرکدام نیمی از شواهد را دارند. ماندگاری خلأ اضافی، سرد شدن آهستهتر و یک آزمایش کشش پیرشده کمتر از یک توالی گرمای مرطوب ناموفق هزینه دارد و تنها سه چیزی در این مقاله هستند که میتوان پیش از لمینیت شدن اولین ماژول دربارهشان تصمیم گرفت.
OOITech دستگاههای تکمحفظه و دومحفظه را تولید میکند solar panel laminator machines با گزینههای گرمایش الکتریکی یا روغنی که برای مدیریت اتصالات حساس سلول طراحی شدهاند. پشته ماژول، نقشههای ریبون یا نمونههای آزمایشی خود را برای ارزیابی دستور و آزمایشهای سازگاری فصل مشترک به تیم ما ارسال کنید.