روشهای آزمون ریبون PV: ابعاد، استحکام، قابلیت لحیمکاری
فهرست مطالب
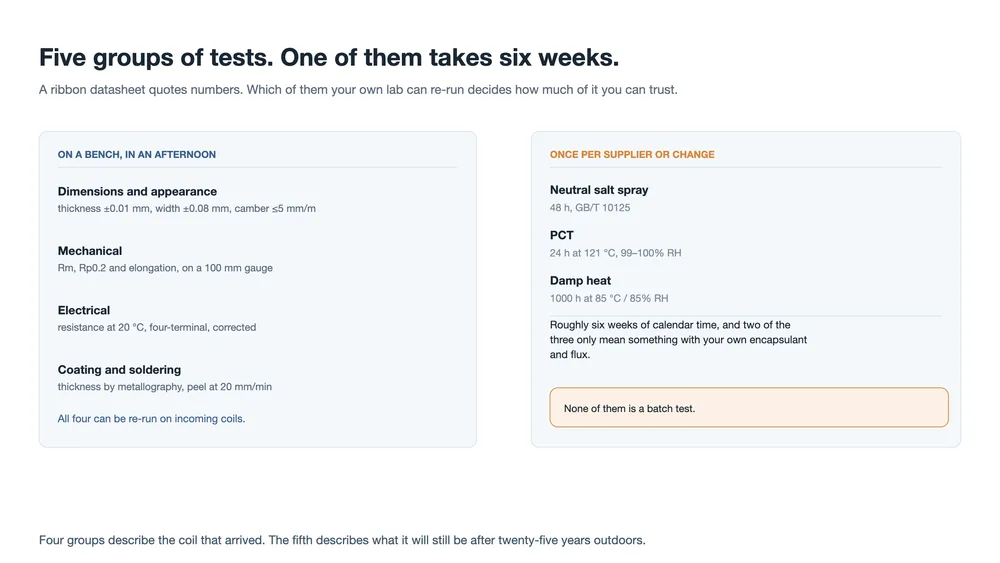
پاسخ سریع: یک برگه داده نوار بر پایه دو سند چینی، GB/T 31985 و T/CPIA 0005-2017، نوشته میشود و پنج گروه آزمون آنها معادل یکدیگر نیستند. ابعاد، مکانیکی، الکتریکی و پوشش را میتوان همه در یک بعدازظهر روی کویل ورودی دوباره اجرا کرد. اسپری نمک، PCT و گرمای مرطوب حدود شش هفته طول میکشند و رابط نوار-کپسولانت را میسنجند نه خود نوار را. عددی که تعیین میکند سلول ترک میخورد یا نه، Rp0.2، در هیچیک از دو استاندارد نیامده است. این عدد مورد مذاکره است.
چهار صفحه پیشین در این مجموعه به کاری که یک نوار انجام میدهد, موادی که از آن ساخته میشود, نحوه شکلدهی آن، و نحوه کشش و پوششدهی آن پرداختهاند. هیچیک به پرسشی که یک مهندس کیفیت هنگام رسیدن یک پالت میپرسد پاسخ ندادهاند: کدام اعداد این برگه داده را میتوانم خودم بررسی کنم، و وقتی نتیجه من و تأمینکننده با هم اختلاف دارند چه کنم؟
پاسخ با دو سند آغاز میشود. GB/T 31985 استاندارد ملی نوار فتوولتائیک قلعاندود است. T/CPIA 0005-2017 نسخه انجمن صنفی است که توسط انجمن صنعت فتوولتائیک چین صادر شده و این دو یک چارچوب پنجگروهی مشترک دارند. زیر آنها استانداردهای روش آزمون قرار دارند که میگویند هر اندازهگیری در واقع چگونه انجام میشود: GB/T 228.1 برای آزمون کشش، GB/T 3048.2 برای مقاومت، GB/T 6462 و GB/T 16921 برای ضخامت پوشش، GB/T 10125 برای اسپری نمک.
یک هشدار پیش از جزئیات. T/CPIA 0005 زمانی نوشته شد که نوار تخت تقریباً تمام حجم را در اختیار داشت. بندهای آن درباره سیم گرد اندک است و نوار شکلدار بهسختی در آن دیده میشود. اگر سیم MBB یا 0BB میخرید، استاندارد به شما نقطه شروع میدهد نه پاسخ، و توافق فنی باید بقیه را پوشش دهد. این الگو تکرار میشود: استانداردها کف را تعیین میکنند، توافق مقادیر کاری را.
پنج گروه از یک جنس آزمون نیستند
فهرست را ساده بخوانید و پنج دسته برابر به نظر میرسد. آن را بر اساس اینکه آزمون روی چه چیزی میتواند شکست بخورد بخوانید، و به دو بخش تقسیم میشود. چهار گروه کویلی را توصیف میکنند که رسیده است: هندسه، استحکام، مقاومت و پوشش آن. گروه پنجم توصیف میکند که آن کویل پس از بیستوپنج سال گرمای مرطوب و نمک چه چیزی خواهد بود، که به همان اندازه که به نوار بستگی دارد به کپسولانت و فلاکس نیز بستگی دارد.
این تقسیمبندی طرح نمونهبرداری شما را پیش از آنکه حتی به جدول فراوانی نگاه کنید تعیین میکند. چهار گروه اول را میتوان روی هر محموله بدون توقف تولید دوباره اجرا کرد. گروه پنجم اصلاً نمیتواند آزمون محموله باشد، زیرا هزار ساعت یک بازه دستهای نیست.
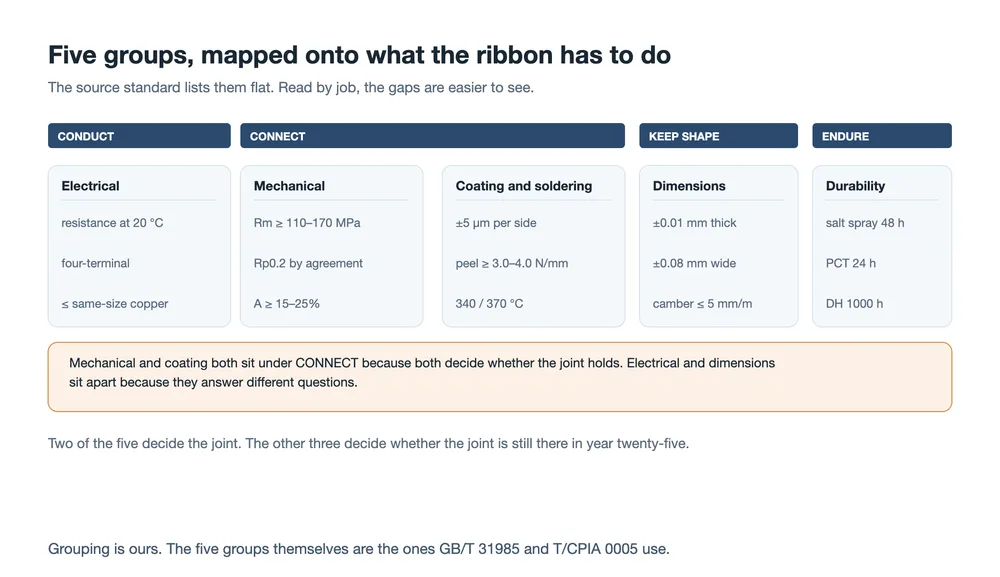
نگاشت بالا از ماست، نه از استاندارد. به یک دلیل مفید است: نقاط خالی را آشکار میکند. دو گروه تعیین میکنند که اتصال شکل میگیرد یا نه. سه گروه تعیین میکنند که اتصال در سال بیستوپنجم هنوز وجود دارد یا نه. تنها یکی از پنج گروه آزمون بازه تولید است.
| گروه | چه چیزی را تعیین میکند | استاندارد روش | فراوانی واقعبینانه |
|---|---|---|---|
| ابعاد و ظاهر | جای نوار در استرینگر، و اینکه چه مقدار مس جریان را حمل میکند | GB/T 31985، T/CPIA 0005 | هر محموله |
| مکانیکی | تنشی که به سلول منتقل میشود، و اینکه چه مقدار آسیب جابهجایی را تحمل میکند | GB/T 228.1 | هر محموله |
| الکتریکی | اتلاف مقاومتی درون ماژول | GB/T 3048.2 | ماهانه یا بر اساس سهم محموله |
| پوشش و لحیمکاری | اینکه اتصال اصلاً شکل میگیرد یا نه | GB/T 6462، GB/T 16921 | ضخامت هر محموله، پوستی ماهانه |
| محیطی | اینکه اتصال و پلیمر اطراف آن دوام میآورند یا نه | GB/T 10125 و دو بند پیرسازی | در تأمینکننده جدید، پوشش جدید، فیلم جدید |
ابعاد و ظاهر: ارزان، سریع، و جایی که بیشتر اختلافها آغاز میشود
برای نوار تخت اعداد کوتاه است. تلورانس ضخامت ±0.01 mm و تلورانس عرض ±0.08 mm است. خمیدگی جانبی، همان کمانی که تأمینکنندگان چینی آن را خم داسی مینامند، نباید از 5 mm در هر متر بیشتر شود. ظاهر بیش از سه سوراخ سوزنی یا لکه تفاله در هر 10 cm را مجاز نمیداند، هر یک کوچکتر از 0.5 mm²، و هیچ تغییر رنگ اکسیداسیون یا آبکاری ناقص مجاز نیست.
خمیدگی همان چیزی است که دردسر میسازد. نوار خمیده در استرینگر مستقیم حرکت نمیکند و نواری که به پهلو منحرف میشود دو خرابی را همزمان ایجاد میکند: اتصال جابهجا و نوار لخت جایی که باید اتصال باشد. هر دو روی خط دیده میشوند و هیچکدام روی برگه داده دیده نمیشوند.
برای سیم گرد سه پارامتر قطر، گردی و راستی هستند و اینجا میکرومتر دستی دیگر کافی نیست. حساب آن را در صفحه ساخت نوارکار کردهایم: سیمی 0.01 mm کمتر از نامی در 0.18 mm مقاومت 12.1% بالاتری دارد، در برابر 8.2% در 0.26 mm و 6.0% در 0.35 mm. همان تلورانس مطلق هرچه سیم نازکتر شود گرانتر تمام میشود. اندازهگیری پیوسته با گیج لیزری دقیقاً به همین دلیل وجود دارد؛ چهار نقطه با میکرومتر نمیتواند سیمی را که بیضی است یا در طول خود کج میشود پیدا کند.
سپس یک تله تعریفی که بیش از هر تلورانسی بحث میسازد. آیا قطر در برگه بازرسی شما قطر پوششدار است یا هسته مس؟ این دو به اندازه دو برابر ضخامت پوشش با هم تفاوت دارند، دهها میکرومتر در انتهای نازک بازه. اگر برگه داده 0.26 mm بگوید و گیج شما 0.272 mm بخواند، شما نقص پیدا نکردهاید؛ یک تعریف پیدا کردهاید. مبنای آن را در توافق بنویسید و بحث ناپدید میشود.
مکانیکی: Rm، Rp0.2، و ردیفی که استاندارد خالی گذاشته است
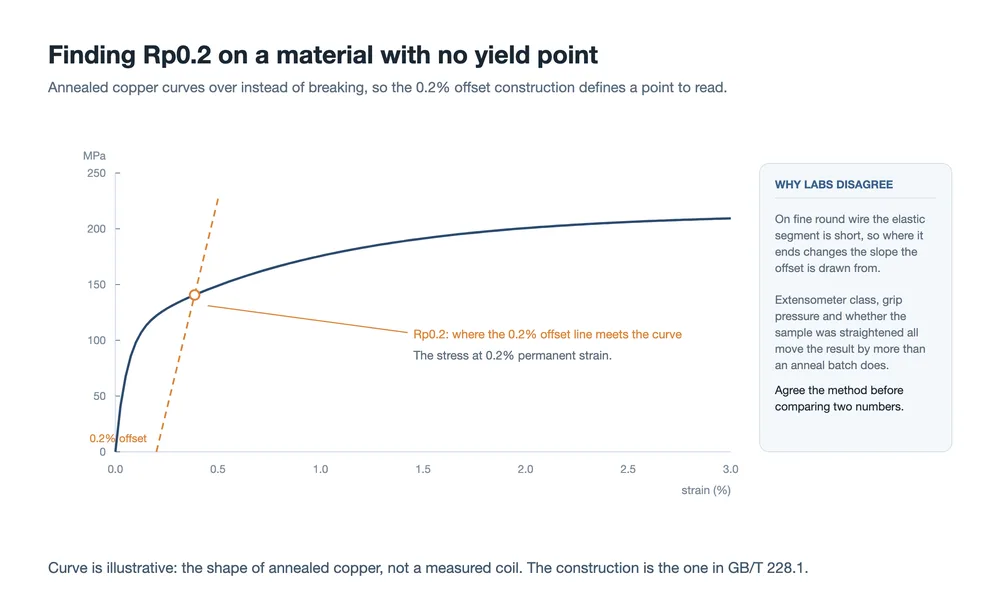
آزمون کشش بر اساس GB/T 228.1، روی طول اندازهگیری 100 mm، سه عدد را همزمان به دست میدهد. استحکام کششی Rm تنش اوج پیش از شکست نمونه است که نشان میدهد نوار چه میزان تنش را تحمل میکند. کشیدگی A کرنش در لحظه شکست است که نشان میدهد نوار پیش از گسیختن تا چه حد کشیده میشود. استحکام تسلیم Rp0.2 تنش در کرنش دائمی 0.2% است و نشان میدهد نوار پیش از تسلیم شدن چه نیرویی را به سلول منتقل میکند.
| ویژگی (T/CPIA 0005) | اتصالدهنده، نرم | اتصالدهنده، فوقنرم | نوار شینه |
|---|---|---|---|
| Rm، ضخامت بیش از 0.15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm، ضخامت 0.15 mm یا کمتر | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| کشیدگی A، بیش از 0.15 mm | ≥25% | ≥20% | ≥25% |
| کشیدگی A، 0.15 mm یا کمتر | ≥15% | ≥15% | ≥18% |
| Rp0.2 | با توافق طرفین | با توافق طرفین | مشخص نشده |
به سطر آخر نگاه کنید. ویژگیای که بیش از همه تعیین میکند آیا سلول در حین لحیمکاری ترک میخورد یا نه، همان ویژگیای است که استاندارد از تعیین آن خودداری میکند. دلیلی دارد: بازه درست با ضخامت سلول و با فرآیند لحیمکاری تغییر میکند، بنابراین یک عدد واحد برای کسی نادرست میبود. اما این دلیل خودش یک هشدار است. تأمینکنندهای که گواهیاش هیچ Rp0.2 را ذکر نمیکند، عددی را بهطور تصادفی حذف نکرده است. خود بازه، و اینکه چرا هر دو انتهای آن اهمیت دارد، در صفحه مواد.
خود اندازهگیری ظریفتر از آن است که به نظر میرسد. مس آنیلشده نقطه تسلیم مشخصی برای خواندن از روی منحنی ندارد، بنابراین از روش جابهجایی 0.2% استفاده میشود: خطی موازی با بخش الاستیک، از کرنش 0.2% شروع کنید و تنش را در نقطه تقاطع آن با منحنی بگیرید. روی سیم 0.20 mm بخش الاستیک کوتاه است، یعنی شیبی که خط جابهجایی کپی میکند بر پایه دادههای بسیار کمی تعیین میشود. کلاس اکستنسومتر، فشار گیره، و اینکه نمونه پیش از بستن صاف شده باشد یا نه، همه بر پاسخ اثر میگذارند. دو آزمایشگاه میتوانند هر دو صلاحیت داشته باشند و باز هم بیش از تغییرات یک بچ تولید با هم اختلاف داشته باشند.
شرایط بخشی از روش است و نخستین چیزی است که هنگام اختلاف دو آزمایشگاه باید مقایسه شود. آزمون در 23 °C و رطوبت نسبی 50%، روی طول اندازهگیری 100 mm، و کنترل نرخ در دو مرحله: 5 mm/min تا حدود 2% کرنش، یا نخستین 2 mm جابهجایی، سپس 10 تا 20 mm/min برای بقیه. آزمایشگاهی که کل آزمون را با 20 mm/min اجرا کند، روی همان سیم Rm بالاتر و کشیدگی کمتری میخواند، چون ماده زمان کمتری برای واهلش دارد. هیچکدام از این دو عدد نادرست نیست؛ آنها به پرسشهای متفاوتی پاسخ میدهند. آنچه نادرست است مقایسه آنهاست، که همان چیزی است که وقتی گواهی و آزمون ورودی بدون ذکر روش کنار هم گذاشته شوند رخ میدهد.
کشش تنها آزمون مکانیکی ارزشمند نیست. آزمون خمش مکرر نوار را حول یک مندرل با قطر ثابت تا لحظه شکست خم میکند و تعداد چرخهها را گزارش میدهد. خام و سریع است و چیزی را میگیرد که یک کشش تکمرحلهای نمیتواند: پوششی که ترک میخورد و مغزی که در محل عبور نوار روی غلتک راهنما کارسخت میشود. نواری که از پیچش جان سالم به در میبرد و در دستگاه رشتهکش میمیرد، معمولاً پیش از هر آزمون دیگری در همین آزمون شکست میخورد.
الکتریکی: تصحیحی که نتیجه را تغییر میدهد
مقاومت با روش GB/T 3048.2 و در عمل بهصورت اندازهگیری چهارپایه اندازهگیری میشود. دو تماس جریان را حمل میکنند و دو تماس دیگر ولتاژ را میخوانند، بنابراین مقاومت در پایانههای جریان هرگز در نتیجه وارد نمیشود. الزام مقایسهای است نه مطلق. در 20 °C نوار نباید مقاومت بیشتری از یک هادی مسی با همان ابعاد داشته باشد. برای مرجع، مس آنیلشده TU1 برابر 0.017241 Ω·mm²/m است، یعنی 1.7241 µΩ·cm. به همین دلیل مشخصات ورودی نوار مسی قلعاندود معمولاً سقف 1.72 µΩ·cm را ذکر میکنند: پوشش نباید رسانایی را از شما بگیرد، فقط سطح مقطعی را که اشغال میکند.
حالا بخشی که معمولاً نادیده گرفته میشود. ضریب دمایی مقاومت مس حدود 3.93×10⁻³ در هر °C است، یعنی تقریباً 0.4% در هر درجه. اگر پیچکی را در دمای آزمایشگاه 28 °C بدون تصحیح اندازه بگیرید، قرائت حدود 3.1% بالاتر میآید. این خطا همان اندازه خطای قطری است که در صفحه تولید محاسبه کردیم و در جهت اشتباه عمل میکند: پیچک خوب رد میشود، یا پیچک مرزی در اتاق سرد قبول میشود.
تصحیح یک خط است: مقدار اندازهگیریشده را بر 1 + 0.00393 × (t − 20) تقسیم کنید، که t دمای حین آزمون است. دستور استاندارد برای گرفتن پنج قرائت در 20 ± 5 °C و میانگینگیری آنها به همین دلیل وجود دارد. هیچکدام از این دو گام دشوار نیست. هر دو بهقدری غالباً حذف میشوند که عدد مقاومت بدون دمای آزمون ذکرشده، اندازهگیری محسوب نمیشود.
پوشش و لحیمکاری: دو عدد و یک منحنی
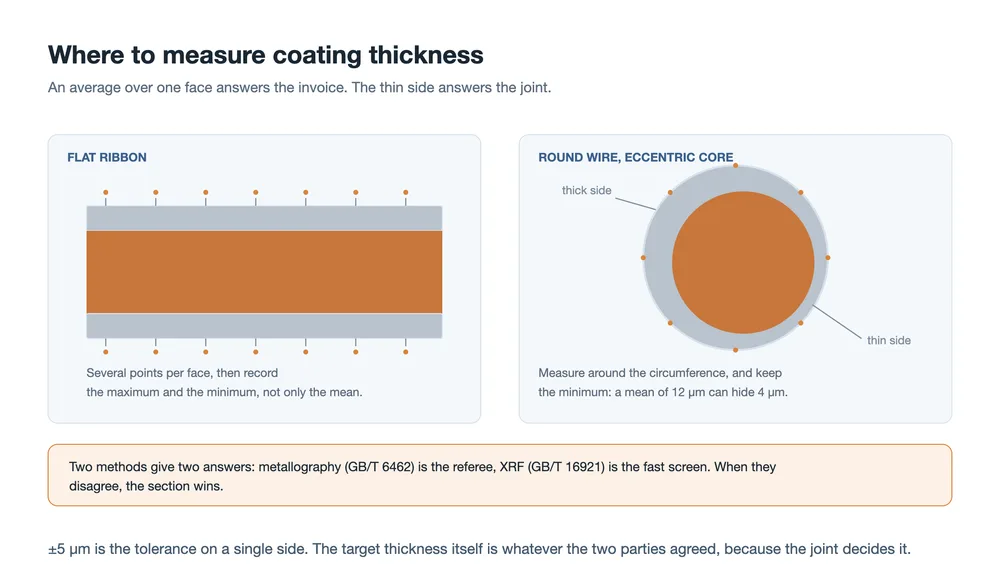
ضخامت پوشش را میتوان به دو روش اندازه گرفت. مقطع متالوگرافی (GB/T 6462) نوار را میبرد، مانت میکند و پولیش میزند و لایه را زیر میکروسکوپ میخواند. فلورسانس پرتو ایکس (GB/T 16921) بدون تخریب نمونه اندازه میگیرد و چند ثانیه طول میکشد، به همین دلیل در خط تولید استفاده میشود. وقتی این دو با هم اختلاف داشته باشند، مقطع داور است. استاندارد ±5 µm روی یک وجه را مجاز میداند و ضخامت هدف را به توافق طرفین میسپارد، چون اتصال آن را تعیین میکند.
روی سیم گرد، یک یا دو قرائت اندازهگیری نیست. اگر مغزی در پوشش غیرمرکز باشد، میانگین روی یک مقطع میتواند کاملاً قابل قبول باشد در حالی که یک طرف نازک است. همان طرف نازک جایی است که لحیم کمترین ماده را برای کار دارد و همان طرفی است که شکست میخورد. دور محیط را اندازه بگیرید و کمینه را همراه با میانگین ثبت کنید.
پیش از آنکه هر سلول خورشیدی لحیم شود، یک بررسی خیسشدگی به پرسش ارزانتر پاسخ میدهد. یک نوار را لحیم کنید و زاویه تماس مَنجَنیک (fillet) را اندازه بگیرید: زیر 90° لحیم پخش شده و پیوند خورده است، در 90° یا بالاتر به شکل قطره درآمده و تنها روی سطح قرار گرفته است. زاویه تماس یک شاخص جانشین است، نه یک مشخصه، اما سریعترین راه برای جدا کردن مشکل پوشش از مشکل فرایند است. اگر یک دسته روی سلولی که دسته قبلی خیس کرده بود قطرهقطره شود، نوار یا شرایط نگهداری آن مشکوک است، نه هویه. اکسیداسیون پوشش در انبار، قلع ناهموار و لایه نازک همه نخست در همینجا خود را نشان میدهند.
لحیمپذیری به صورت یک آزمون پوستکندن (peel) اندازهگیری میشود. طولی از نوار را به یک سلول استاندارد لحیم کنید، سپس آن را در 180° به عقب بکشید و نیرو را ثبت کنید. T/CPIA 0005 شرایط را تعیین میکند: سرعت پوستکندن 20 mm/min، حداقل 20 mm طول لحیمشده با حداقل 15 mm فلات پایدار، لحیمکاری در 340 ± 5 °C برای لحیم سربدار یا 370 ± 5 °C برای لحیم بدون سرب. مقادیر پذیرش عبارتاند از میانگین استحکام پوستکندن حداقل 4.0 N/mm برای سربدار و 3.0 N/mm برای بدون سرب.
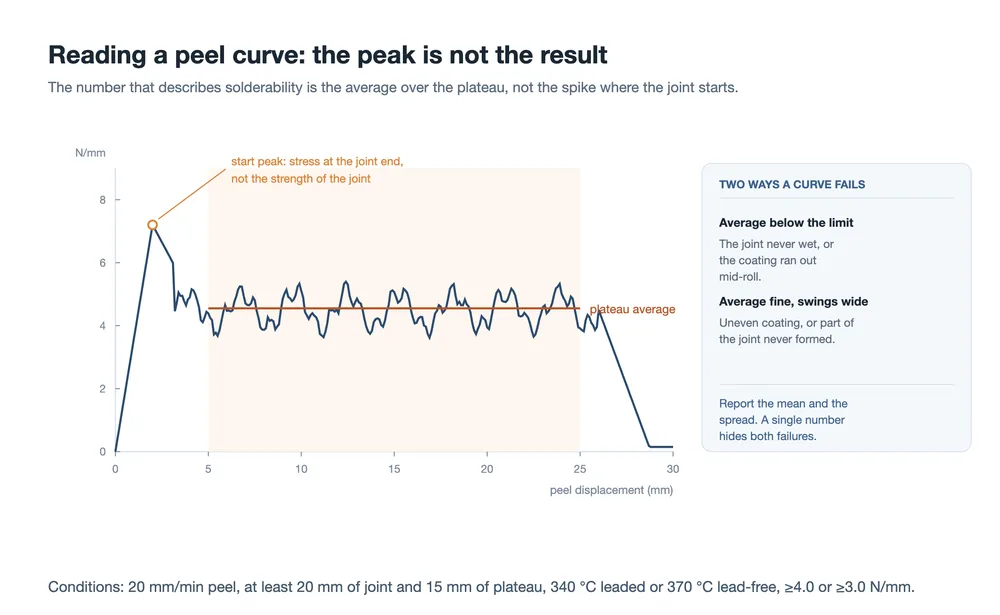
فلات را بخوانید، نه قله را. قله اول از تمرکز تنش در انتهای اتصال ناشی میشود و چیزی درباره بقیه آن نمیگوید. آنچه اهمیت دارد میانگین در بخش پایدار است و سپس پراکندگی در همان بخش. منحنیای با میانگین قابل قبول و نوسانهای بزرگ معمولاً یعنی پوشش در طول ناهموار است، یا بخشی از اتصال هرگز خیس نشده است. هر دو از یک بررسی تکعددی قبول میشوند و هر دو در میدان شکست میخورند.
دو آزمون متفاوت واژه پوستکندن را به اشتراک میگذارند و اعدادشان قابل مقایسه نیست. آزمون بالا لحیمپذیری نوار را در 20 mm/min اندازه میگیرد. استحکام پوستکندن الکترود در سطح سلول که کارخانههای ماژول به کار میبرند از سند دیگری به نام T/CSTM 00461-2022 با سرعت 300 تا 800 mm/min و مقادیر پذیرش متفاوت پیروی میکند و ترکیب نوار، خط شبکه و فرایند را میسنجد. تأمینکنندهای که عدد پوستکندن را بدون سرعت و نمونهاش نقل کند، عددی نقل کرده که جایگذاریشدنی نیست.
| چه چیزی اندازهگیری میشود | سرعت پوستکندن | آنچه به شما میگوید | مشکل چه کسی است |
|---|---|---|---|
| لحیمپذیری نوار (T/CPIA 0005) | 20 mm/min | آیا پوشش خیس میشود و نگه میدارد | تأمینکننده نوار |
| پوستکندن الکترود سلول (T/CSTM 00461) | 300-800 mm/min | آیا اتصالی که واقعاً میسازید نگه میدارد | نوار، سلول و فرایند با هم |
محیطی: آزمون درباره نوار نیست
پنج بند دوام را پوشش میدهد و شیوه داوری آنها بخش جالب ماجراست.
| آزمونهای صلاحیت | شرایط | نحوه داوری |
|---|---|---|
| پاشش نمک خنثی | 48 h طبق GB/T 10125 | درجه حفاظت 10، درجه ظاهری حداقل 4، بدون زردشدگی، سیاهشدگی، تاول یا جدا شدن |
| PCT | 121 °C، رطوبت نسبی 99-100%، 24 h | بدون زردشدگی یا سیاهشدگی آشکار در 10 mm از هر دو طرف نوار |
| گرمای مرطوب | 85 °C، رطوبت نسبی 85%، 1000 h | همان معیار |
| چرخه حرارتی | −40 °C تا +85 °C، تکرارشده | نیروی پوستکندن و مقاومت پس از چرخهها دوباره اندازهگیری میشوند؛ بدون جدایی اتصال، بدون افزایش مقاومت سری |
| نگهداری در دمای بالا | 150 °C، 1000 h، در سطح سلول | حفظ استحکام پوستکندن و بدون رشد قابل اندازهگیری در لایه بینفلزی |
دو مورد آخر نوار را بازرسی نمیکنند. آنها ده میلیمتر از هر دو طرف آن را بازرسی میکنند، یعنی ماده کپسولهکننده و فصل مشترک. این یک انتخاب آگاهانه است و میگوید آزمون برای چه چیزی است. پوشش نوار، باقیمانده گَرد لحیم و ماده کپسولهکننده زیر گرما و رطوبت برهمکنش میکنند. محصول دیدنی این برهمکنش یک نوار زرد یا لبه سیاه در کنار نوار است. آزمون یک نوار لخت در کوره این را کاملاً از دست میداد.
پیامد عملی این است که این آزمونها باید با فهرست مواد خودتان اجرا شوند. نتیجه پاشش نمک روی سلول خود تأمینکننده فقط میگوید پوشش در برابر خوردگی مقاوم است. نمیگوید وقتی آن پوشش زیر EVA یا POE شما، با باقیمانده گَرد لحیم شما، در 85 °C به مدت شش هفته قرار گیرد چه میشود. رفتار گرمای مرطوب ماژول با عمق بیشتری در صفحه حالتهای شکست DH1000پوشش داده شده است و فهرست گستردهتر آزمونها در مرور آزمونهای قابلیت اطمینان.
قرار دارد
یک برنامه بازرسی ورودی سهسطحی
| رده | فرکانس | با تثبیت روشها، برنامه از هزینه زمانی هر آزمون پیروی میکند. سه سطح تقریباً هر مورد واقعی را پوشش میدهد. |
|---|---|---|
| اقلام | دسته | هر دسته ورودی |
| ظاهر، ابعاد (قطر یا ضخامت و عرض)، کشش (Rm، Rp0.2، A)، ضخامت پوشش | دورهای | ماهانه، یا سهمی از دستهها |
| مقاومت، نیروی پوستکندن، خمیدگی، گردی | معرفی و تغییر | تأمینکننده جدید، مشخصه جدید، تغییر فرایند |
پاشش نمک، PCT، گرمای مرطوب، سازگاری با فیلم و گَرد لحیم شما
چهار عادت برنامه را بهتر از جدول بهتنهایی به کار میاندازد.
از هر دو انتهای کلاف نمونه بگیرید. بازپخت و قلعاندود کردن در راهاندازی و در تغییر کلاف دچار رانش میشوند و نمونهای از لایه بیرونی تنها جایی است که آن حالتهای گذرا از پیش گذشتهاند.
توزیعها را ردیابی کنید، نه حکمها را. دستهای که قبول میشود دستهای پایدار نیست. رسم میانگین و پراکندگی هر ویژگی در طول بیست دسته رانش بازپخت را خیلی پیش از آنکه دستهای از حد خود خارج شود نشان میدهد.
انبار را کنترل کنید. پوشش پس از باز شدن کلاف اکسید میشود و لحیمپذیری با آن افت میکند. کلافی که هنگام ورود قبول شد میتواند چهار هفته بعد در خط شکست بخورد و گزارش، رشتهکش را سرزنش خواهد کرد. تاریخ باز شدن را ثبت کنید و انبار را خشک نگه دارید. بدانید ماشین چه چیزی را نمیتواند به شما بگوید. رشتهکش جایگذاری و فرایند را بررسی میکند، نه استحکام اتصال را، همانگونه که راهنمای گامبهگام سازوکار بیان میکند: هیچ بخشی از ماشین پوستکندن را اندازه نمیگیرد. به همین دلیل آزمون پوستکندن بیرون از خط، روی سلولها وجود دارد و به همین دلیل ماشینی مانند رسیدن به محدودیتهای خودش شواهدی بر خوب بودن اتصال نیست.
آنچه باید در توافق فنی گنجانده شود
استانداردها کفها و روشها را تعیین میکنند. هر چیزی که تعیین میکند آیا دو آزمایشگاه به توافق میرسند یا نه، باید جداگانه مکتوب شود. در عمل فهرست کوتاه است:
- مبنای قطر یا ضخامت: پوششدار، یا هسته مسی.
- یک بازه Rp0.2 با حد پایین و حد بالا، و طول اندازهگیری و روش آفست مورد استفاده برای بهدست آوردن آن.
- نیروی پوستکندن به صورت N/mm یا N، همراه با تعریف عرض برای سیم گرد، سرعت پوستکندن و دمای لحیمکاری.
- ضخامت پوشش هدف برای هر طرف، فراتر از تلورانس.
- محدودیتهای گردی و راستی برای سیم گرد، که استاندارد آن را باز گذاشته است.
- دمایی که مقاومت در آن گزارش میشود، و فرمول تصحیح.
- موقعیت نمونهبرداری، از جمله اینکه آیا انتهای کویل گنجانده میشود یا نه.
- کدام ماده کپسولهکننده و شار در آزمونهای محیطی استفاده میشود.
هیچکدام از اینها عجیب نیست. هر یک، اگر نانوشته بماند، اختلافی ایجاد کرده که حل آن بیش از اجرای آزمون طول کشیده است.
پرسشهایی که در عمل پیش میآید
آیا میتوانم T/CPIA 0005 را برای سیم گرد به کار ببرم؟
آن را به عنوان نقطه شروع به کار ببرید، نه به عنوان مشخصات کامل. این سند حول نوار تخت نوشته شده است؛ قطر، گردی، راستی و مبنای N/mm برای مقطع گرد همه باید بین دو طرف توافق شود. برای سیم MBB و 0BB، شکل و تعداد سیم به اندازهای مهم است که یک بند نوار تخت نمیتواند جای آن را بگیرد.
چرا Rp0.2 من با Rp0.2 تأمینکننده متفاوت است؟
معمولاً روش، نه فلز. طول اندازهگیری، ساخت آفست، کلاس اکستنسومتر، فشار گیره و اینکه آیا نمونه صاف شده است را مقایسه کنید. در سیم نازک بخش الاستیک کوتاه است، بنابراین تفاوتهای کوچک در چیدمان، نتیجه را بیش از تغییر دسته آنیل جابهجا میکند. ابتدا روش را توافق کنید؛ اگر اعداد هنوز متفاوت بودند، آنگاه کویل را بررسی کنید.
آیا نیروی پوستکندن باید به N یا N/mm بیان شود؟
N/mm بر اساس عرض نرمالسازی میکند، که برای نوار تخت بدون ابهام است. برای سیم گرد عرضی برای تقسیم وجود ندارد، بنابراین برخی تأمینکنندگان N گزارش میکنند و برخی بر قطر یا بر یک نوار اسمی تقسیم میکنند. هر یک از این قراردادها میتواند کار کند؛ عددی بدون قراردادش نمیتواند. صفحه نوار و شار واحدها را همانطور که تأمینکنندگان معمولاً بیان میکنند فهرست کرده است.
آیا XRF به جای مقطع کافی است؟
برای غربالگری روی خط، بله. به عنوان سابقه، خیر. XRF سریع و غیرمخرب است و کویلی را که بهطور سیستماتیک نازک است شناسایی میکند. اما هسته غیرمرکزی در سیم گرد را به شکلی که یک مقطع پولیششده نشان میدهد آشکار نمیکند، و استانداردها مقطع را داور نهایی میدانند وقتی این دو اختلاف دارند. مقطع را برای رده معرفی و برای اختلافات نگه دارید.
چرا معیار پاشش نمک ده میلیمتر دورتر از نوار به نظر میرسد؟
زیرا خرابی مورد نظر در فصل مشترک است، نه روی فلز. یک نوار میتواند در برابر خوردگی مقاومت کند و همچنان فیلم اطرافش را تغییر رنگ دهد، و یک نوار میتواند تغییر رنگ دهد در حالی که اتصال برقرار است. قضاوت درباره نوار در دو طرف نوار روشی است که استاندارد یک مسئله فصل مشترک را به چیزی قابل مشاهده و تکرارپذیر تبدیل میکند.
آیا واقعاً به آزمون کشش در هر بچ نیاز دارم؟
این ارزانترین هشدار زودهنگام شماست. آنیل فرآیندی است که بیشترین احتمال رانش بین بچها را دارد، و Rp0.2 به همراه ازدیاد طول جایی است که این رانش ابتدا ظاهر میشود، پیش از آنکه به شکستن سلول در رشتهکش تبدیل شود. یک آزمون کشش چند دقیقه در هر بچ هزینه دارد؛ یک رخداد سلول ترکخورده یک شیفت هزینه دارد.
نتیجهگیری نهایی
بخش دشوار آزمون نوار ابزارها نیستند. بلکه همترازی است: کدام ویژگی، نمونهبرداری از کجا، تصحیح چگونه، قضاوت بر اساس چه. وقتی دو مجموعه داده اختلاف دارند، ترتیب سازنده این است که ابتدا روش و سپس نوار را بررسی کنید. این ترتیب در بازرسی ورودی به اندازه کافی دوام آورده که ارزش دارد پیش از اختلاف بعدی نوشته شود، نه پس از آن.
استاندارد به شما میگوید یک نوار حداقل باید چه باشد. توافق به شما میگوید این نوار برای این خط باید چه باشد. سند دوم همان است که بازده را تعیین میکند.
مطالعه مرتبط:
- کاری که نوار فتوولتائیک انجام میدهد: سه وظیفه، یک بدهبستان
- مواد نوار فتوولتائیک: هسته مسی، سختی و پوشش
- ساختار و انواع ریبون PV: تخت، گرد و شکلدار
- نحوه ساخت نوار فتوولتائیک: کشش، بازپخت و قلعاندود کردن
- چرا شار برای لحیمکاری فتوولتائیک ضروری است
- خط کشش و قلعاندود کردن سیم نوار
- سازوکارهای رشتهساز سلول خورشیدی: راهنمای منطقهبهمنطقه
- آزمون گرمای مرطوب DH1000: حالتهای خرابی و سازوکارها
- آزمونهای قابلیت اطمینان ماژول PV: فهرست کامل
- نقاط داغ، ریزترکها و PID: سه خرابی آهسته ماژول
مقادیر ذکرشده در اینجا از GB/T 31985 و T/CPIA 0005-2017 بهصورت منتشرشده، و از استانداردهای روش آزمون نامبردهشده در هر بخش گرفته شدهاند. آنها آنچه را که این اسناد الزام میکنند توصیف میکنند؛ آنها اندازهگیریهای محصول خود ما نیستند، و جایگزین نسخه جاری یک استاندارد یا یک توافق فنی امضاشده نیستند. محاسبه مقاومت 0.18 mm محاسبه خود ماست، که در صفحه ساخت نوار بازتولید شده، با فرض مس در 1.75×10⁻⁸ Ω·m، پوشش خارج از هدایت، و یک نیمسلول 182 mm. دو ارجاع بند، T/CPIA 0005-2017 و T/CSTM 00461-2022، نسخههای در حال اجرا در زمان نگارش این صفحه هستند.