مسئولیت تحریریه این مقاله بر عهده Wuhan Ooi Photoelectric Technology Co., Ltd. است. نوشته و بازبینیشده توسط تیم تحریریه Ooitech. برای اطلاع از نحوه نگارش ما، محل استفاده از ابزارهای هوش مصنوعی و چگونگی درخواست اصلاح، سیاست تحریریه ما را ببینید.
محتوای ژل: عددی که پنجره لمینیشن شما را تعیین میکند
فهرست مطالب
پاسخ سریع: محتوای ژل کسری از یک ماده کپسولهکننده است که حل نمیشود، و تنها اندازهگیری روتینی است که نشان میدهد آیا واکنش اتصال عرضی واقعاً در داخل لمینت شما اجرا شده است یا خیر. پنجرههای معمول 80 تا 95 % برای EVA و 70 تا 95 % برای EPE هستند، و هر دو انتهای این پنجرهها حالتهای خرابی هستند نه حاشیه اطمینان. مقدار خیلی کم، پراکسید واکنشنداده و محصولات جانبی آن را در داخل ماژول مهر و مومشده باقی میگذارد. مقدار خیلی زیاد فیلم را شکننده میکند و خرابی را به سطح مشترک منتقل میکند. دو جزئیات تعیین میکنند که این عدد چه معنایی دارد. آزمون روی یک نمونه لمینیتشده با دستور پخت خودتان اجرا میشود، بنابراین به همان اندازه که ماده را میسنجد، فرآیند شما را نیز میسنجد. و روشهای استخراج ملی و بینالمللی در زمان استخراج تفاوت دارند، که همین برای جابهجا کردن یک نتیجه از خط پذیرش در پخت پایین کافی است، جایی که بخشی از بازار EPE قرار دارد.
نتیجه محتوای ژلی که در گزارش تأمینکننده قبول میشود و در آزمایشگاه خودتان رد میشود، معمولاً تناقض نیست. این دو آزمون متفاوت روی دو لمینت متفاوت است که با یک خط پذیرش خوانده میشوند.
این عدد واقعاً چه چیزی را میسنجد
پیش از لمینیشن، ماده کپسولهکننده یک پلیمر خطی است. در لمیناتور، پراکسید موجود در فرمولاسیون به رادیکالها تجزیه میشود، آن رادیکالها هیدروژن را از زنجیرههای مجاور جدا میکنند، و زنجیرهها به یک شبکه سهبعدی میپیوندند. چنین شبکهای دیگر حل نمیشود. متورم میشود، و بخشی که هنوز محلول است به حلال میرود.
محتوای ژل کسر جرمی است که باقی میماند. این تعریف پیامدی دارد که در بحثهای پذیرش فراموش میشود: این عدد یک نسبت است، نه یک توصیف. نود درصد یعنی ده درصد فیلم هنوز خطی است، هنوز میتواند در دما جاری شود، هنوز میتواند مهاجرت کند. دو فیلم با عدد 90 میتوانند رفتار متفاوتی داشته باشند اگر آن ده درصد در یکی بهطور یکنواخت پخش شده باشد و در دیگری در یک سطح متمرکز باشد.
آزمون، همانطور که واقعاً اجرا میشود
روش استخراج با زایلن استاندارد شده است و ارزش دارد که گامبهگام مرور شود، زیرا سه مرحله از آن بیش از خود ماده پاسخ را تعیین میکنند.
دو ورق روی هم قرار میگیرند، معمولاً حدود 200 در 200 mm، با فیلم رهاکننده در بالا و پایین تا فیلم پختشده بعداً جدا شود. این ساندویچ با دستور پختی که در خط تولید استفاده میشود لمینیت میشود، نه با یک دستور پخت عمومی، و سپس سرد میشود. فیلم پختشده جدا میشود، به گرانولهای کوچکتر از 3 در 3 mm بریده میشود، و 0.5 g ± 0.05 g در یک کیسه فولاد ضدزنگ 120 مش وزن میشود. سه نمونه برای هر آزمونه آماده میشود.
کیسه تمیز، خشک و بهصورت خالی بهعنوان W1 وزن میشود، با گرانولها بهعنوان W2 وزن میشود، مهر و موم میشود، و در زایلن جوشان طبق رویه GB/T 29848 استخراج میشود. پس از استخراج، کیسه در 140 °C تا جرم ثابت خشک میشود، به مدت 30 دقیقه در دسیکاتور سرد میشود، و بهعنوان W3 وزن میشود. محتوای ژل برابر است با (W3 − W1) / (W2 − W1)، بهصورت درصد، میانگینگیریشده روی سه نمونه.
- دستور پخت نمونه. نمونهای که در دمای یا زمان ماند متفاوت از خط پخت شده باشد، درباره آزمایشگاه به شما میگوید، نه درباره محصول.
- اندازه گرانول. گرانولهای درشت سطح کمتری در اختیار حلال قرار میدهند و عدد بالاتری میخوانند.
- خشک کردن تا جرم ثابت. حلال باقیمانده جرم اضافه میکند و نتیجه را بالا میبرد. این آسانترین خطایی است که میتوان مرتکب شد و سختترین چیزی است که میتوان متوجه شد، زیرا عدد قابل قبول به نظر میرسد.
دو طرف پنجره، و خرابیای که هرکدام تولید میکند
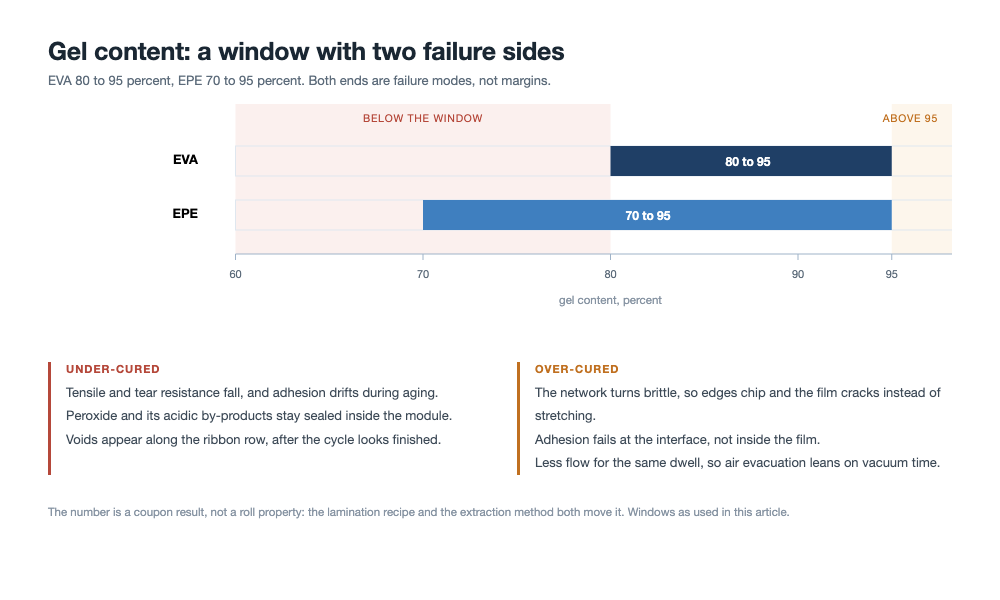
پنجرههای پذیرش رایج 80 تا 95 % برای EVA و 70 تا 95 % برای EPE هستند. جدول بخشی است که ارزش دارد روی دیوار سنجاق شود، زیرا دو نشانه خرابی در جایی که مردم معمولاً نگاه میکنند همپوشانی دارند.
| آنچه میسنجید | زیر پنجره | بالای پنجره |
|---|---|---|
| استحکام کششی | کمتر | بالاتر، سپس با شکننده شدن شبکه کاهش مییابد |
| مقاومت پارگی | پایینتر و ناپایدار | پایینتر: فیلم بهجای کشیده شدن ترک میخورد |
| چسبندگی به شیشه و پشتورق | ناپایدار، و در طول پیرشدن تغییر میکند | پایینتر، و در سطح مشترک شکست میخورد نه در فیلم |
| حباب پس از لمینیشن | رایج | کمتر رایج در لمینیشن، بیشتر رایج در میدان |
| جداشدگی لایهها | دیرهنگام، پس از گرمای مرطوب | زودهنگام، در لبهها و اطراف شینهها |
| آنچه در داخل ماژول باقی میماند | پراکسید واکنشنداده و محصولات تجزیه اسیدی | مواد فرار ناشی از واکنش بیشازحد |
پنجره محتوای ژل برای EVA و EPE، با حالت خرابی در هر طرف. این عدد از نمونهای میآید که روی پلاتن خودتان پخت شده است، نه از رول.
هر دو انتها دلامینیشن تولید میکنند، به همین دلیل دلامینیشن بهتنهایی نمیتواند بگوید از کدام طرف پنجره افتادهاید. شما به عدد نیاز دارید، و باید بدانید چه چیزی در فیلم باقی مانده است.
خیلی کم: خرابیای که پس از لمینیشن به کار خود ادامه میدهد
محتوای ژل پایین یعنی پراکسید بهطور کامل مصرف نشده است. بخشی از آن یک مشکل مکانیکی است، که بلافاصله بهصورت استحکام کششی و مقاومت پارگی پایینتر، و چسبندگیای که در همان روز قابل قبول خوانده میشود و بعداً تغییر میکند، نمایان میشود. بخش دیگر شیمیایی است، و همان بخشی است که برای ماژولها هزینه دارد.
عامل اتصال عرضی باقیمانده و محصولات تجزیه آن در داخل لمینتی مهر و مومشده باقی میمانند که هیچکس بیست و پنج سال آن را باز نخواهد کرد. در دمای سرویس میتوانند گونههای اسیدی آزاد کنند، و آن گونهها دقیقاً به دنبال موادی هستند که رسانا هستند: سطح ریبون و شبکه نقره. نتیجه بهصورت افزایش آهسته مقاومت سری ظاهر میشود، نه بهعنوان یک عیب آشکار، به همین دلیل یک بچ بدپخت میتواند بازرسی نهایی را قبول شود و در گرمای مرطوب رد شود.
این همچنین یکی از مسیرهای رسیدن به حبابهایی است که به گردن لمیناتور انداخته میشوند. وقتی پخت ناقص باشد، فیلم پس از آنکه قرار است چرخه تمام شده باشد همچنان جاری میشود و مواد فرار آزاد میکند، و حفرهها جایی ظاهر میشوند که فیلم نازکترین است، یعنی در امتداد ردیف ریبون. هر حباب لمینتی عیب ماده کپسولهکننده نیست، اما بهقدر کافی از آنها هستند که سابقه پخت باید کنار نقشه حباب قرار گیرد.
بیش از حد بالا: شکنندگی، و چسبندگیای که در سطح مشترک شکست میخورد
بیشپخت جهتی است که اپراتورها به سمت آن میروند، چون حرارت بیشتر و زمان بیشتر حس بیمهای میدهد. مکانیزم برعکس عمل میکند. شبکهای متراکمتر ظرفیت کمتری برای وارفتن دارد، بنابراین مقاومت به پارگی کاهش مییابد و فیلم مانند ورقهای نازک از لاستیک رفتار میکند که خاصیت ارتجاعی خود را از دست داده است. چسبندگی نیز ضعیف میشود، و در سطح مشترک ضعیف میشود نه در داخل فیلم، که همان حالت شکستی است که به صورت پوستهشدن در لبه ماژول و لایهلایهشدن اطراف باسبار ظاهر میشود. در EPE همان بیشپخت ابتدا در امتداد ریبون سلول ظاهر میشود، جایی که حفرههای خطشکل از هندسه اتصال پیروی میکنند نه از الگوی چرخه خلأ.
هزینه دومی وجود دارد که اصلاً در عدد محتوای ژل ظاهر نمیشود. شبکهای سفتتر در همان زمان توقف کمتر جاری میشود، بنابراین پر کردن شکاف اطراف ریبون و پله در لبه سلول بیشتر به زمان خلأ و به شیب افزایش فشار وابسته میشود. پخت و جریان در برابر یکدیگر معامله میشوند، و این معامله نامرئی است مگر اینکه هر دو اندازهگیری شوند.
هنگام توازن پخت در برابر جریان، زمان خلأ را مرحلهبندی میکنیم و شیب فشار محفظه را طوری تنظیم میکنیم که فیلم قبل از اینکه اتصال عرضی شبکه پلیمر را سفت کند، اطراف پله ریبون را پر کند.
چرا عدد تأمینکننده و عدد شما با هم اختلاف دارند
دو چیز بین گزارش موجود در پرونده کیفیت و نمونه آزمایشگاه شما متفاوت است، و تنها یکی از آنها ماده است.
اولی دستور ساخت نمونه است که قبلاً پوشش داده شد. دومی روش است. GB/T 29848 و IEC 62788-1-6 هر دو درجه پخت را با استخراج تعیین میکنند، و در زمان استخراج با هم تفاوت دارند. کاری که در EPJ Photovoltaics در سال 2024 منتشر شد این دو را مقایسه کرد و دریافت که روش ملی عدد بالاتری میخواند، و این شکاف در پخت پایین بیشترین مقدار را دارد. این مهم است چون بخشی از بازار EPE خط پذیرش خود را درست در منطقهای دارد که دو روش با هم اختلاف دارند. یک فیلم میتواند در برابر یک استاندارد منطبق و در برابر دیگری در همان درجه پخت نامنطبق باشد، و هیچکدام از آزمایشگاهها اشتباه نمیکنند.
DSC به پرسش دیگری پاسخ میدهد
به پرسش دیگری پاسخ میدهد. DSC گرمازایی واکنش باقیمانده را اندازهگیری میکند، یعنی اینکه چه مقدار اتصال عرضی هنوز برای رخ دادن باقی مانده است، نه اینکه چه مقدار شبکه از قبل وجود دارد. سریع است، به میلیگرم نیاز دارد، و یک فرآیند را به زیبایی روندیابی میکند. همچنین نمیتوان آن را با مشخصات محتوای ژل مقایسه کرد، چون این دو عدد کمیت یکسانی نیستند.
| روش | آنچه گزارش میکند | بهترین کاربرد آن | جایی که گمراه میکند |
|---|---|---|---|
| استخراج با زایلن، GB/T 29848 | کسر جرمی نامحلول پس از یک استخراج تعریفشده | پذیرش در برابر مشخصات محتوای ژل | حساس به اندازه گرانول و خشککردن؛ زمان استخراج با روش IEC تفاوت دارد |
| استخراج با زایلن، IEC 62788-1-6 | همان کمیت با یک رویه متفاوت | توافقنامههای تأمین فرامرزی | در همان پخت، عدد پایینتری از روش ملی میخواند |
| گرمازایی باقیمانده DSC | اتصال عرضی که هنوز میتواند رخ دهد | روندیابی فرآیند، غربالگری ورودی، مطالعات پخت | قابل مقایسه با درصد محتوای ژل نیست |
جایی که عدد واقعاً تعیین میشود
سه اهرم متعلق به سازنده فیلم است: دستور ساخت، یعنی پراکسید و همعامل که بازده اتصال عرضی را حمل میکند؛ ترکیب و جذب افزودنیهای مایع در گرانولها؛ و اکستروژن، که باید زیر دمایی بماند که پراکسید شروع به تجزیه میکند، وگرنه فیلم تا حدی پخته به دست میآید.
سه اهرم متعلق به خط ماژول است: دمای واقعی لمینت، زمان توقف در آن دما، و یکنواختی هر دو در سراسر صفحه. از این سه، یکنواختی همان است که پنهان میشود. صفحهای که نزدیک منیفولد چند درجه داغتر از لبه دور است، دو محتوای ژل متفاوت در یک ماژول تولید میکند، و نمونهای که از وسط برمیدارید آنها را میانگین میگیرد و به قبولی میرساند.
برای حذف تغییرات دما در سراسر صفحه، مدارهای گرمایش چندناحهای را پیکربندی میکنیم و یکنواختی سطح را تأیید میکنیم تا لمینت از منیفولد تا لبههای بیرونی زمان توقف حرارتی یکسانی را تجربه کند.
دمایی که مهم است لمینت است، نه نقطه تنظیم. پنجره EVA روش عملی دیدن این است: ترموکوپلهایی که روی شیشه و روی صفحه سلول قرار میگیرند، در برابر یک سری محتوای ژل از نمونههای پختهشده در همان شرایط خوانده شوند، در یک بعدازظهر یک پنجره فرآیند به شما میدهند. جدول دستور ساخت کپیشده از یک تأمینکننده عددی به شما میدهد که تصادفاً در دستگاه شخص دیگری کار میکند. بقیه چرخه، از جمله نحوه مرحلهبندی خلأ، در فرآیند لمینت توصیف شده است.
نمونه همان مشخصات است
مشخصاتی که بگوید 80 تا 95 % بدون نام بردن از دستور ساخت نمونه و روش، قابل اجرا نیست، چون هر دو طرف میتوانند صادق باشند و اختلاف داشته باشند. سه چیز در آن بنویسید: دستور لمینت برای نمونه، شامل دمای صفحه و زمان توقف؛ استاندارد و زمان استخراج استفادهشده؛ و موقعیت نمونهبرداری، چون لبه و مرکز یک ماژول تماماندازه لمینت یکسانی نیستند.
چهارمین چیز ارزشمند برای نوشتن، توزیع است نه میانگین. تأمینکنندهای که 88 % با دامنه 86 تا 90 در سراسر عرض رول گزارش میدهد، تأمینکننده متفاوتی از یکی است که 88 % با دامنه 79 تا 96 گزارش میدهد، حتی اگر آزمون پذیرش هر دو را قبول کند.
وقتی در خط شکست میخورد، به این ترتیب نگاه کنید
- روش. همان نمونه را دو بار دوباره اجرا کنید قبل از اینکه به فرآیند دست بزنید. اندازه گرانول و زمان خشککردن بیش از آنچه بیشتر بررسیها فرض میکنند مسئول اختلاف هستند.
- دمای لمینت. روی شیشه و صفحه سلول ترموکوپل بگذارید، نه روی سطح صفحه، و با دستور ساختای که نمونههای قبولی را تولید کرده مقایسه کنید.
- یکنواختی. نمونههایی از انتهای ورودی و انتهای خروجی همان صفحه، که در همان چرخه پخته شدهاند.
- خلأ و زمان توقف. اگر پخت در مرکز خوب و در لبه پایین است، مشکل معمولاً انتقال حرارت تحت خلأ ضعیف است نه شیمی.
- دستور ساخت. فقط همین حالا. بارگذاری پروکسید، همعامل، و سن و انبارش مستربچ شبکهساز، زیرا پروکسیدها در انبارش فعالیت خود را از دست میدهند و بسیاری از محمولههایی که در مارس خوب بودند، در سپتامبر همان محموله نیستند.
پیش از امضای مشخصات چه باید پرسید
چهار پرسش، تأمینکننده قابلاستفاده را از تأمینکننده منطبق جدا میکند. این عدد از کدام استاندارد و کدام زمان استخراج به دست آمده است. چه فرمول کوپنی استفاده شده است. حداقل و حداکثر در عرض رول و در طول آن چقدر است، نه میانگین. و برای EPE، آیا نسبت لایهها بین نمونه صلاحیتسنجی و رول تولید تغییر کرده است، زیرا پنجره با ساختار جابهجا میشود و صلاحیتسنجی تنها برای ساختاری معتبر است که آزمون شده است. این نکته آخر همان منطق تغییر فهرست مواد در استانداردهای ماژول است: شواهد به پیکربندی متصل است، نه به برند.
این اعداد از کجا میآیند
پنجرههای پذیرش 80 تا 95 % برای EVA و 70 تا 95 % برای EPE، نشانههای خرابی در هر دو سو، و روش استخراج با اندازه گرانول، مش، دماها و مراحل توزین آن، از مقاله منبعی که این نوشته بر آن استوار است گرفته شدهاند، که یک یادداشت فنی چینی درباره شبکهسازی ماده کپسولهکننده است. مقایسه بین GB/T 29848 و IEC 62788-1-6 از همان مقاله میآید و به کاری ارجاع میدهد که در EPJ Photovoltaics در 2024 منتشر شده است؛ ما آن مطالعه را بازتولید نکردهایم. مقایسه DSC دانش استاندارد آزمایشگاهی است، نه نتیجهای اندازهگیریشده در اینجا.
گزارههای مربوط به یکنواختی صفحه داغ، موقعیت کوپن و انبارش پروکسید، استدلال ما بر پایه شیمی پلیمر و رفتار لمینتکنندهها است، نه اندازهگیریهایی که انجام داده باشیم. ما برای این مقاله مجموعه کوپنی تولید نکردهایم. ترتیب موجود در فهرست بازبینی خرابی را راهی برای صرف کارآمد یک شیفت بدانید، نه یک رویه اعتبارسنجیشده.
پرسش: آیا 90 درصد نتیجه خوبی است؟
این مقدار درون هر دو پنجره قرار دارد، پس قبول است. اینکه خوب باشد بستگی دارد به اینکه بقیه رول کجا قرار دارد و آن ده درصدی که هنوز حل میشود چه میکند. توزیع تنگ حول 88 فرایندی بهتر از توزیع پهن حول 90 است.
پرسش: آیا محتوای ژل را میتوان روی ماژول تمامشده اندازه گرفت؟
با استخراج نه، چون فیلم بین شیشه و سلول چسبیده است. مطالعات در سطح ماژول از مقاطع عرضی، DSC روی نمونههای بریدهشده از لمینت، یا آزمونهای چسبندگی پس از پیرشدن استفاده میکنند. برای پذیرش، کوپن ابزار عملی است.
پرسش: چرا پنجره EPE پایینتر از پنجره EVA است؟
زیرا ساختار سه لایه است و هسته POE در همان دما کمتر از پوسته EVA شبکهسازی میشود. خط پذیرشی که برای EVA تنظیم شده باشد، EPE کاملاً خوب را رد میکند، بنابراین پنجره به سمت پایین گسترده میشود تا با ساختار سازگار شود، نه فقط با رزین.
پرسش: آیا محتوای ژل بالاتر به معنای مقاومت بهتر در برابر PID است؟
نه. PID از تحرک یونی و مقاومت مسیر از سلول به زمین تبعیت میکند، که بیشتر مسئله مواد و رطوبت است، و از ولتاژ سیستم نیز تبعیت میکند. پخت بیشازحد آن را بهبود نمیدهد و میتواند به چسبندگی و آببندی لبه آسیب بزند.
پرسش: مشخصات باید کدام روش را نام ببرد؟
هرکدام، به شرط آنکه استاندارد، زمان استخراج و فرمول کوپن را نام ببرد و هر دو آزمایشگاه از همان یکی استفاده کنند. حالت خرابیای که باید از آن پرهیز کرد، گزارش تأمینکننده بر پایه یک روش و بازرسی ورودی بر پایه روش دیگر است، با بحثی در میانه.
پرسش: چند کوپن باید آزمون شود؟
روش، سه نمونه برای هر آزمونه میخواهد. آنچه برای یک خط ماژول مهمتر است این است که کدام نمونهها: یکی از هر انتهای رول و یکی از میانه، بههمراه یکی از لبه صفحه داغ بهصورت روتین، استفاده بهتری از کوپنها است تا سه نمونه از میانه یک رول.
پرسش: آیا گرماژ فیلم پنجره را تغییر میدهد؟
زمان ماندگاری لازم برای رسیدن به همان پخت را تغییر میدهد. پخت انتگرال دما در زمان در ضخامت فیلم است، بنابراین فیلم سنگینتر با همان فرمول، محتوای ژل پایینتری نشان میدهد. اگر تأمینکنندهای را در 400 g/m² صلاحیتسنجی کنید و در 500 بخرید، جفت فرمول و فیلم را با هم دوباره صلاحیتسنجی کنید.
پرسش: اگر یک خط EVA و EPE را با یک فرمول اجرا کند چه؟
در آن صورت دستکم یکی از آنها بیرون از پنجره خود کار میکند. این دو ساختار به زمان ماندگاری متفاوت یا دمای صفحه داغ متفاوت نیاز دارند تا در یک نقطه فرود آیند، و همین دلیل تمرکز مشکلات پخت در کمپینهای مختلط است.
نتیجهگیری نهایی
محتوای ژل اندازهگیری ارزانی است که به پرسشی گران پاسخ میدهد: آیا واکنش درون این لمینت کامل شد. تنها زمانی پاسخ میدهد که کوپن با خط مطابقت داشته باشد، روش با مشخصات مطابقت داشته باشد، و شما هر دو لبه پنجره را بخوانید بهجای آنکه پخت بیشتر را ایمنتر بدانید. این عدد نمرهای برای مواد نیست. گزارهای درباره چرخهای است که آن را تولید کرده است.
OOITech دستگاههای تکمحفظه و دومحفظه را تولید میکند solar panel laminator machines با صفحههای داغ روغنگرم یا برقی که برای یکنواختی حرارتی دقیق و کنترل فشار طراحی شدهاند. نقشهها، مشخصات چیدمان ماژول یا نمونههای آزمون خود را برای ارزیابی فرایند برای ما بفرستید، و تیم فنی ما به شما کمک میکند پنجره لمینتکردن دقیق و تکرارپذیر تعریف کنید.