مواد ریبون فتوولتائیک: هسته مسی، سختی و پوشش
فهرست مطالب
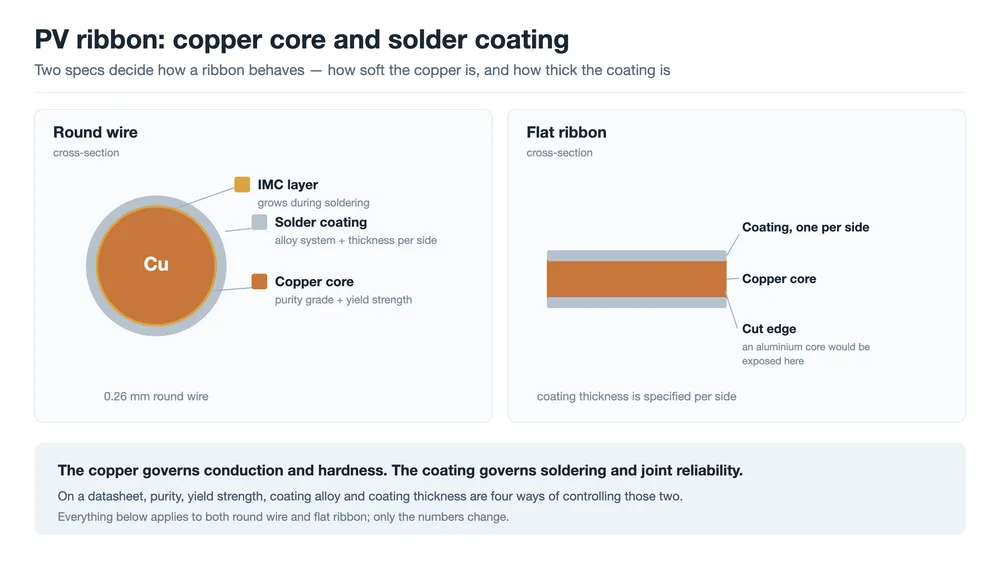
پاسخ سریع: نوار PV یک هادی مسی با پوشش لحیم است و این دو بخش کارهای متفاوتی انجام میدهند. مس جریان را حمل میکند و تعیین میکند که نوار هنگام سرد شدن اتصال چه مقدار تنش به سلول منتقل میکند — که مسئلهای مربوط به استحکام تسلیم است نه رسانایی. پوشش همان لحیم است: دمای لحیمکاری را تعیین میکند، خطوط شبکه نقره را تر میکند و تعیین میکند که اتصال چقدر دوام میآورد. چهار عدد در برگه داده این دو وظیفه را کنترل میکنند: درجه مس، استحکام تسلیم، آلیاژ پوشش و ضخامت پوشش.
دو نوار میتوانند قطر، وزن پوشش و قرقره یکسانی داشته باشند. آنها را از یک استرینگر عبور دهید و یکی اتصالاتی تولید میکند که چرخههای حرارتی را تحمل میکنند در حالی که دیگری پراکندگی استحکام کششی پایین و شمار ریزترکهای رو به افزایش تولید میکند. وقتی هندسه یکسان است، آنچه باقی میماند مواد است.
این مقاله نوار را باز میکند: بستر مس چه سهمی دارد، پوشش چه سهمی دارد، و کدام پارامتر در برگه داده تأمینکننده در برابر کدام خرابی محافظت میکند.
چرا مس، و چرا سختی مهمتر از رسانایی است
الزامات یک نوار در تضاد با یکدیگرند. باید جریان سلول را با کمترین تلفات حمل کند، لحیم را بهطور قابلاعتماد بپذیرد، بهاندازه کافی نرم بماند تا به سلول بار وارد نکند، و بهاندازه کافی ارزان باشد تا در صورت مواد ماژول گم شود. فلزات کاندید را کنار هم بگذارید و استدلال کوتاه میشود.
| جنس | مقاومت ویژه (µΩ·cm) | چگالی (g/cm³) | انبساط (10⁻⁶/K) | مشکل اصلی |
|---|---|---|---|---|
| نقره (Ag) | حدود 1.59 | 10.5 | حدود 19 | هزینه |
| مس (Cu) | حدود 1.72 | 8.96 | حدود 17 | سنگینتر؛ نوسان قیمت |
| آلومینیوم (Al) | حدود 2.82 | 2.70 | حدود 23 | لحیمکاری دشوار؛ انبساط بیشتر |
| سیلیکون (Si)، مرجع | — | 2.33 | حدود 2.6 | موادی که نوار نباید به آن آسیب بزند |
نقره بهتر از هر چیز دیگری در جدول رسانایی دارد و حدود صد برابر مس هزینه دارد، که آن را برای قطعهای که با دهم گرم در هر سلول اندازهگیری میشود کنار میگذارد. آلومینیوم ارزان و سبک است، اما مقاومت ویژه آن حدود 60% بیشتر است، اکسید سطحی آن لحیمکاری متعارف را تقریباً غیرممکن میکند، و انبساط بیشتری دارد. مس نقطه تعادل چهار الزام است، و آمار آن معمولی است: سنگینتر از آلومینیوم، کمرساناتر از نقره، پرنوسان در قیمت.
تنها نقص سخت، ناسازگاری با سیلیکون است. مس با حدود 17 × 10⁻⁶/K در برابر حدود 2.6 برای سیلیکون منبسط میشود، بیش از شش برابر. تصور کنید این در کل یک سلول چه معنایی دارد. نوار در دمایی بهمراتب بالاتر از 150 °C لحیم میشود و سپس تا دمای اتاق سرد میشود. در این بازه مس میخواهد حدود 0.2% منقبض شود؛ سیلیکون زیر آن میخواهد حدود 0.03% منقبض شود. چیزی باید کوتاه بیاید، و سلول شکنندهتر از این دو است.
به همین دلیل مشخصهای که بیشترین اهمیت را روی بستر مس دارد رسانایی آن نیست. این است که مس هنگام رسیدن به استرینگر چقدر نرم است.
بستر مس: درجه، خلوص و مقاومت ویژه
مس نوار معمولاً مس بدون اکسیژن است. در سیستم درجه چینی این یعنی TU1 یا TU2، با حداقل محتوای مس 99.97% و 99.95%؛ جایگزین حاوی اکسیژن T2 است. همین خانوادهها در جای دیگر بهصورت C10100، C10200 و C11000 ظاهر میشوند.
| درجه | محتوای مس، حداقل | معادل بینالمللی تقریبی | دلیل درخواست آن |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | بدون اکسیژن |
| TU2 | 99.95% | C10200 (OF) | بدون اکسیژن |
| T2 | 99.90% | C11000 (ETP) | حاوی اکسیژن |
دو دلیل عملی پشت ترجیح مس بدون اکسیژن وجود دارد. اولی رسانایی است: ناخالصی کمتر و اکسیژن کمتر مقاومت ویژه را به مقدار نظری مس خالص نزدیکتر نگه میدارد. دومی رفتار بازپخت است. در مسی که اکسیژن دارد، هیدروژن از جو کوره احیاکننده میتواند با اکسید مس در مرزهای دانه واکنش دهد، مشکلی که در این صنعت به تردی هیدروژنی یا بیماری هیدروژنی شناخته میشود. مس بدون اکسیژن از آن اجتناب میکند، دانهها یکنواختتر رشد میکنند، و نرمشدنی که از کوره بیرون میآید از کویل به کویل یکنواختتر است.
دلیل دوم وزن تجاری دارد، زیرا تعیین میکند که مرحله فرآیند بعدی چقدر تکرارپذیر است. خلوص، در این زمینه، یک جمله تبلیغاتی نیست. تفاوت بین دو کویل نوار با نام یکسان است که با سختی یکسان یا سختی متفاوت به استرینگر میرسند.
سختی: کارسختی، بازپخت و پنجره استحکام تسلیم
سختی در ابتدا بهعنوان عارضه جانبی ساخت شروع میشود. کشیدن و نورد مس را تغییر شکل میدهد: دانهها در جهت کار کشیده میشوند، نابجاییها انباشته میشوند، استحکام کششی بالا میرود و ازدیاد طول کاهش مییابد. این کارسختی است و نمیتوان از آن اجتناب کرد — نوار باید بهنحوی به اندازه نهایی کاهش یابد.
مس کارسختشده را در یک ماژول لحیم کنید و انقباض توصیفشده در بالا بدون کاهش به سلول میرسد. سلولها خم میشوند، ریزترکها ظاهر میشوند، و اغلب در استرینگر نامرئی هستند: اولین شاهد واضح تصویر EL است که پس از لمینت گرفته میشود.
بنابراین تولید نوار همیشه شامل یک مرحله بازپخت است. مس تا بالای دمای تبلور مجدد گرم میشود، دانههای جدید رشد میکنند، و کارسختی حذف میشود. استحکام تسلیم بهشدت افت میکند، ازدیاد طول بالا میرود، و تنشی که به سلول میرسد با آن کاهش مییابد.
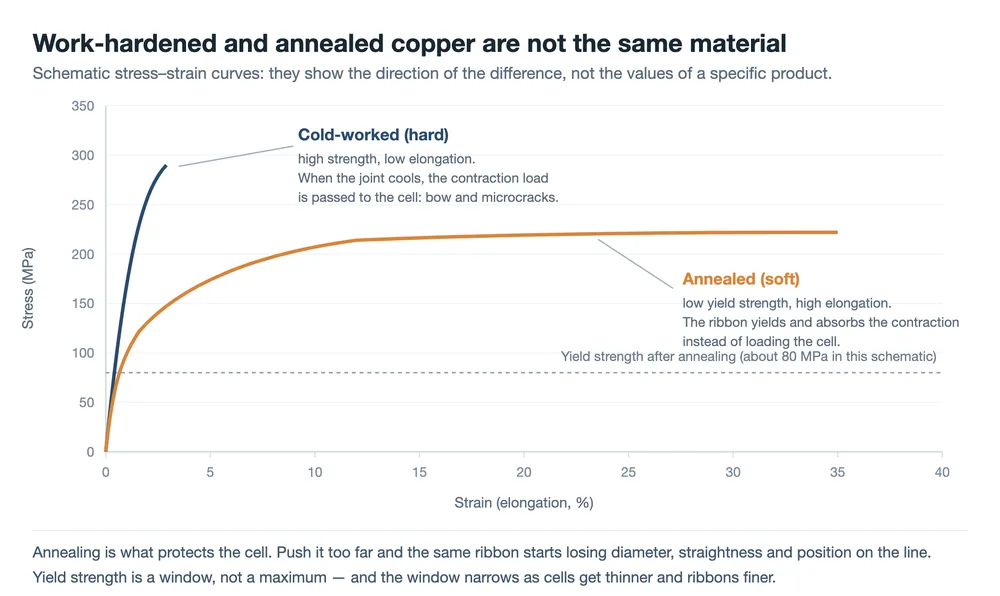
اینکه آیا نرمتر همیشه بهتر است، سؤال بعدی بدیهی است و پاسخ خیر است. زیر یک استحکام تسلیم مشخص، سه چیز در خط ماژول شروع به خراب شدن میکند.
- کشش در رشتهساز آن را کشیده میکند. نواری که تحت کشش تسلیم میشود، نازکتر و بلندتر از آنچه وارد شده خارج میشود، که به صورت قطر سیم ناپایدار و خطاهای جایگذاری روی سلول ظاهر میشود.
- راستی کاهش مییابد. سیم گرد نازک در هنگام بازکردن، نخکردن و حرکت روی قرقره راحتتر خم میشود و دقت موقعیتدهی نیز با آن آسیب میبیند.
- لمینت آن را تغییر شکل میدهد. تحت فشار و دمای لمیناتور، نواری که بیش از حد نرم است صاف یا جابهجا میشود.
بنابراین استحکام تسلیم یک پنجره است نه یک بیشینه، و این پنجره با نازکتر شدن سلولها و ریزتر شدن نوارها باریکتر میشود. نگهداشتن دمای آنیل، سرعت خط و اتمسفر کوره درون این پنجره — و ثابت نگهداشتن آنها بین دستهها — یکی از قابلیتهای فرآیندی اصلی در تولید نوار است.
یک ویژگی دیگر مس شایسته یک سطر جداگانه است: کیفیت سطح. خراشها، پلیسهها و لکههای اکسیدی که از کشش یا نورد باقی میمانند، سطحی ضعیف برای چسبیدن پوشش و ضخامتی که در اطراف سیم متغیر است ایجاد میکنند. نتیجه اتصالی است که در یک طرف خوب پر شده و در طرف دیگر کمپوشش است. روی یک سیم گرد 0.26 mm، سطح سهم بسیار بزرگتری از مقطع را نسبت به یک باسبار 6 mm تشکیل میدهد، بنابراین همان عیب هزینه بیشتری دارد.
این ویژگیها کجا تعیین میشوند و کجا آسیب میزنند
گرید، سختی و پوشش همه از یک توالی بیرون میآیند: ریختهگری، کشش یا نورد تا اندازه نهایی، آنیل، قلعاندود کردن از طریق حوضچه لحیم، سپس برش و قرقرهپیچی. دو مرحله بیشتر آنچه را که خط ماژول احساس خواهد کرد تعیین میکند. مرحله آنیل استحکام تسلیم و کششپذیری را تعیین میکند؛ مرحله قلعاندود کردن ترکیب، ضخامت و یکنواختی پوشش را تعیین میکند. کویلی که در هر یک از این مراحل دچار انحراف شود، نواری تولید میکند که بازرسی چشمی را پاس میکند و در جایی پایینتر شکست میخورد.
از نظر تجهیزات، این توالی همان چیزی است که یک خط کشش و قلعاندود کردن سیم نوار PV حول آن ساخته شده است، و نوار باسبار از همان مراحل در یک خط کشش، نورد و قلعاندود کردنعبور میکند. در پاییندست، این ویژگیها در جاهای مختلفی فرود میآیند.
- رشتهساز کشش اعمال میکند و نوار را جایگذاری میکند. نرمی بیش از حد ابتدا به صورت انحراف قطر و خطای جایگذاری ظاهر میشود؛ سختی بیش از حد بعداً به صورت خمش سلول و ریزترکها ظاهر میشود. رشتهساز تبر MBB جایی است که این معامله برای هر سلولی که لمس میکند حلوفصل میشود.
- چیدمان و لمینت فشار و گرما اعمال میکنند، و نواری با استحکام تسلیم بسیار کم صاف یا جابهجا میشود.
- ایستگاههای باسبار و جوشکاری نوار را به نوار متصل میکنند، جایی که آلیاژ پوشش و شار نحوه تشکیل اتصال دوم را تعیین میکنند. این فرآیند با جزئیات بیشتر در این یادداشت درباره دستگاه جوش باسبار.
- توضیح داده شده است. چرخه حرارتی و گرمای مرطوب
تنها جاهایی هستند که پیامد بلندمدت انتخاب آلیاژ قابل مشاهده میشود، به همین دلیل است که گواهینامه کمتر از گزارش آزمون پشت آن اهمیت دارد.
یک پیامد عملی برای بازرسی ورودی وجود دارد، چه یک شرکت نوار تولید کند و چه آن را بخرد. استحکام تسلیم و کششپذیری، ضخامت پوشش و یکنواختی آن، وضعیت سطح و راستی همه ارزش بررسی در هر دسته را دارند. اندازهگیری هر یک در مقایسه با هزینه یافتن همان عیب در تصویر EL پس از لمینت ارزان است.
آلیاژهای پوشش: چهار سیستم و آنچه هر یک از دست میدهد
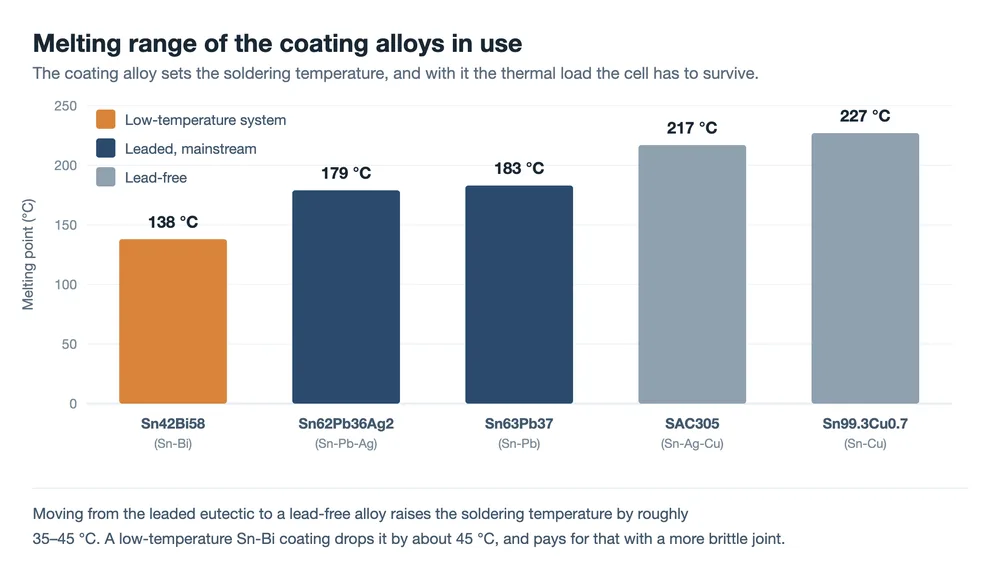
نقاط ذوب آلیاژهای پوشش مورد استفاده روی نوار PV Sn63Pb37 (قلع-سرب).
اوتکتیک کلاسیک، با ذوب در حدود 183 °C. ترشوندگی خوبی دارد، پنجره فرآیندی وسیعی را تحمل میکند، هزینه کمی دارد و در برابر سبیلهای قلع مقاومت میکند. این پوشش همچنان جریان اصلی برای سلولهای متعارف است. Sn62Pb36Ag2 (قلع-سرب-نقره).
افزودن مقدار کمی نقره نقطه ذوب را کمی پایین میآورد و مفیدتر از آن، انحلال نقره از خطوط شبکه در لحیم مذاب را سرکوب میکند. نقره کمتری در هنگام لحیمکاری از خط شبکه خورده میشود و اتصال به همین دلیل قویتر است. Sn42Bi58 (قلع-بیسموت).
یک اوتکتیک کمدما در حدود 138 °C، که برای انواع سلولهایی که گرمای کمی را تحمل میکنند، مانند سلولهای هتروجانکشن، و برای ویفرهای نازک حساس به تنش حرارتی استفاده میشود. بیسموت شکننده است، آلیاژ رسانای ضعیفتری است و رفتار خستگی اتصال باید تأیید شود نه فرض. بدون سرب (SAC305، SnCu و مشابهها).
| الزامات زیستمحیطی را برآورده میکند، در نقاط ذوبی که عموماً بالای 217 °C هستند. دمای لحیمکاری بالاتر به معنای تنش حرارتی بیشتر در سلول و پنجره فرآیندی باریکتر است. | پوشش | کجا مناسب است | نقطه ذوب |
|---|---|---|---|
| هزینه آن | Sn63Pb37 | حدود 183 °C | سلولهای متعارف؛ پیشفرض |
| محتوای سرب آن را در برخی بازارها منتفی میکند | Sn62Pb36Ag2 | حدود 179 °C | جایی که انحلال نقره خط شبکه اهمیت دارد |
| هزینه مواد بالاتر | Sn42Bi58 | حدود 138 °C | سلولهای HJT و نازک حساس به گرما |
| اتصال شکننده، مقاومت ویژه بالاتر، خستگی نیاز به آزمون دارد | SAC305، SnCu | حدود 217 – 227 °C | الزامات بدون سرب |
اینکه چرا نوار سربی همچنان جریان اصلی است، تنها پرسشی درباره عملکرد و هزینه نیست. مقررات RoHS اروپا سرب را در تجهیزات برقی و الکترونیکی محدود میکند، اما ماژولهای فتوولتائیک مدتها خارج از دامنه آن بودهاند و در پایان عمر عمدتاً از مسیر WEEE مدیریت میشوند. با این حال برخی مشتریان و بازارها محصول بدون سرب را مشخص میکنند، بنابراین قابلیت فرآیند حتی در جایی که پیشفرض سربی است نیز لازم است.
انتخاب آلیاژ بهتنهایی مطرح نیست. نوار کمدما همراه با لحیمکاری کمدما بار حرارتی روی سلول نازک را کاهش میدهد، اما رفتار این اتصال تحت چرخه حرارتی باید با آزمون TC تأیید شود؛ استحکام کششی اولیه هیچ چیزی درباره آن نمیگوید. شار نیز بخشی از همین تصمیم است، زیرا همان چیزی است که در لحظه لحیمکاری اکسیدها را پاک میکند تا لحیم بتواند ترشوندگی و پخششوندگی داشته باشد. با تغییر پوشش، فعالیت و فرمولاسیون شار معمولاً باید همراه آن تغییر کند. این دو با هم و نه جداگانه تأیید میشوند.
ترکیبات بینفلزی: متغیر کند در اتصال لحیمکاری
لحیمکاری شبیه ذوب و انجماد به نظر میرسد، اما فصل مشترک شیمی است. قلع از پوشش با مس زیرین و با نقره در خطوط شبکه واکنش میدهد و لایههای ترکیب بینفلزی را در مرز تشکیل میدهد: فازهای مس-قلع و نقره-قلع. یک لایه بینفلزی نازک و پیوسته همان چیزی است که اتصال را به یک پیوند متالورژیکی بهجای دو سطح در تماس تبدیل میکند و وجود آن نشانه خوبی است.
مشکل این است که واکنش با انجماد لحیم متوقف نمیشود. لایه بهآرامی ضخیمتر میشود، در دمای بالاتر سریعتر و در طول عمر سرویس ماژول. ترکیبات بینفلزی سخت و شکنندهاند و وقتی لایه ضخیم شود، فصل مشترک به مسیر ترک تبدیل میشود: تحت چرخه حرارتی، اتصال بهجای تغییرشکل در امتداد لایه ترکیب شکست میخورد.
به همین دلیل است که دو نوار با استحکام کششی اولیه یکسان میتوانند پس از پیرشدگی متفاوت به نظر برسند. استحکام کششی اندازهگیریشده در روز تحویل یک نقطه شروع است نه نتیجه دوام، و هر تغییر پوشش باید همراه با دادههای چرخه حرارتی که پس از آن میآید خوانده شود.
ضخامت پوشش: بخشی از مقطع که رسانا نیست
یک واقعیت بهراحتی نادیده گرفته میشود: مقاومت ویژه آلیاژ پوشش نزدیک به ده تا بیست برابر مس زیرین آن است.
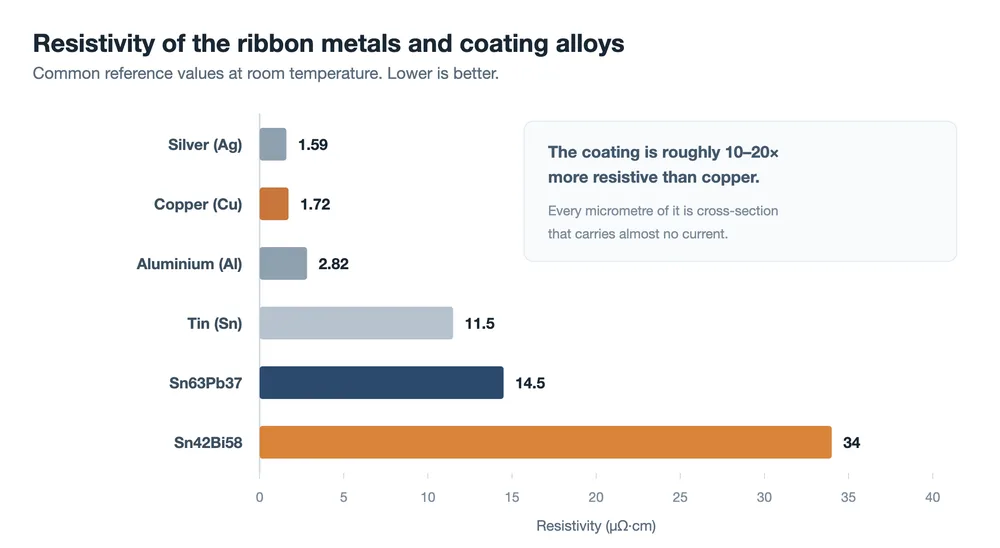
بنابراین پوشش لحیم است و تقریباً هیچکدام از رسانا نیست، در حالی که هنوز بخشی از مقطع را اشغال میکند. یک سیم گرد 0.26 mm با پوشش 15 µm در هر طرف را در نظر بگیرید. هسته مس آنگاه تنها حدود 0.23 mm قطر دارد و سهم آن از مقطع تقریباً 78% است. 22% باقیمانده از نظر الکتریکی فقط همراه است.
هرچه نوار ریزتر باشد، این موضوع بیشتر اهمیت میدارد. همان پوشش 15 µm روی سیم گرد 0.18 mm هسته مس را حدود 70% مقطع باقی میگذارد. این حساسیت یکی از دلایلی است که نوارهای فوقریز مورد استفاده با طراحی سلول بدون شینه با تلورانسهای تنگ پوشش مشخص میشوند: تراشیدن چند میکرومتر از پوشش ارزانترین مقطع رسانایی است که کسی به دست خواهد آورد.
نازک بودن هم بهطور خودکار بهتر نیست.
- بیش از حد نازک و لحیم کافی برای پر کردن اتصال وجود ندارد. استحکام کششی افت میکند و پس از انبارش بیشتر افت میکند، زیرا پوشش اکسیدشده کمتر ترشونده است.
- بیش از حد ضخیم و مازاد بهصورت گلولهها یا پلهای لحیم بیرون میزند، مواد صرف بخشی از مقطع میشود که رسانا نیست و ظاهر و عایقبندی میتواند آسیب ببیند.
- ناهموار اغلب بدترین حالت از این سه است. پوشش غیرهممرکز روی سیم گرد، یا پوششی که روی یک وجه نوار تخت ضخیمتر از وجه دیگر است، اتصالی تولید میکند که یک طرف آن خوب پر شده و طرف دیگر محروم است، و پراکندگی وسیعی در استحکام کششی در سراسر یک ماژول ایجاد میکند.
بنابراین مشخصات پوشش باید ضخامت میانگین، تلورانس و الزام یکنواختی را بیان کند. شرایط انبارش و عمر مفید نیز به همین بحث تعلق دارند، زیرا پوشش با گذشت زمان اکسید میشود و لحیمپذیری با آن کاهش مییابد.
کاهش هزینه: آلومینیوم با روکش مس، نوار نازکتر، پوششهای کمنقره
قیمتگذاری نوار اساساً قیمت مس بهعلاوه هزینه فرآوری است، که فلز را به متغیر غالب تبدیل میکند. یک محاسبه نمونه: یک ماژول 182 mm با 144 نیمسلول و شانزده نوار گرد 0.26 mm تقریباً 0.27 kg مس حمل میکند، حدود 0.21 kg آن در نوار اتصال و 0.06 kg در شینه. با قیمت نقدی شانگهای در سپتامبر 2026 حدود CNY 110,000 در هر تن، این حدود CNY 30 در هر ماژول یا تقریباً CNY 0.05 در هر وات پیش از فرآوری است. هر حرکت CNY 10,000 در هر تن در قیمت مس، ماژول را حدود CNY 2.7 جابهجا میکند.
سه مسیر از این حسابوکتاب بیرون میآید.
آلومینیوم با روکش مس. یک هسته آلومینیومی با روکش مس بسیاری از لحیمپذیری مس و بیشتر مزیت وزن و هزینه آلومینیوم را حفظ میکند. با 15% مس بر حسب حجم و مقاومت برابر، معامله برآوردی قطری حدود 21% بزرگتر، وزنی حدود 60% مس و هزینه مواد اولیه نزدیک به 30% است.
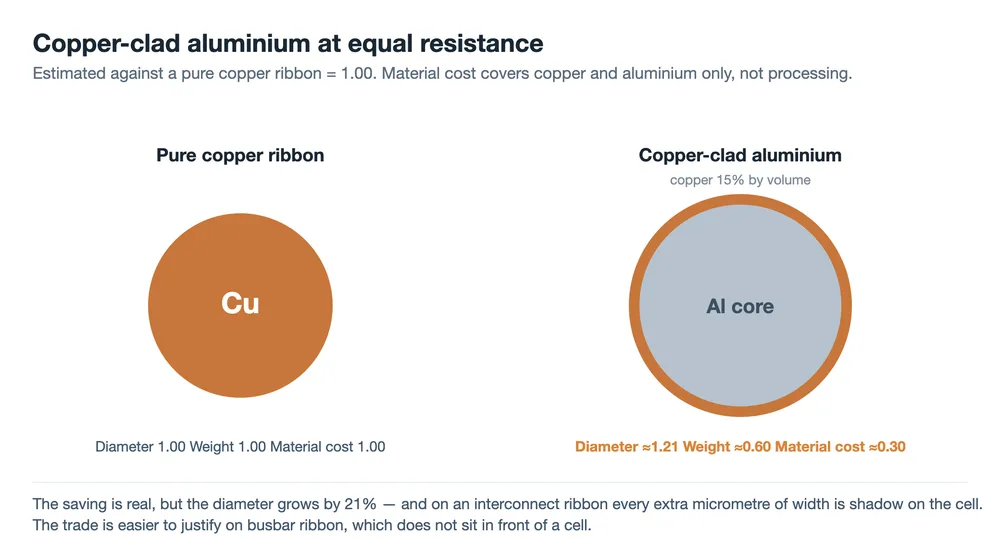
قطر نکته گیر کار است. روی نوار اتصال، عرض اضافی جلوی سلول قرار میگیرد و آن را سایه میاندازد، که بخشی از سود را پس میگیرد. سه پرسش دیگر باید پیش از آنکه آلومینیوم با روکش مس جایگزین مستقیم باشد پاسخ داده شود: فصل مشترک مس-آلومینیوم چقدر قوی و چقدر پایدار است، زیرا چرخه حرارتی که آن را ترک میاندازد مقاومت را بالا میبرد؛ در انتهای بریدهشده چه اتفاقی میافتد، جایی که هسته آلومینیوم در معرض گرمای مرطوب قرار میگیرد و یک جفت گالوانیکی مس-آلومینیوم تشکیل میدهد؛ و استحکام و مقاومت خستگی کمتر آلومینیوم با ریزتر شدن مقطع چگونه رفتار میکند. بر اساس شواهد تاکنون، نوار شینه نقطه ورود آسانتری است، چون از نظر اندازه حساس نیست و چیزی را سایه نمیاندازد. نوار اتصال نیازمند محاسبه درست توان، قابلیت اطمینان و هزینه است.
نوار نازکتر و ریزتر. کاهش مقطع مستقیماً مس را کم میکند و همان جهت حرکت به سوی سیم گرد ریزتر است. محدودیت، افت مقاومت است که با طراحی خطوط شبکه سلول تعیین میشود.
پوششهای کمنقره یا بدون نقره. نقره سهم کوچکی از پوشش و در زمانی که قیمت نقره بالاست هزینه واقعی است. جایگزینی SnPbAg با SnPb در جایی که الزام قابلیت اطمینان اجازه میدهد، صرفهجویی سادهای است.
| جهت | صرفهجویی | هزینه یا ریسک اصلی |
|---|---|---|
| آلومینیوم با روکش مس | زیاد: هزینه مواد اولیه تا حدود 30% کاهش مییابد | افزایش 21% قطر و سایهاندازی ناشی از آن؛ خطرات سطح مشترک و خوردگی |
| نوار نازکتر و ریزتر | متوسط: بستگی به طراحی سلول دارد | اتلاف مقاومت بالاتر؛ محدودشده توسط چیدمان خطوط شبکه |
| پوشش کمنقره یا بدون نقره | کم تا متوسط: با قیمت نقره حرکت میکند | استحکام و قابلیت اطمینان اتصال باید دوباره بررسی شود |
صرفهجویی تنها زمانی به حساب میآید که از تلفات توان و ریسک قابلیت اطمینان جان سالم به در ببرد. در مورد نوار، هزینه مواد و عملکرد سیستم باید با هم محاسبه شوند، به همین دلیل است که یک جایگزینی یکسان میتواند روی یک شینه بهوضوح درست و روی یک سیم اتصال بهوضوح نادرست باشد.
چگونه برگه داده یک نوار را بخوانیم
با در دست داشتن مدل دو بخشی، برگه داده طور دیگری خوانده میشود. هر پارامتر پاسخی به یک حالت خرابی مشخص است.
| پارامتر | چه چیزی را کنترل میکند | چه بپرسیم |
|---|---|---|
| درجه مس (TU1، TU2، T2) | مقاومت ویژه، و اینکه مرحله آنیل چقدر تکرارپذیر است | آیا برای هر بچ گواهی آنالیز وجود دارد؟ |
| استحکام تسلیم و ازدیاد طول | تنش وارد بر سلول پس از لحیمکاری در برابر جابهجایی روی خط | کدام روش آزمون، و بازه تلورانس چقدر است؟ |
| آلیاژ پوشش | دمای لحیمکاری و دوام اتصال | سربدار یا بدون سرب، و چه داده قابلیت اطمینانی پشت آن است؟ |
| ضخامت پوشش، در هر طرف | حجم لحیم در برابر مقطعی که رسانایی نمیکند | میانگین، تلورانس، و یکنواختی چگونه اندازهگیری میشود؟ |
| سطح و راستی | چسبندگی پوشش و دقت جایگذاری روی رشتهساز | چه خمشی مشخص شده، و سطح چگونه بازرسی میشود؟ |
| عمر انبار و بستهبندی | لحیمپذیری پس از انبارش | کد تاریخ، بستهبندی مهرومومشده، شرایط انبارش |
آن ردیف آخر همان چیزی است که بیشتر از همه در مشخصات خرید جا میافتد، و همان چیزی که بیشتر از همه احتمال دارد افت ناگهانی استحکام کششی را روی خطی توضیح دهد که هیچ چیز دیگری در آن تغییر نکرده است.
سوالات متداول
نوار فتوولتائیک از چه ساخته شده است؟
یک هسته مس بدون اکسیژن با پوشش نازک لحیم، معمولاً حدود 15 µm در هر طرف روی سیم گرد. پوشش یکی از چهار خانواده است: قلع-سرب، قلع-سرب-نقره، قلع-بیسموت برای فرآیندهای دمای پایین، یا یک آلیاژ بدون سرب. درجههای مس مانند TU1 و TU2 رایجاند، و محتوای اکسیژن بهقدری پایین است که مقاومت ویژه و رفتار آنیل قابل پیشبینی بماند.
چرا اصلاً مس را با لحیم پوشش میدهند؟
زیرا لحیمپذیری تمام کار پوشش است. مس اکسید میشود، و حتی مس تمیز همان چیزی نیست که خطوط شبکه نقره را تر میکند و اتصال را تشکیل میدهد. پوشش در طول رشتهسازی ذوب میشود، متالیزاسیون سلول را تر میکند و بهصورت اتصال لحیم منعقد میشود. یک نوار مس لخت جریان را کاملاً خوب حمل میکرد اما در چسبیدن به سلول شکست میخورد.
آیا نوار نرمتر همیشه یعنی تنش کمتر بر سلول؟
برای سلول، بله: تنش کمتری به سیلیکون میرسد. برای خط، نه. زیر یک استحکام تسلیم مشخص، نوار تحت کشش رشتهساز کشیده میشود و پایداری قطر، راستی و دقت موقعیت را از دست میدهد، و در لمیناتور راحتتر تغییر شکل میدهد. استحکام تسلیم بهصورت یک بازه مشخص میشود، و این بازه برای سلولهای نازک و سیم گرد ریز باریکتر است.
آیا نوار بدون سرب الزامی است؟
نه بهطور جهانی. RoHS اروپا مدتهاست ماژولهای فتوولتائیک را از دامنه خود خارج کرده است، و ماژولهای پایان عمر در اروپا عمدتاً از طریق WEEE مدیریت میشوند. بنابراین بسیاری از پروژهها هنوز از پوششهای سربدار استفاده میکنند، اما تعداد فزایندهای از مشتریان و بازارها بدون سرب را مشخص میکنند. معامله، دمای لحیمکاری حدود 35 تا 45 °C بالاتر از یوتکتیک سربدار است، که یعنی بار حرارتی بیشتر در سلول و پنجره فرآیند باریکتر.
نوار آلومینیوم با روکش مس برای چه استفاده میشود؟
اول شینه. جایگزینی مس با یک رسانای آلومینیوم با روکش مس، قطر را در مقاومت برابر حدود 21% افزایش میدهد، و یک نوار اتصال پهنتر سلول را سایه میاندازد. شینه در جلوی سلول قرار نمیگیرد، که آن ایراد را برمیدارد. استفاده بهعنوان اتصال نیز باید به پرسشهایی درباره پایداری سطح مشترک تحت چرخه حرارتی و خوردگی گالوانیکی پاسخ دهد، جایی که هسته آلومینیوم در انتهای بریدهشده در معرض قرار میگیرد.
در بازرسی ورودی چه چیزی باید بررسی شود؟
استحکام تسلیم و ازدیاد طول برای هر بچ، ضخامت پوشش همراه با یکنواختی آن، راستی یا خمش، وضعیت سطح، لحیمپذیری پس از دوره انبارشی که کارخانه واقعاً استفاده میکند، و کد تاریخ روی بستهبندی. بررسی همه آنها در ورود کالا ارزانتر از تشخیص بعدی در تصاویر EL است، جایی که همان عیب قبلاً در یک ماژول لمینه شده است.
نتیجهگیری نهایی
مس رسانا است، و سختی مس تعیین میکند چه مقدار از تنش لحیمکاری به سلول میرسد. پوشش لحیمکاری میکند، و پوشش تعیین میکند اتصال چقدر دوام میآورد. تقریباً هر عددی در مشخصات نوار راهی برای کنترل یکی از این دو کار است، و دانستن اینکه یک پارامتر به کدام کار تعلق دارد به شما میگوید از چه چیزی محافظت میکند. برای یک خط ماژول نسخه عملی حتی کوتاهتر است: وقتی استحکام کششی، تعداد ریزترکها یا دقت جایگذاری تغییر میکند، پاسخ معمولاً در مواد است نه در تنظیمات ماشین.
مقادیر مقاومت ویژه، چگالی، ضریب انبساط و نقطه ذوب ارقام مرجع رایجی هستند و بین منابع کمی متفاوتاند. ارقام مصرف مس و هزینه یک محاسبه نمونه بر اساس ماژول 182 mm با 144 نیمسلول با شانزده نوار گرد 0.26 mm و قیمت نقدی مس شانگهای در سپتامبر 2026 است؛ آنها هزینه فرآوری را شامل نمیشوند و با بازار تغییر خواهند کرد. ارقام ضخامت پوشش نمونهاند. نامگذاری درجهها و تلورانسها را با GB/T 5231 و گواهی آنالیز خود تأمینکننده تأیید کنید.
مرتبط: کاری که نوار فتوولتائیک انجام میدهد: سه وظیفه، یک بدهبستان قدمی از مواد عقب میرود و میپرسد که واقعاً از نوار در یک ماژول چه خواسته شده است.
مرتبط: نحوه ساخت نوار فتوولتائیک: کشش، بازپخت و قلعاندود کردن پرسشهای مس و پوشش را به انتخاب مواد میبرد.