دستگاه ساخت پنل خورشیدی: به کدام دستگاهها نیاز دارید
فهرست مطالب
پاسخ سریع: تولید پنل خورشیدی یک ماشین نیست. یک کارخانه ماژول یک خط متصل را اجرا میکند و هر واحد یک کار را انجام میدهد: مرتبسازی سلول بر اساس جریان، برش لیزری برای سلولهای نیمه یا شینگل، تبینگ و رشتهکشی برای لحیم کردن سلولها به رشتهها، چیدمان برای مرتب کردن رشتهها با انکپسولانت و شیشه، لمینیشن برای پیوند دادن استک، قاببندی برای نصب پروفیل آلومینیومی و جعبه اتصال، سپس تست IV و مرتبسازی ماژولهای تمامشده. انتخاب تجهیزات به معنای تطبیق زمان چرخه هر ایستگاه با توان عملیاتی هدف است، زیرا کندترین ایستگاه نرخ خط را تعیین میکند. یک خط معمولاً با ظرفیت سالانه آن توصیف میشود — 5 MW، 50 MW، 300 MW یا 1.2 GW — و تعداد ماشین از آن عدد ناشی میشود. افت بازده در ایستگاهها انباشته میشود، بنابراین یک دهم درصد شکستگی اضافی در رشتهکشی بسیار گرانتر از آنچه به نظر میرسد است.
تولید ماژول PV · توسط جری، Ooitech
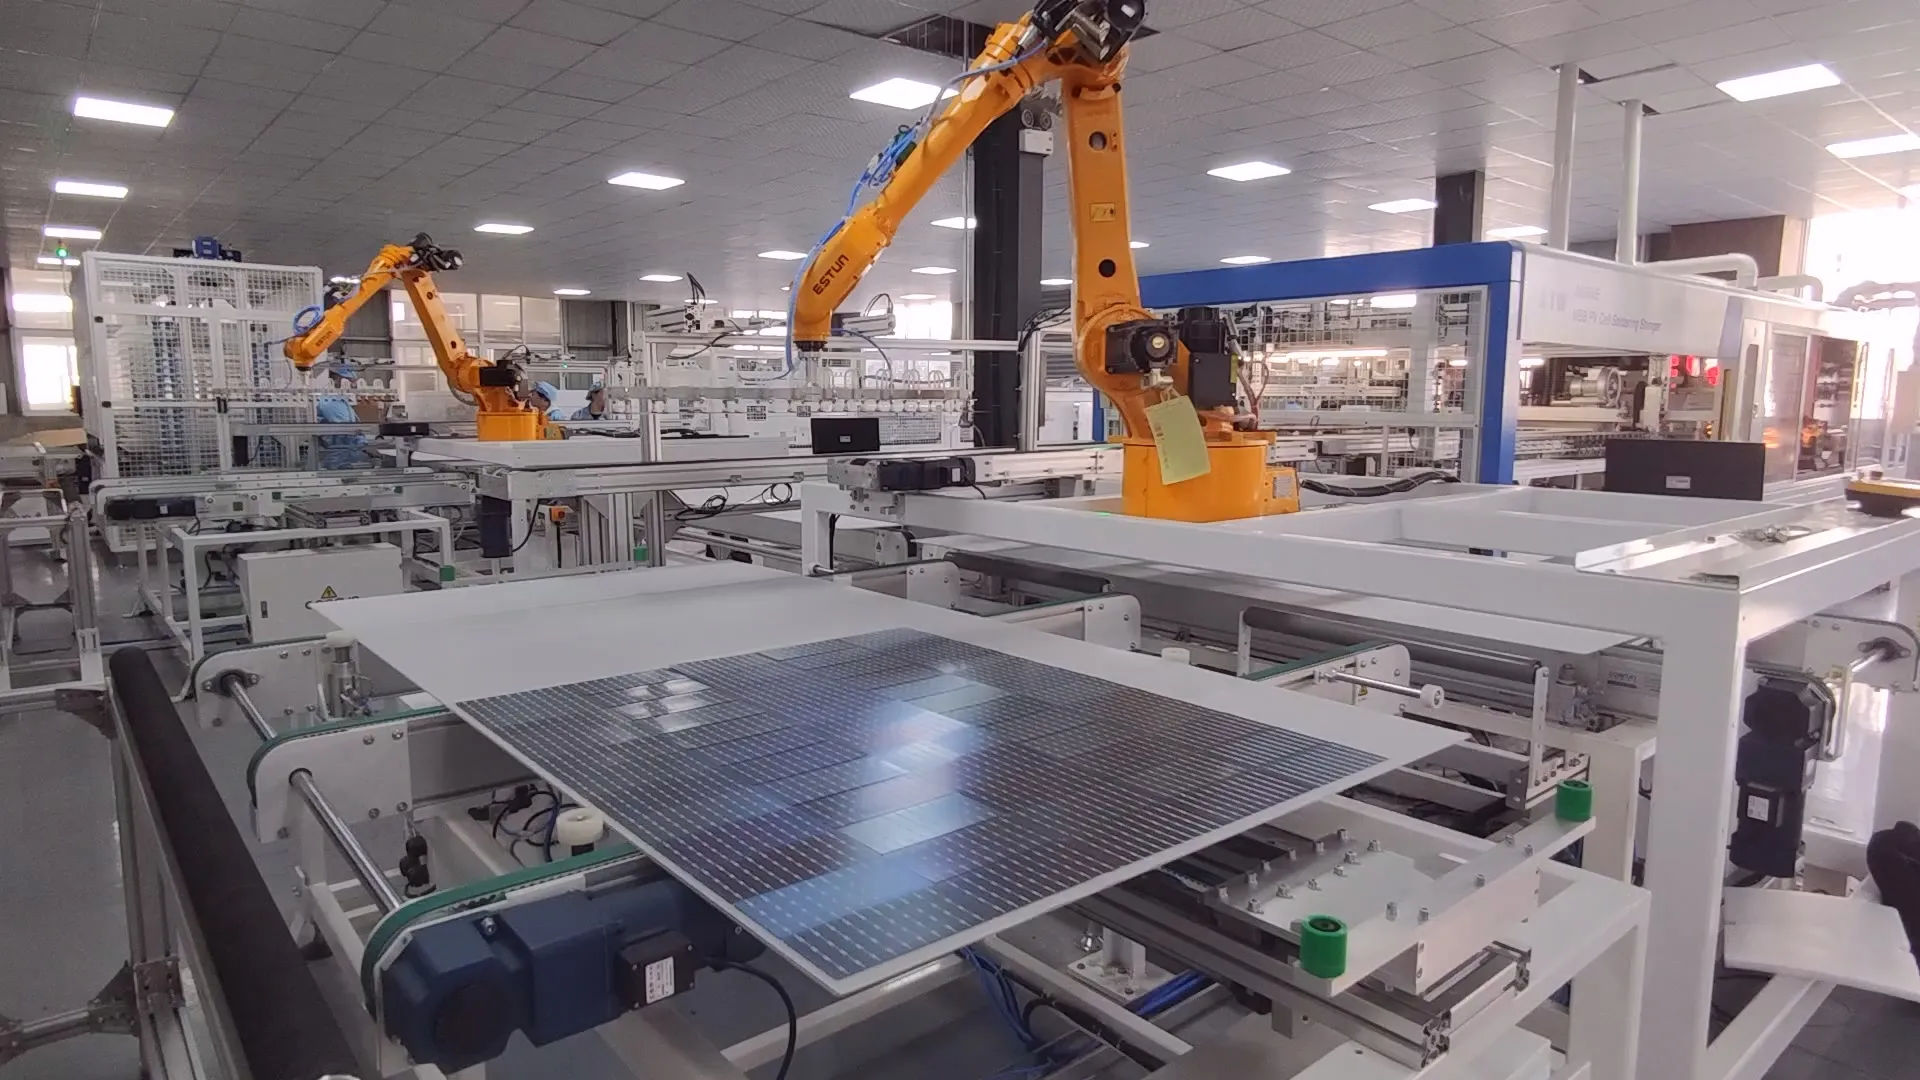
تجهیزات ساخت پنل خورشیدی یک واحد غولپیکر نیست. یک کارخانه ماژول یک خط بههمپیوسته از ماشینها را اداره میکند و هر کدام بخشی از کار را انجام میدهند: برش سلولها، لحیمکاری آنها به رشتهها، چیدن رشتهها، لمینیت ماژول، نصب قاب و تست پنل تمامشده. انتخاب ماشینآلات تولید پنل خورشیدی یک تصمیم توالی است، نه یک فهرست خرید.
روی کاغذ نسبتاً ساده به نظر میرسد. در تولید واقعی، هر فرآیند بر فرآیند بعدی تأثیر میگذارد. یک خطای کوچک در موقعیتیابی در حین لایآپ ممکن است پس از لمینیت به حباب یا نقص تراز تبدیل شود. یک اتصال لحیم ضعیف ممکن است برای چشم انسان خوب به نظر برسد اما در بازرسی EL به صورت یک ناحیه تیره ظاهر شود.
به همین دلیل است که یک خط تولید خوب پنل خورشیدی باید به عنوان یک سیستم متعادل عمل کند، نه به عنوان مجموعهای تصادفی از ماشینها.
این راهنما تجهیزات ساخت پنل خورشیدی در یک خط ماژول استاندارد، به ترتیبی که ماشینها کار میکنند: مرتبسازی سلول و برش لیزری، رشتهبندی، چیدمان، لمینیت، قاببندی و تست نهایی. هر بخش توضیح میدهد که ماشین چه کاری انجام میدهد، چرا مهم است و قبل از خرید چه چیزی را باید بررسی کنید. برای ارقام بودجه بر اساس ظرفیت، به هزینه خط تولید پنل خورشیدی بر اساس ظرفیت.
قبل از نگاه کردن به تجهیزات، یک تمایز مهم وجود دارد.
این مقاله درباره یک خط تولید ماژول خورشیدیاست—کارخانهای که سلولهای خورشیدی تمامشده را خریداری کرده و آنها را به پنلهای خورشیدی مونتاژ میکند. تولید سلولهای خورشیدی از ویفرهای سیلیکونی فرآیند متفاوتی است که شامل تجهیزات شیمیایی مرطوب، کورههای انتشار، سیستمهای PECVD یا ALD، چاپگرهای صفحهای، کورههای پخت و سایر ماشینهای تخصصی است.
پس، چه ماشینهایی برای ساخت یک پنل خورشیدی تمامشده استفاده میشوند؟
1. دستگاه تست و دستهبندی سلول خورشیدی
یک تستر سلول جریان بر اساس IEC 60904-9:2020 مشخص میشود: تطابق طیفی در 300–1200 nm، تابش کالیبرهشده به 100 mW/cm²، عدمیکنواختی شدت نور در 2% یا کمتر و ناپایداری کوتاهمدت در 1% یا کمتر برای درجه A.
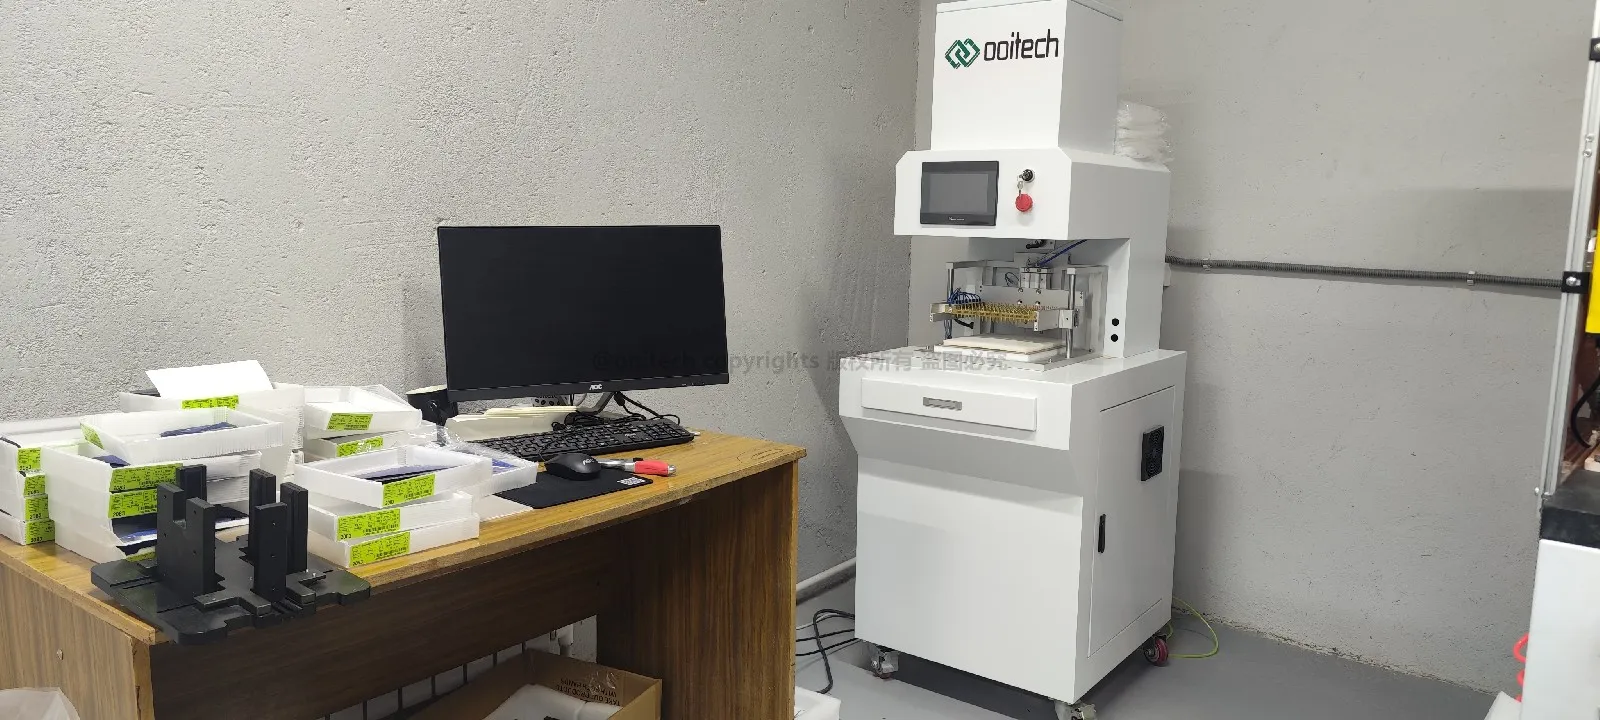
سلولهای خورشیدی از یک دسته تولید یکسان همیشه از نظر الکتریکی یکسان نیستند. جریان، ولتاژ و حداکثر توان آنها ممکن است کمی متفاوت باشد. اگر سلولهایی با ویژگیهای الکتریکی به طور قابل توجهی متفاوت در یک استرینگ متصل شوند، سلول با کمترین عملکرد میتواند خروجی کل استرینگ را محدود کند.
A تستر سلول خورشیدی پارامترهایی مانند موارد زیر را اندازهگیری میکند:
ولتاژ مدار باز
جریان اتصال کوتاه
حداکثر توان
بازده سلول
ویژگیهای منحنی I-V
سپس سیستم دستهبندی سلولها را با عملکرد مشابه گروهبندی میکند.
برخی خطوط تولید همچنین از بازرسی نوری خودکار یا بازرسی EL در سطح سلول برای شناسایی ترکهای لبه، ترکهای پنهان، آلودگی و نواحی غیرفعال الکتریکی قبل از ورود سلولها به فرآیند اتصال استفاده میکنند.
ممکن است یک گام کوچک به نظر برسد، اما دستهبندی دقیق به کاهش عدم تطابق الکتریکی و بهبود یکپارچگی ماژولهای نهایی کمک میکند.
۲. دستگاه برش لیزری سلول خورشیدی
اعدادی که باید یک تأمینکننده را به آن ملزم کرد عبارتند از دقت برش در ±0.1 mm یا بهتر، و یک منبع لیزر متناسب با کار — حدود 50 W برای شیارزنی و تا 300 W جایی که یک مرحله گرمایش در کنار آن اجرا میشود.
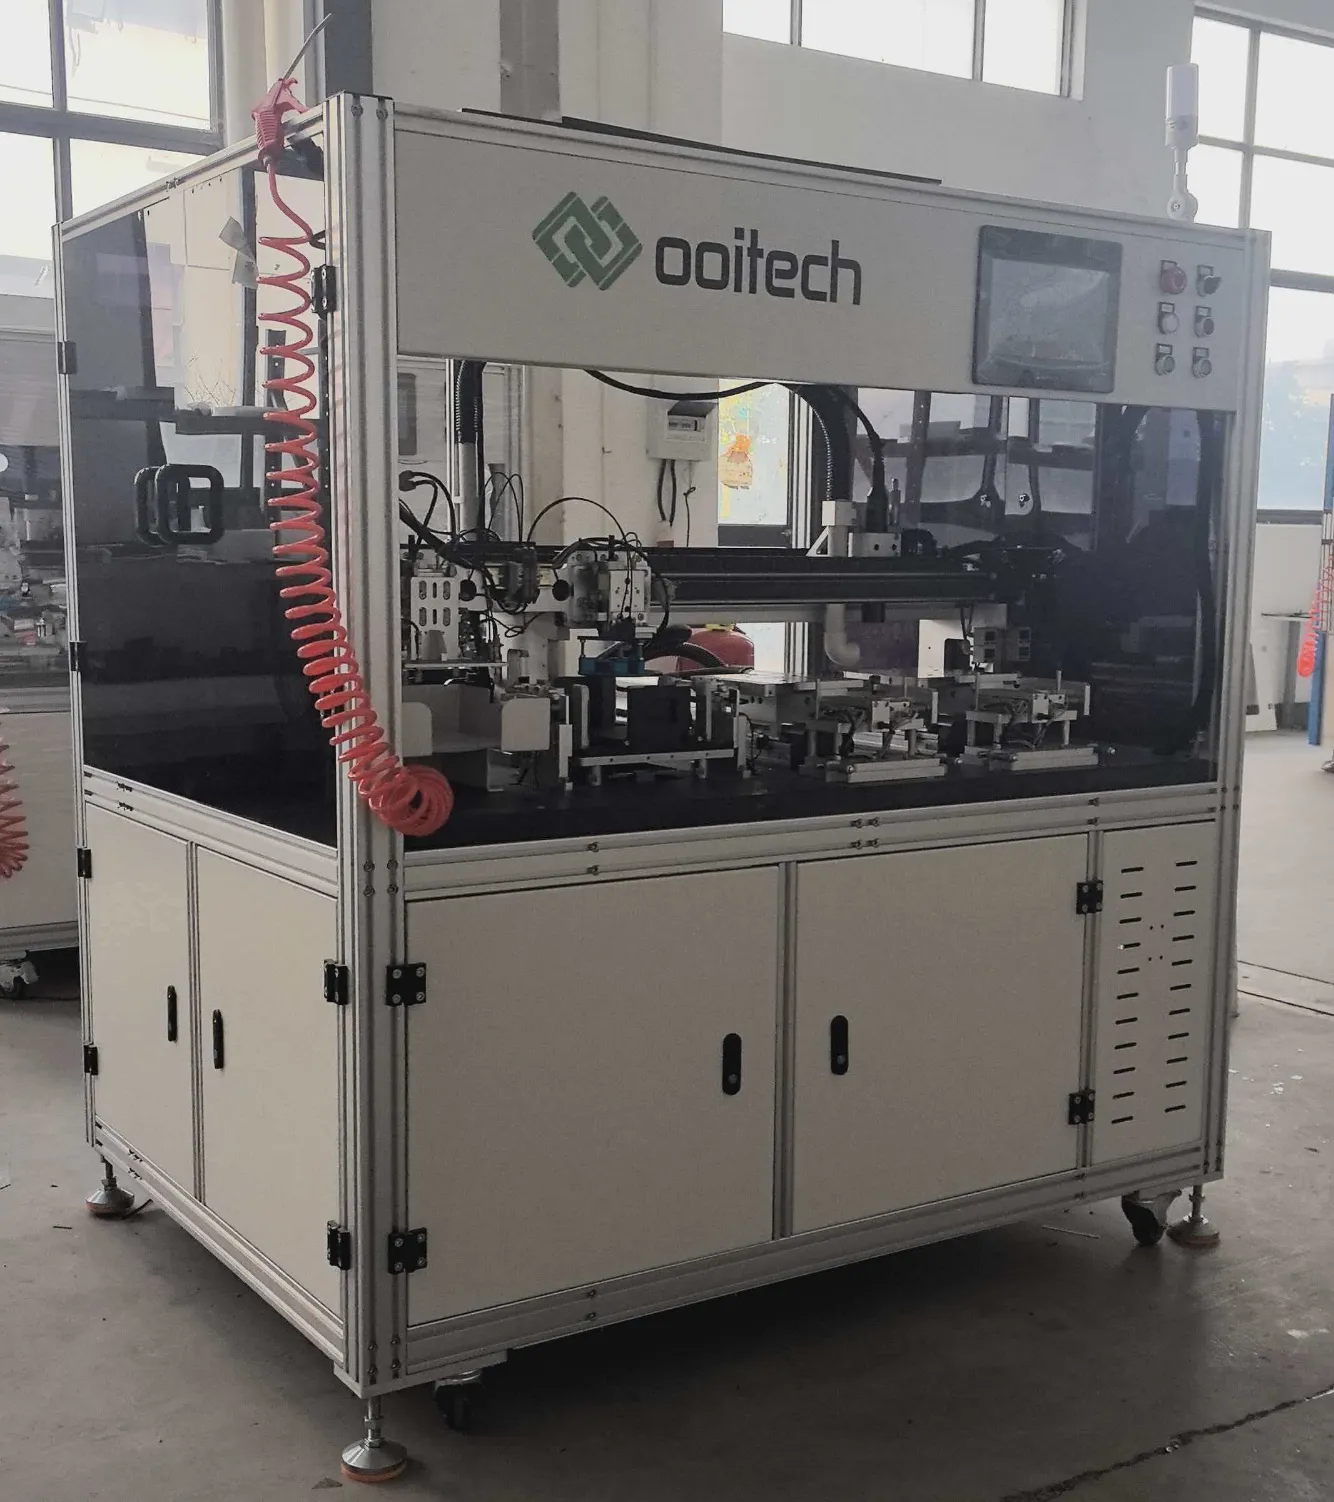
بیشتر ماژولهای خورشیدی مدرن از سلولهای نیمبرش استفاده میکنند که روی یک دستگاه برش لیزری سلول خورشیدیبرش داده میشوند. طراحیهای ماژول شینگل و سایر ماژولهای خاص ممکن است از بخشهای سلولی حتی کوچکتر استفاده کنند. در این موارد، سلولهای خورشیدی تماماندازه باید قبل از رشتهسازی تقسیم شوند.
یک دستگاه برش لیزری سلول خورشیدی سلولها را با دقت بالا خطکشی و جدا میکند. بسته به طراحی ماژول، ممکن است سلولها را به نصف، یک سوم یا قطعات کوچکتر برش دهد.
دو روش رایج برش استفاده میشود:
خطکشی لیزری معمولی به دنبال شکست مکانیکی
برش لیزری غیرمخرب طراحی شده برای کاهش تنش مکانیکی و حرارتی
برش غیرمخرب با نازکتر و بزرگتر شدن سلولها اهمیت بیشتری پیدا میکند. ریزترکهای ایجاد شده در حین برش ممکن است در طول اتصال، لمینیت، حمل و نقل یا عملکرد طولانی مدت در فضای باز گسترش یابند.
اگر یک کارخانه فقط ماژولهای سلول کامل تولید کند، ممکن است دستگاه برش لیزری ضروری نباشد. با این حال، برای تولید ماژولهای نیمه سلول و زونا، این دستگاه بخش اصلی خط تولید است.
۳. دستگاه اتصال دهنده ریبون و رشتهساز
رشتهکشهای کلاس ورودی حدود 1,200 سلول در ساعت و پلتفرمهای پرسرعت تا 6,800 کار میکنند؛ دقت موقعیتیابی ±0.15 mm است و شکستگی در سلولهای کلاس A باید در 0.2% یا کمتر باشد. عرض ریبون از 0.35–1.2 mm و فرمت سلول 156–230 mm در ماشینهای امروزی متغیر است.
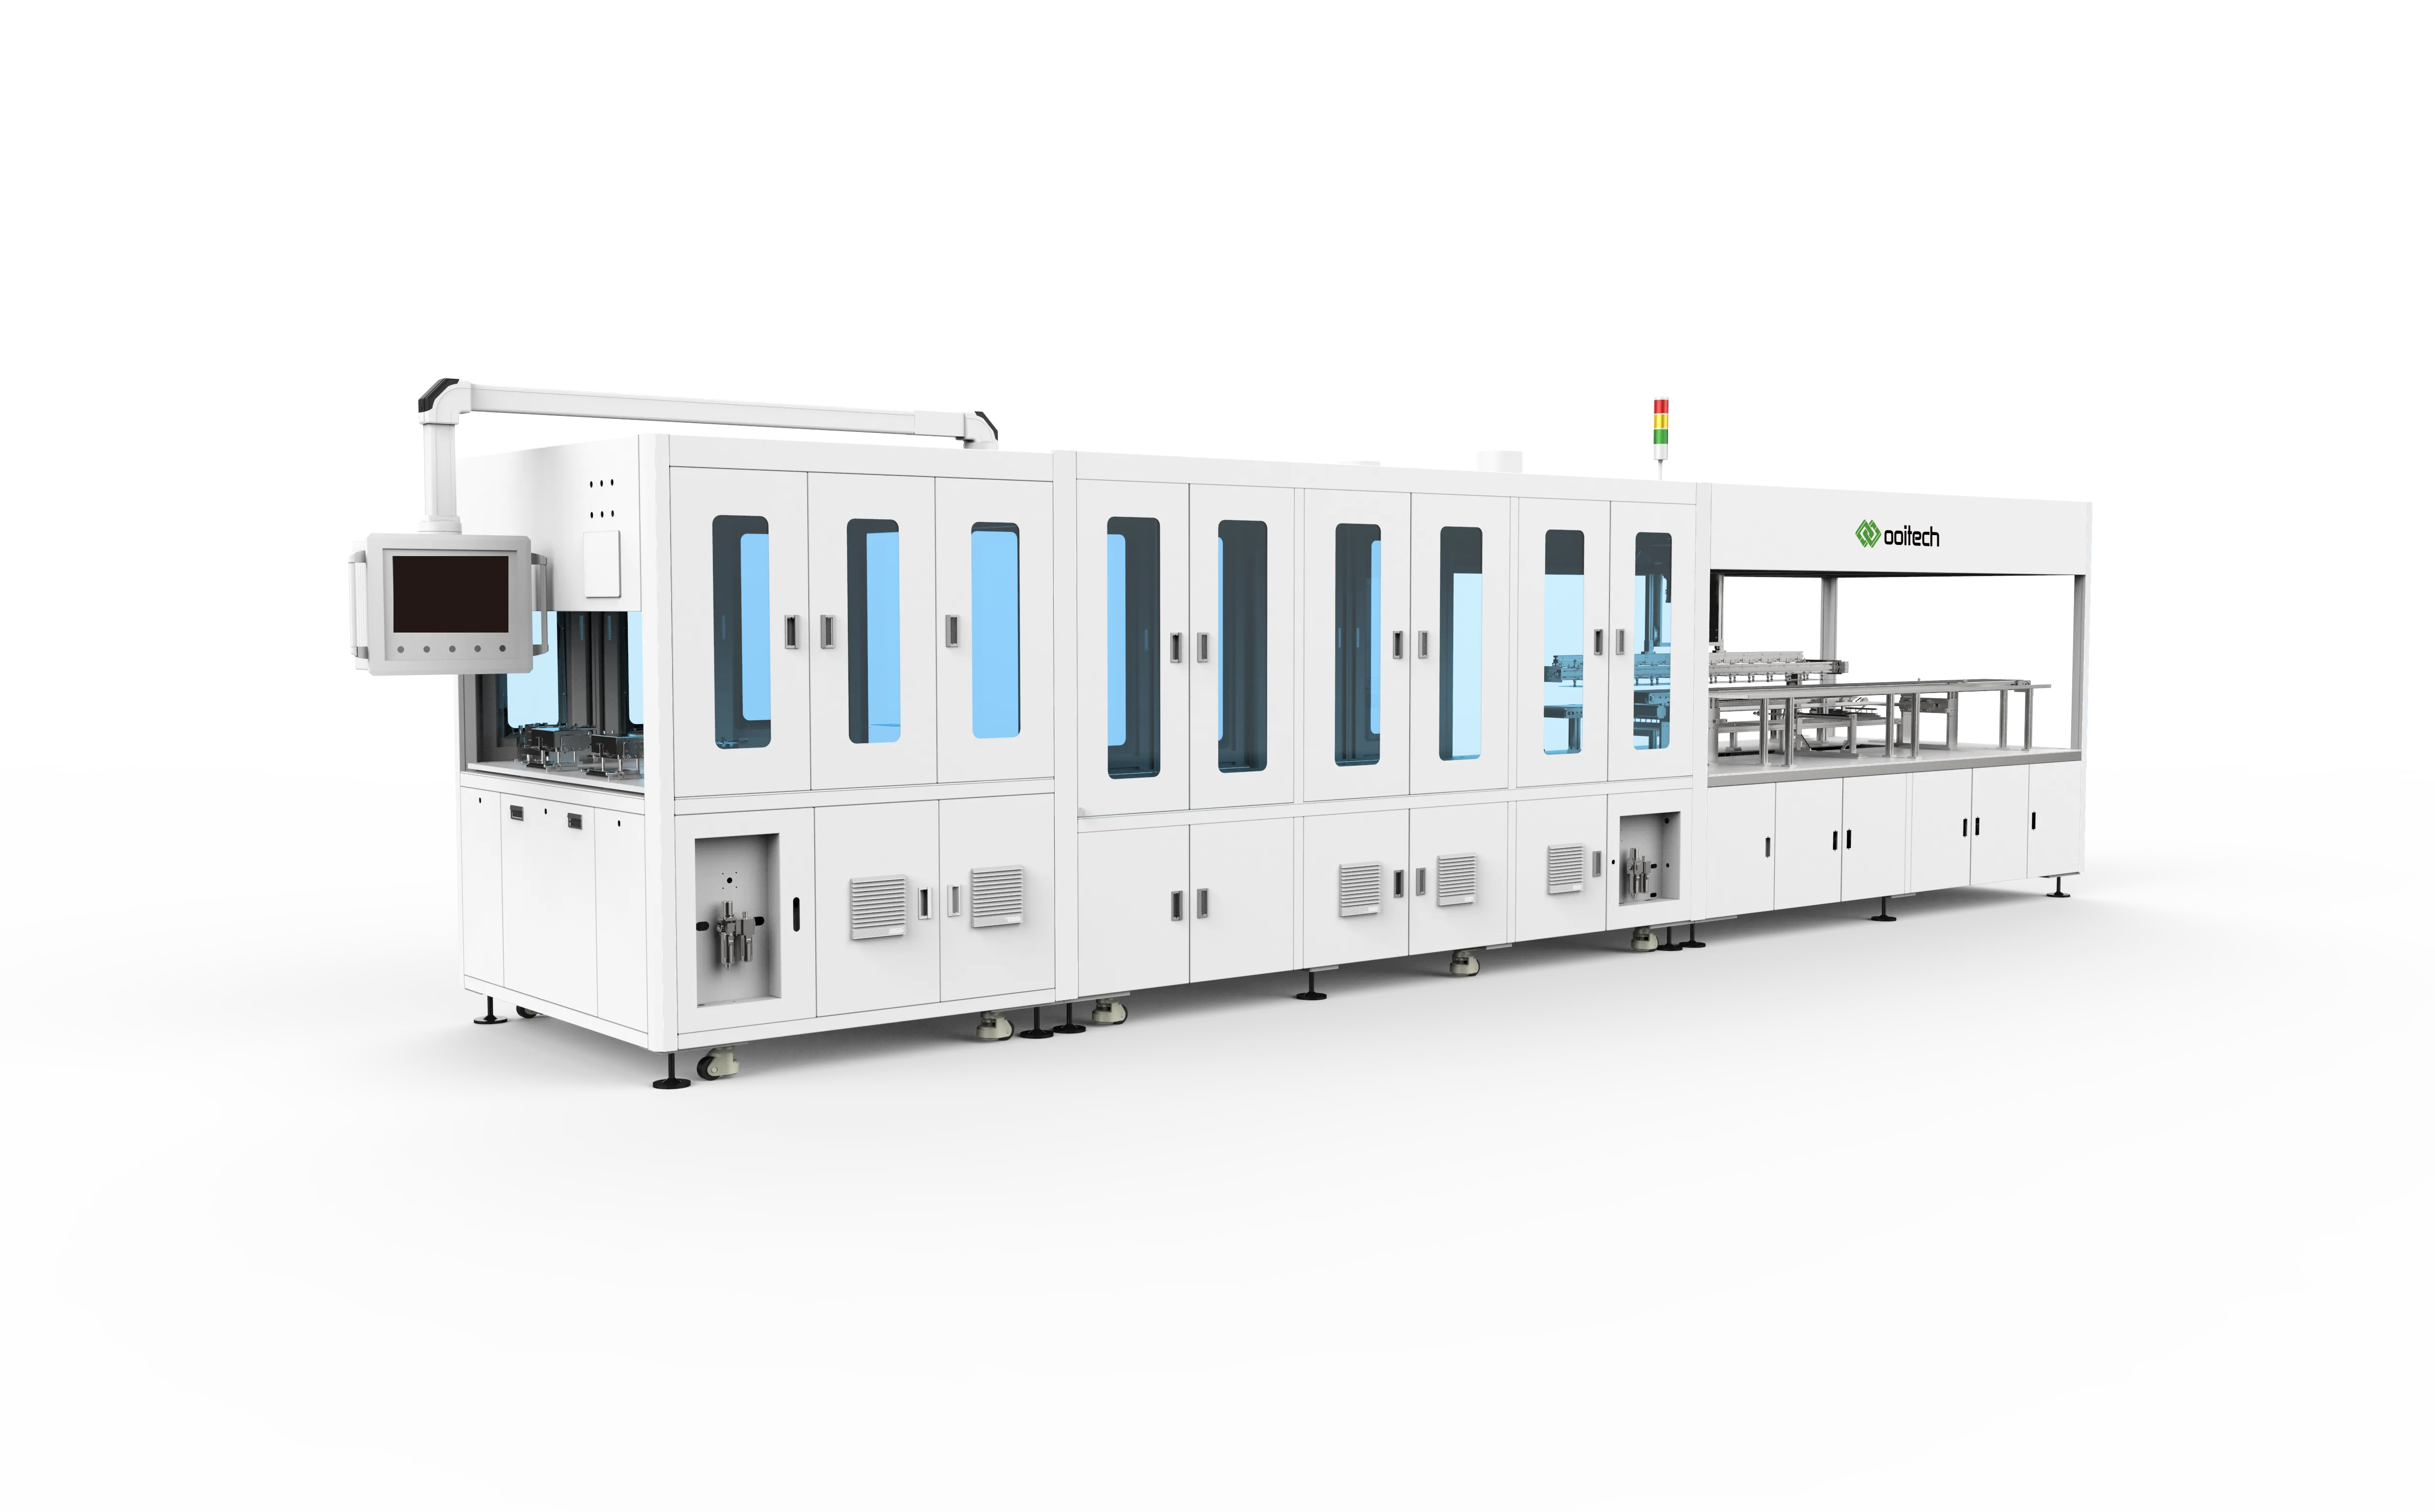
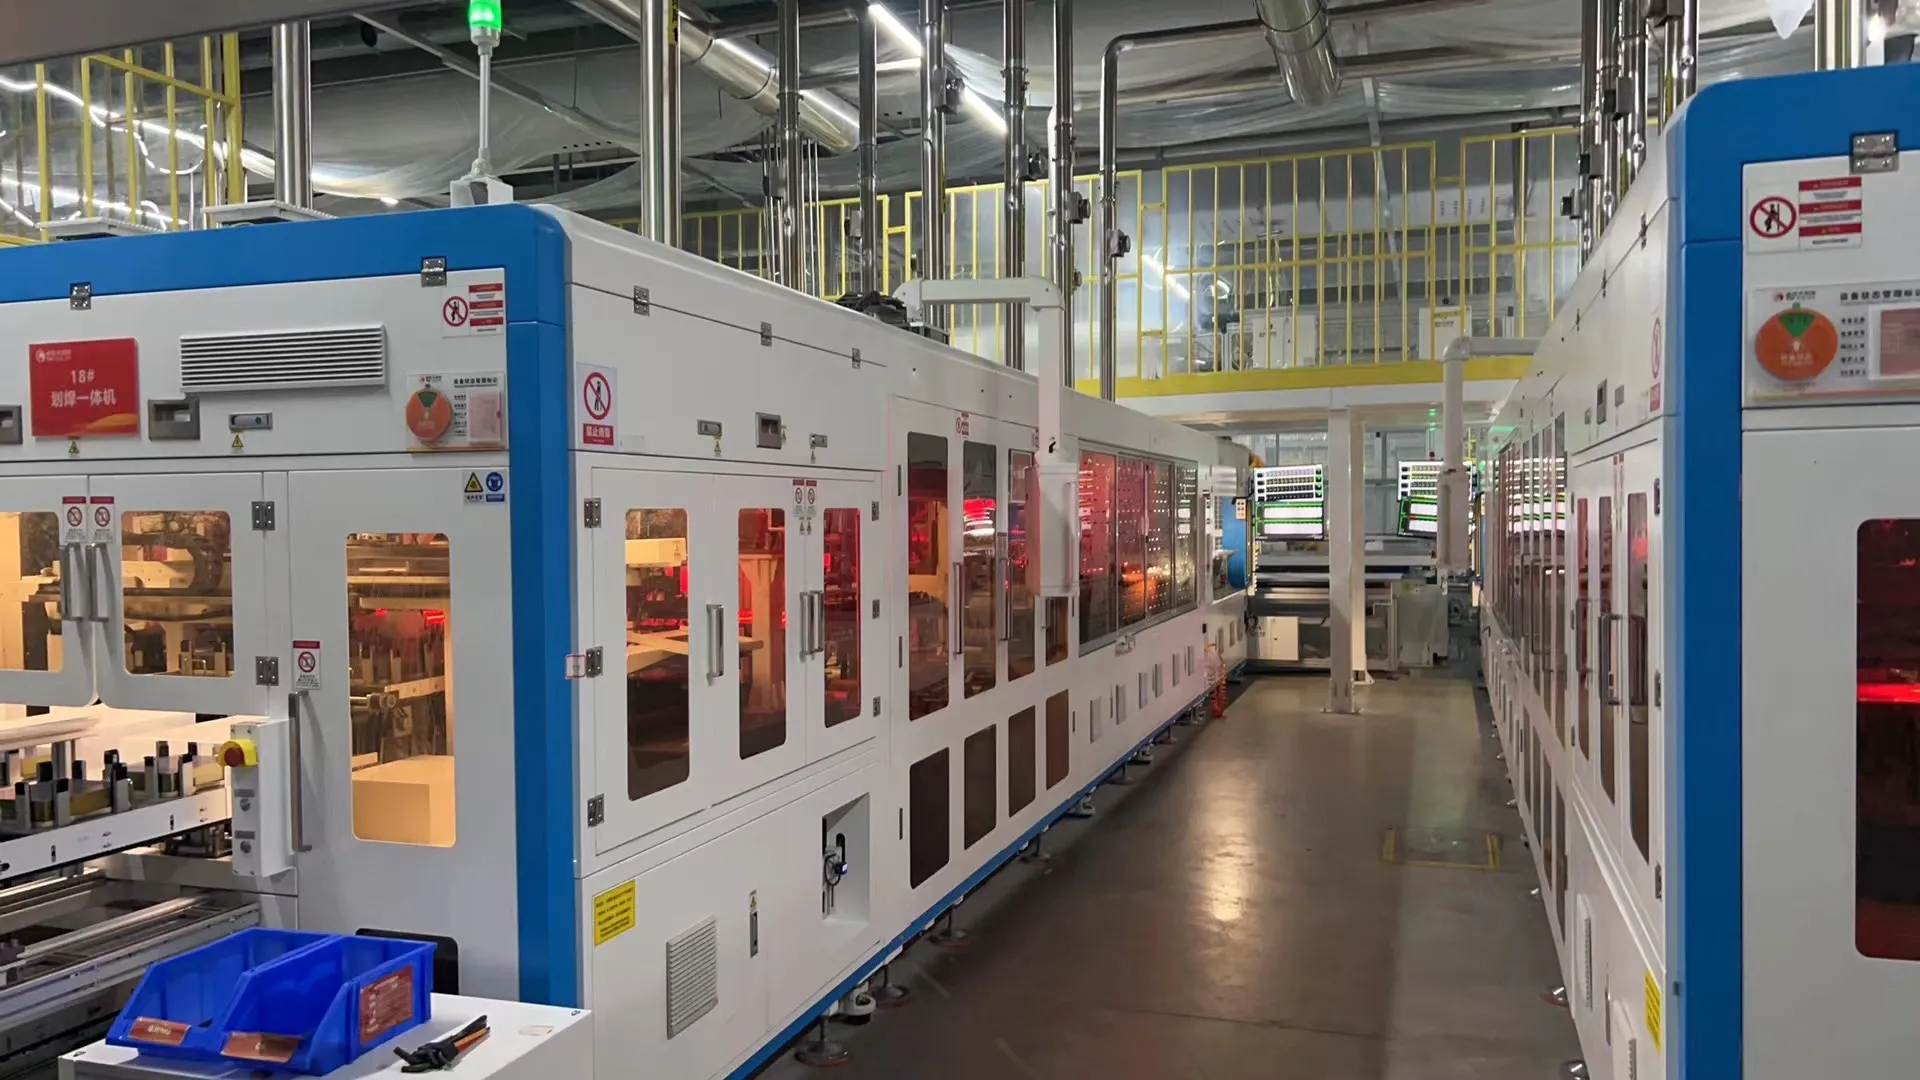
خط تولید تبزن رشتهساز اغلب بهعنوان قلب خط تولید پنل خورشیدی در نظر گرفته میشود.
وظیفه اصلی آن لحیم کردن ریبون فتوولتائیک روی سلولهای جداگانه و اتصال سلولها به صورت سری برای تشکیل رشتههای سلول است. ماشینهای مدرن معمولاً هر دو فرآیند اتصال ریبون و رشتهسازی را در یک فرآیند خودکار ترکیب میکنند.
یک دستگاه اتصال دهنده ریبون و رشتهساز معمولاً موارد زیر را مدیریت میکند:
بارگیری و جداسازی سلول
موقعیتیابی سلول
تغذیه ریبون
اعمال فلاکس
لحیمکاری
ترازبندی استرینگ
برش و تخلیه استرینگ
بازرسی بینایی
روش صحیح استرینگ کردن به تکنولوژی سلول بستگی دارد.
سلولهای PERC و TOPCon معمولاً با استرینگرهای چند باسبار معمولی قابل پردازش هستند. سلولهای HJT ممکن است به لحیمکاری در دمای پایینتر نیاز داشته باشند زیرا به گرما حساستر هستند. سلولهای BC، IBC، ABC و HPBC به تجهیزات جوشکاری تخصصی پشتتماسی نیاز دارند زیرا کنتاکتهای مثبت و منفی آنها هر دو در سمت پشتی قرار دارند.
بنابراین انتخاب استرینگر باید بر اساس اندازه سلول، طراحی باسبار، نوع روبان، دمای لحیمکاری و ساختار ماژول باشد—نه فقط بر اساس رقم سلولدر ساعت تبلیغ شده.
4. بازرسی EL استرینگ درونخطی
EL درونخطی روی یک رشته بر اساس رزولوشن خریداری میشود نه فقط تعداد دوربین: تقریباً 0.5 mm در هر پیکسل چیزی است که ریزترکهای ظریف را قابل مشاهده میکند، و دو دوربین 4.6 مگاپیکسلی معمول نسل فعلی هستند.

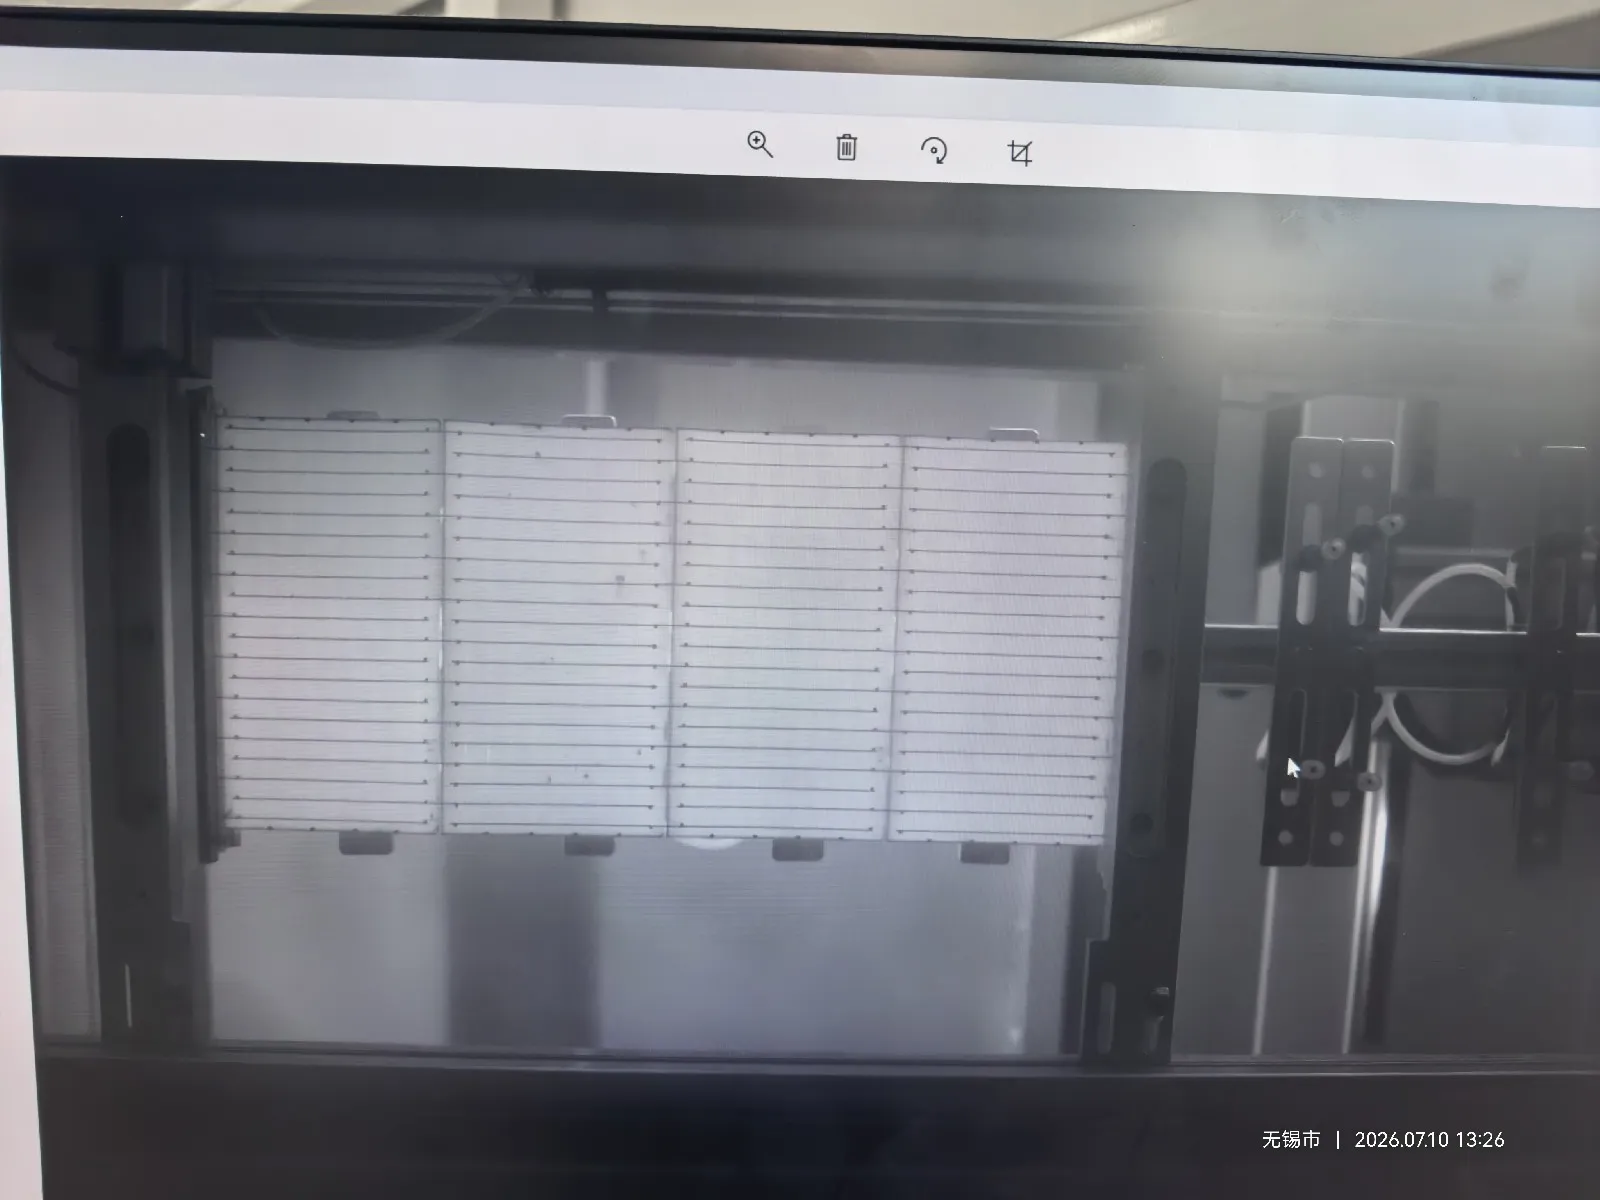
بازرسی EL رشته، با استفاده از یک تستر EL در سطح رشته، معمولاً یک عملکرد اختیاری است که در تبزن رشتهساز ادغام شده است، نه یک ماشین کاملاً جداگانه.
در عمل، اکثر تولیدکنندگان این گزینه را انتخاب میکنند، به ویژه هنگام تولید ماژولهایی با سلولهای TOPCon، HJT یا BC. با این تکنولوژیهای سلولی، اتصالات لحیم ضعیف، ترکهای پنهان و نواحی غیرفعال الکتریکی ممکن است از طریق بازرسی بصری معمولی به سختی شناسایی شوند.
بازرسی EL درونخطی استرینگ را بلافاصله پس از لحیمکاری بررسی میکند. جریانی به سلولهای متصل اعمال میشود و یک دوربین حساس به فروسرخ تصویر الکترولومینسانس را ثبت میکند. ترکها، نواحی قطع شده و اتصالات الکتریکی ضعیف به صورت نواحی تاریک غیرعادی ظاهر میشوند.
این امکان را میدهد که استرینگهای معیوب قبل از لایهگذاری و لمینیت حذف شوند، زمانی که تعمیر یا جایگزینی هنوز نسبتاً آسان است.
یک تستر EL استرینگ آفلاین ممکن است همچنان برای نمونهبرداری، بازرسی مجدد یا تحلیل آزمایشگاهی استفاده شود، اما معمولاً به عنوان یک ایستگاه تولید جداگانه در زمانی که استرینگر شامل بازرسی EL درونخطی است، مورد نیاز نیست.
5. تجهیزات بارگیری و بازرسی شیشه خورشیدی
شیشهای که پردازش میکند معمولاً 2.0، 2.5 یا 3.2 mm ضخامت دارد، با عبور نور بالای 91.5% و 93.5–94.5% جایی که پوشش ضدبازتاب اعمال میشود.
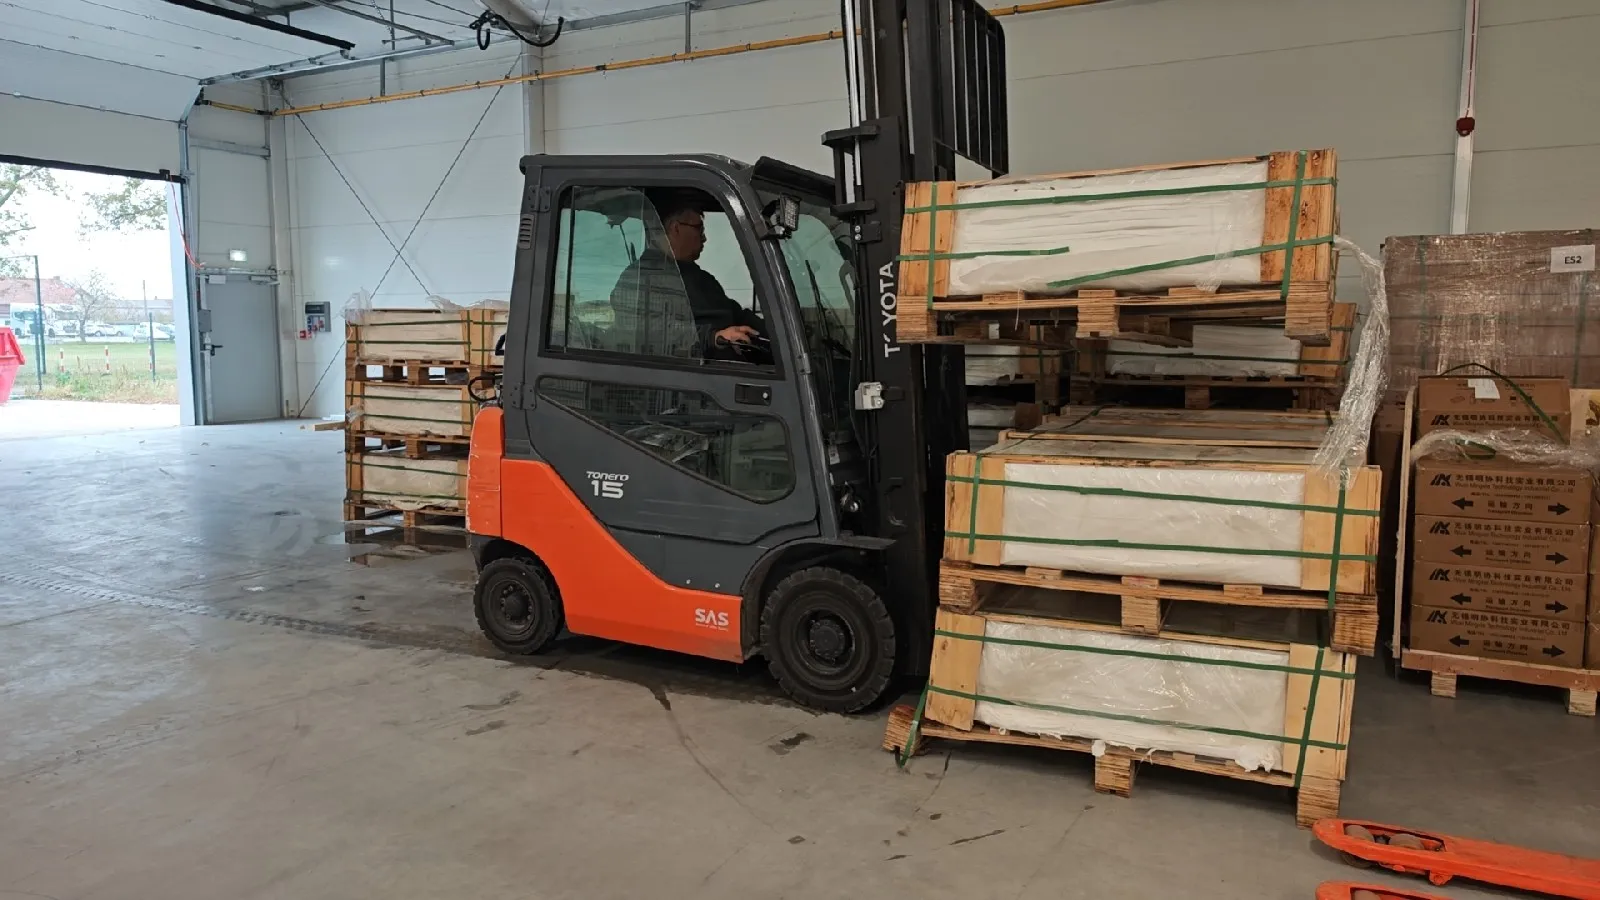
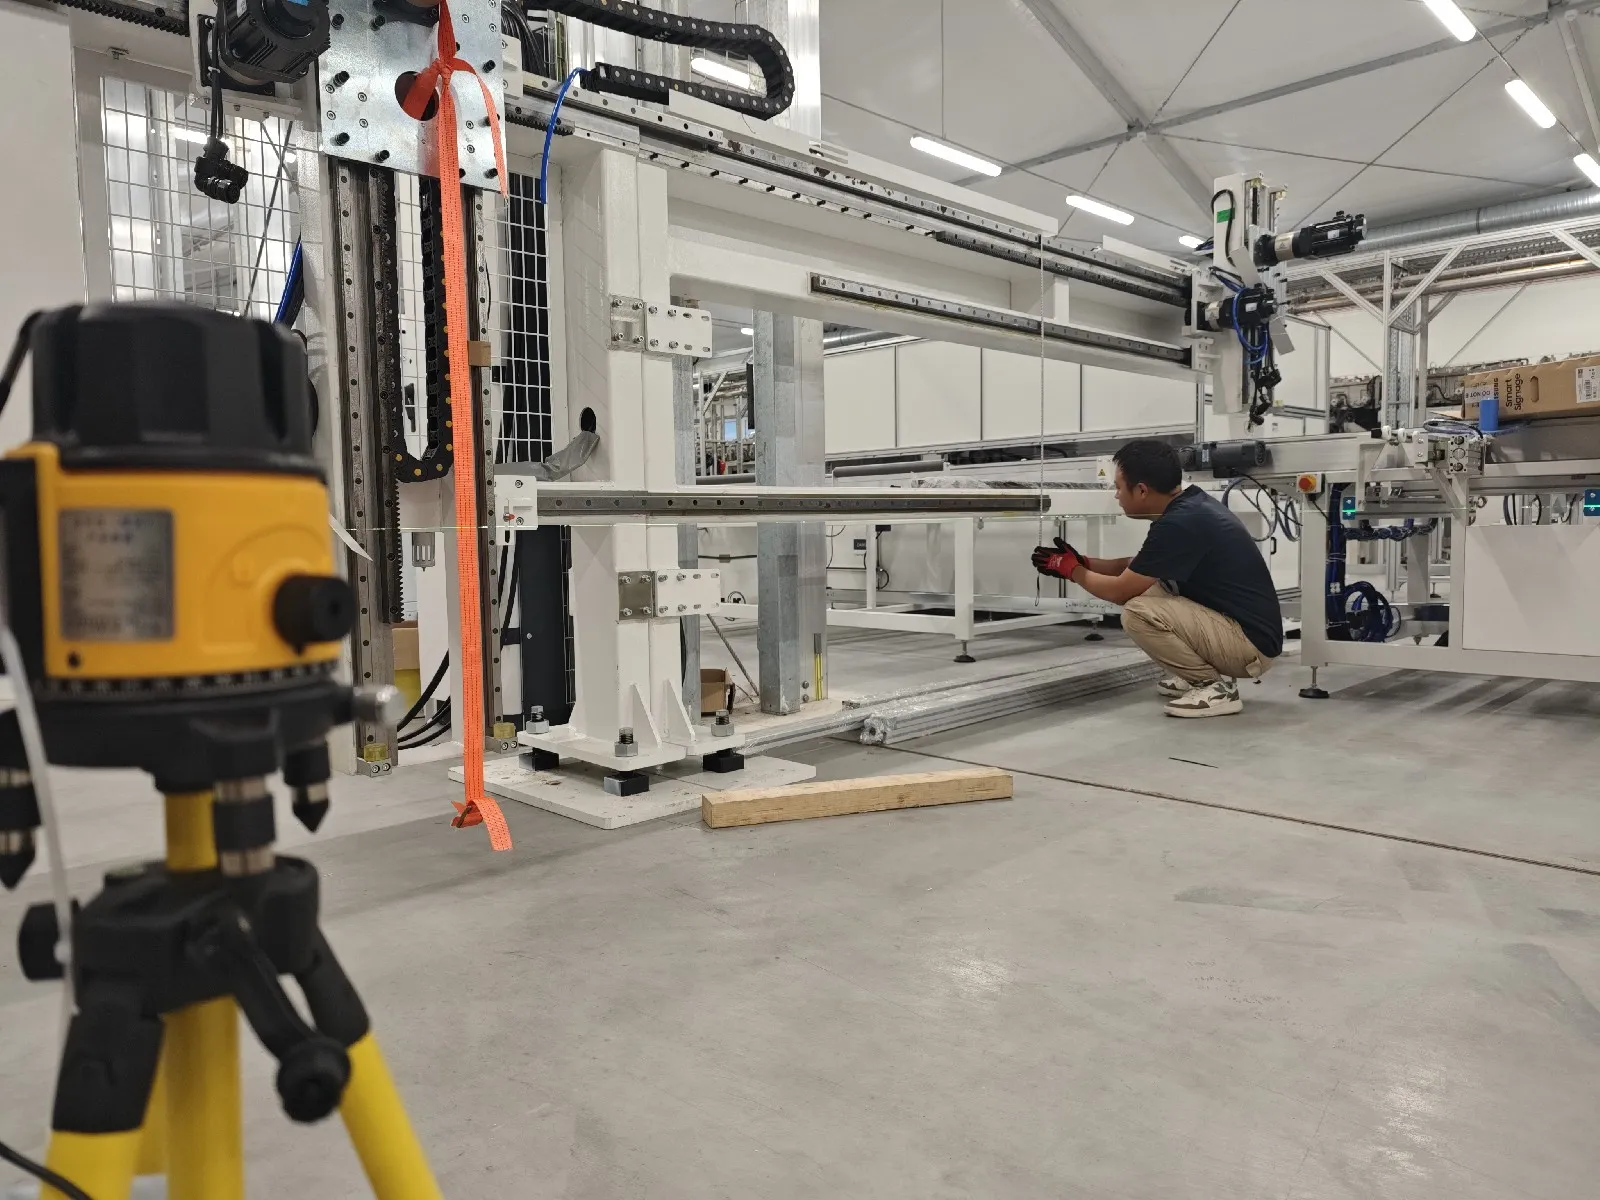
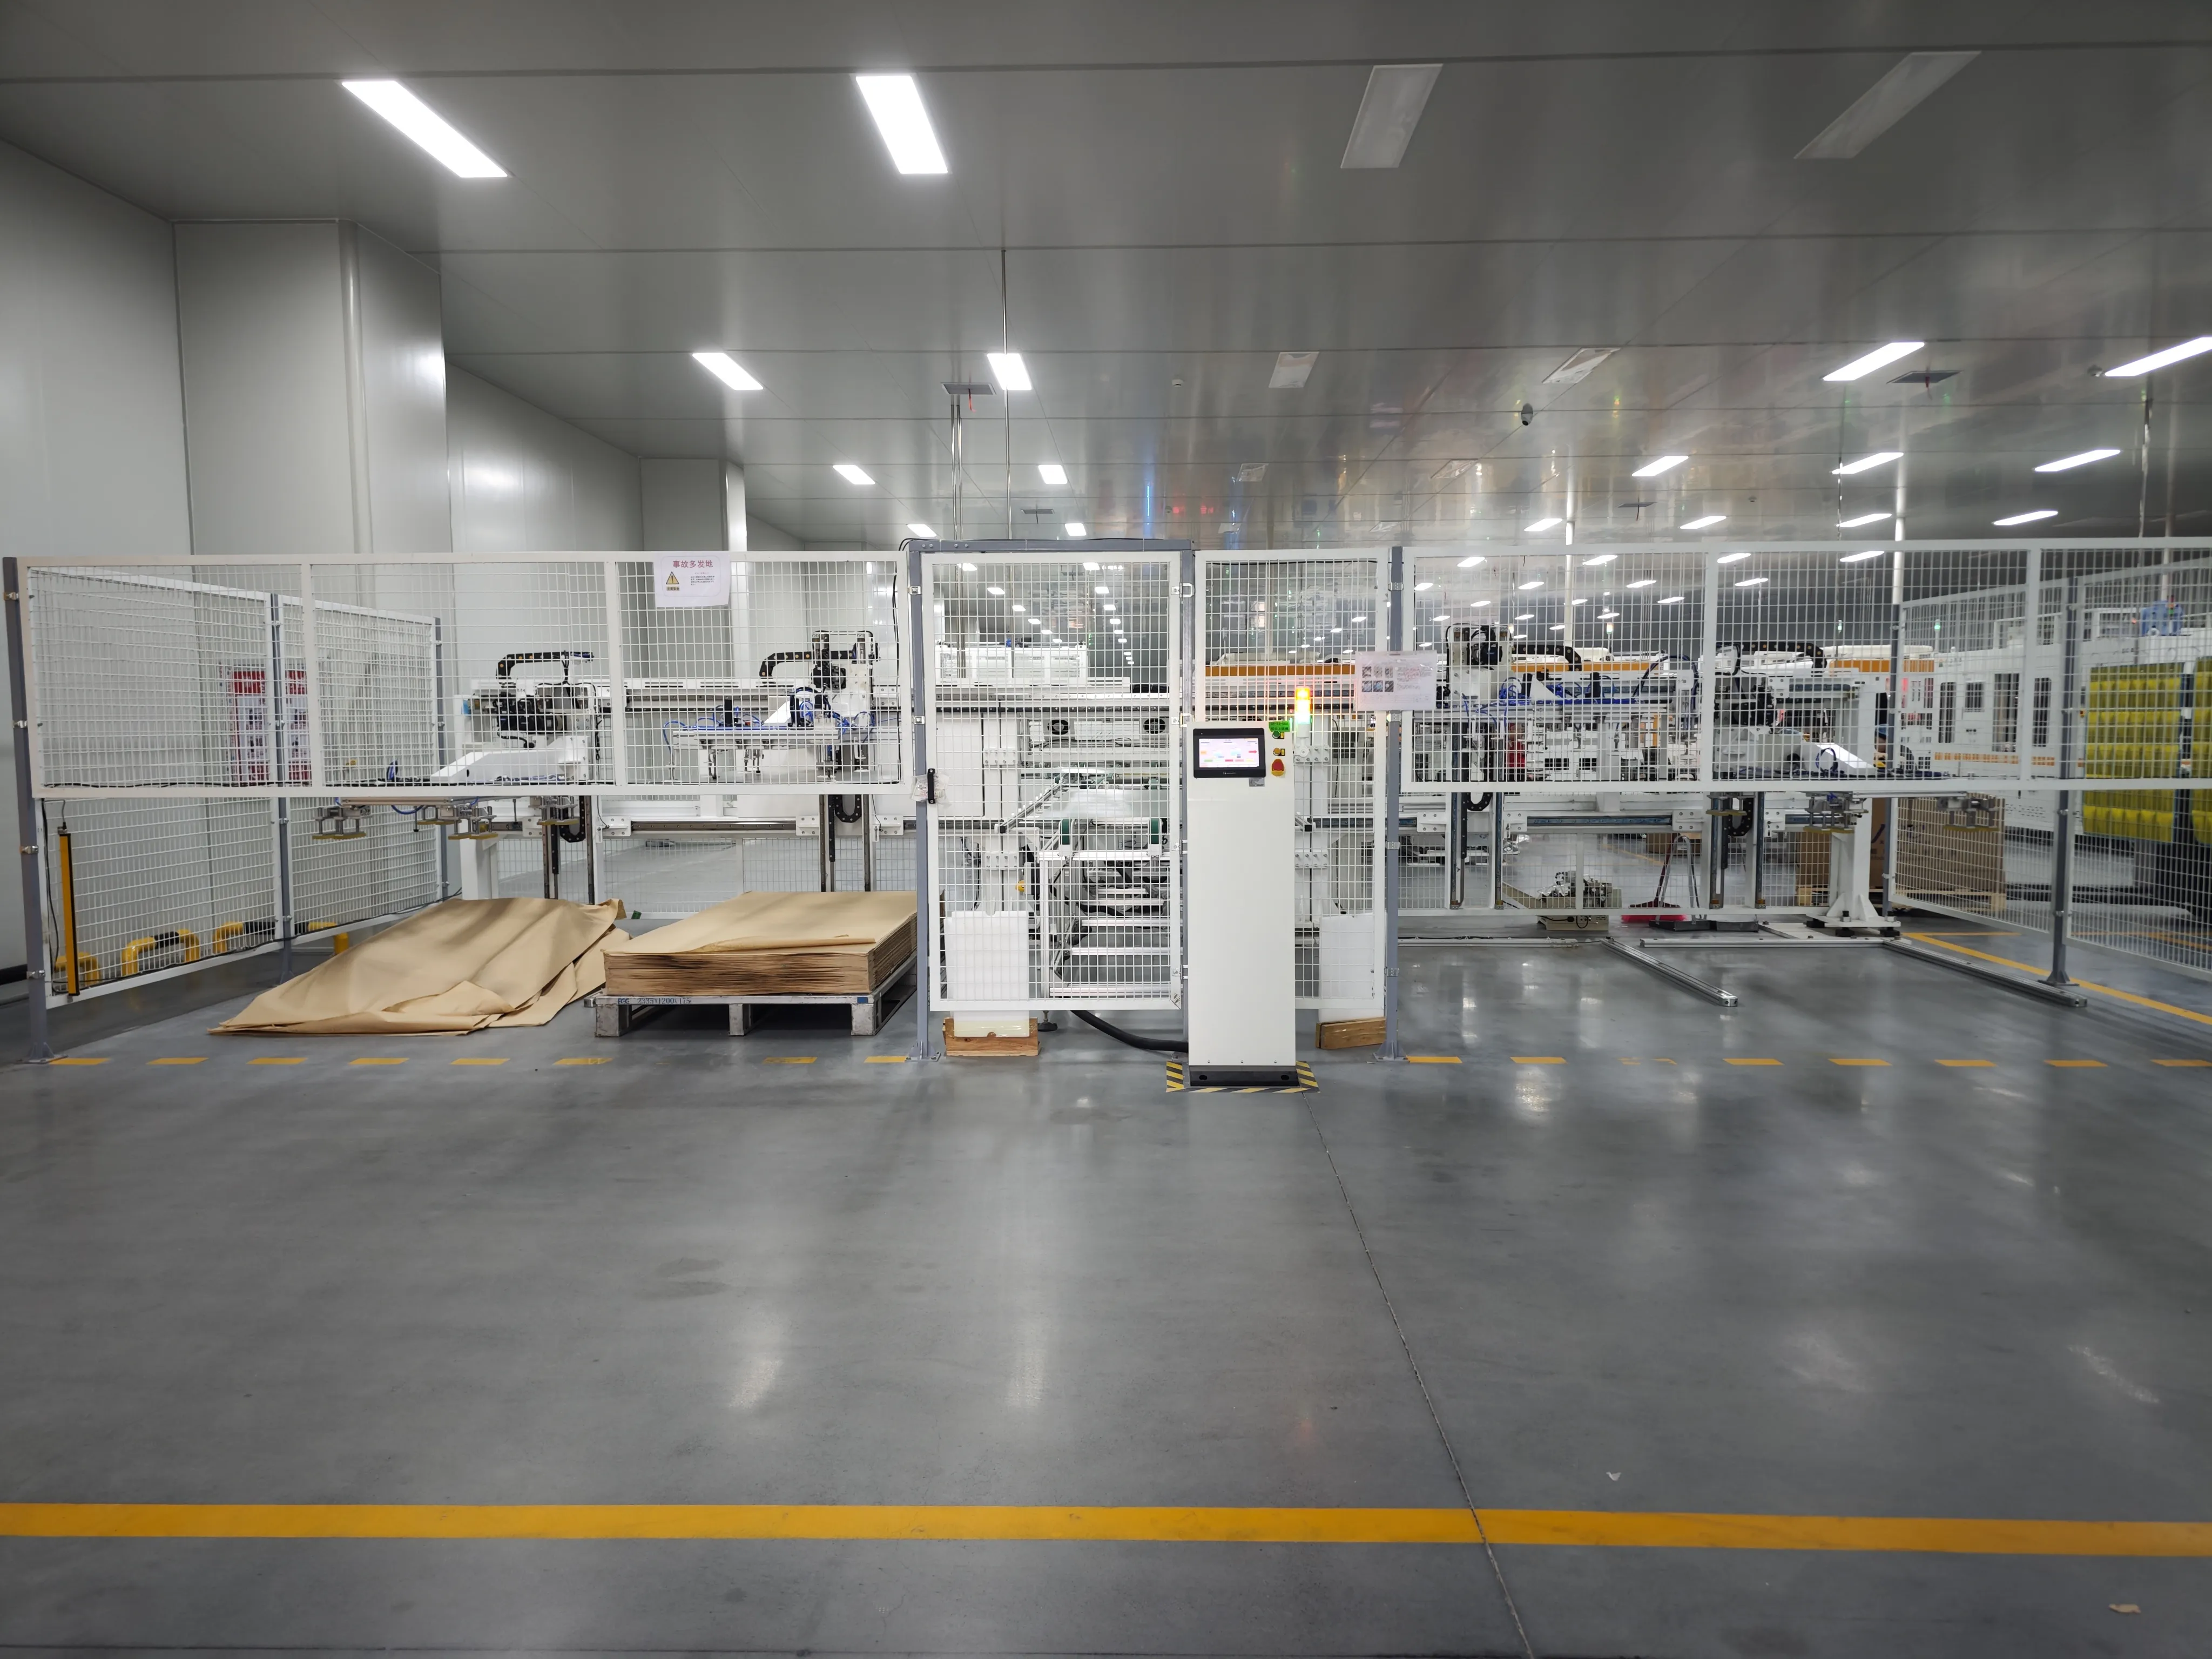
شیشه خورشیدی که به کارخانههای مدرن ماژول عرضه میشود، معمولاً توسط تولیدکننده شیشه شسته و آماده میشود. به همین دلیل، معمولاً در خط تولید استاندارد پنل خورشیدی به دستگاه شستشوی شیشه اختصاصی نیاز نیست.
یک بارگذار خودکار شیشه، شیشه آماده را روی نوار نقاله قرار میدهد. قبل از قرار دادن EVA یا POE، شیشه از نظر موارد زیر بررسی میشود:
گرد و غبار و آلودگی سطحی
خراشها
آسیب لبه
تراشههای شیشه
نقص پوشش
ابعاد نادرست
شیشه جلویی پایه انباشت ماژول را تشکیل میدهد، بنابراین موقعیت آن باید در طول فرآیندهای بعدی لایهگذاری مواد و چیدمان سلول ثابت بماند.
6. دستگاههای برش و لایهگذاری EVA، POE و بکشیت
مواد قبل از ماشین اعداد خود را دارند: انکپسولانت EVA با محتوای ژل 75–85% پس از پخت و استحکام پوستی بالای 80 N/cm به شیشه، برش خورده و طبق نقشه ماژول چیده شده.
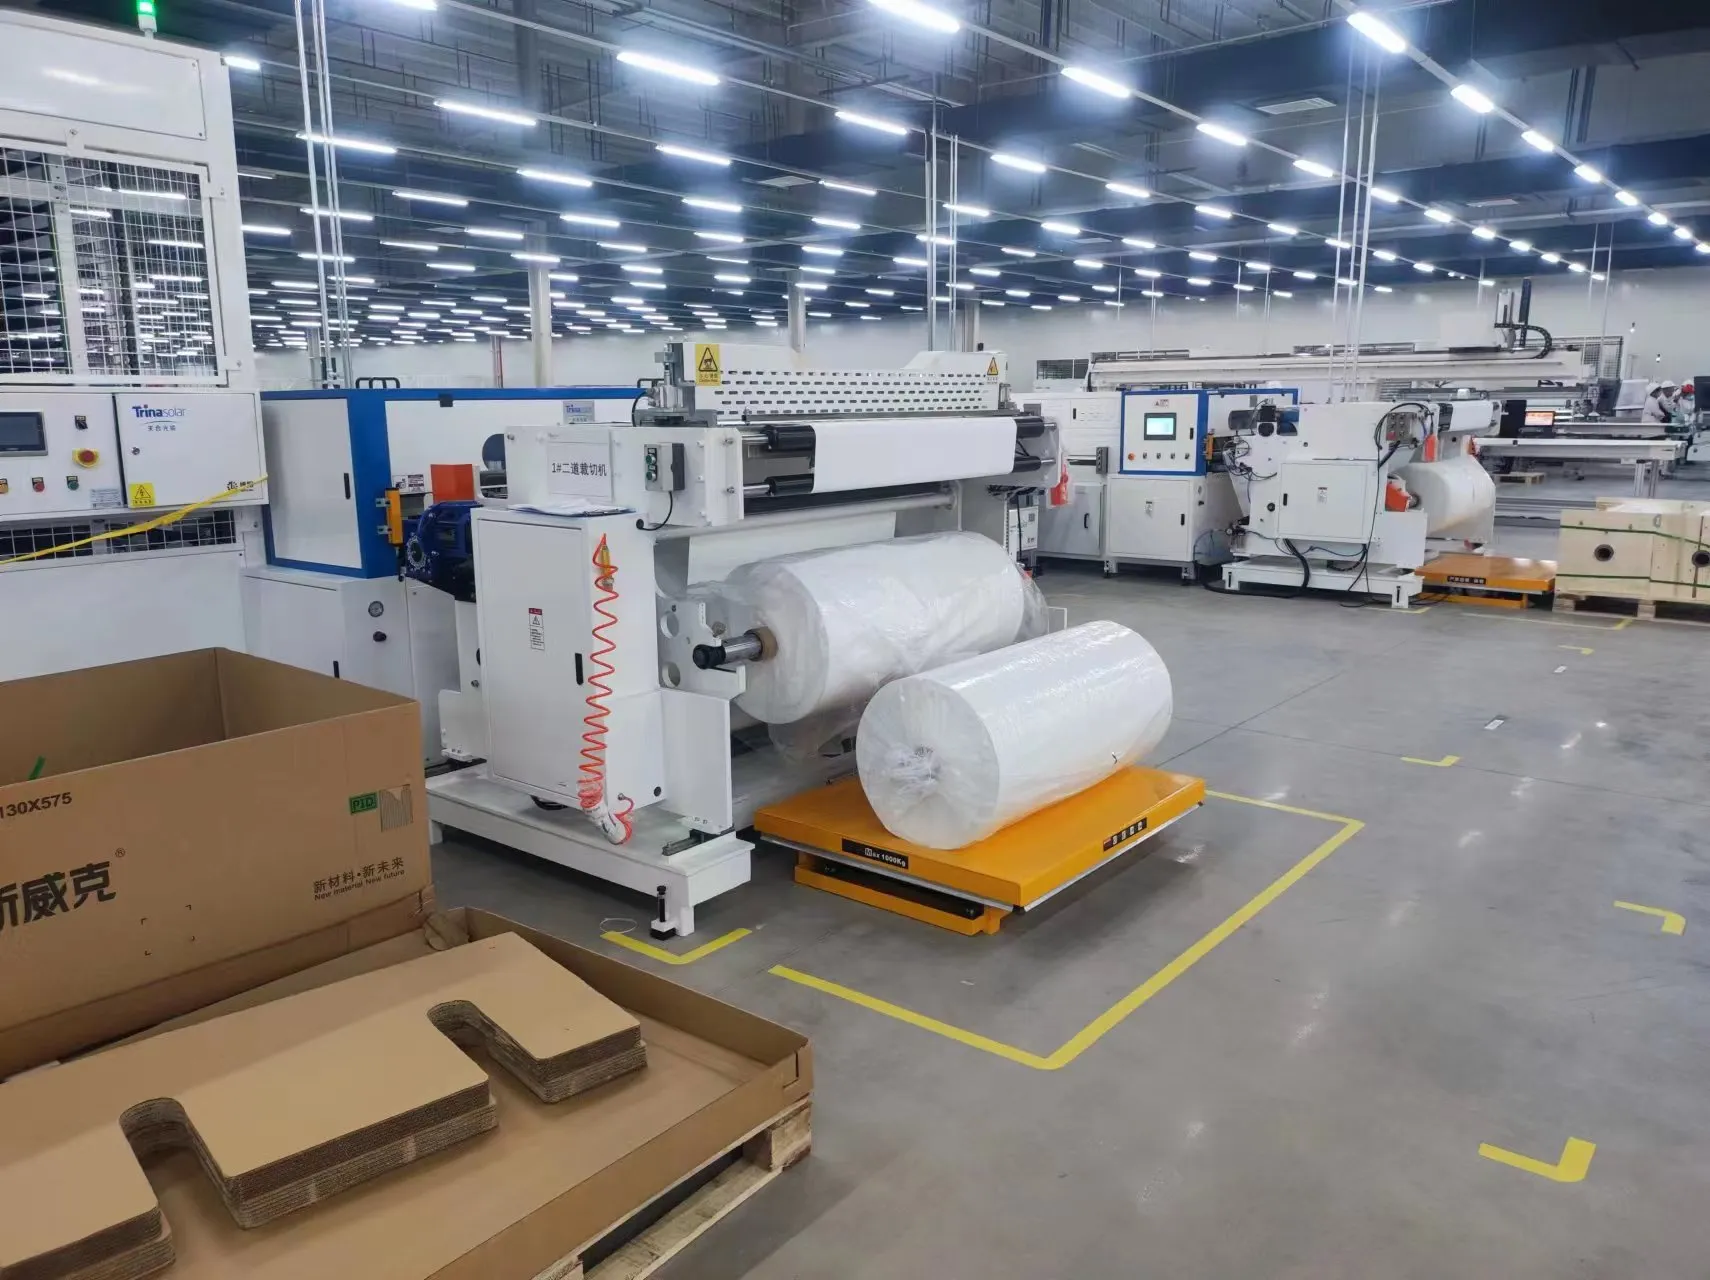
قبل از چیدمان، مواد کپسولهکننده و لایه پشتی باید روی یک دستگاه برش EVA و بکشیت.
یک دستگاه برش و لایهگذاری خودکار میتواند موادی مانند موارد زیر را آماده کند:
فیلم EVA
فیلم POE
TPT یا سایر بکشیتها
نوارهای عایق
مواد عایق باسبار
پس از برش، دستگاه به طور خودکار انکپسولانت را روی شیشه قرار میدهد.
برای ماژولهای شیشه-شیشه، بکشیت پلیمری با یک قطعه شیشه دوم جایگزین میشود. بنابراین چیدمان خط، لمینیتور و تجهیزات جابجایی باید برای وزن اضافی و ساختار متفاوت ماژول طراحی شوند.
کارخانههای کوچک ممکن است مواد EVA و بکشیت را به صورت دستی برش دهند. برش و لایهگذاری خودکار با افزایش ظرفیت تولید ارزشمندتر میشود زیرا ثبات ابعادی را بهبود میبخشد و ضایعات مواد را کاهش میدهد.
7. دستگاه چیدمان خودکار
چیدمان به عنوان زمان چرخه 48 ثانیه یا کمتر در هر ماژول، دقت تراز شیشه ±0.1 mm، و محدوده کاری پوششدهنده شیشه با ضلع بلند از 1,600 تا 2,600 mm مشخص میشود.
خط تولید به ابعاد صحیح ماژول برش داده شوند. دستگاه چیدمان خودکار
این یک فرآیند دقیق است. فاصله رشتهها، تراز سلولها و فاصله بین سلولها و لبههای شیشه باید در محدوده تلرانس مشخص شده باقی بماند.
تراز ضعیف در پنل نهایی به راحتی قابل مشاهده است، اما ظاهر تنها نگرانی نیست. موقعیتهای نادرست رشته ممکن است بر انکپسولاسیون، آببندی لبه و قابلیت اطمینان بلندمدت ماژول تأثیر بگذارد.
یک دستگاه چیدمان خودکار معمولاً از موارد زیر استفاده میکند:
رباتهای صنعتی یا سیستمهای گانتری
گیرههای خلأ
دوربینهای بینایی
تصحیح خودکار موقعیت
کنترل فاصله بین رشتهها
تشخیص موقعیت شیشه
برخی خطوط تولید از یک دستگاه لایهچینی جداگانه استفاده میکنند. برخی دیگر، موقعیتدهی رشته، لایهچینی و اتصال باسبار را در یک واحد یکپارچه ترکیب میکنند.
۸. دستگاه باسینگ
یک ماشین باسینگ خودکار چرخه 17–18 ثانیه را اجرا میکند و بهرهوری بالای 99% را حفظ میکند، و باید 5 تا 30 باسبار را پوشش دهد زیرا چیدمانهای چندباسباره چند برابر میشوند.
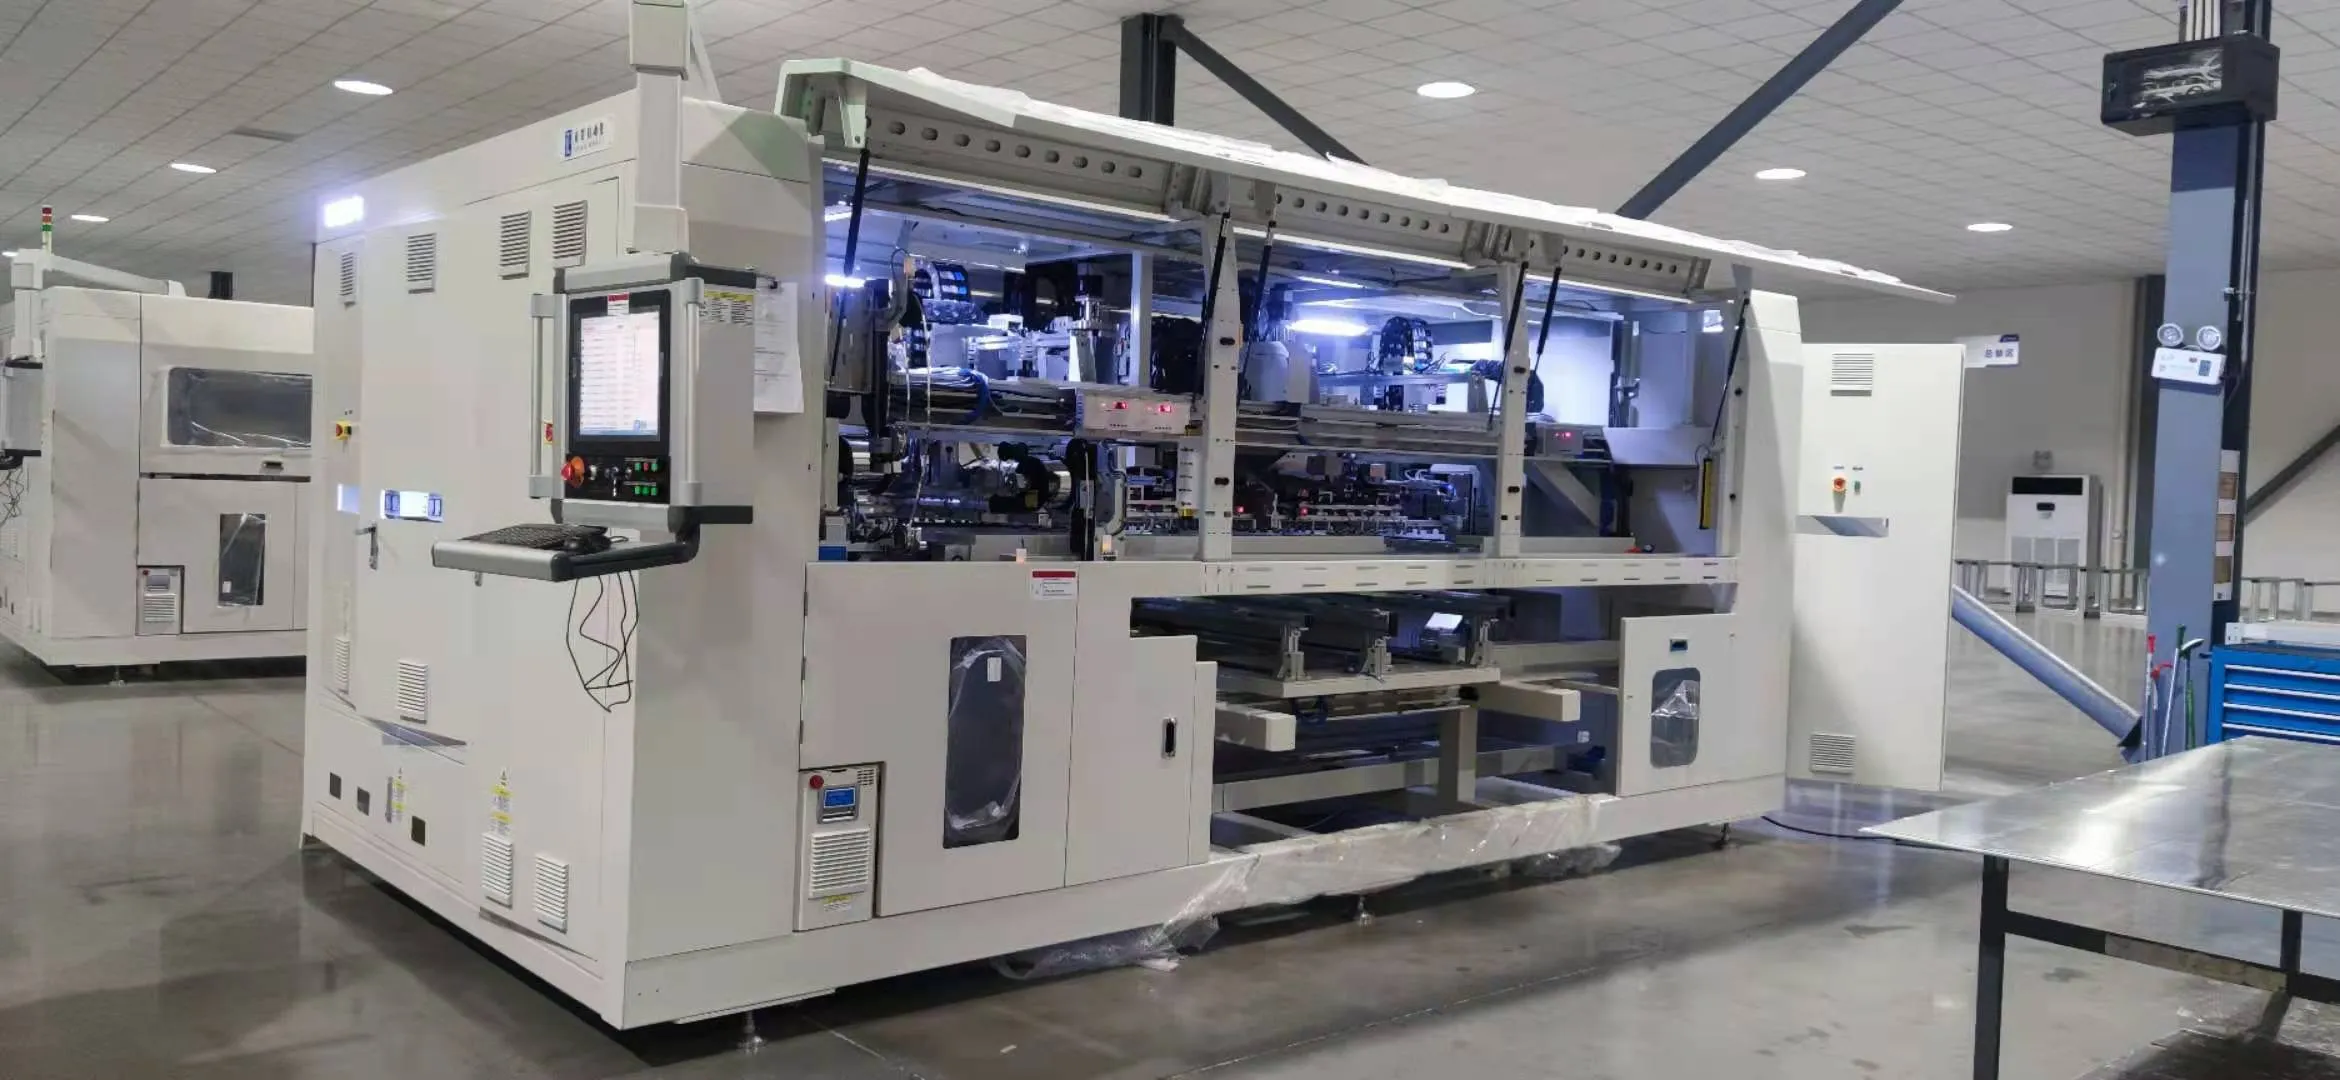
رشتههای سلولی تکمیلشده را برداشته و آنها را روی شیشه و کپسولهکننده قرار میدهد. پس از قرارگیری رشتهها، آنها باید با نوار باسبار بهصورت الکتریکی متصل شوند، معمولاً روی یک.
یک دستگاه باسینگ خودکار، ترمینالهای رشته را مطابق طراحی الکتریکی ماژول جوش یا لحیم میکند. همچنین ممکن است نوارهای باسبار را به طور خودکار خم، برش و موقعیتدهی کند.
ماژولهای نیمسلول نیاز به توجه ویژه دارند زیرا بخشهای سلول بالایی و پایینی معمولاً به صورت موازی متصل میشوند. نقطه خروج معمولاً به جای بالای پنل، نزدیک وسط آن قرار دارد.
فرآیند باسینگ باید کنترل کند:
موقعیت باسبار
دمای جوش یا لحیم
استحکام اتصال
شکل نوار
فاصله بین رشتهها
موقعیت نوار خروجی
اتصال ضعیف باسینگ ممکن است باعث افت توان، گرمایش موضعی بیش از حد یا خرابی کامل مدار شود.
در یک خط نیمهخودکار کوچک، باسینگ میتواند به صورت دستی با ابزارهای لحیم و قالبهای موقعیتدهی انجام شود. کارخانههای با ظرفیت بالاتر معمولاً برای ثبات و توان عملیاتی بهتر از دستگاههای باسینگ خودکار استفاده میکنند.
۹. تست EL قبل از لمینیشن و بازرسی بصری
EL پیش از لمینیشن بر اساس رزولوشن تصویر خریداری میشود — 4,928 × 3,264 پیکسل در یک تستر فعلی — و بر اساس ناحیه کاری به اندازه کافی بزرگ برای بزرگترین ماژولی که خط قصد ساخت آن را دارد.
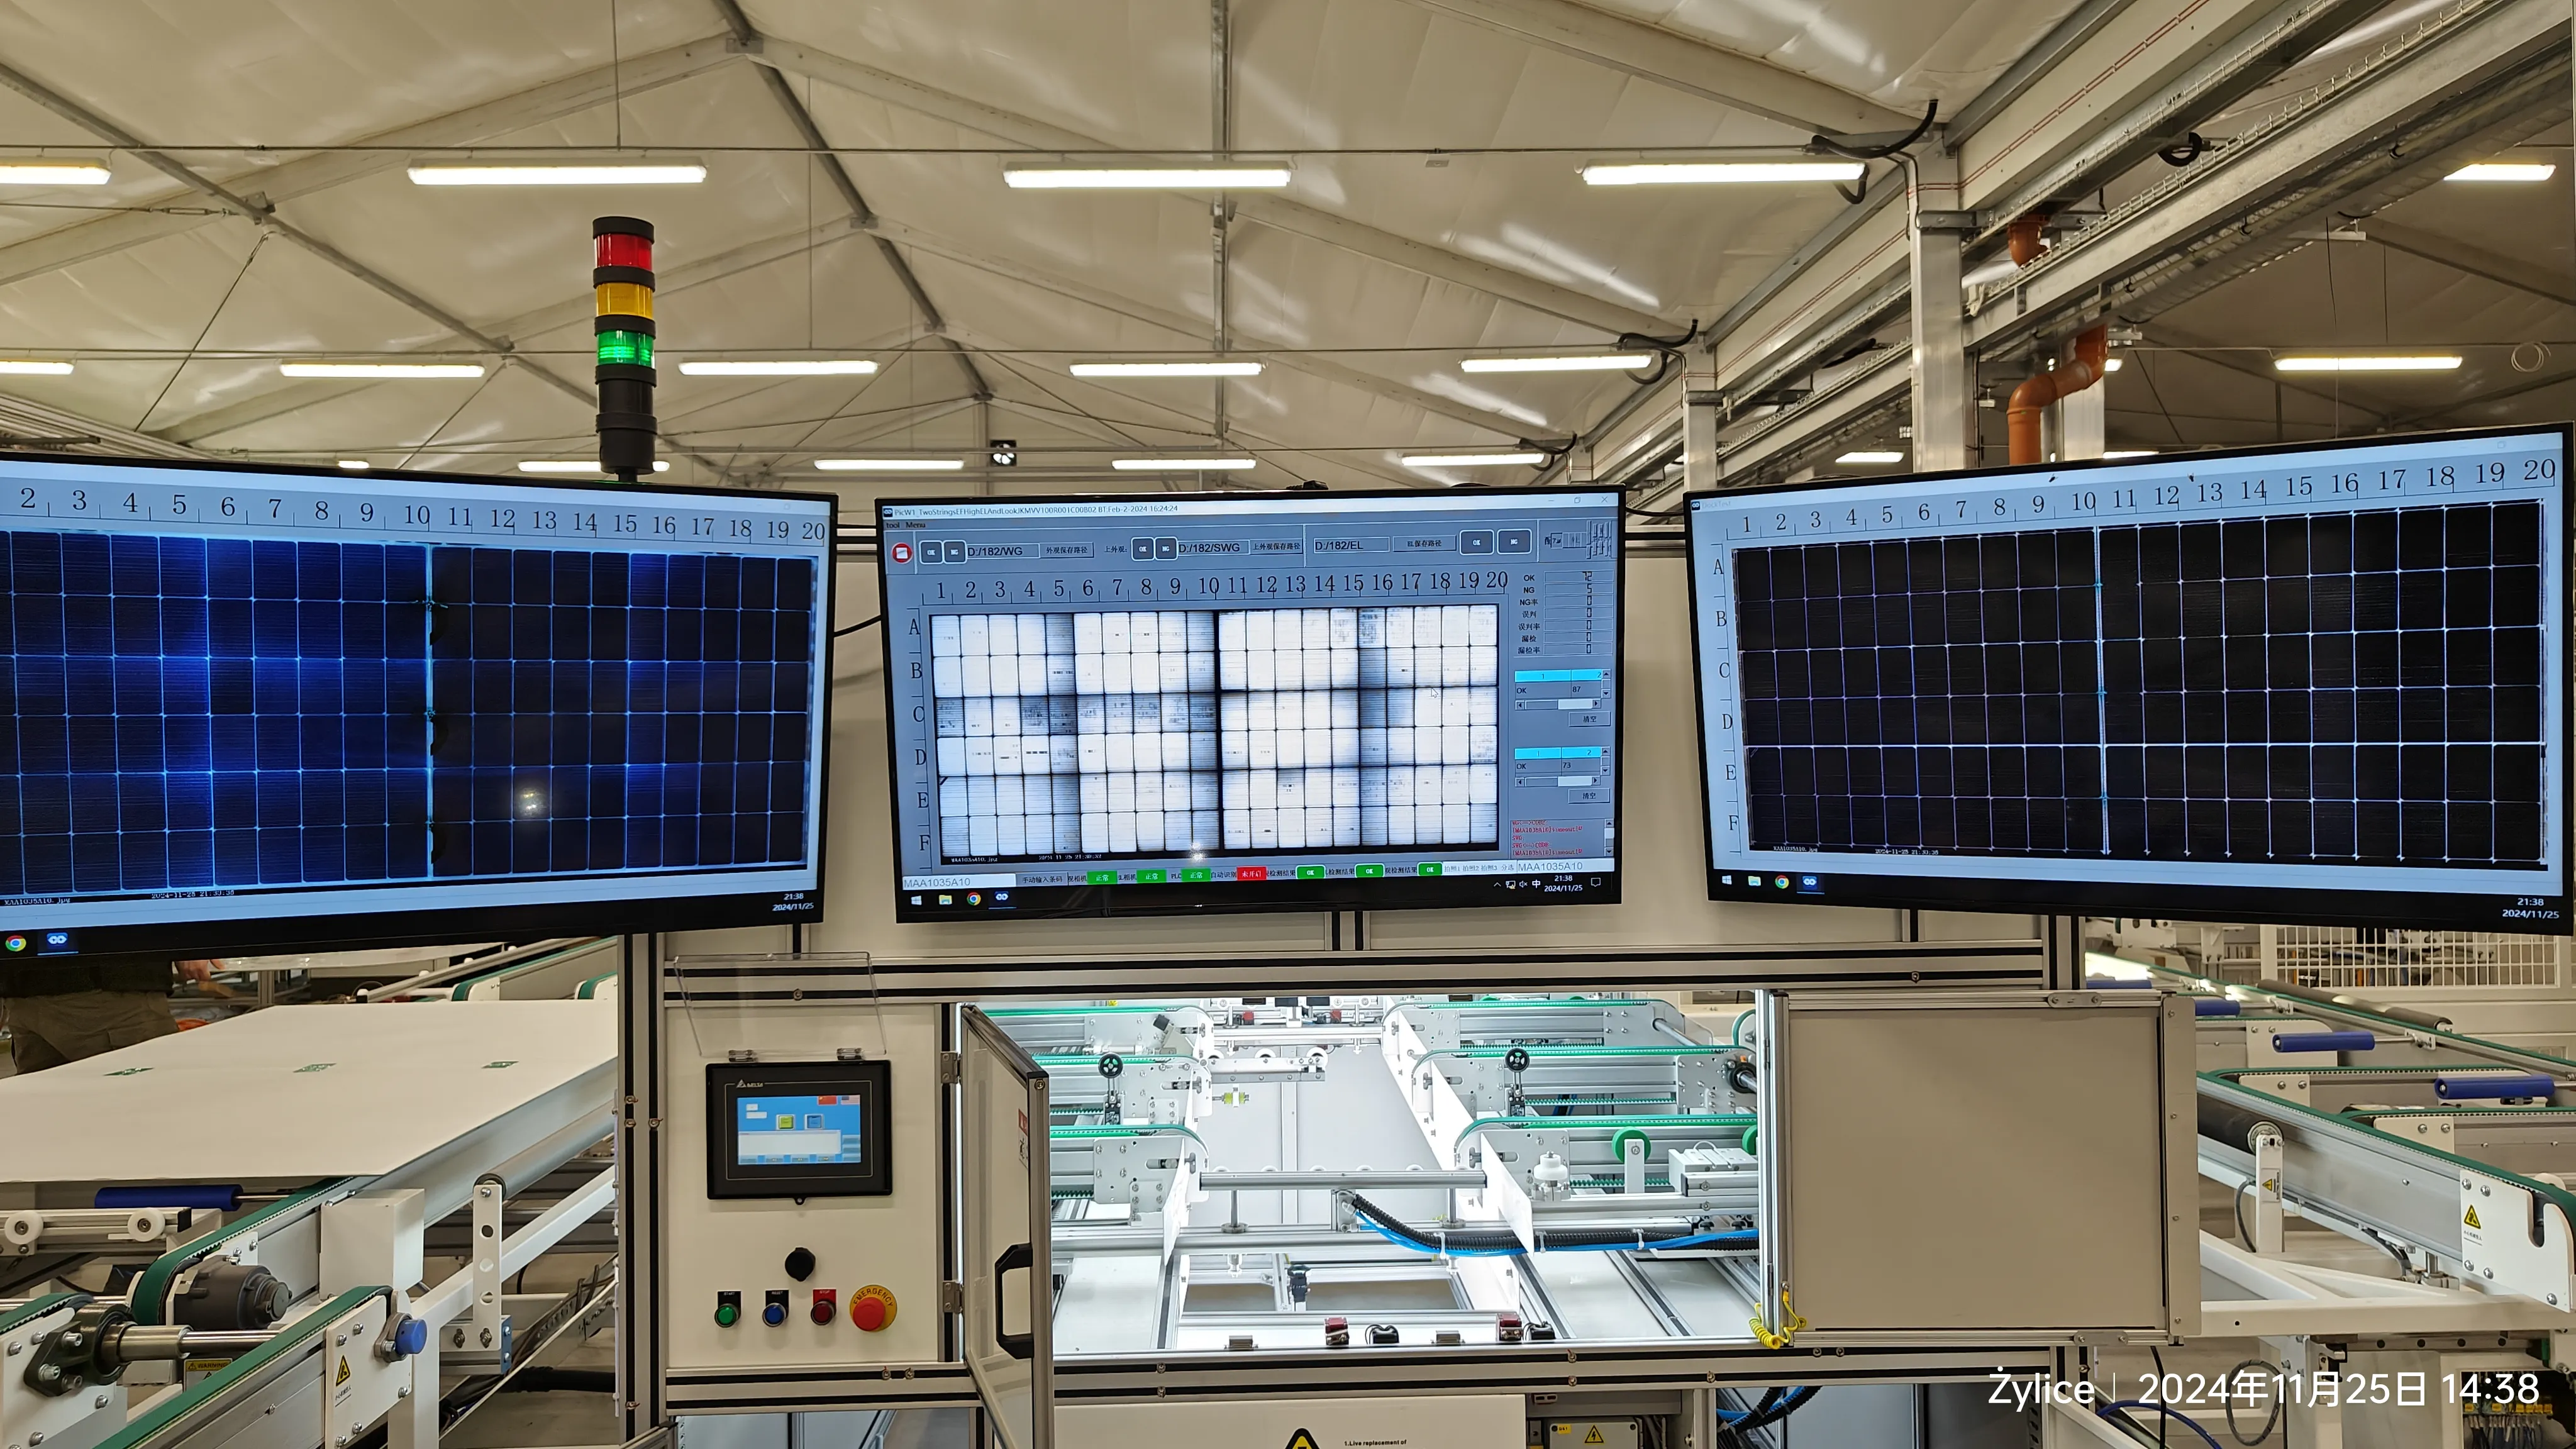
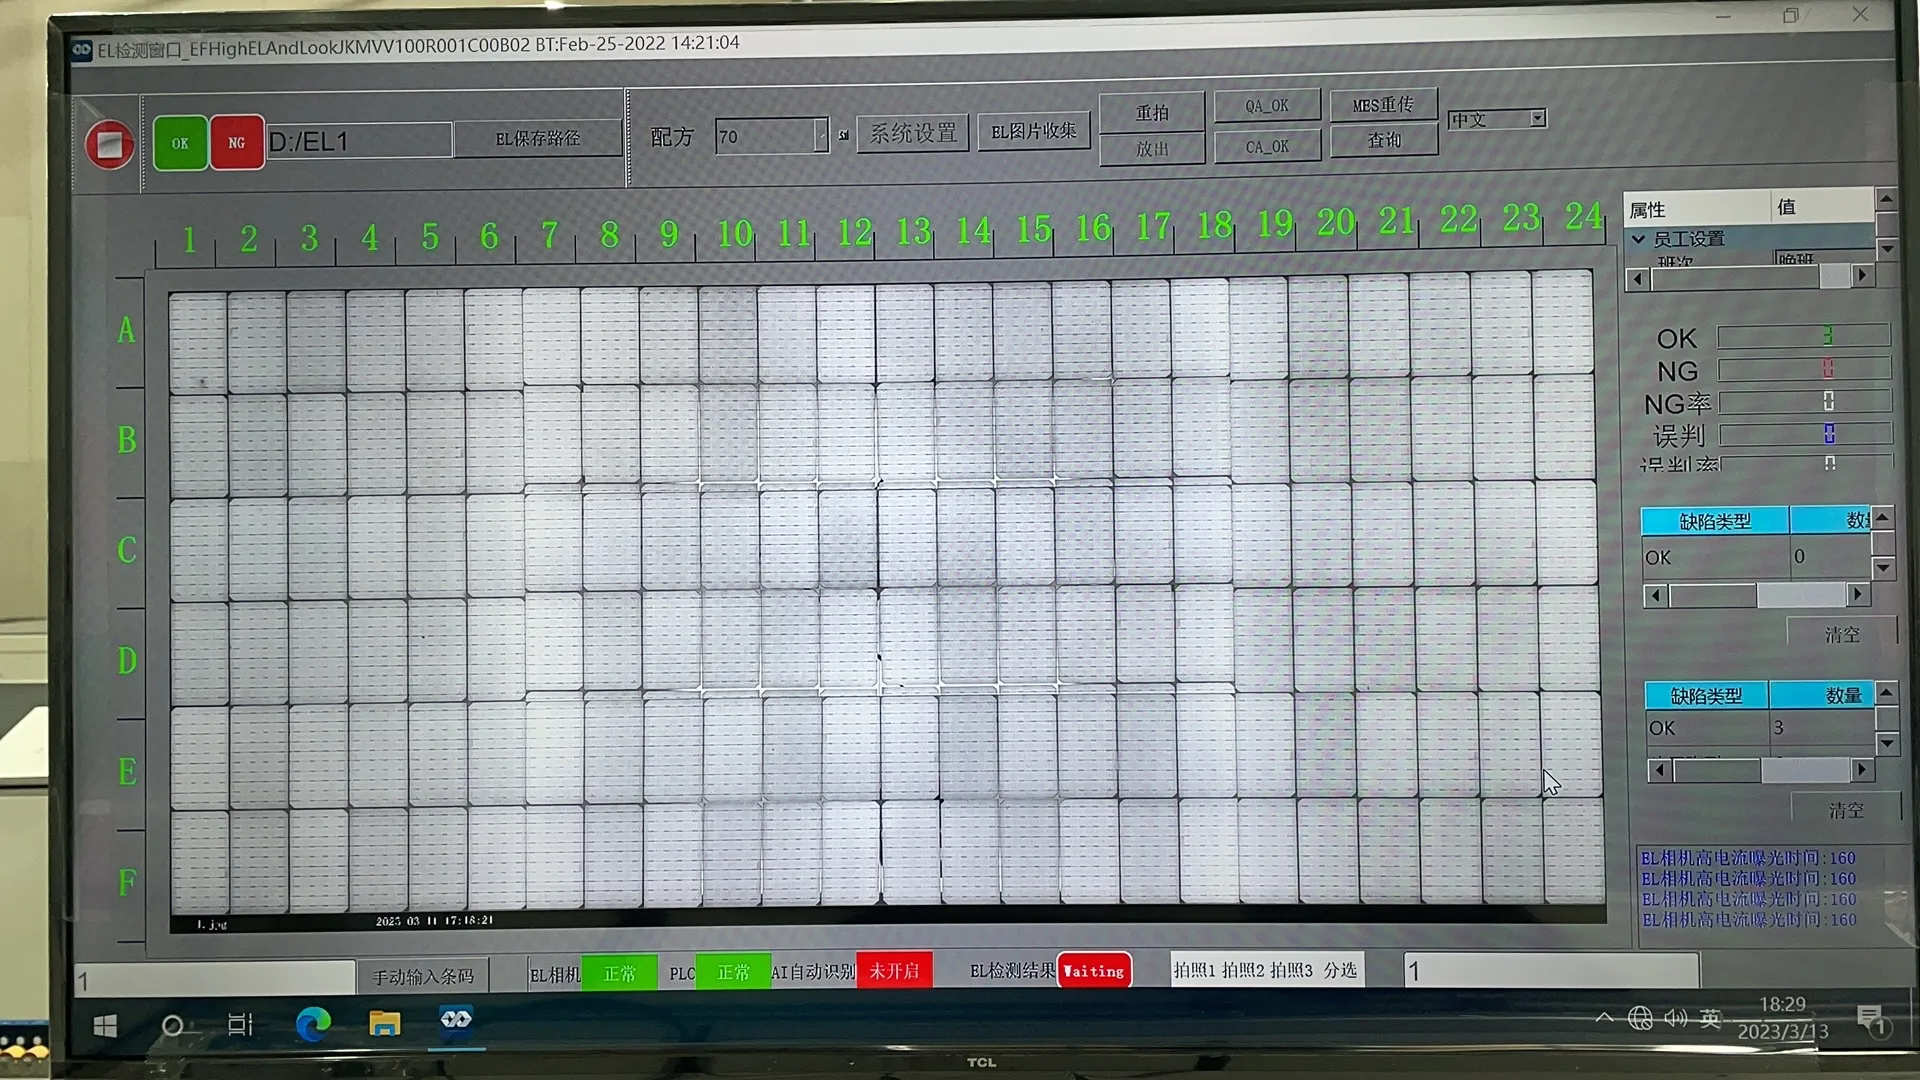
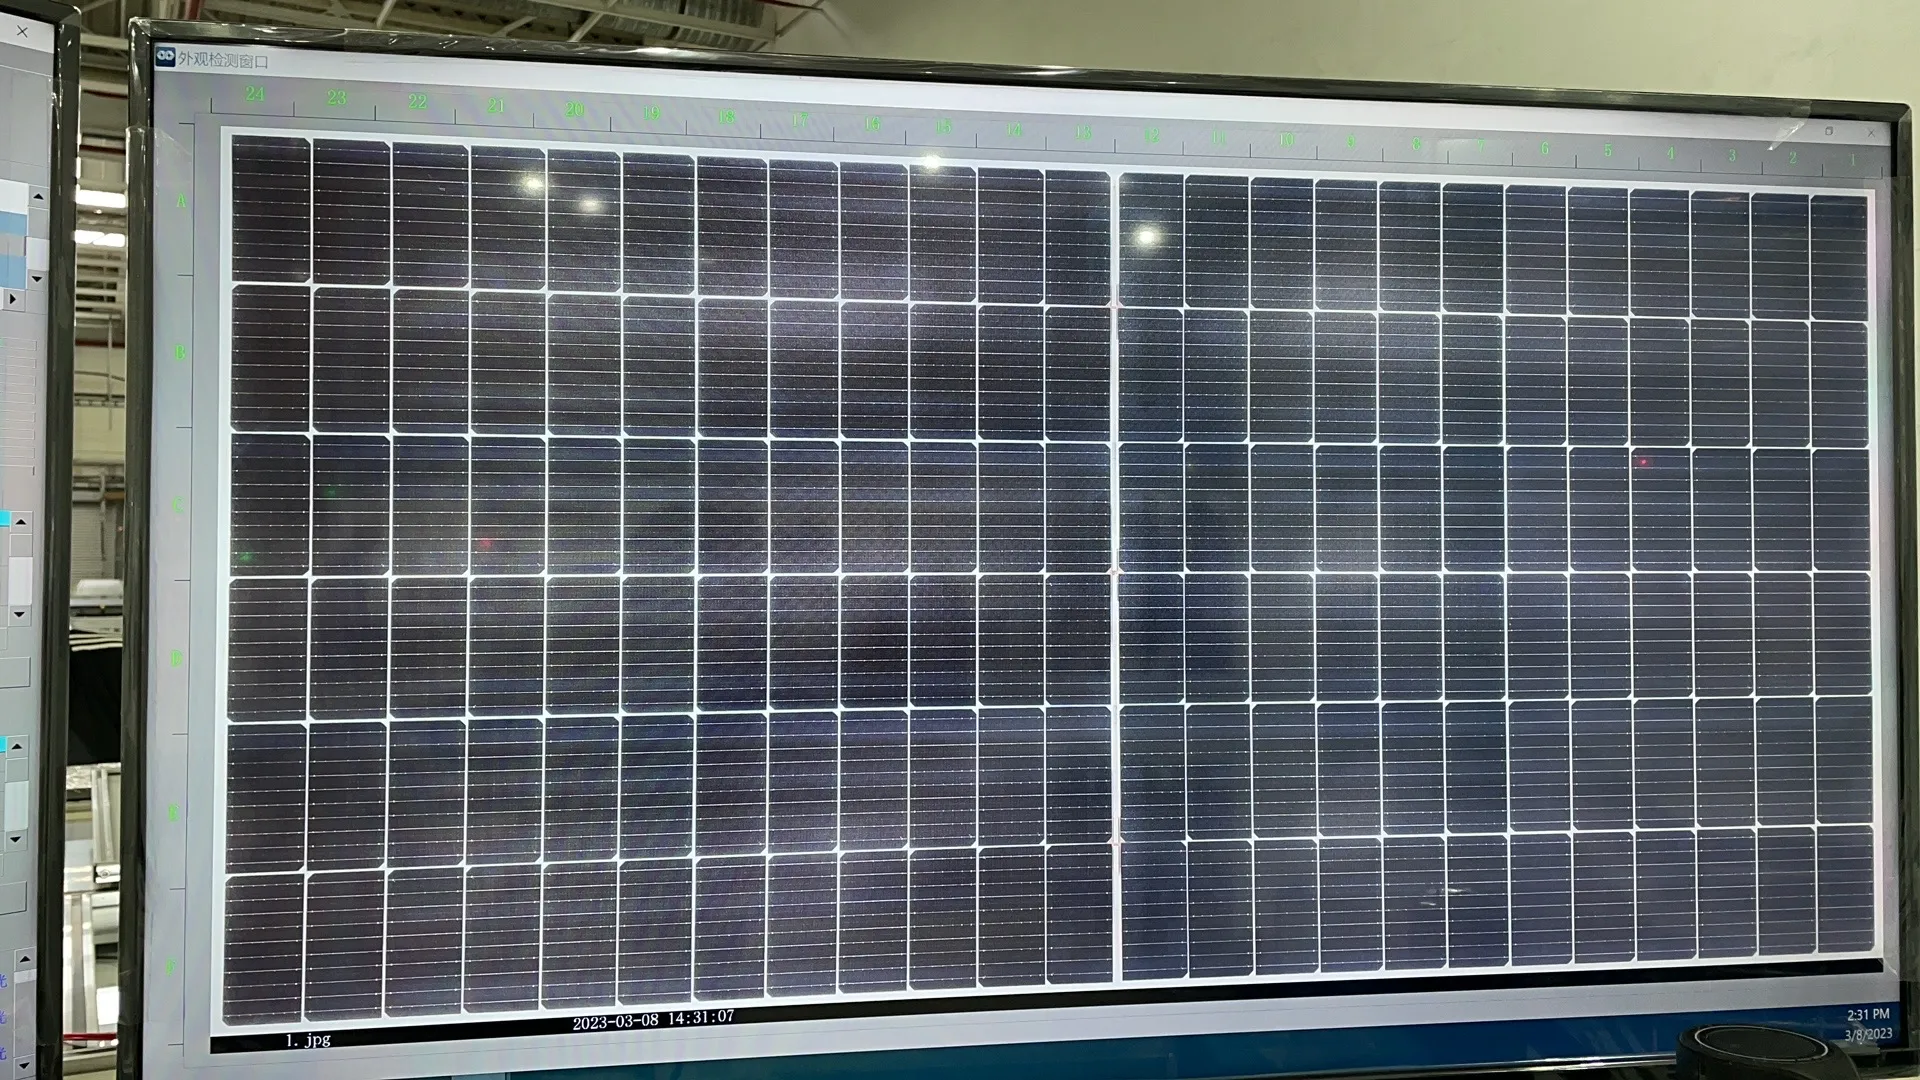
دستگاه باسینگ خودکار تست EL.
این آخرین فرصت عملی برای تعمیر بسیاری از عیوب تولید است. اپراتورها یا سیستمهای بازرسی خودکار مشکلاتی مانند موارد زیر را بررسی میکنند:
سلولهای ترک خورده
رشتههای نامرتب
نوارهای گم شده
اتصالات ضعیف باسینگ
موقعیتهای خروجی نادرست
آلودگی داخل ماژول
انکپسولانت چروکیده یا جابجا شده
قرارگیری نادرست بکشیت
تست EL قبل از لمینیت، وضعیت الکتریکی مدار کامل سلول را قبل از آببندی دائمی بررسی میکند.
لمینیت عملاً غیرقابل برگشت است. اگر پس از لمینیت نقصی یافت شود، هزینه تعمیر بسیار بالاتر است و در بسیاری موارد کل ماژول باید دور ریخته شود.
10. دستگاه لمینیت پنل خورشیدی
پنجره فرآیند 140–150°C است در حالی که انکپسولانت کراسلینک میشود، و دستور پخت یک توالی از مراحل خلأ، رمپ گرمایش، فشار و توقف است نه یک تنظیم دمای واحد.
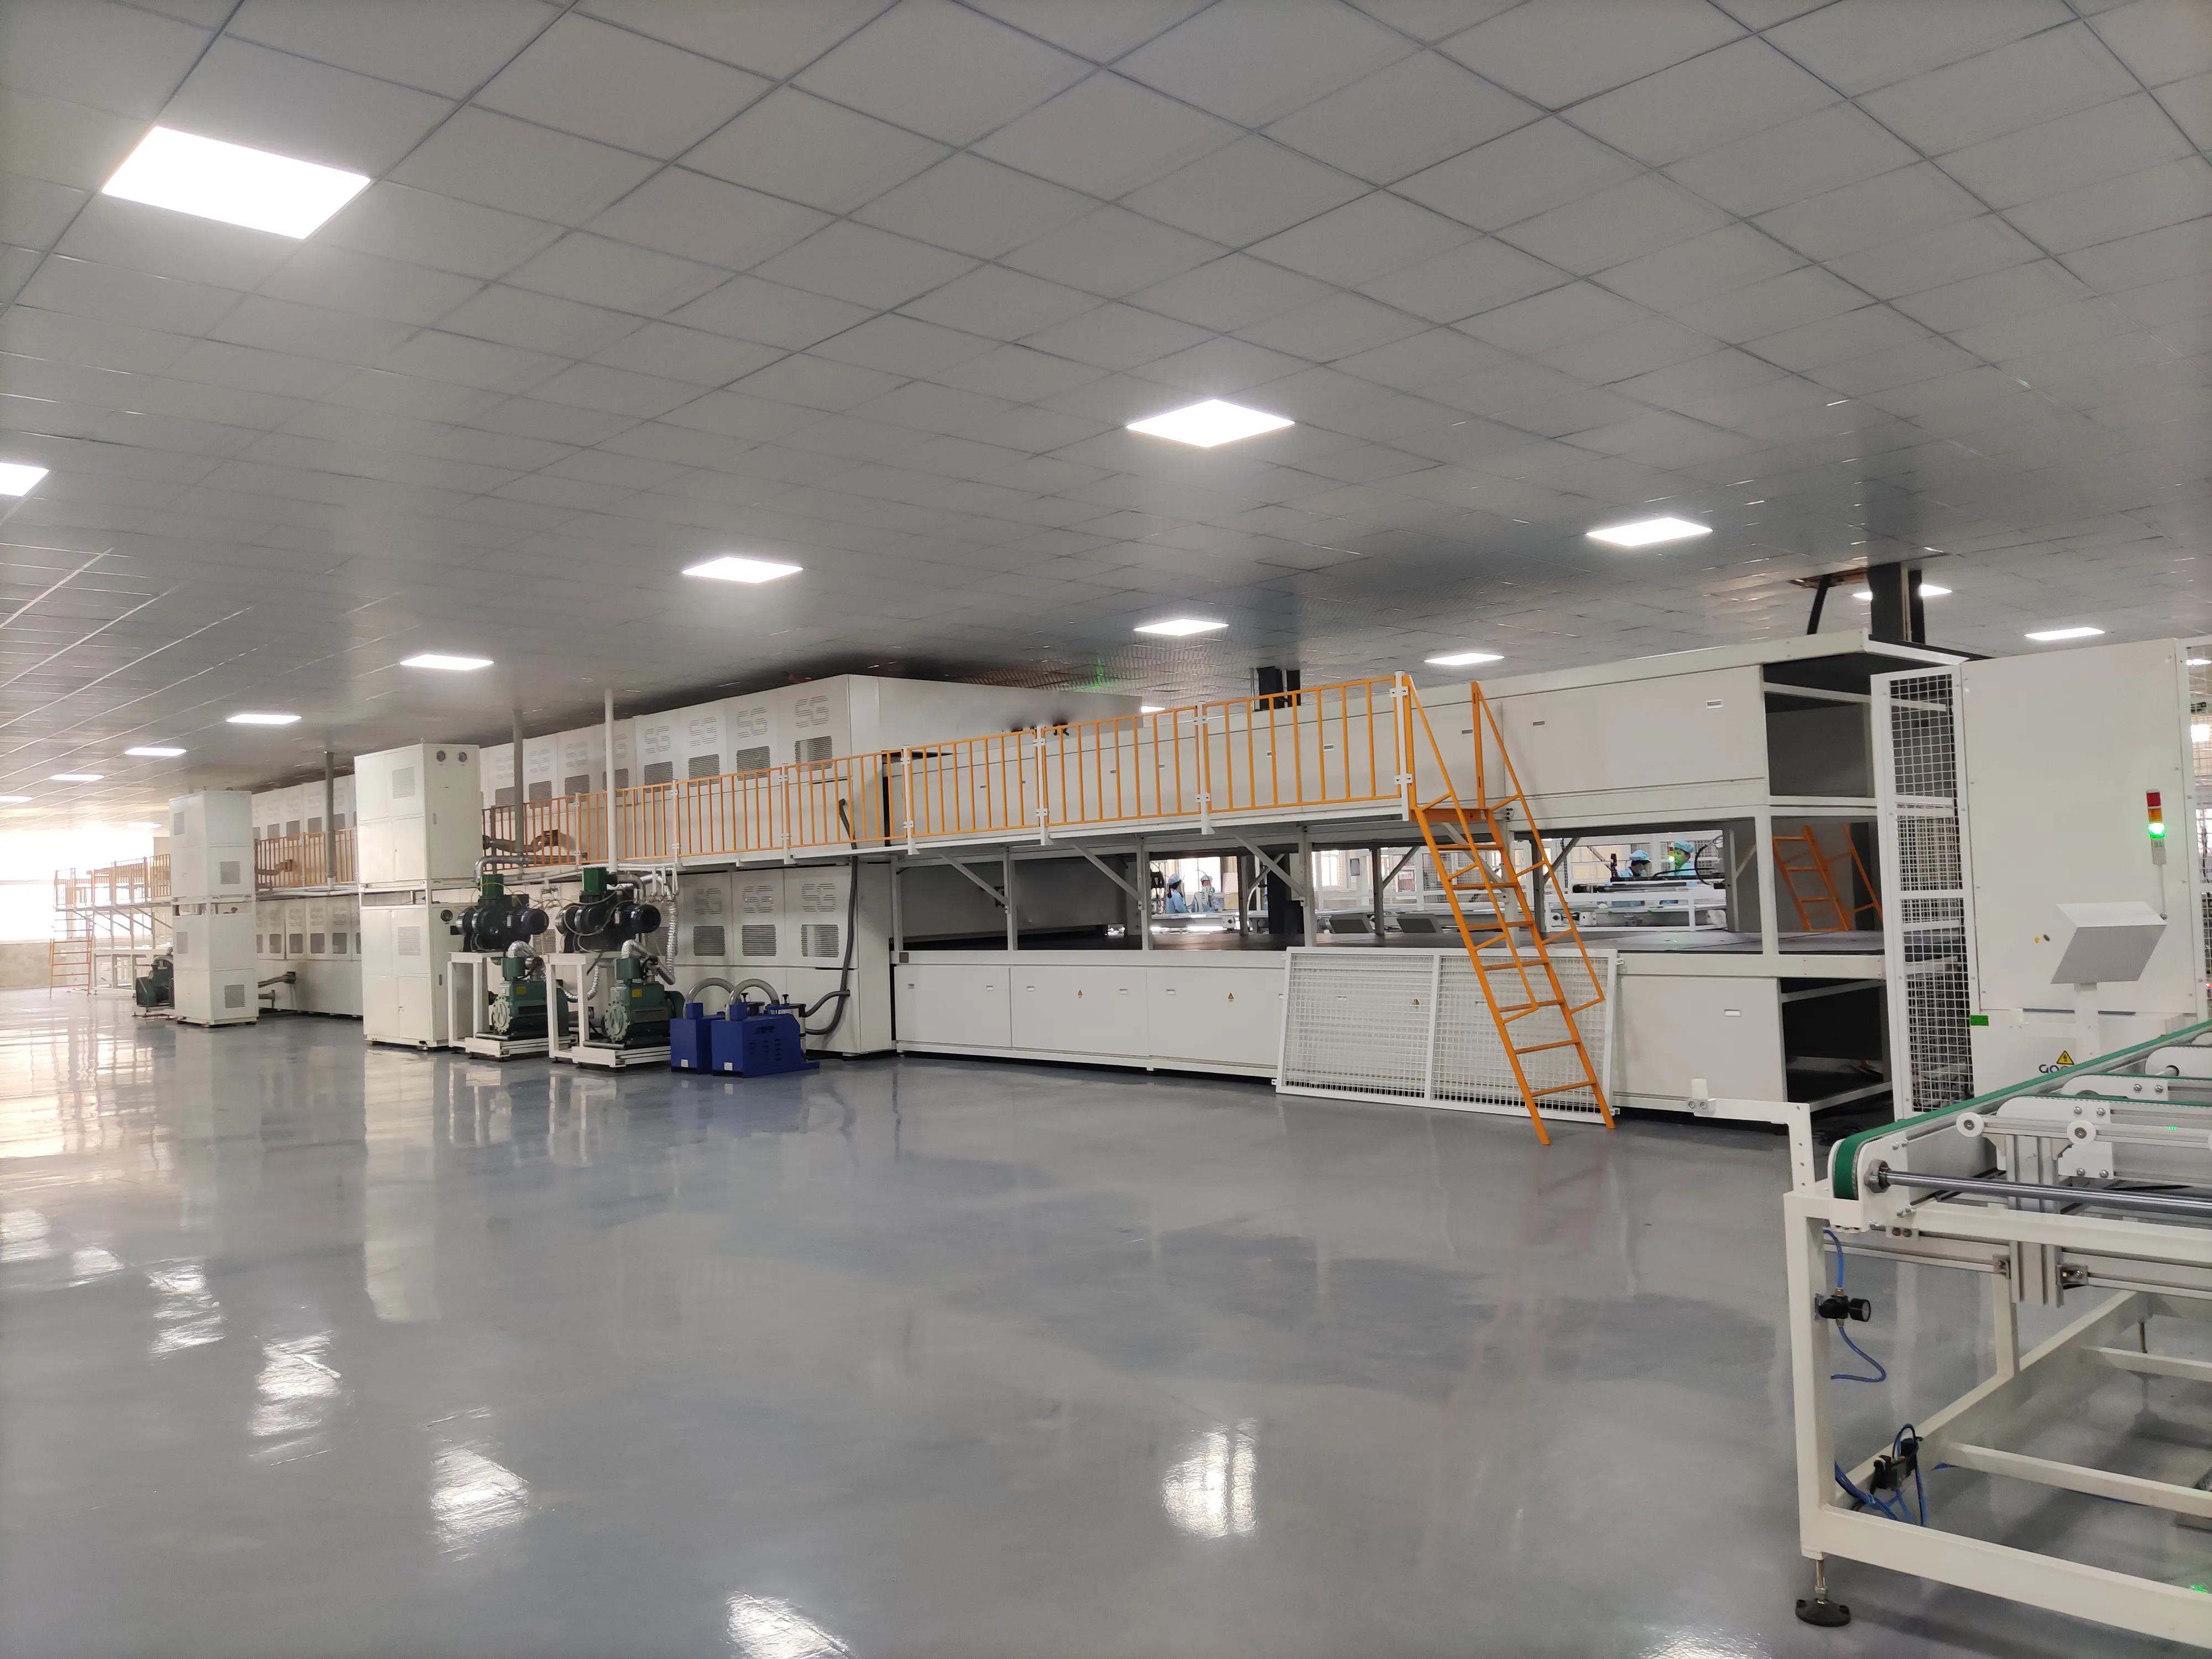
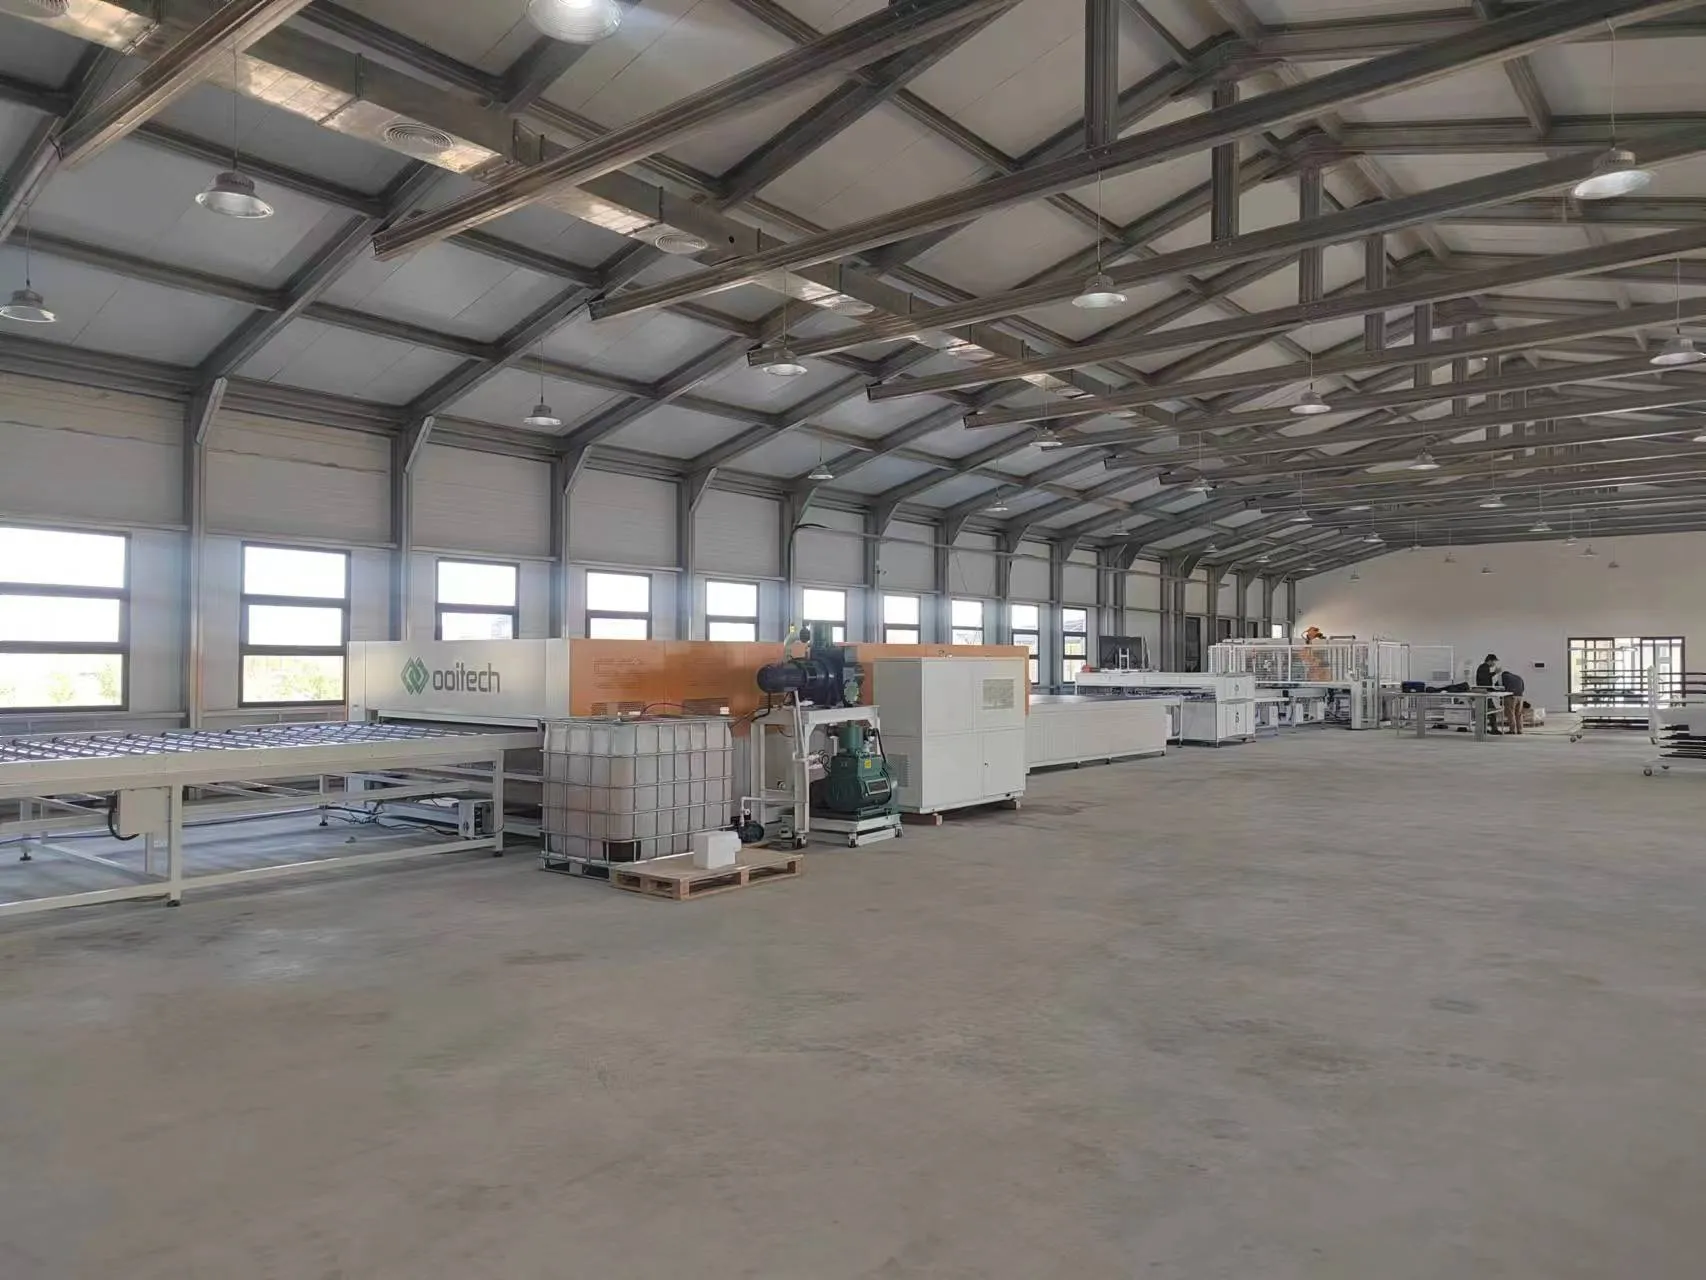
خط تولید قبل از لمینیت، ماژول مونتاژشده باید بازرسی بصری را بگذراند و لمیناتور
در داخل دستگاه لمینیت، خلاء هوای محبوس شده را از مجموعه ماژول خارج میکند. سپس حرارت و فشار، EVA یا POE را پخت کرده و تمام لایهها را به هم میچسباند.
دستورالعمل لمینیت به موارد زیر بستگی دارد:
نوع انکپسولانت
اندازه ماژول
ضخامت شیشه
ساختار شیشه-لایه پشتی یا شیشه-شیشه
تکنولوژی سلول
الزامات تامینکننده مواد
یک چرخه معمولی لمینیت ممکن است حدود 10 تا 20 دقیقه طول بکشد، اگرچه زمان واقعی با توجه به مواد و تجهیزات متفاوت است.
دستگاه لمینیت اغلب کندترین فرآیند اصلی در خط تولید است. بنابراین یک کارخانه ممکن است به چندین دستگاه لمینیت که به صورت موازی کار میکنند نیاز داشته باشد.
این نکته مهمی در محاسبه ظرفیت تولید است. نصب استرینگرهای سریعتر، خروجی نهایی ماژول را افزایش نمیدهد اگر بخش لمینیت نتواند پنلها را با همان نرخ پردازش کند.
کیفیت لمینیت مستقیماً بر چسبندگی، عایق الکتریکی، مقاومت در برابر رطوبت و عمر مفید مورد انتظار ماژول تأثیر میگذارد.
11. تجهیزات پیرایش و بازرسی پس از لمینیت
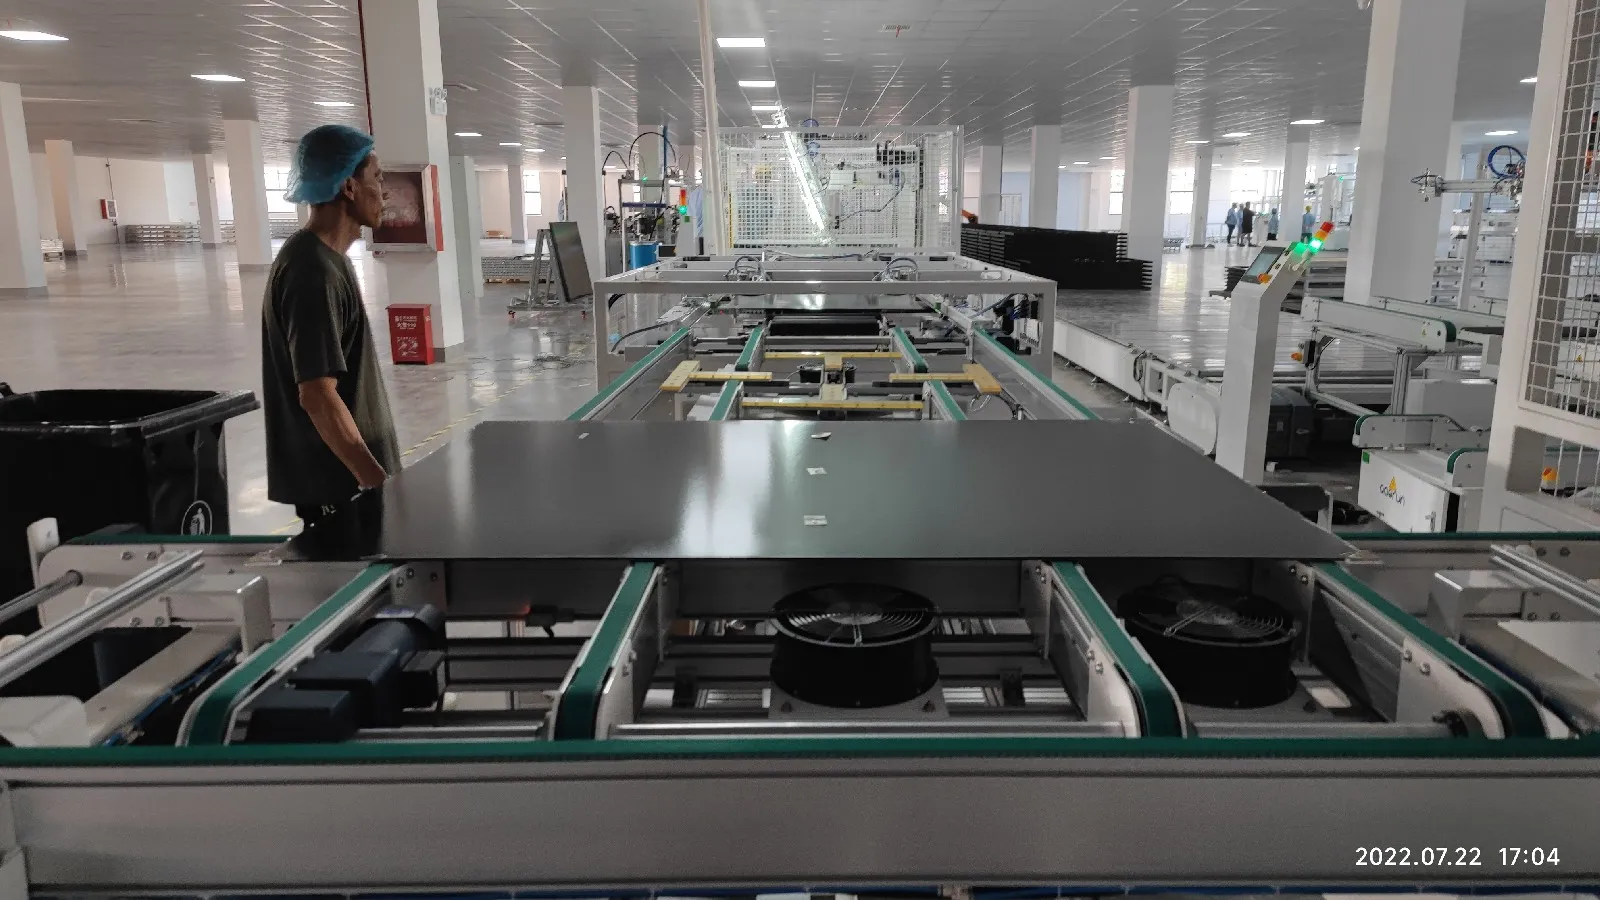
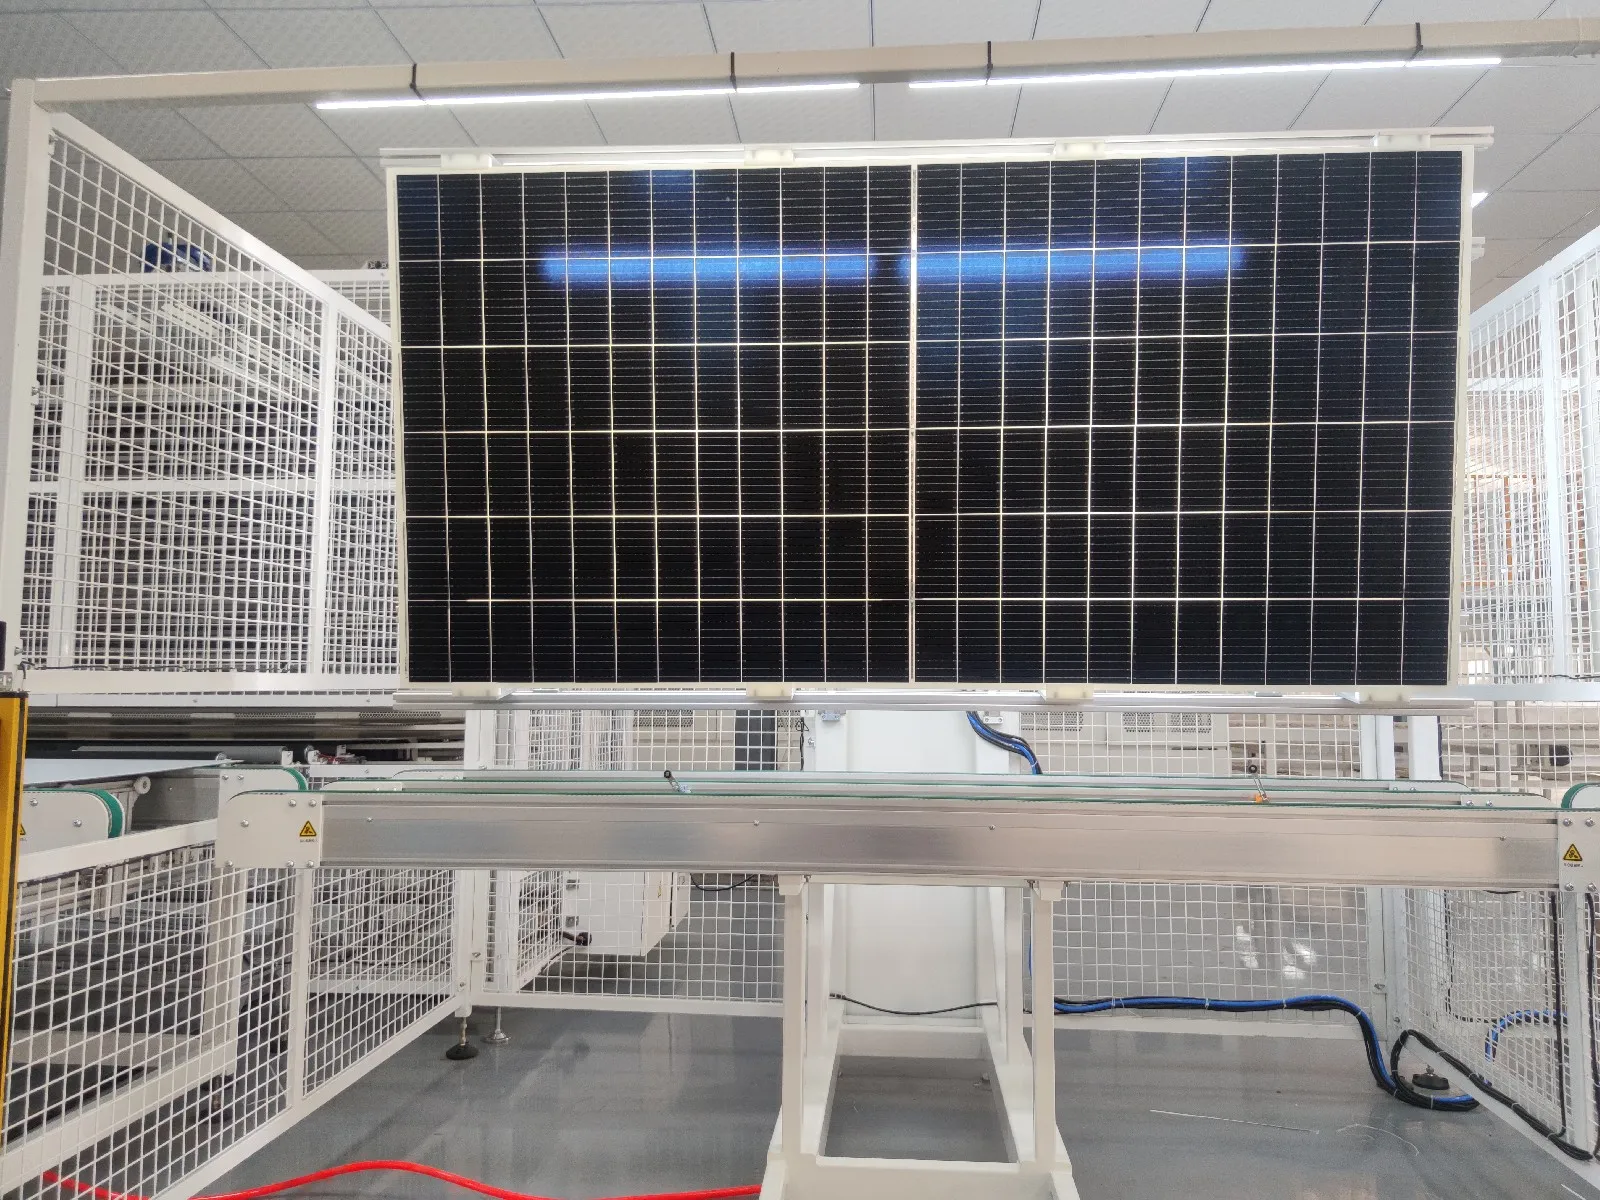
پس از لمینیت، EVA، POE یا لایه پشتی اضافی در اطراف لبههای ماژول باقی میماند. این مواد باید قبل از قاببندی حذف شوند.
در یک خط کوچک، اپراتورها ممکن است لبهها را به صورت دستی پیرایش کنند. یک خط خودکار با ظرفیت بالا معمولاً از دستگاه پیرایش لبه استفاده میکند.
ماژول لمینیت شده همچنین از نظر موارد زیر بازرسی میشود:
حباب هوا
جداشدگی لایهها
سرریز انکپسولانت
خراشها
آسیب شیشه
حرکت سلول
جابجایی رشته
آلودگی داخل لمینت
واحدهای چرخش خودکار بازرسی هر دو طرف ماژول را بدون نیاز به بلند کردن دستی آسانتر میکنند.
۱۲. دستگاه چسبزنی و فریمبندی قاب
دقت قاببندی در ±1 mm با اختلاف قطری داخل ±1.5 mm، در محدوده کاری تا 2,000 × 1,100 × 50 mm حفظ میشود؛ چسبزنی قاب یک کورس تا 2,500 mm را اجرا میکند.
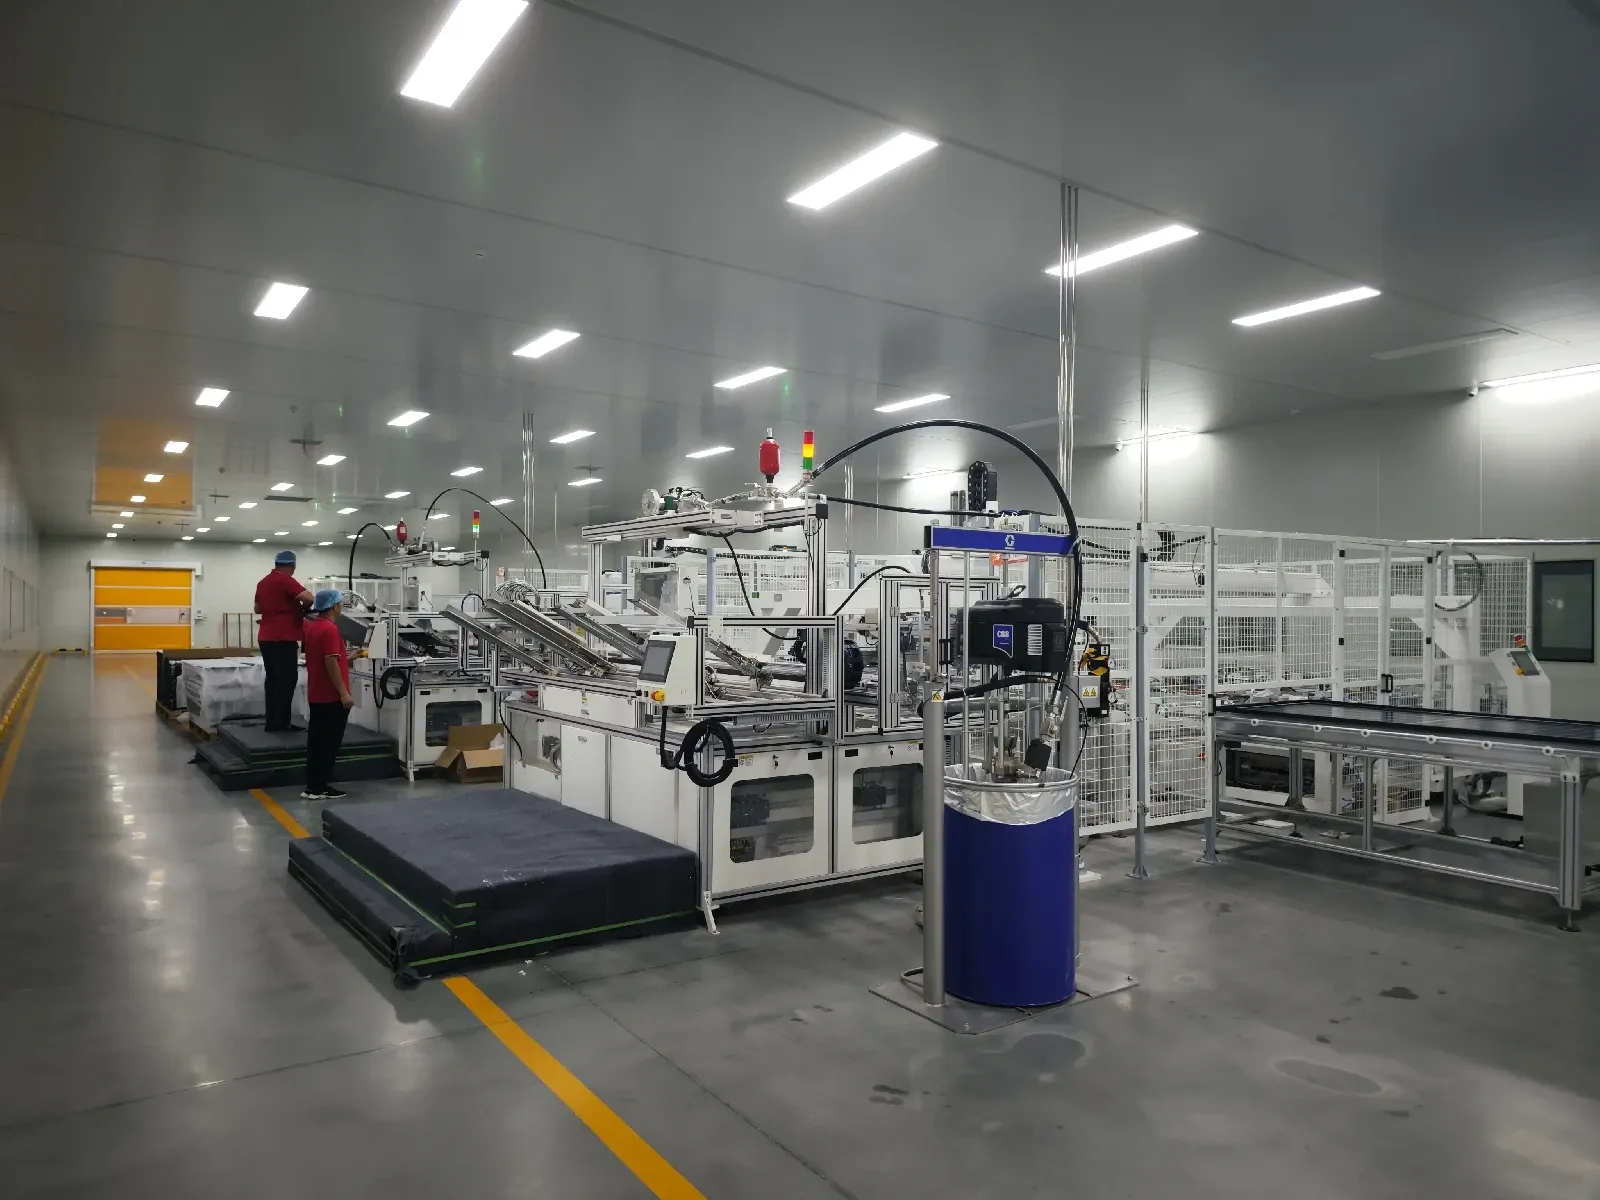

شیشه، کپسولهکننده، سلولهای خورشیدی و بکشیت—یا شیشه پشتی—را به یک ساختار بادوام مهر و موم میکند. بیشتر پنلهای خورشیدی متعارف از یک قاب آلومینیومی استفاده میکنند که توسط یکدستگاه قاببندی
بخش فریمبندی ممکن است شامل موارد زیر باشد:
دستگاه چسبزنی خودکار قاب
سیستم بارگیری قاب آلومینیومی
تجهیزات درج گوشهکلید
دستگاه مونتاژ قاب
دستگاه فریمبندی پنوماتیک یا هیدرولیک
تجهیزات پانچ قاب
درزگیر قبل از فشار دادن چهار بخش قاب به دور ماژول لمینت شده، داخل پروفیلهای آلومینیومی اعمال میشود.
قاب تمام شده باید مربع، محکم و به درستی آببندی شده باشد. عیوب رایج فریم شامل گوشههای شل، درزگیر ناکافی، درزگیر اضافی، خراشیدگی و ابعاد نادرست قاب است.
ماژولهای شیشه-شیشه بدون قاب ممکن است بسته به طراحی محصول به این فرآیند نیاز نداشته باشند.
۱۳. دستگاههای نصب جعبه اتصال
جوش جعبه اتصال چرخه 16 ثانیه یا کمتر را در موقعیتیابی CCD ±0.1 mm اجرا میکند، با نرخ واجد شرایط برای کشش جوش مورد انتظار در 100% یا نزدیک به آن.
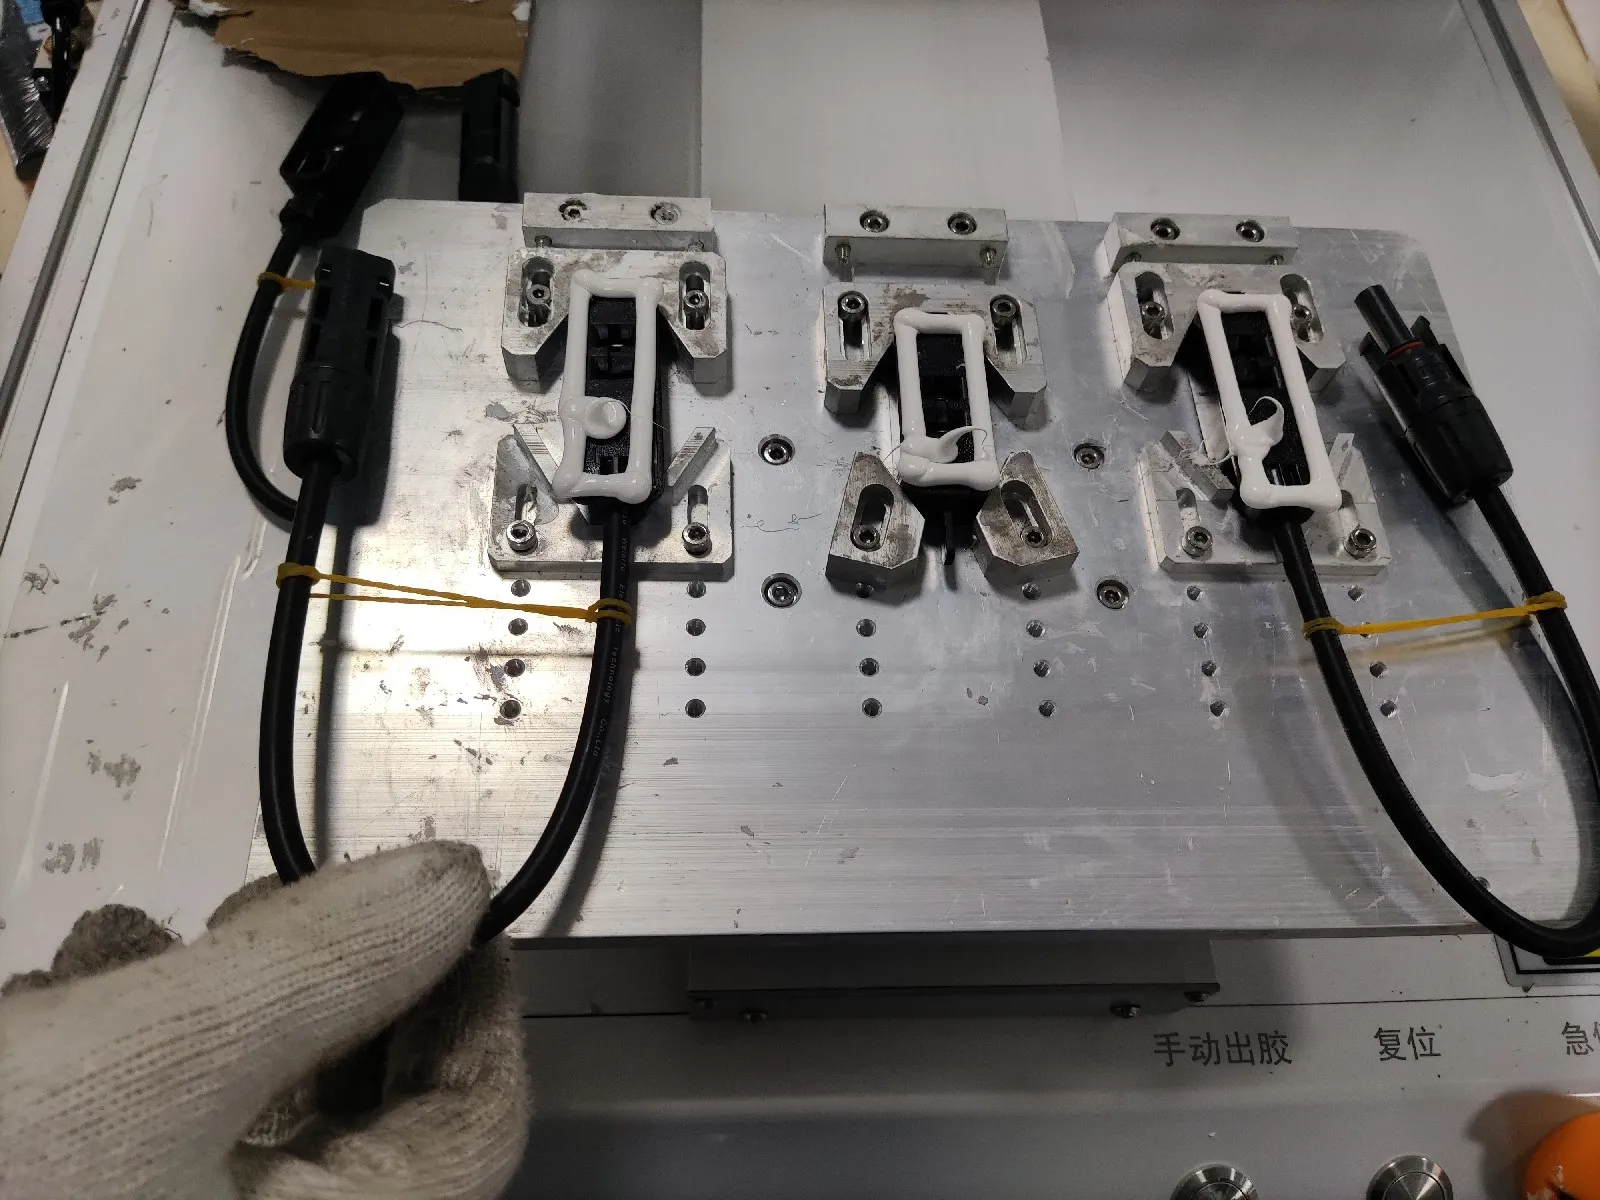
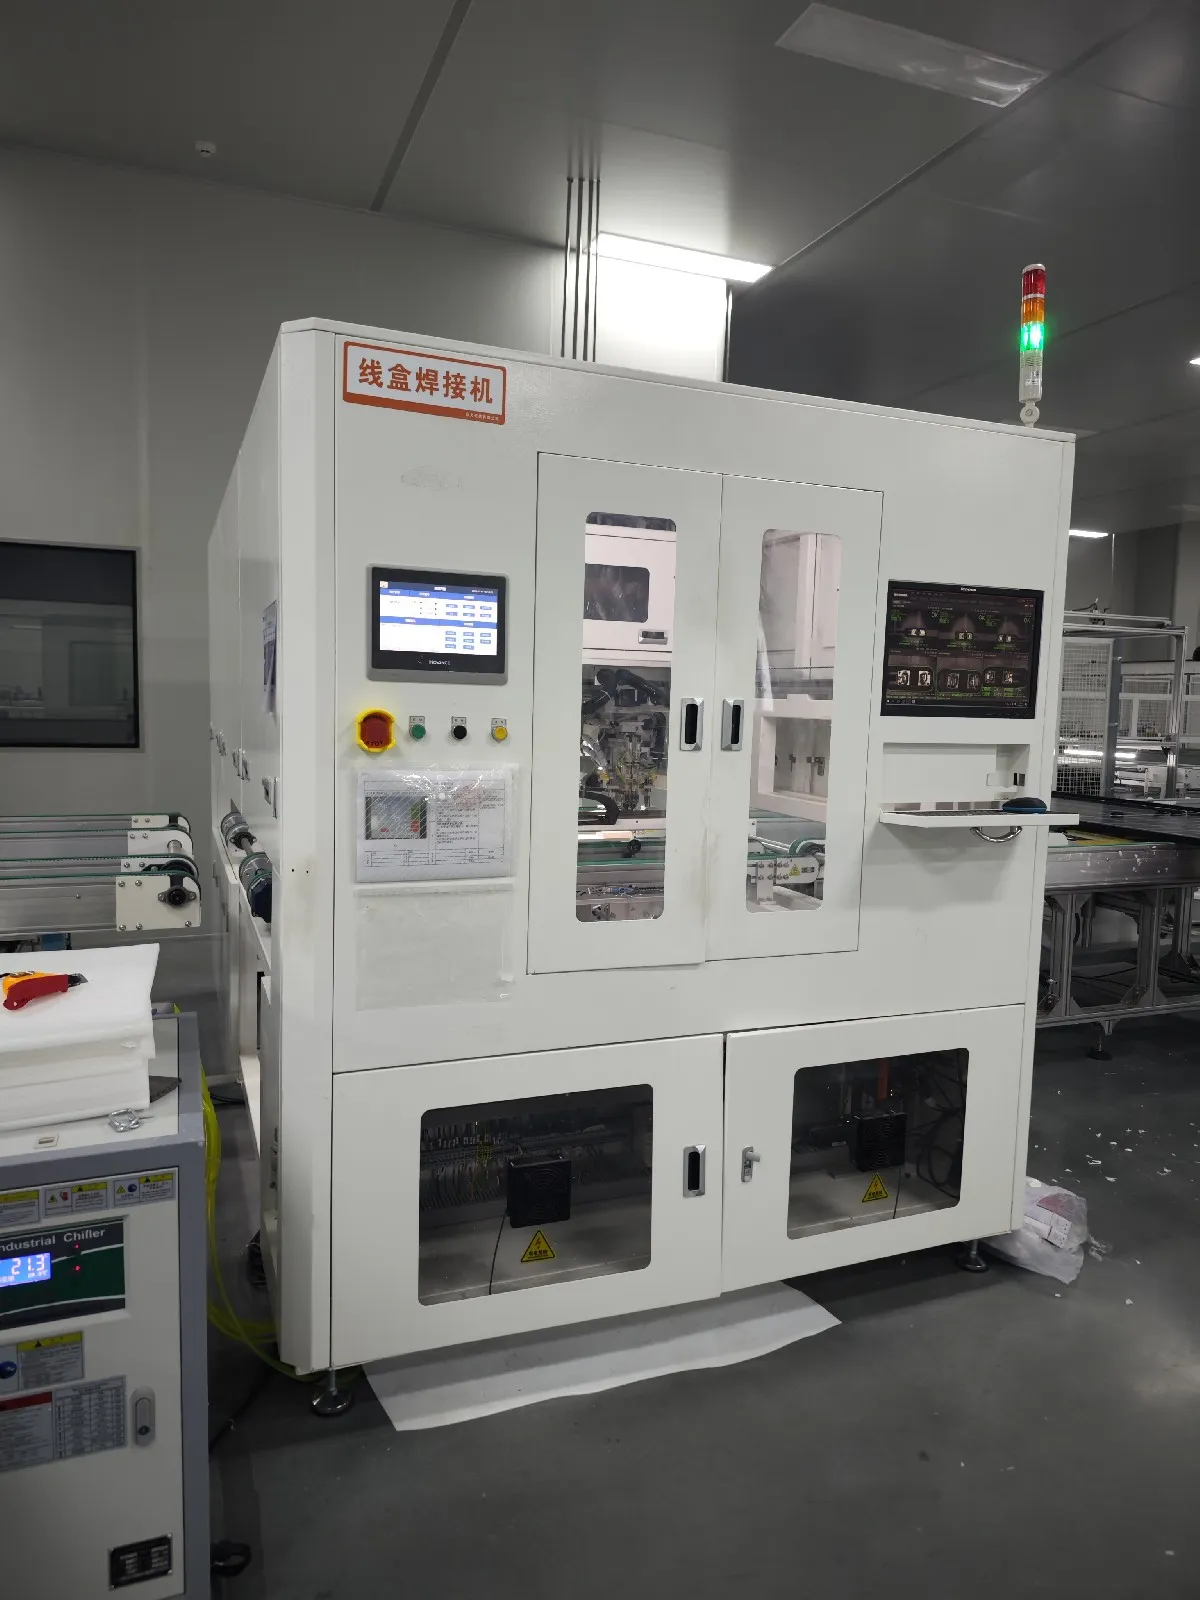
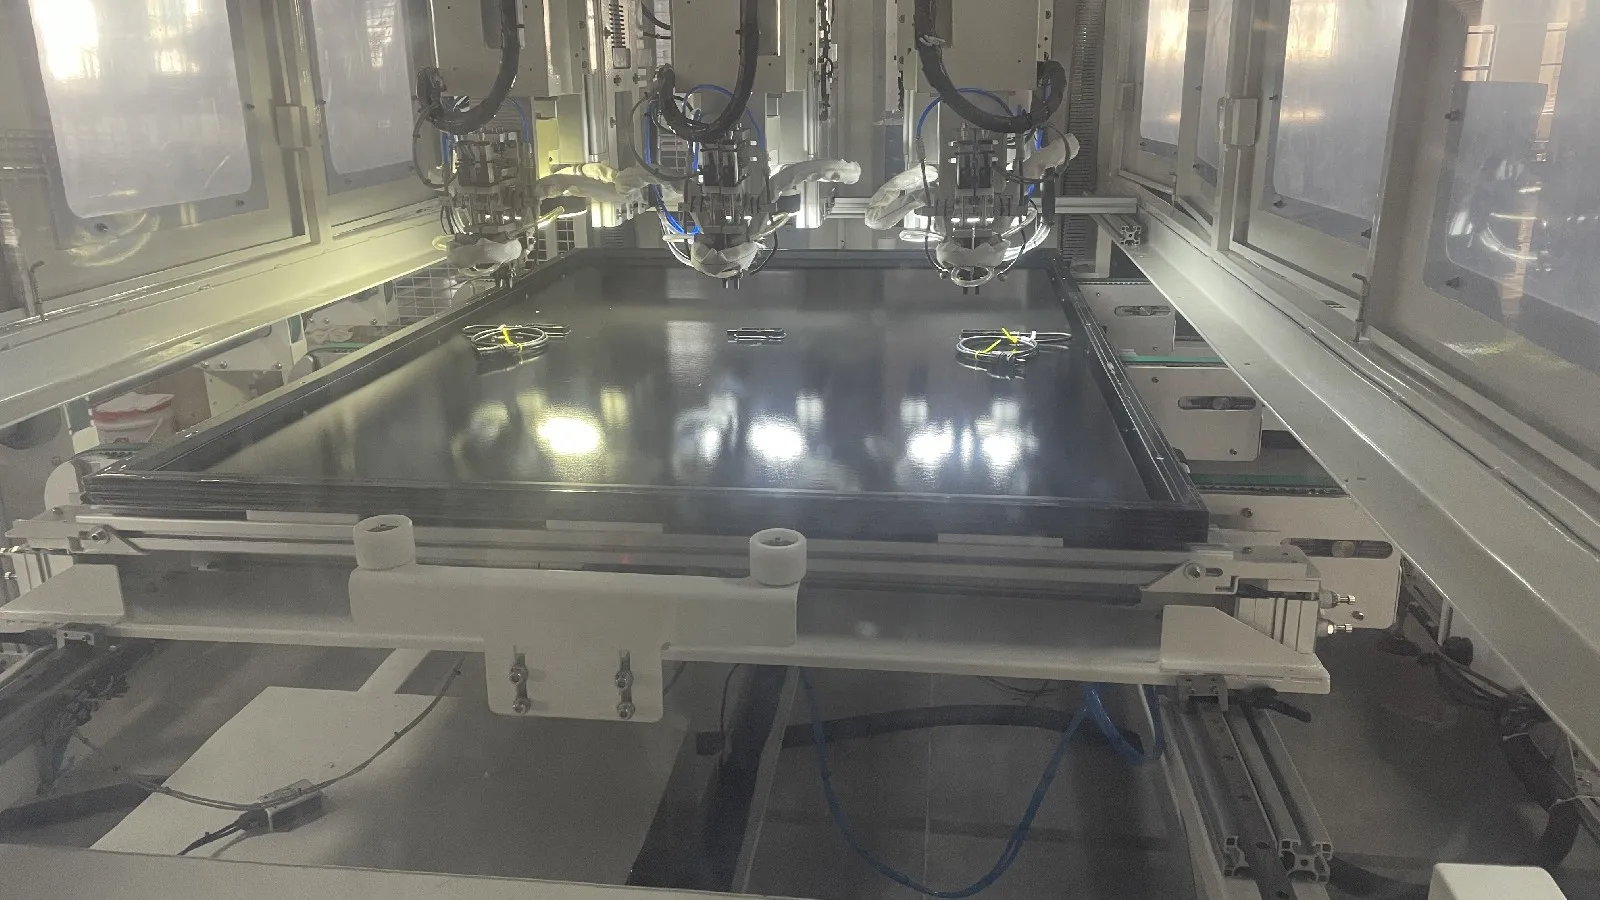
اعمال میشود تا از لبههای شیشه محافظت کند و در حین حمل و نقل و نصب پشتیبانی مکانیکی فراهم کند. جعبه اتصال خروجی الکتریکی مدار سلول را جمعآوری میکند و اتصال بین ماژول و سیستم PV خارجی را فراهم میکند. این جعبه روی یک.
فرآیند جعبه اتصال ممکن است شامل موارد زیر باشد:
موقعیتیابی جعبه اتصال
توزیع سیلیکون یا چسب
لحیمکاری ریبون خروجی
جوشکاری خودکار ترمینال
پر کردن چسب AB
پاتینگ
بازرسی کابل و کانکتور
دستگاه لحیمکاری جعبه اتصال، روبانهای خروجی ماژول را به ترمینالهای جعبه اتصال متصل میکند. سپس دستگاه تزریق یا پاتینگ، مواد درزگیر یا پرکننده را برای محافظت از اتصالات الکتریکی در برابر رطوبت، حرکت و خوردگی اعمال میکند.
مواد چسب و پاتینگ باید قبل از آزمایش نهایی و بستهبندی، زمان پخت کافی دریافت کنند.
14. آزمایشگر نهایی EL
EL نهایی معمولاً رزولوشن بالاتر از دو بررسی است، با چهار دوربین در 5,440 × 3,648 پیکسل و دقت تصویربرداری حدود 0.5 mm در هر پیکسل در یک ماشین فعلی.
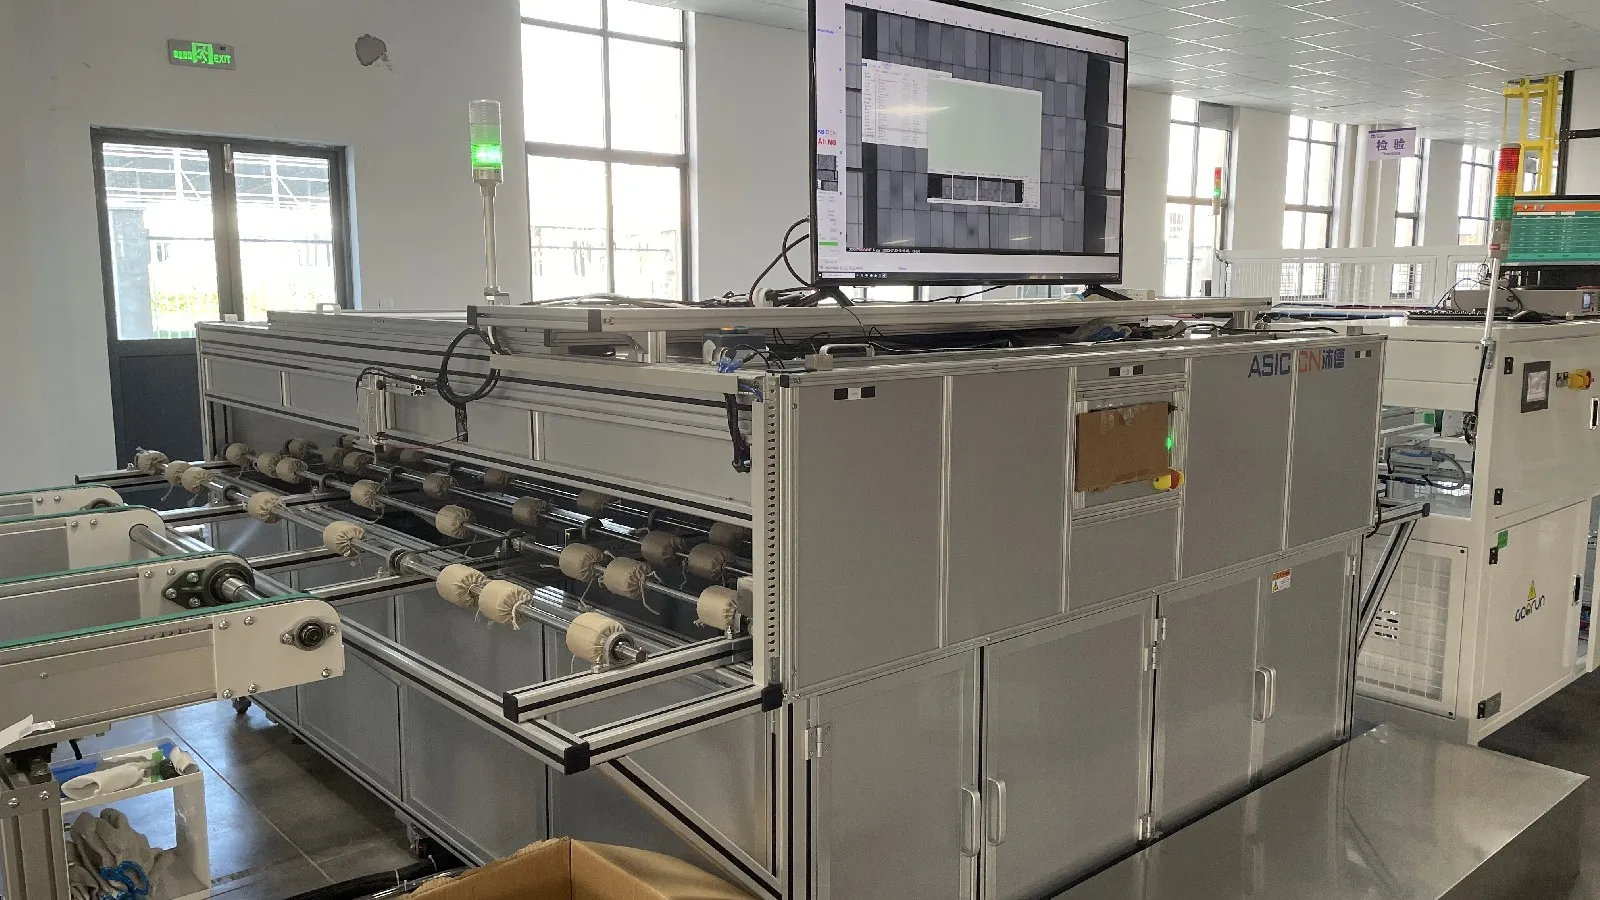
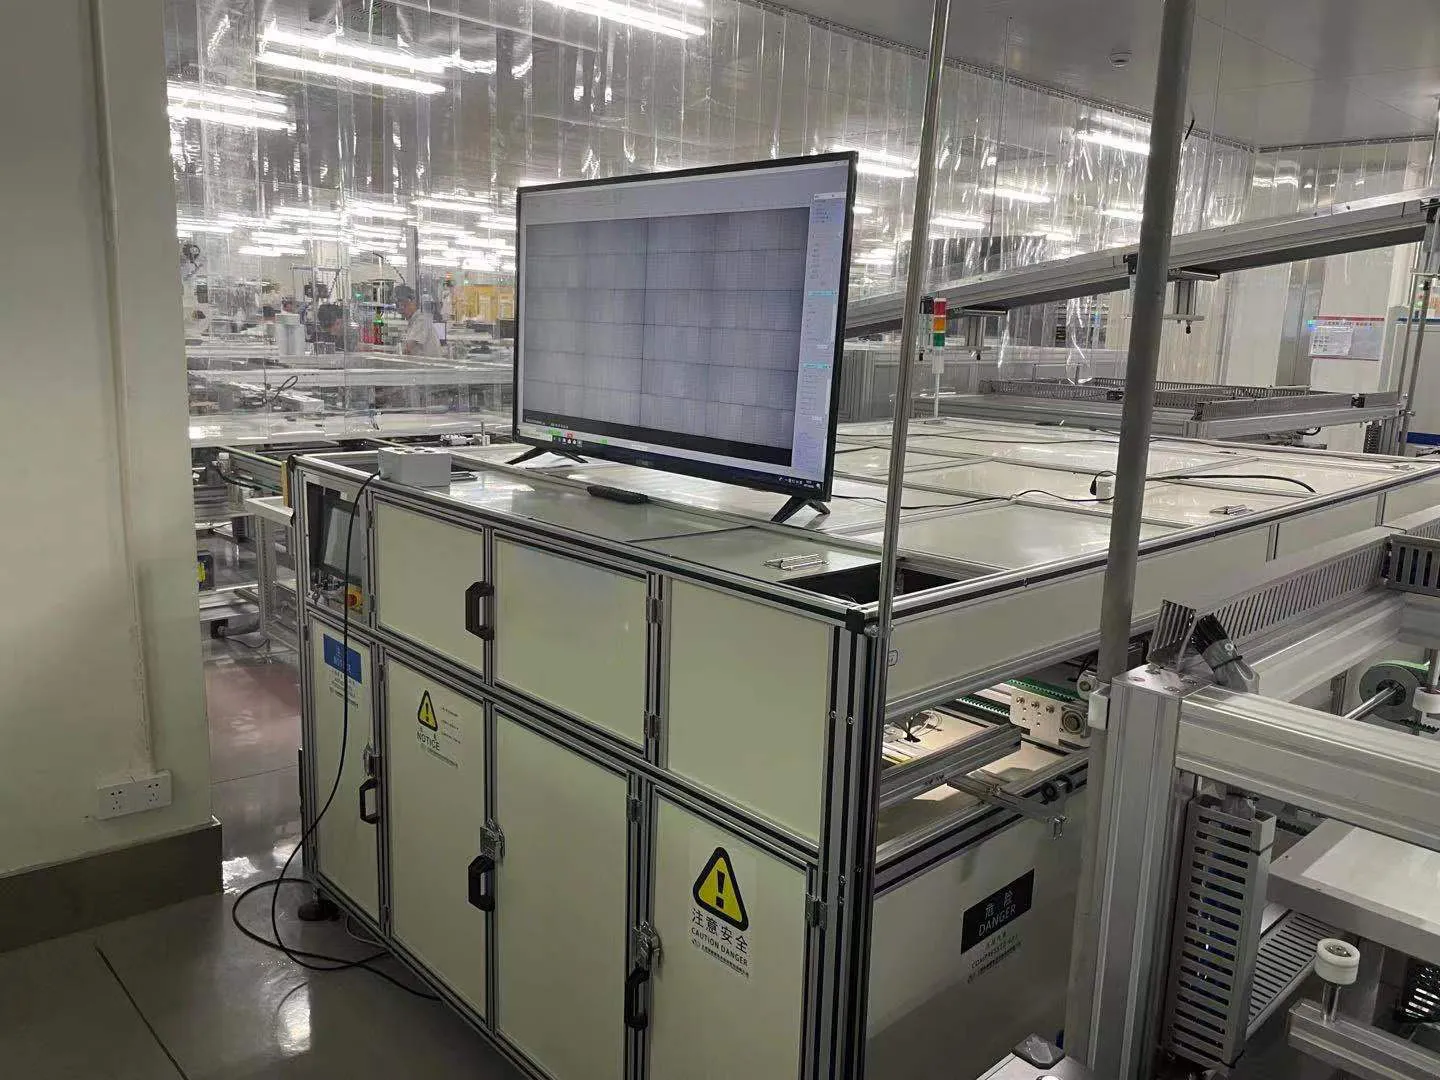
یک آزمایش دوم EL معمولاً پس از لمینیشن یا مونتاژ نهایی ماژول انجام میشود.
این آزمایش ضروری است زیرا ممکن است ترکهای ریز جدیدی در طول لمینیشن، پیرایش، قاببندی یا جابجایی مواد ایجاد شود.
تصویر نهایی EL میتواند موارد زیر را آشکار کند:
ترکهای ریز سلول
سلولهای شکسته
انگشتهای قطع شده
اتصالات لحیم ضعیف
باسبارهای شکسته
نواحی غیرفعال الکتریکی
قطع شدن رشتهها
نرمافزار تحلیل تصویر خودکار میتواند به طبقهبندی عیوب کمک کند، اما تولیدکننده همچنان به استانداردهای پذیرش واضح نیاز دارد. سیستم باید مشخص کند که کدام عیوب قابل قبول هستند، کدام نیاز به بازکاری دارند و کدام منجر به رد شدن میشوند.
15. شبیهساز خورشیدی و تستر I-V
یک شبیهساز خورشید بر اساس تطابق طیف درجهبندی میشود، جایی که پنجره کلاس A+ بین 0.875 و 1.125 قرار دارد، بر اساس تابش از 200 تا 1,200 W/m² و زمان چرخه حدود 25 ثانیه.
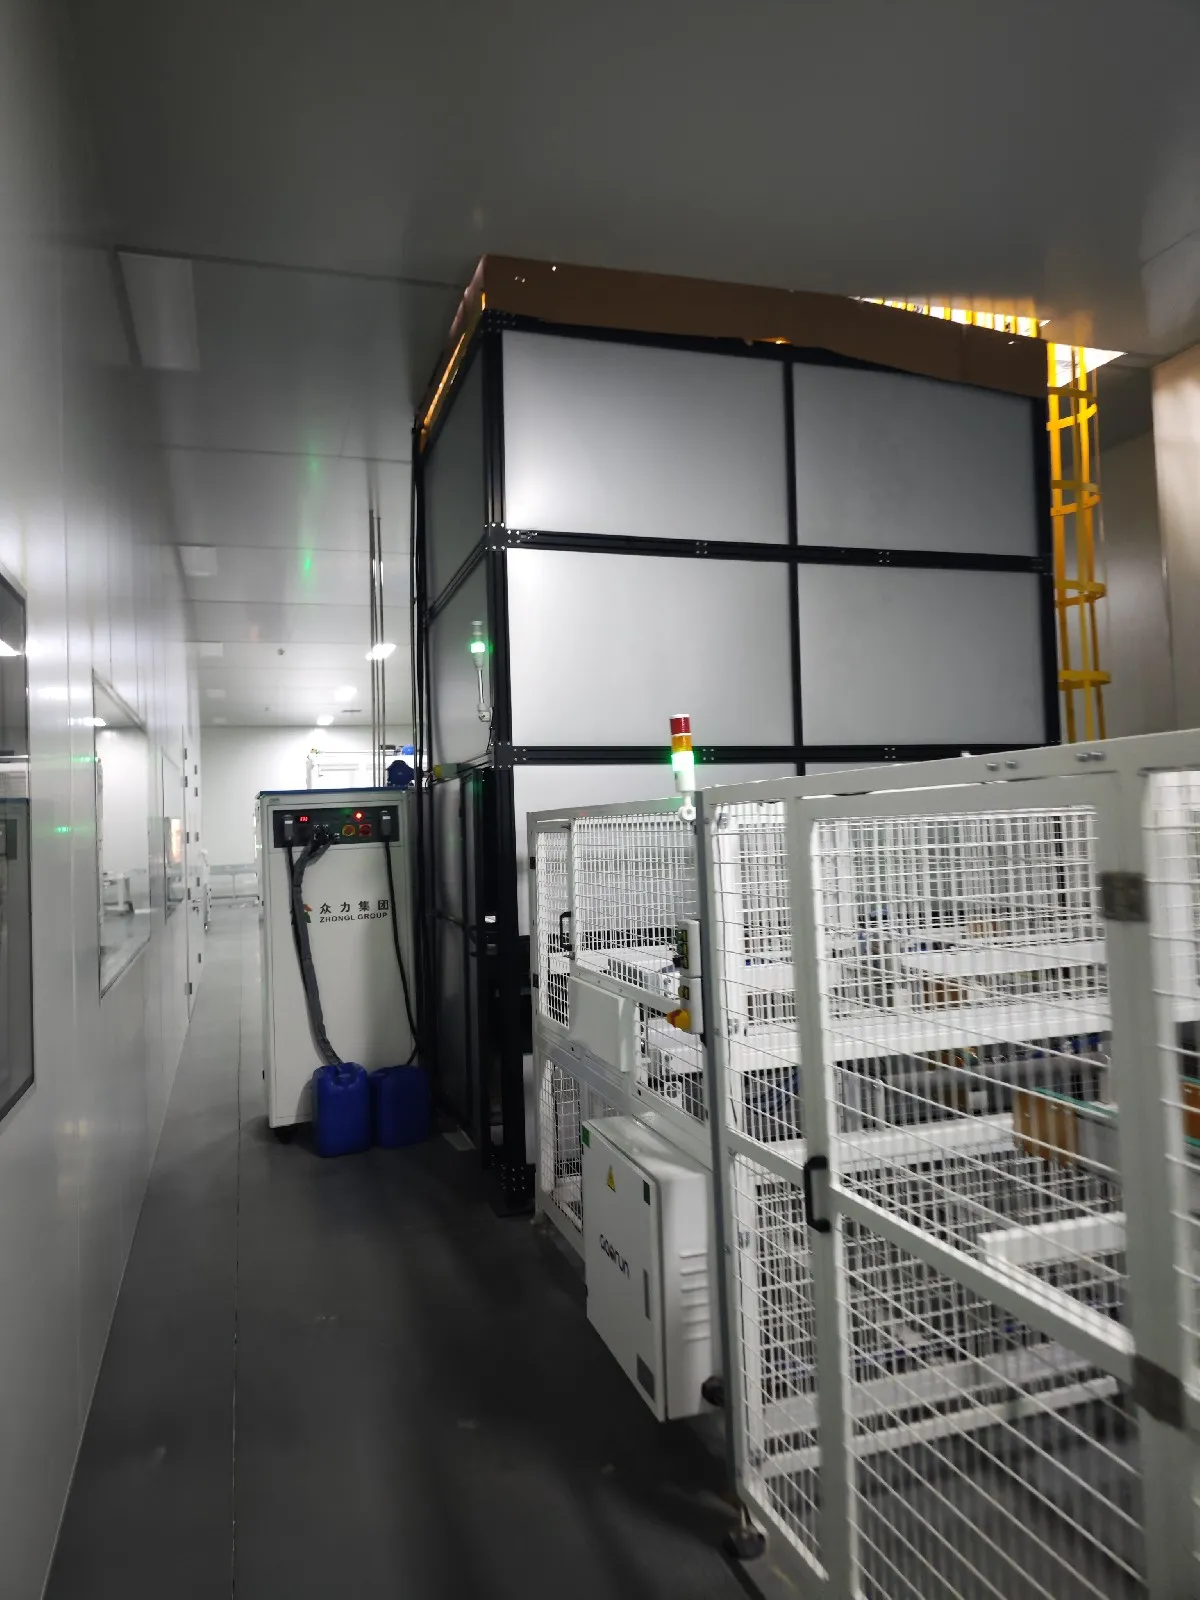
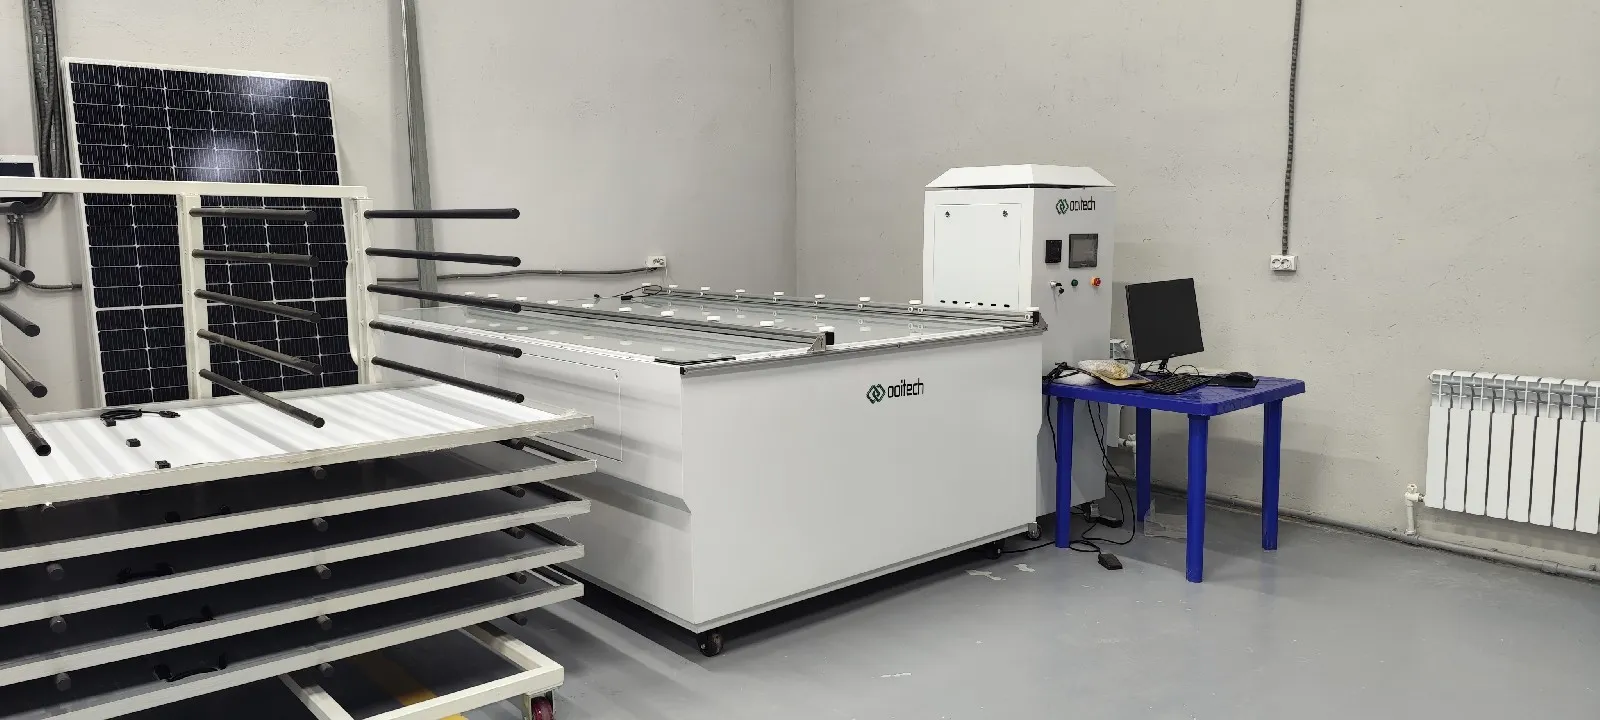
خط تولید دستگاه جوش جعبه اتصالنصب میشود.
تستر پارامترهای زیر را ثبت میکند:
حداکثر توان
ولتاژ مدار باز
جریان اتصال کوتاه
ولتاژ کاری
جریان کاری
ضریب پرشوندگی
بازده ماژول
منحنی کامل I-V
توان اندازهگیریشده برای درجهبندی پنل و تولید پلاک یا برچسب تولید آن استفاده میشود.
شبیهساز خورشیدی باید دارای تطابق طیفی مناسب، یکنواختی نور و پایداری باشد. سرعت آزمایش آن نیز باید با ظرفیت تولید بقیه خط مطابقت داشته باشد. در غیر این صورت، پنلهای تمامشده در مقابل ایستگاه آزمایش جمع میشوند.
16. تجهیزات آزمایش ایمنی
تسترهای Hi-pot و عایق از 0.1 kV تا 10 kV کار میکنند با جریان نشتی اندازهگیریشده در میلیآمپر، و تست پیوستگی زمین یک جریان قابل برنامهریزی 5–60 A را در محدودهای تا میلیاهم اعمال میکند.
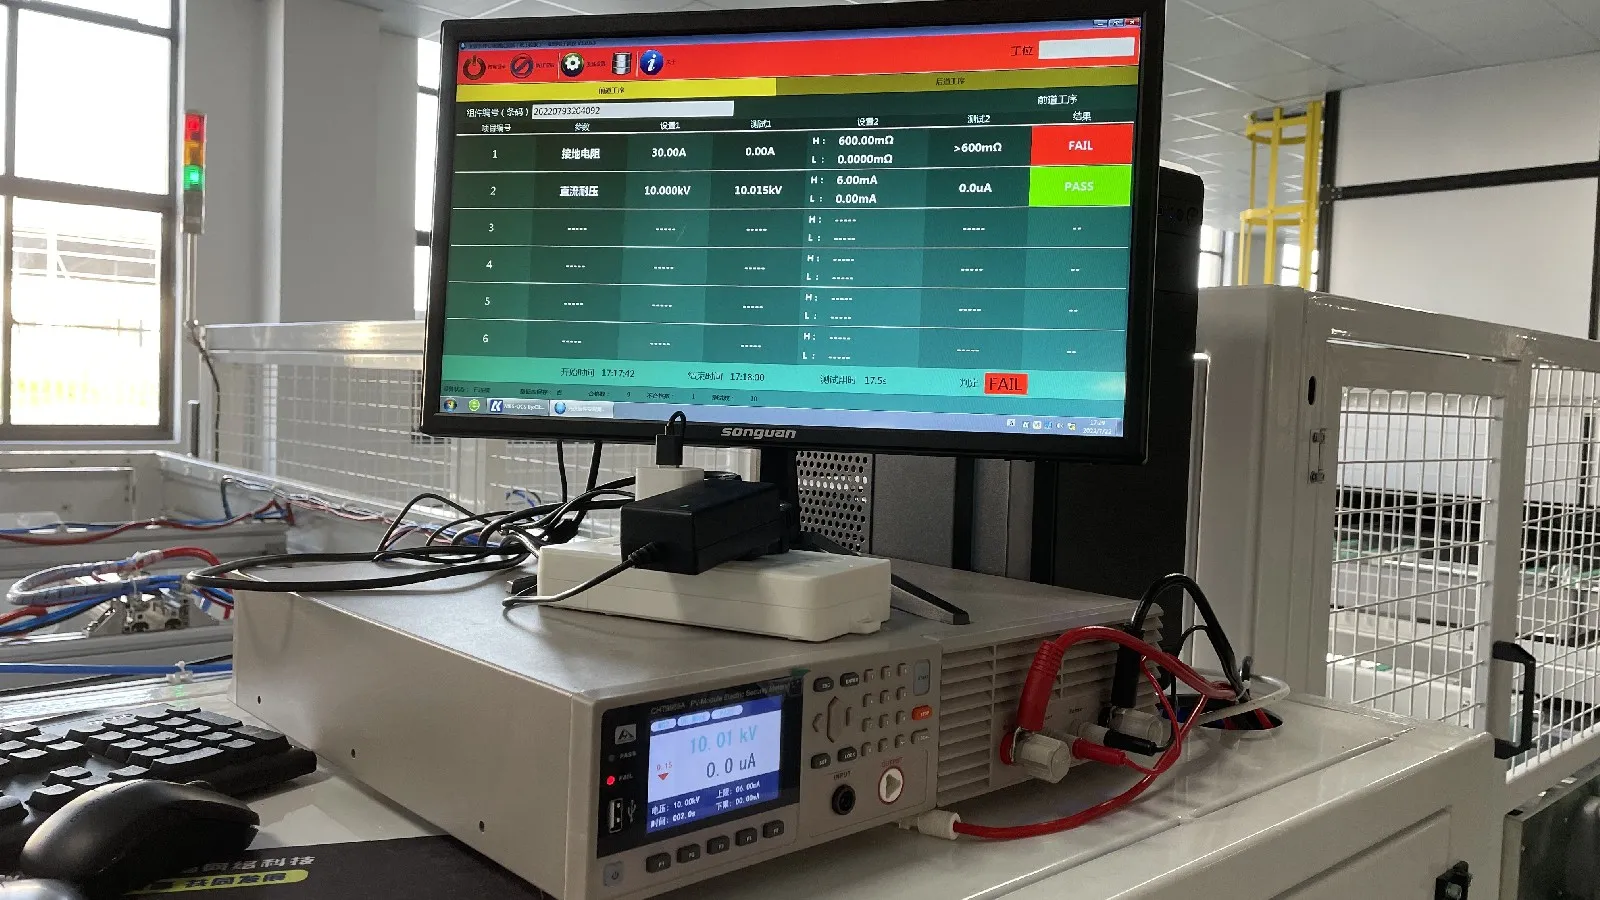
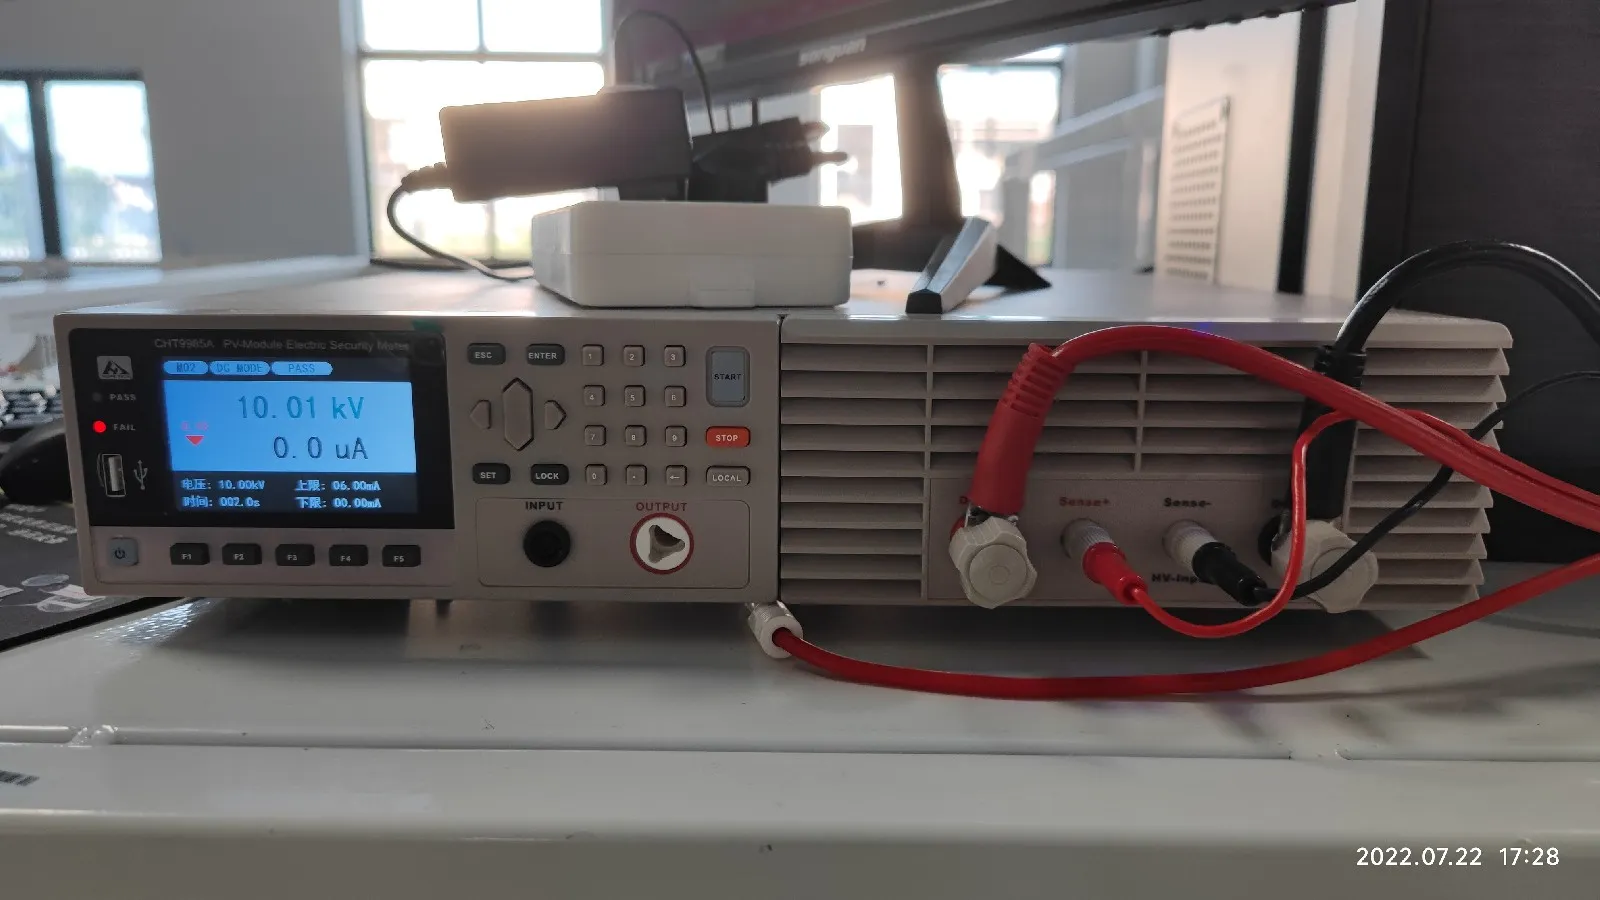
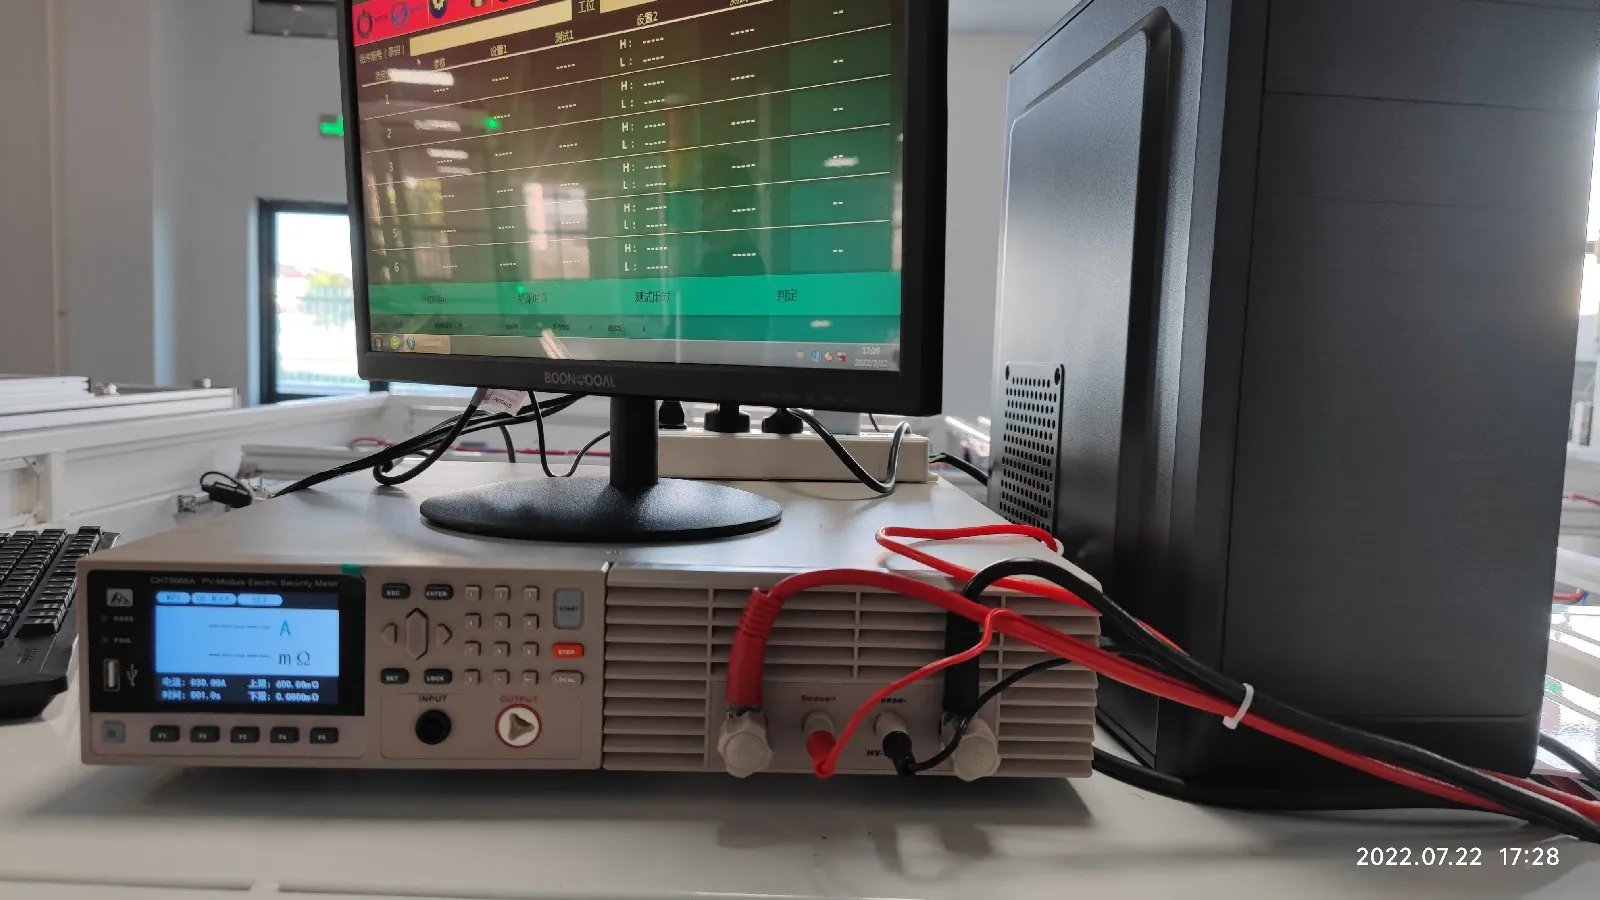
خروجی الکتریکی تنها بخشی از کنترل کیفیت نهایی است. پنل همچنین باید از نظر الکتریکی ایمن باشد.
تجهیزات رایج تست ایمنی عبارتند از:
تستکننده Hi-Pot
تستکننده مقاومت عایق
تستکننده پیوستگی زمین
تستکننده جریان نشتی
تست Hi-Pot ولتاژ بالایی را بین مدار الکتریکی داخلی و قاب ماژول اعمال میکند تا یکپارچگی عایق را تأیید کند.
تست پیوستگی زمین، اتصال الکتریکی بین قاب آلومینیومی و نقاط اتصال زمین آن را اندازهگیری میکند. تست عایق بررسی میکند که آیا ماژول میتواند بدون مسیرهای نشتی خطرناک به طور ایمن کار کند.
اینها تستهای تولید ضروری هستند، نه بررسیهای کیفی اختیاری.
17. خط برچسبزنی، دستهبندی و بستهبندی
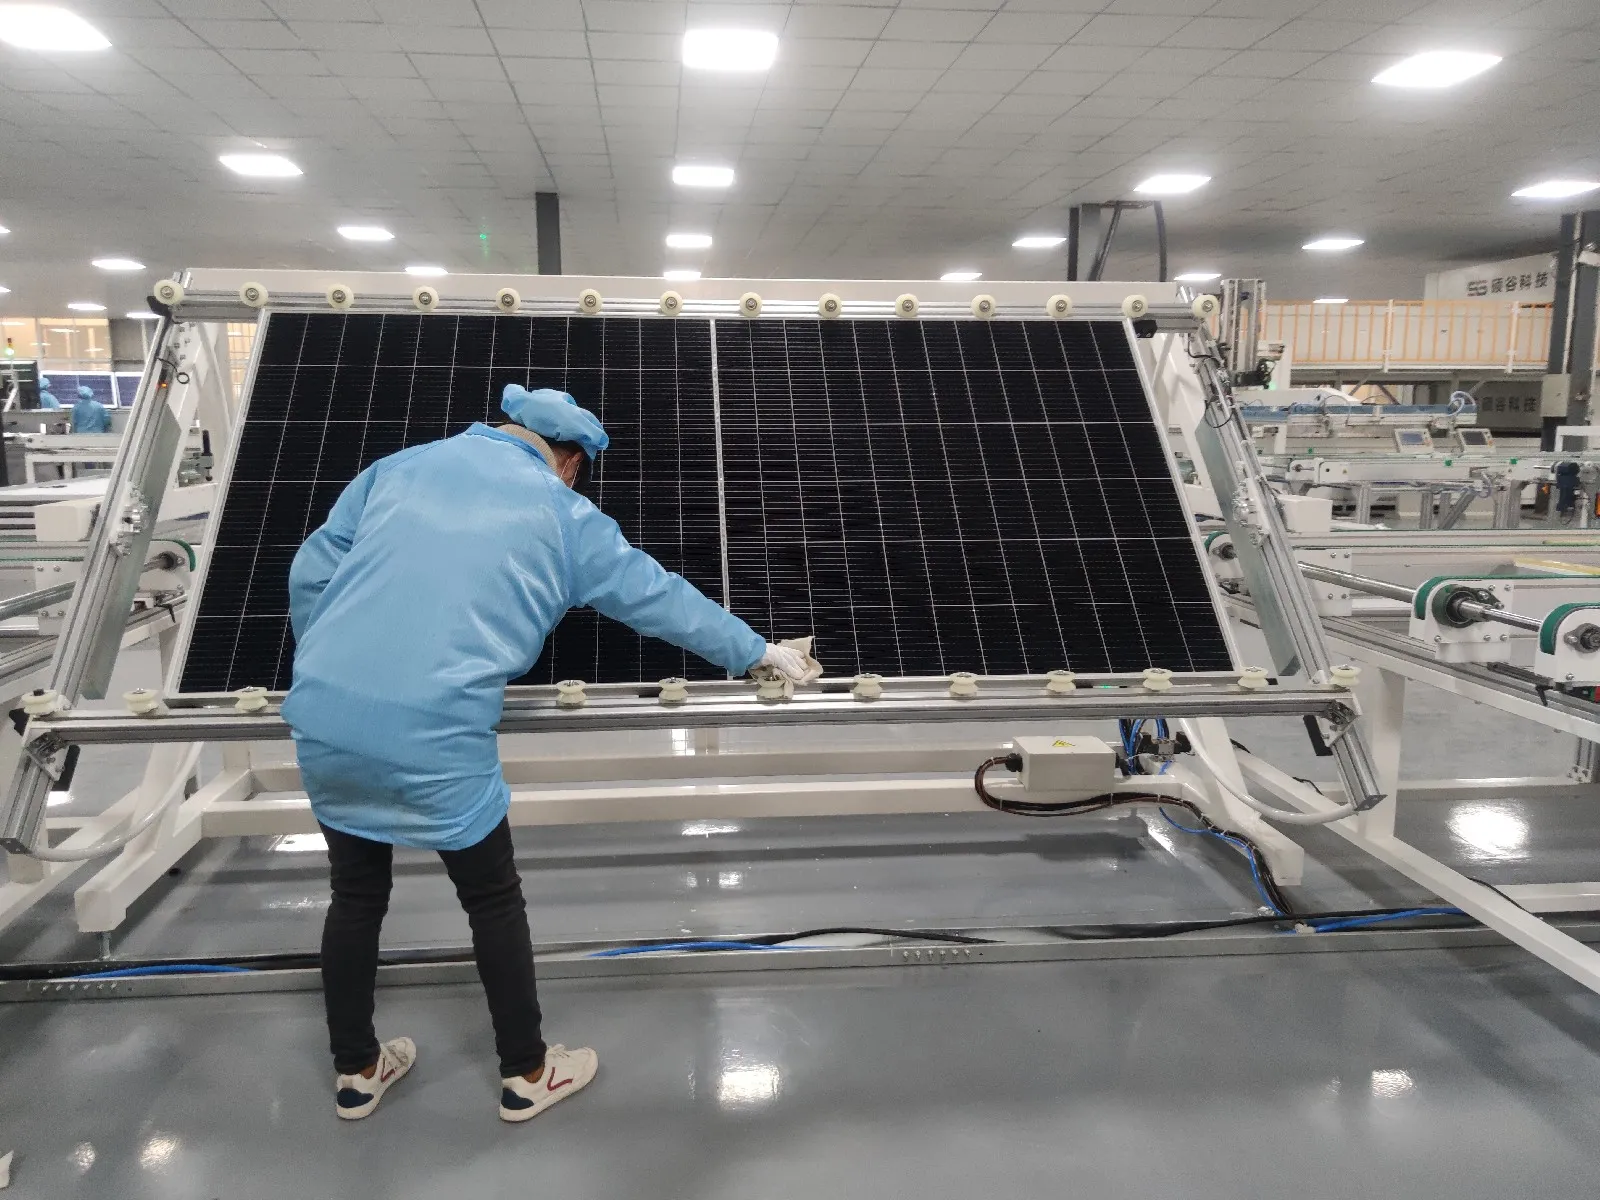
پس از اینکه پنل از بازرسی الکتریکی، ایمنی، EL و بصری عبور کرد، کارخانه برچسب محصول خود را چاپ کرده و نتایج تست نهایی را ثبت میکند.
هر ماژول معمولاً یک شماره سریال منحصر به فرد دریافت میکند. در یک خط خودکار، این شماره میتواند به یک سیستم MES یا ردیابی متصل شود.
سپس کارخانه میتواند یک ماژول تمام شده را به اطلاعاتی مانند موارد زیر ردیابی کند:
دسته سلول خورشیدی
دادههای تولید استرینگر
تصاویر EL
ایستگاه لایهچینی
دستورالعمل لمینیتور
ایستگاه قابگیری
نتیجه تست I-V
نتیجه تست ایمنی
تاریخ و شیفت تولید
ماژولهای تمام شده بر اساس کلاس توان دستهبندی شده، با مواد محافظ روی هم چیده شده و برای حمل و نقل بستهبندی میشوند.
بستهبندی ممکن است فرآیندی ساده به نظر برسد، اما چیدن نادرست یا محافظت ناکافی میتواند ماژولهای خوب را قبل از رسیدن به محل پروژه آسیب برساند.
نیمهاتوماتیک یا تماماتوماتیک؟
یک کارخانه پنل خورشیدی همیشه به اتوماسیون کامل نیاز ندارد.
خطوط نیمهاتوماتیک اغلب برای پروژههای آزمایشی، تولیدکنندگان منطقهای و کارخانههایی با ظرفیت برنامهریزی شده پایین مناسب هستند. اپراتورها ممکن است به صورت دستی عملیات باسینگ، آمادهسازی مواد، پیرایش، نصب جعبه اتصال و بازرسی بصری را انجام دهند.
خطوط تماماتوماتیک شامل جابجایی رباتیک، نوار نقالههای خودکار، سیستمهای بازرسی یکپارچه، بافرهای تولید و ردیابی داده هستند. آنها توان عملیاتی بالاتر و کنترل فرآیند یکنواختتری را فراهم میکنند، اما به قابلیت نگهداری قویتر و مدیریت تولید بهتر نیز نیاز دارند.
سطح صحیح اتوماسیون به موارد زیر بستگی دارد:
ظرفیت سالانه برنامهریزی شده
طراحی ماژول
تکنولوژی سلول
سرمایهگذاری موجود
شرایط نیروی کار محلی
الزامات کیفیت محصول
برنامههای توسعه آینده
هر دستگاه را جداگانه انتخاب نکنید
بزرگترین دستگاه همیشه مهمترین دستگاه نیست و سریعترین دستگاه به طور خودکار سریعترین خط تولید را ایجاد نمیکند.
ظرفیت باید در سراسر مراحل برش سلول، نواری کردن، لایهگذاری، باسینگ، لمینیت، فریمگذاری، نصب جعبه اتصال و تست نهایی متعادل شود.
کارخانه همچنین به سیستمهای پشتیبانی مانند موارد زیر نیاز دارد:
نوار نقالههای خودکار
بافرهای تولید
کمپرسورهای هوا
سیستمهای خلأ
چیلرها
ذخیرهسازی مواد
نرمافزار MES و ردیابی
فضای نگهداری
مناطق کنترل کیفیت
طراحی ماژول باید قبل از انتخاب تجهیزات تأیید شود. خطی که برای ماژولهای تمام سلول PERC معمولی طراحی شده است ممکن است بدون تغییر چند دستگاه برای سلولهای نیمه TOPCon با فرمت بزرگ، ماژولهای HJT، سلولهای BC یا پنلهای سنگین شیشه-شیشه مناسب نباشد.
بنابراین یک طرح واقعی کارخانه باید با مشخصات ماژول هدف و ظرفیت تولید سالانه آغاز شود. لیست نهایی ماشینآلات پس از آن تعیین میشود.
دیدگاه ما ساده است: یک کارخانه خورشیدی قابل اعتماد انبوهی از ماشینآلات چشمگیر نیست، بلکه یک سیستم تولید متعادل است و Ooitech میتواند خطوط تولید پنل خورشیدی نیمهخودکار و تمامخودکار از 5 مگاوات تا 1.2 گیگاوات، طراحی چیدمان کارخانه، نصب، آموزش، پشتیبانی مواد اولیه و خدمات پس از فروش جهانی را ارائه دهد.
مطالب مرتبط: چه چیزی قیمت ماشین ساخت پنل خورشیدیرا تعیین میکند، یک هزینه کارخانه تولید پنل خورشیدی فراتر از تجهیزات چه چیزی را پوشش میدهد، و چگونه یک کسبوکار تولید پنل خورشیدی را شروع کنیم.
مرتبط: دستگاه تولید پنل خورشیدی: ایستگاهها و چیدمان توضیح میدهد که چگونه همان توالی فرآیند از 5 MW به 1.2 GW تغییر اندازه مییابد و کدام ورودیها را باید قبل از سفارش ثابت کرد.
مرتبط: خط مونتاژ جعبه اتصال پنل خورشیدی خودکار: ایستگاهها پنج گروه ماشین، ظرفیت حدود ۱٬۰۰۰ قطعه در ساعت و تأسیسات جانبی که چیدمان را تعیین میکنند را پوشش میدهد.
مطالعه بیشتر و دادههای زمینهای
منابع مرجع عمومی درباره این موضوع، منتشرشده توسط سازمانهایی که نقشه راه فناوری و دادههای بازار این صنعت را نگهداری میکنند: