سازگاری سلول BC: شش سازنده، یک استرینگر تبر
فهرست مطالب
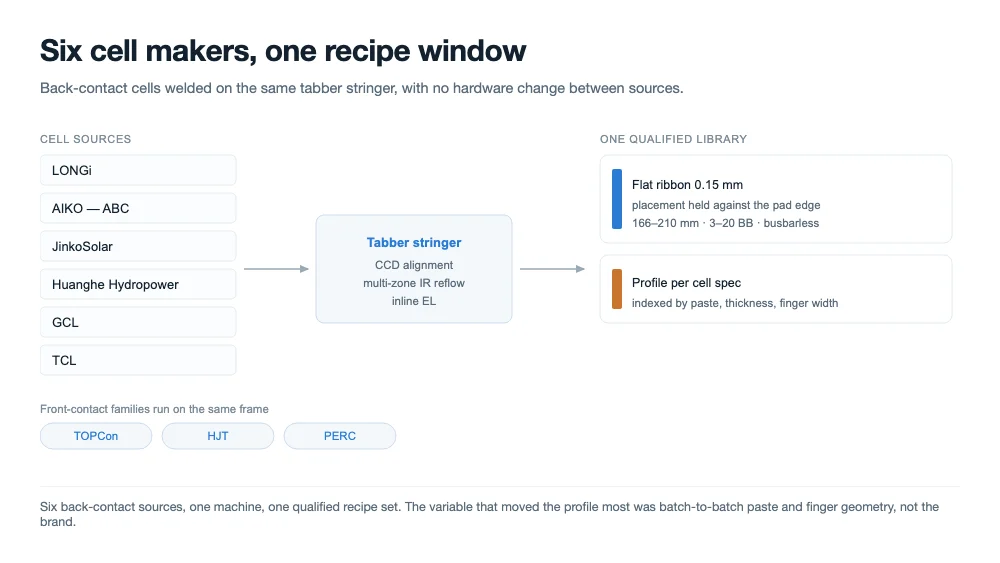
پاسخ سریع: Ooitech برنامه سازگاریای را تکمیل کرده است که سلولهای back-contact از LONGi، AIKO (ABC)، JinkoSolar، Huanghe Hydropower، GCL و TCL را روی همان استرینگر تبر، با یک ماشین و یک کتابخانه دستور پخت، جوش داده است. سلولهای TOPCon و HJT روی همان پلتفرم اجرا شدند. این برنامه همترازی، خیسشدگی، استحکام اتصال، الکترولومینسانس و تابخوردگی پس از استرینگسازی را پوشش داد. این کار آزمون خود ما و بازخورد تیمهای پروژه خارج از کشور سازندگان سلول است، نه یک گواهینامه.
معنای «سازگار» پیش از آنکه شروع کنیم چه باید میبود
ساخت تبری که یک نوع سلول را خوب اجرا کند دشوار نیست. تبری که هر نوع سلولی را که اکنون در تولید انبوه است، روی همان قاب و بدون تغییر مکانیکی بین محصولات اجرا کند، مسئلهای متفاوت است. هدف همان بود: نه یک جوش نمایشی، بلکه یک دستور پخت تولید برای هر خانواده سلول که مشتری بتواند آن را احراز صلاحیت و اجرا کند.
ما سازگاری را چهار شرط تعریف کردیم. ماشین باید ریبون را در پنجره پد یا انگشتی که خود سلول تعیین میکند قرار دهد. اتصال باید خیس شود و یک لایه بینفلزی در سراسر ناحیه تماس تشکیل دهد. سلول باید چرخه حرارتی را بدون ترک خوردن تحمل کند، و استرینگ باید بهقدر کافی صاف بیرون بیاید تا لمینیت شود. سلولی که جوش میخورد اما تاب میخورد، یا جوش میخورد اما در چیدمان ترک میخورد، با وجود اینکه اتصال زیر میکروسکوپ درست به نظر میرسد، در تعریف شکست میخورد.
انواع سلولی که از ماشین عبور کردند
این برنامه محصولات back-contact را که واقعاً بهصورت انبوه عرضه میشوند، بههمراه خانوادههای متداول front-contact پوشش داد، تا خطی که بین آنها جابهجا میشود به پلتفرم دومی نیاز نداشته باشد. سلولهای back-contact از شش سازنده آمدند؛ سلولهای front-contact از همان اجراهای برنامه آمدند.
| خانواده سلول | منابع در برنامه | آنچه اتصال باید از آن عبور کند |
|---|---|---|
| BC — back contact، بدون باسبار جلویی | LONGi، AIKO (ABC)، JinkoSolar، Huanghe Hydropower، GCL، TCL | پدهای پشتی باریک، همترازی دقیق، ریبون صاف، تابخوردگی |
| TOPCon — تماس جلویی | همان برنامه، تأمین متداول | انگشتیهای ریز، پدهای چندباسباره، سلولهای نازک |
| HJT — هتروجانکشن | همان برنامه، تأمین متداول | سقف دمایی که خمیر و لایه آمورف تعیین میکنند |
| PERC | اجراهای مرجع | خط پایهای که بقیه در برابر آن سنجیده میشوند |
اندازه سلولها از 166 mm تا 210 mm بود، شامل قالبهای نیمسلولی که هر سازنده عرضه میکند، و تعداد باسبار از سه تا بیست، شامل چیدمانهای بدون باسبار. قرارگیری ریبون روی سلولهای back-contact با ریبون صاف انجام شد نه سیم گرد، زیرا پد پشتی سطحی صاف با عرض مشخص است و سیم گرد فقط در امتداد یک خط آن را لمس میکند.
چرا جوش دادن سلولهای back-contact از سلولهایی که جایگزینشان میشوند دشوارتر است
روی یک سلول front-contact ریبون روی پدهای باسبار پهن مینشیند و اتصال قابل مشاهده است. روی یک سلول back-contact هر دو قطبیت روی پشت، درهمبافته، قرار دارند و ناحیه قابل لحیمکاری بهازای هر انگشتی کسری از آن چیزی است که یک باسبار میدهد. سه چیز از این نتیجه میشود، و هر سه مکانیکیاند نه متالورژیکی.
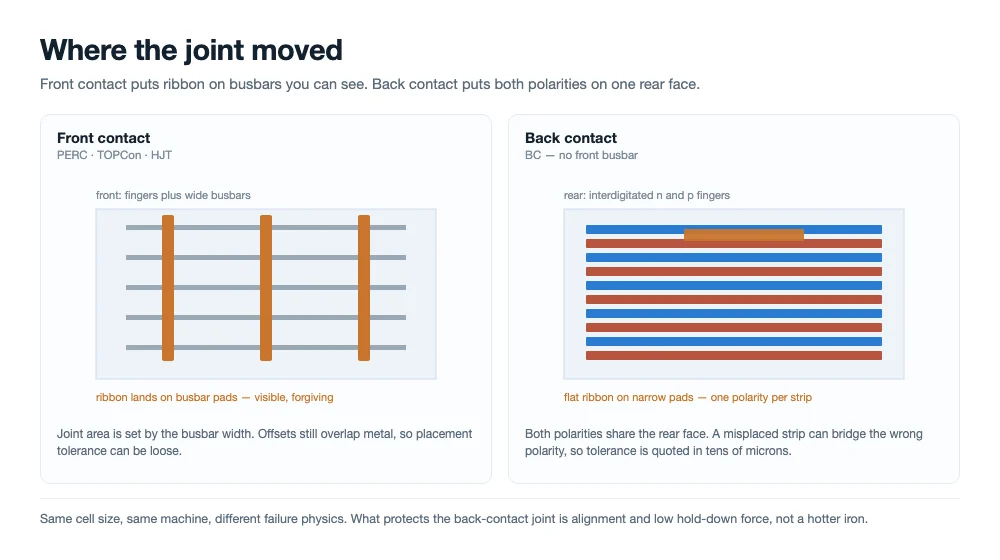
تماس جلویی اتصال را روی باسبارهای قابل مشاهده میگذارد؛ تماس پشتی آن را به پدهای باریک روی پشت منتقل میکند، جایی که یک نوار کنار قطبیت مخالف مینشیند.
پنجره همترازی بسته میشود
ریبون جابهجاشده روی یک سلول باسباردار هنوز با فلز همپوشانی دارد. روی یک سلول back-contact همان انحراف میتواند نوار را بین دو انگشتی با قطبیت مخالف قرار دهد، که اتصال ضعیف نیست بلکه اتصال کوتاه است. بنابراین تلورانس قرارگیری باید بر حسب دهها میکرون بیان شود و در طول یک شیفت کامل حفظ شود، به همین دلیل پلتفرم از همترازی CCD استفاده میکند نه فقط از توقفهای مکانیکی.
سلول نازکتر و کمبخشندهتر است
سلولهای back-contact در تولید انبوه در محدوده ۱۳۰ تا ۱۷۰ میکرون قرار دارند، و سطح پشتی کل الگوی اتصال را حمل میکند. هر کیلوگرم نیروی نگهدارندهای که یک ماشین front-contact میتواند از آن بگذرد، اینجا خطر ترک است. فشار باید بهقدر کافی باشد تا تماس را تضمین کند و نه بیشتر، که بار را بر صافی صفحه و بر نحوه کشش نوار میگذارد.
تابخوردگی پس از اتصال ظاهر میشود، نه در حین آن
لحیم در دمایی بسیار بالاتر از محدوده انبساط خود سلول جامد میشود، و مس در مسیر پایین آمدن حدود شش برابر سریعتر از سیلیکون منقبض میشود. این ناهماهنگی توسط تسلیم شدن ریبون در فشارجذب میشود، که همان مکانیسم مورد نظر است — اما روی یک سلول back-contact ریبون از روی سطحی عبور میکند که باید برای لمینیت صاف هم بماند. استرینگی که بهطور محسوس خمیده است یک نقص لمینیت در انتظار وقوع است، و همان حالت شکستی است که آخر از همه ظاهر میشود.
دمایی که اتصال در آن تشکیل میشود بزرگترین اهرم واحد روی همه این موارد است. دمای جامد شدن پایینتر یعنی کرنش کمتر قفلشده در سلول. همچنین یعنی حاشیه کمتر برای تشکیل لایه بینفلزی، پس پنجره «تا حد امکان سرد» نیست بلکه «تا حدی سرد که اتصال اجازه میدهد» است.
سه شیمی، سه پنجره دما، یک پلتفرم
دلیل اینکه یک ماشین میتواند بازار را پوشش دهد این است که تفاوتهای بین خانوادههای سلول تقریباً کاملاً حرارتی و مکانیکیاند، و هر دو قابل برنامهریزیاند. آنچه بین محصولات تغییر میکند پروفایل، زمان توقف، فشار نگهدارنده، مشخصات ریبون و مدل همترازی است — نه سختافزار.
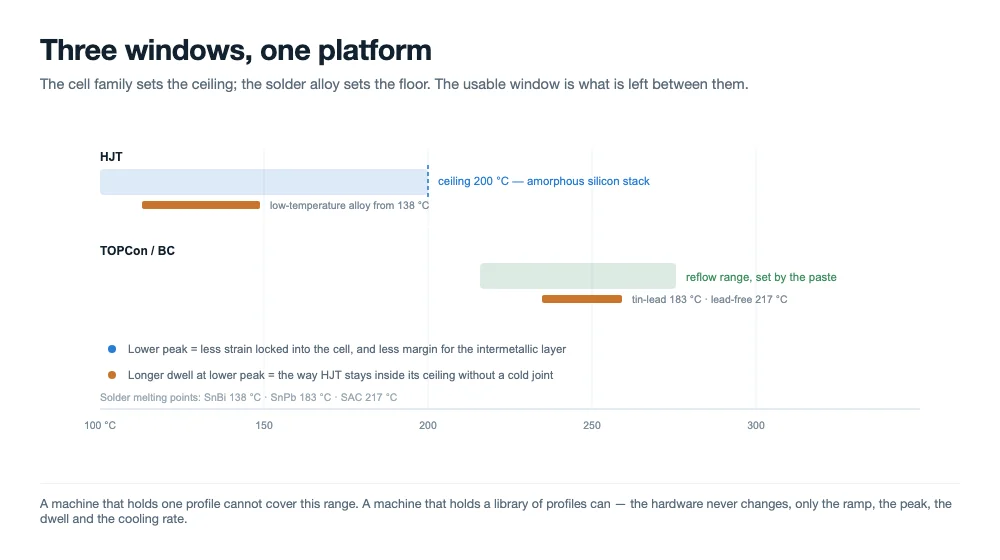
خانواده سلول سقف را تعیین میکند و آلیاژ لحیم کف را. پنجره قابل استفاده فاصله بین آن دو است.
| چه چیزی تغییر میکند | BC / TOPCon | HJT |
|---|---|---|
| دمای اوج سلول | محدوده رفلو متداول، تعیینشده توسط خمیر | محدود شده توسط پشته سیلیکون آمورف؛ این فرآیند معمولاً در دمای 200 °C یا کمتر نگه داشته میشود |
| آلیاژ لحیم | پوشش استاندارد قلع-سرب یا بدون سرب | آلیاژ کمدما، یا چسب رسانا به جای لحیم |
| زمان ماندگاری و خنکسازی | کوتاه و کنترلشده؛ نرخ خنکسازی برای تاببرداشتن اهمیت دارد | زمان ماندگاری طولانیتر در پیک پایینتر، شیب ملایمتر برای جلوگیری از شوک حرارتی |
| نیروی جابهجایی | پایین، صافی صفحه حساس است | کمترین از سه مورد؛ پشته شکنندهترین بخش سلول است |
تغییر دستور پخت بین دو خانواده سلول روی این پلتفرم یک تغییر کتابخانه است: پروفایل، فشارها و مدل همترازی با هم بارگذاری میشوند و اولین رشته قبل از آزادسازی خط بازرسی میشود. این همان تفاوت عملی بین «دستگاه میتواند انجامش دهد» و «میتوانید سهشنبه بعدازظهر وقتی منبع سلول عوض میشود اجرایش کنید» است.
نحوه اجرای برنامه
هر نوع سلول از همان شش بررسی، به همان ترتیب، عبور کرد تا نتایج بین سازندگان قابل مقایسه باشد نه اینکه دربارهشان بحث شود.
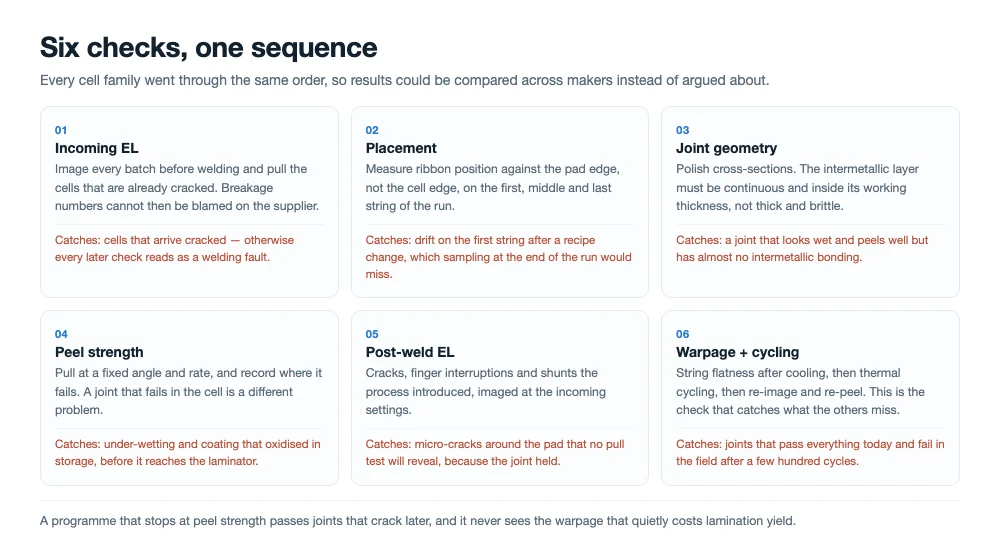
همان شش بررسی روی هر منبع سلول، به همان ترتیب، تا نتایج قابل مقایسه باشند نه اینکه دربارهشان بحث شود.
- EL ورودی. هر دسته قبل از جوش تصویربرداری شد و هر سلولی که ترک از پیش موجود داشت کنار گذاشته شد، تا اعداد شکستگی با عیوب تأمینکننده متورم نشود.
- قرارگیری. موقعیت نوار نسبت به لبه پد، نه لبه سلول، در اولین، میانی و آخرین رشته هر اجرا اندازهگیری شد.
- ترشوندگی و هندسه اتصال. مقاطع پولیش شدند تا بررسی شود که لایه بینفلزی پیوسته و در محدوده ضخامت کاری است، نه ضخیم و شکننده یا نازک و ناقص.
- استحکام کندن. نوار با زاویه و نرخ ثابت روی قاب کششی کنده شد؛ محل شکست علاوه بر نیرو ثبت شد، زیرا اتصالی که در سلول میشکند مشکلی متفاوت از اتصالی است که در فصل مشترک میشکند.
- EL پس از جوش. ترکها، قطعی انگشتیها و شنتهای ایجادشده توسط فرآیند، با همان تنظیمات بازرسی ورودی تصویربرداری شد.
- تاببرداشتن و چرخهزنی حرارتی. صافی رشته پس از خنکسازی اندازهگیری شد، سپس مجموعهها قبل از تصویربرداری مجدد و کندن مجدد از چرخهزنی حرارتی عبور کردند.
ترتیب اهمیت دارد. برنامهای که با استحکام کندن شروع شود و همانجا متوقف شود، اتصالاتی را قبول میکند که سه ماه بعد ترک میخورند، و تاببرداشتنی را از دست میدهد که بازده لمینیشن را خراب میکند بدون اینکه هرگز در آزمون کشش ظاهر شود.
آنچه نتایج نشان داد
هر شش منبع تماس پشتی روی همان پلتفرم بدون تغییر سختافزاری بین آنها جوش شدند. تنوعی که اهمیت داشت بین برندها نبود بلکه بین دستهها بود: ضخامت خمیر، عرض انگشتی و ضخامت سلول بیشتر از سازنده سلول پروفایل کاری را جابهجا کرد، و همین دلیل آن است که کتابخانه دستور پخت بر اساس مشخصات سلول نمایهسازی میشود نه بر اساس نام تأمینکننده.
حالتهای شکستی که دیدیم آشنا بودند و به اهرمهای آشنا پاسخ دادند. اتصالات سرد به پیک ناکافی یا پوششی که در انبار اکسید شده بود برمیگشت. زردی و تردی نوار به گرمای بیش از حد برای مدت طولانی برمیگشت. ترکها جایی متمرکز بودند که فشار نگهدارنده بیشترین و ضخامت سلول کمترین بود. تاببرداشتن بسیار قویتر با مشخصات نوار همبستگی داشت تا با پروفایل لحیمکاری.
در مورد شکستگی، پلتفرم برای 0.2% یا کمتر روی سلولهای کلاس A مشخص شده است و اجراهای برنامه در سراسر خانوادههای سلول با این رقم سازگار بود. تیمهای پروژهای که نمونههای جوششده را از عملیات خارج از کشور سازندگان سلول دریافت کردند، کیفیت اتصال و بازده رشته را بالاتر از آنچه از تجهیزات قابل مقایسه روی همان سلولها دیده بودند ارزیابی کردند. این ارزیابی آنها از نمونههاست، نه گواهینامه، و ما آن را نشانهای میدانیم نه مشخصات.
جایی که این ادعاها متوقف میشوند
سه محدودیت ارزش بیان صریح دارند، زیرا تصمیم خرید مبتنی بر ادعای بیشازحد خواندهشده تصمیم بدی است.
اول، این کار آزمون خود Ooitech بهعلاوه بازخورد آزمایش مشتری است. هیچ آزمایشگاه شخص ثالثی سازگاری را تأیید نکرده و هیچ سازنده سلولی دستگاه را تأیید نکرده است. دوم، سازگاری روی مشخصات سلولی که به ما داده شد نشان داده شده، که با هر نسخه آینده آن محصولات یکسان نیست؛ خمیر جدید یا هندسه انگشتی جدید یک صلاحیت جدید است. سوم، پوشش نوع سلول خاصیتی از پلتفرم و دستور پخت است، نه وعدهای که هر سلولی در اولین تلاش با توان پلاک اجرا شود. توان تابعی از میزان بازرسی و جابهجایی است که سلول نیاز دارد، و سلولهای تماس پشتی در انتهای کندتر قرار دارند.
آنچه برای خطی که امروز تماس پشتی انتخاب میکند تغییر میکند
دو سال پیش یک خط ماژول که تماس پشتی میخرید با انتخابی بین دستگاه اختصاصی و مصالحه روبهرو بود. دستگاه اختصاصی خط را به یک منبع سلول و یک نسخه سلول قفل میکرد. مصالحه یعنی پذیرش افت بازده روی سلولهای جدید. پوشش در سراسر محصولات تماس پشتی در حال ارسال آن معامله را حذف میکند و سه تصمیم را تغییر میدهد.
نحوه نوشتن مشخصات تجهیزات را تغییر میدهد: پوشش مستقل از سلول باید در معیارهای پذیرش باشد، با فهرستی نامبرده از سلولهایی که باید روی مواد خودتان قبل از پرداخت مانده نشان داده شوند. نحوه برنامهریزی ظرفیت را تغییر میدهد، زیرا خطی که میتواند خانواده سلول را عوض کند وقتی بازار حرکت میکند به رشتهساز دوم نیاز ندارد. و آنچه در تحویل دستور پخت میخواهید را تغییر میدهد، زیرا ارزش در کتابخانه پروفایلهای صلاحیتشده است، نه در توانایی دستگاه برای نگه داشتن دما.
چهار چیزی که باید از هر تأمینکنندهای که این ادعا را میکند پرسید
هر تأمینکننده رشتهساز اکنون خواهد گفت که سلولهای تماس پشتی را پشتیبانی میکند. سؤالات زیر یک برنامه را از یک پاراگراف بازاریابی جدا میکند.
- کدام سلولها، دقیقاً، و در کدام نسخه؟ فهرست سازندگان ضعیفتر از فهرست شماره قطعات و نسلهای خمیر است.
- چه چیزی اندازهگیری شد، و در برابر چه چیزی؟ جایگذاری نسبت به لبه پد، کندن با ثبت محل شکست، تاببرداشتن بر حسب میلیمتر به ازای هر رشته، EL با تنظیمات منطبق.
- آیا میتوان روی سلولهای شما تکرارش کرد؟ آزمون شاهد روی مواد خودتان، در محل شما یا آنها، با اعداد پذیرش توافقشده از پیش.
- تغییر خط تولید چه هزینهای دارد؟ زمان، مواد مصرفی، ضایعات و آموزش اپراتور برای هر تغییر، نه برای هر دستگاه.
اگر تأمینکننده به هر چهار مورد با عدد و یک گزارش آزمون پاسخ دهد، احتمالاً ادعا واقعی است. اگر پاسخ مورد سوم یک بروشور باشد، هنوز یک برنامه سازگاری نیست.
سوالات متداول
آیا این یعنی دستگاه هر سلولی را که در بازار است جوش میدهد؟
یعنی این پلتفرم روی سلولهای back-contact، TOPCon، HJT و PERC که در اختیار ما قرار گرفت، در قالبهای 166 mm تا 210 mm و سه تا بیست باسباز، از جمله چیدمانهای بدون باسباز، نمایش داده شده است. سلولی با خمیر جدید، هندسه انگشتی متفاوت یا پشته فلزیسازی متفاوت یک صلاحیتسنجی جدید است، نه یک قبولی خودکار.
آیا Ooitech ادعا میکند این سازندگان سلول تأییدیه تجهیزات را میدهند؟
خیر. سلولهای آنها مواد آزمون بودند. بازخورد از تیمهای پروژه خارج از کشور که نمونههای جوشدادهشده دریافت کردند، آمد و ما آن را بهعنوان بازخورد گزارش میکنیم. هیچ تأییدیه، شراکت یا گواهیای تلویح نمیشود و نامهای تجاری فقط برای شناسایی سلولهایی که جوش داده شدند در اینجا آمدهاند.
آیا واقعاً یک دستگاه میتواند HJT و back contact را اجرا کند؟
بله، زیرا محدودیت HJT حرارتی است و محدودیت back contact مکانیکی، و هر دو با پارامترها کنترل میشوند نه با سختافزار. HJT در قله پایینتر با زمان ماند بیشتر و شیب ملایمتر اجرا میشود؛ back contact با رفلو متعارف با جایگذاری دقیقتر و نیروی نگهدارنده کمتر اجرا میشود.
روی سلولهای back-contact چه توان عملیاتی باید انتظار داشت؟
کمتر از سلولهای front-contact با همان رتبه پلتفرم، زیرا همترازی و بازرسی برای هر سلول بیشتر طول میکشد. این پلتفرم در پیکربندی استاندارد با ظرفیت 1,000 تا 1,200 سلول در ساعت و در پیکربندی پرسرعت با 2,400 سلول در ساعت رتبهبندی شده است؛ خطوط back-contact را در انتهای محافظهکارانه برنامهریزی کنید و با یک اجرای زمانبندیشده روی سلولهای خودتان تأیید کنید.
آیا نوار تخت در پشت سلول اینقدر اهمیت دارد؟
بیشتر از جلو اهمیت دارد. یک سیم گرد در امتداد یک خط با یک پد تخت تماس مییابد، بنابراین سطح اتصال کوچک است و استحکام پوستکندن پیش از آنکه توسط متالورژی محدود شود، توسط هندسه محدود میشود. نوار تخت عرض تماس مشخص و پروفیل کمتری میدهد که کرنشی را که نوار بر سلول نازک اعمال میکند نیز کاهش میدهد.
وقتی نسل جدید سلول میآید چه اتفاقی میافتد؟
دستورالعمل دوباره صلاحیتسنجی میشود: EL ورودی، جایگذاری نسبت به لبه پد، مقطع، پوستکندن با محل شکست، EL پس از جوش، تاببرداری و چرخه حرارتی. روی این پلتفرم این یک تغییر کتابخانه و یک اجرای صلاحیتسنجی است که با روز اندازهگیری میشود نه با بازسازی دستگاه.
نتیجهگیری نهایی
فناوری سلول سریعتر از آنچه خطوط ماژول بتوانند بازسازی شوند حرکت میکند، بنابراین تجهیزاتی که برنده میشوند تجهیزاتی هستند که هر بار تغییر سلول، تصمیمگیری را تحمیل نمیکنند. جوش دادن شش منبع back-contact روی یک پلتفرم گامی در این جهت است و بخش مفید آن فهرست برندها نیست، بلکه کتابخانه دستورالعمل و انضباط آزمون پشت آن است. آزمون را بخواهید، نه ادعا را.
مطالعه مرتبط:
- دستگاه جوش خودکار سلول خورشیدی SS-1500B: 1,200 سلول در ساعت
- دستگاه تابر استرینگر تمامخودکار SS-2500B: 2,400 سلول در ساعت
- نقشه راه فناوری سلول BC: از ساختار تا فرآیند
- چرا ساخت سلولهای BC دشوار است: فرآیند دو مرحلهای خود-ماسک AIKO
- ساختار و انواع ریبون PV: تخت، گرد و شکلدار
- دستگاه تببر و استرینگر: نحوه کار، نحوه انتخاب
- استرینگ ماژول خورشیدی: عیبیابی اتصالات سرد جوش
- تست EL برای پنلهای خورشیدی: راهاندازی درونخطی در مقابل برونخطی
- سازنده لهستانی پنل خورشیدی دستگاه تابر استرینگر BC از Ooitech خریداری کرد