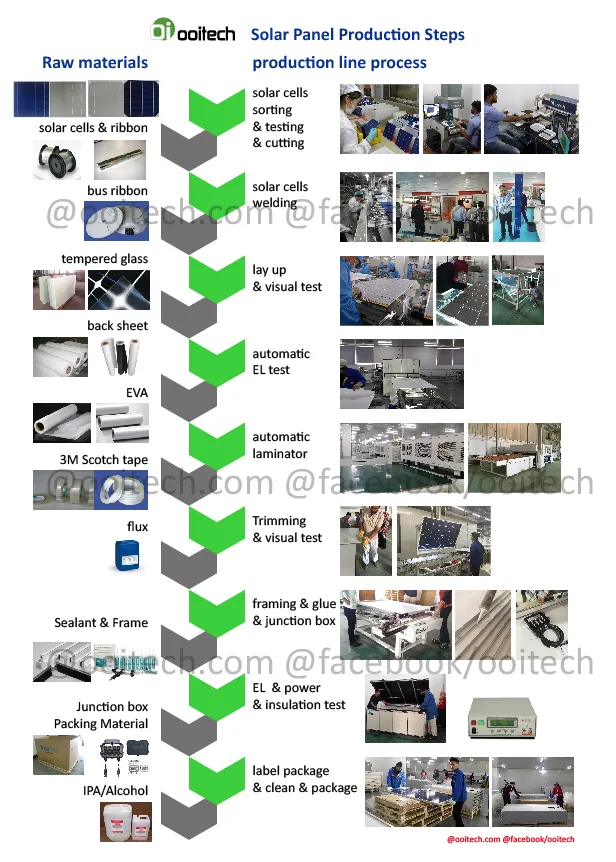
تولید ماژول فتوولتائیک خورشیدی:
فهرست مطالب
پاسخ سریع: یک کارخانه ماژول خورشیدی میتواند یک ماژول قابل قبول تولید کند و همچنان سیستم تولیدی ضعیفی داشته باشد. تفاوت بعداً خود را نشان میدهد، زمانی که خط تولید باید آن نتیجه را در شیفتها، فرمتها و دستههای مواد مختلف بازتولید کند. IEC 62941 استانداردی است که به این شکاف میپردازد: الزاماتی برای سیستم مدیریت کیفیت تولید ماژول فتوولتائیک تعیین میکند، شامل کنترل فرآیند، قابلیت ردیابی، مدیریت تغییر و انضباط اندازهگیری که خروجی نامی را صادق نگه میدارد. محتوای عملی غیرجذاب است — پنجرههای فرآیند مستند، تجهیزات اندازهگیری کالیبرهشده، سوابقی که یک شماره سریال را به شرایطی که تحت آن ساخته شده متصل میکند. برای یک کارخانه که از عملیات تکشیفتی به تولید پیوسته حرکت میکند، یا از یک مشتری به بازاری با ممیزی گواهینامه، برآورده کردن این استاندارد اغلب تفاوت بین توانایی شرکت در مناقصه و عدم آن است.
تولید ماژول PV · توسط جری، Ooitech
یک کارخانه میتواند یک ماژول قابل قبول بسازد و همچنان سیستم تولید ضعیفی داشته باشد.
آزمون سختتر بعداً میآید: یک لات سلول جدید میرسد، شیفت دیگری کار را تحویل میگیرد، قبل از لمینیت، ماژول مونتاژشده باید بازرسی بصری را بگذراند و پس از تعمیرات و نگهداری دوباره راهاندازی میشود، یا کارخانه از یک فرمت ماژول به فرمت دیگری تغییر میکند. اگر کیفیت هر بار که یکی از این شرایط تغییر میکند جابهجا شود، کارخانه واقعاً محصول را کنترل نمیکند. بلکه مجموعهای از غافلگیریها را مدیریت میکند.
این روش مفید برای درک تولید ماژول خورشیدی PVاست. این صرفاً عمل کنار هم قرار دادن سلولها، شیشه و پلیمرها نیست. بلکه بازتولید کنترلشده یک طراحی ماژول تأیید شده، با شواهد فرآیندی کافی برای نشان دادن این است که هر محصول منتشر شده مطابق هدف ساخته شده است.
چهار سیستم باید با هم توافق داشته باشند:
| سیستم | سوالی که باید پاسخ دهد |
|---|---|
| تعریف محصول | واقعاً چه ماژولی میسازیم؟ |
| کنترل مواد و فرآیند | آیا کارخانه از مواد و تنظیمات صحیح استفاده کرده است؟ |
| انتشار کیفیت و ردیابی | چه شواهدی از تصمیم انتشار پشتیبانی میکند؟ |
| عملیات کارخانه | آیا میتوان همان نتیجه را با خروجی مورد نیاز حفظ کرد؟ |
ماشینآلات درون این سیستمها قرار میگیرند. آنها جایگزین سیستمها نمیشوند.
یک ماژول خوب هنوز یک سیستم تولید نیست
مرجع پایدار در کارخانه تولید ماژولهای فتوولتائیک، تعریف محصول تأیید شده است. فناوری سلول ممکن است تغییر کند، دستههای مواد تغییر میکنند، اپراتورها جابجا میشوند و تجهیزات فرسوده میشوند. ماژولی که از خط خارج میشود باید همچنان در محدوده ساخت و معیارهای انتشار تأیید شده باقی بماند.
این امر تکرارپذیری را به مشکل اصلی تولید تبدیل میکند.
نمونهای که با دقت توسط تکنسینهای با تجربه ساخته شده است ممکن است عملکرد خوبی داشته باشد. تولید انبوه فشار متفاوتی را معرفی میکند: جابجایی مکرر، زمان چرخه کوتاه، ایستگاههای موازی، انتخاب دستورالعمل، پر کردن مواد، توقفها، راهاندازی مجدد و دوباره کاری. تغییرات کوچکی که در یک ایستگاه بیضرر به نظر میرسند ممکن است بعداً ترکیب شوند. یک خطای جزئی در موقعیت استرینگ بر لایهگذاری تأثیر میگذارد. یک اتصال لحیم ضعیف کنترل شده از بازرسی بصری جان سالم به در میبرد اما در EL ظاهر میشود. یک دستورالعمل لمینیت نادرست ممکن است نقص آشکاری در درب محفظه ایجاد نکند، با این حال حفاظت اطراف مدار سلول را تغییر میدهد.
بنابراین خط به چیزی بیش از یک توالی اقدامات نیاز دارد. به محدودیتهای تعریف شده، نقاط اندازهگیری و پاسخی نیاز دارد زمانی که یک نتیجه از آن محدودیتها خارج میشود.
تعریف محصول بیصدا کارخانه را مینویسد
انتخاب تجهیزات اغلب با یک هدف ظرفیت سالانه آغاز میشود. آن عدد مهم است، اما اولین ورودی مهندسی نیست. خود ماژول اولویت دارد.
نقشه و لیست مواد بسیاری از کارهای فیزیکی خط را تعیین میکنند: اندازه و ساختار سلول، ساختار سلول کامل یا سلول برشخورده، الگوی ریبون و اتصالدهی، تعداد رشتهها، ابعاد شیشه، چیدمان تکشیشه یا شیشه-شیشه، لایه محافظ نوع، پشتیبان انتخاب، پروفیل قاب، موقعیت جعبه اتصال، طول کابل و الزامات برچسب.
این تصمیمات به کنترل تولید ادامه مییابند. قوانین ذخیرهسازی مواد بر آمادهسازی تأثیر میگذارند. طراحی اتصال بر استرینگ و باسینگ تأثیر میگذارد. ابعاد ماژول بر هر انتقال و مرجع تراز تأثیر میگذارد. انکپسولانت و ساختار انباشته بر دستورالعمل لمینیت تأثیر میگذارند. انتخاب قاب و جعبه اتصال بر زمان توزیع، مونتاژ و پخت تأثیر میگذارد. بازار مورد نظر و طرح صدور گواهینامه بر آزمایش، نمونهبرداری، سوابق و نگهداری اسناد تأثیر میگذارد.
به همین دلیل است که یک لیست ماشینآلات نمیتواند یک کارخانه را تعریف کند. دو پروژه ممکن است از ماشینهایی با نامهای یکسان استفاده کنند در حالی که به محدوده کاری، ابزار، دستورالعملها، بافرها، رابطهای داده و دروازههای کیفیت متفاوتی نیاز دارند.
قبل از پیکربندی یک خط، نقشه محصول، BOM، طرح کیفیت و معیارهای انتشار باید به عنوان اسناد منبع در نظر گرفته شوند. اگر آنها هنوز در حال تغییر هستند، مشخصات تجهیزات نیز در حال تغییر است، چه فایل خرید آن را تأیید کند یا نه.
مسیر فیزیکی ساده است؛ کنترل آن ساده نیست
برای یک ماژول معمولی سیلیکون کریستالی، مسیر کلی تولید به راحتی قابل توصیف است.
سلولها در صورت نیاز بازرسی یا مرتب میشوند، سپس با ریبون رسانا توسط یک تبزن رشتهسازبه هم متصل میشوند. رشتهها روی شیشه و لایهگذاری آمادهشده قرار میگیرند، به مدار الکتریکی مورد نظر متصل میشوند و با مواد لایهگذاری و پشتی باقیمانده پوشانده میشوند. مجموعه وارد دستگاه لمینت میشود، جایی که خلأ، گرما، فشار و زمان ساختار شل را به یک لمینت چسبیده تبدیل میکنند.
کارهای پاییندستی محصول مکانیکی و الکتریکی را تکمیل میکند. بسته به طراحی، این میتواند شامل پیرایش، عملیات لبه، مونتاژ قاب، اتصال جعبه اتصال، لحیمکاری، چسبکاری یا پاتینگ، پخت، تمیزکاری و تکمیل گوشه باشد. بازرسی EL، اندازهگیری IV و تستهای ایمنی الکتریکی بخشهای مختلفی از رکورد نهایی کیفیت را فراهم میکنند. برچسبزنی و دستهبندی ماژول فیزیکی را به هویت و مقصد آن متصل میکند.
وزارت انرژی ایالات متحده همان مسیر اصلی را توصیف میکند: تاببندی و استرینگ کردن، چیدمان سلولهای متصل با شیشه و انکپسولانت، لمینیت، سپس نصب ماژول با قاب، آببندی و عملکردهای جعبه اتصال مورد نیاز.
هیچیک از این عملیات به تنهایی غیرعادی نیست. دشواری تولید در این است که مواد، هندسه، دستورالعمل و هویت محصول صحیح در حین عبور ماژول از تمام این مراحل حفظ شود.
هر عملیات بحرانی نیاز به یک دستورالعمل و یک رکورد دارد
یک فرآیند زمانی قابل کنترل میشود که کارخانه بتواند به سه سؤال پاسخ دهد: چه تنظیماتی در نظر گرفته شده بود، چه اتفاقی واقعاً افتاد، و چه اقدامی در صورت غیرقابل قبول بودن نتیجه انجام میشود.
رکورد نیازی به پیچیده بودن در هر ایستگاه ندارد. اما باید مفید باشد. ثبت دما بدون شناسایی دستورالعمل، محصول یا لات، داده ایجاد میکند، اما شواهد زیادی ایجاد نمیکند.
| عملیات | چه چیزی باید کنترل شود | یک سیگنال یا بررسی مفید | رکورد برای نگهداری |
|---|---|---|---|
| مواد ورودی | مشخصات تأیید شده، لات تأمینکننده، ذخیرهسازی و شرایط | بازرسی ورودی، بررسی هویت، وضعیت ذخیرهسازی | لات مواد و نتیجه پذیرش |
| اتصال سلول | موقعیت نوار، شرایط لحیمکاری، جابجایی سلول و هندسه استرینگ | نتیجه بینایی، طرح تست کشش، بازرسی استرینگ یا EL در صورت مشخص شدن | دستورالعمل، لات، نتیجه ایستگاه و استثنا |
| لایهگذاری و باسینگ | فاصله استرینگ، قطبیت، آرایش مدار و موقعیت خروجی | تصویر تراز، بازرسی بصری، EL قبل از لمینیت | هویت ماژول و نتیجه بازرسی |
| لمینیت | دستورالعمل محصول صحیح، رفتار خلأ، دما، فشار و زمان | پارامترهای اجرا، هشدارها، بازرسی لمینیت | نسخه دستورالعمل، محفظه، چرخه و ارتباط دسته |
| کار قاببندی و جعبه اتصال | ابعاد، کاربرد درزگیر یا چسب، اتصال الکتریکی و شرایط پخت | پایش توزیع، بررسی ابعادی، بازرسی بصری و الکتریکی | دسته مواد، نتیجه ایستگاه و وضعیت پخت |
| آزادسازی نهایی | وضعیت مدار، خروجی اندازهگیری شده، ایمنی الکتریکی و برچسبگذاری | تصویر EL، نتیجه IV، نتیجه تست ایمنی، بررسی هویت | رکورد آزادسازی مرتبط با سریال |
مهمترین نقاط کنترل همیشه گرانترین ایستگاهها نیستند. تحویلها میتوانند به همان اندازه حیاتی باشند. یک استرینگ صحیح میتواند در حین بلند کردن ترک بخورد. یک استک تمیز میتواند در حین انتظار آلودگی جمع کند. یک لمینیت خوب میتواند در حین پیرایش یا قاببندی آسیب ببیند. یک نتیجه تست موفق میتواند به شماره سریال اشتباه اختصاص یابد اگر شناسایی به عنوان یک کار اداری به جای بخشی از تولید تلقی شود.
بنابراین دستورالعمل و رکورد باید محصول را در سراسر مرزهای ایستگاه دنبال کنند.
گواهینامه یک پایه است؛ ثبات کار روزانه است
صلاحیت محصول و ثبات تولید مشکلات مرتبط اما متفاوتی را حل میکنند.
یک برنامه صلاحیت میپرسد که آیا یک ساختار ماژول تعریف شده الزامات تست قابل اجرا را برآورده میکند یا خیر. سپس کارخانه باید آن ساختار را بدون اجازه جایگزینی کنترل نشده یا انحراف فرآیند بازتولید کند. گذراندن یک بار توالی تأیید نوع ثابت نمیکند که یک واحد تولید بعدی مواد صحیح، شرایط لحیمکاری، چرخه لمینیت یا بررسیهای آزادسازی نهایی را دریافت کرده است.
IEC 62941 مستقیماً به این شکاف میپردازد. این استاندارد اعتماد مداوم به ماژولهای فتوولتائیک تأیید شده را با طراحی محصول و فرآیند، انتخاب مواد و کنترل فرآیندهای تولید مرتبط میکند. این استاندارد یک پایه مدیریت کیفیت تثبیت شده را فرض میکند؛ جایگزینی برای آن نیست.
این تمایز مهم است زیرا قابلیت اطمینان در میدان مدتها قبل از رسیدن ماژول به محل پروژه آغاز میشود. برنامه قابلیت اطمینان IEA PVPS بررسی میکند که چگونه مواد ماژول، طراحیها، حالتهای تخریب، آزمایشها و محیطهای عملیاتی بر عملکرد در طول زمان تأثیر میگذارند. یک کارخانه نمیتواند آب و هوایی را که ماژول با آن مواجه میشود کنترل کند، اما میتواند کنترل کند که آیا ساختار ارسالشده با طراحی تأییدشده مطابقت دارد و آیا تغییرات تولید قبل از عرضه شناسایی شده است یا خیر.
الزامات صدور گواهینامه هنوز بر اساس محصول و بازار هدف متفاوت است. قانون عملی ساده است: برنامه صدور گواهینامه و کیفیت را به اندازه کافی زود تعریف کنید تا بر تجهیزات، موقعیتهای بازرسی، نمونهبرداری، ردیابی و سوابق تأثیر بگذارد.
ردیابی یک نقص را به یک مشکل محدود تبدیل میکند
تصور کنید که بازرسی نهایی EL شروع به نشان دادن یک الگوی غیرعادی میکند. بدون ردیابی، کارخانه انبوهی از ماژولهای مشکوک و فهرست بلندی از علل احتمالی دارد. با ردیابی، تحقیق میتواند به سرعت محدود شود: کدام دسته سلول، کدام دستور العمل استرینگر، کدام شیفت، کدام چرخه لمینیتور، کدام مسیر جابجایی و کدام ماژولهای دیگر تاریخچه مشابهی دارند؟
این بدان معنا نیست که هر پروژه به یک پشته نرمافزاری یکسان نیاز دارد. یک خط خودکار با حجم بالا ممکن است دستورالعملها، تصاویر و نتایج آزمایش را با یک MES مبادله کند. یک کارخانه کوچکتر یا نیمه خودکار ممکن است از سوابق سادهتری استفاده کند. ثابت، ارتباط بین ماژول فیزیکی و شواهد استفاده شده برای عرضه آن است.
یک سابقه عرضه عملی ممکن است شامل موارد زیر باشد:
شماره سریال ماژول و نسخه محصول؛
مراجع بحرانی مواد یا دسته تولید؛
وضعیت بازرسی حین فرآیند و تصاویر مرتبط؛
دستور العمل لمینیت و ارتباط چرخه؛
نتایج نهایی EL، IV و ایمنی الکتریکی؛
تاریخچه دوباره کاری، در صورت وجود؛
تصمیم نهایی: پذیرش، نگهداری، دوباره کاری یا رد.
ردیابی گاهی به عنوان یک ویژگی گزارشدهی فروخته میشود. ارزش واقعی آن زمانی ظاهر میشود که چیزی تغییر کند. این به مهار خروجی تحت تأثیر، مقایسه شرایط خوب و بد، جلوگیری از بازگشت یک واحد رد شده به موجودی پذیرفته شده و تبدیل نقصهای مکرر به یک مشکل اصلاح فرآیند کمک میکند.
یک ایستگاه سریع همچنان میتواند متعلق به یک کارخانه کند باشد
زمان چرخه بروشور تنها یک ورودی برای ظرفیت است. خروجی پایدار به این رابطه نزدیکتر است:
خروجی خوب = زمان تولید برنامهریزی شده × نرخ خط مؤثر × بازده اولین عبور
هر اصطلاح به کل کارخانه تعلق دارد، نه یک ماشین.
نرخ خط مؤثر زمانی کاهش مییابد که ایستگاهها منتظر یکدیگر باشند، تجهیزات دستهای کار نابرابر دریافت کنند، تغییر محصول بیشتر از زمان برنامهریزی شده طول بکشد، دسترسی تعمیر و نگهداری ضعیف باشد، یا بازیابی خرابی نیاز به مداخله دستی مکرر داشته باشد. بازده عبور اول زمانی کاهش مییابد که عیوب قبل از تشخیص از چندین عملیات عبور کنند، دستورالعملها به اشتباه انتخاب شوند، مواد انحراف یابند یا دوباره کاری به تولید عادی تبدیل شود.
لمینیت این نکته را به وضوح نشان میدهد زیرا معمولاً یک فرآیند دستهای است، اما همین منطق در جاهای دیگر نیز صدق میکند. استرینگینگ میتواند سریعتر از ظرفیت لایهچینی تولید کند. فریمینگ ممکن است منتظر آمادهسازی چسب بماند. ماژولهای تمام شده میتوانند برای پخت یا آزمایش در صف بمانند. یک مشکل انتقال داده میتواند مرتبسازی را حتی زمانی که تجهیزات مکانیکی آماده هستند متوقف کند.
بافرها میتوانند تغییرات کوتاه مدت را جذب کنند؛ آنها نمیتوانند یک عدم تطابق دائمی را ترمیم کنند. کار در جریان بیشتر ممکن است عدم تطابق را برای مدتی پنهان کند، اما همچنین فضا مصرف میکند و اجازه میدهد عیوب دورتر حرکت کنند.
اتوماسیون باید در برابر این محدودیتهای واقعی سنجیده شود. در جایی ارزشمند است که جابجایی شکننده را کاهش دهد، تراز را تثبیت کند، توزیع یا لحیمکاری را تکرار کند، دادههای آزمایش را به هویت متصل کند، یا زمان تاکت مورد نیاز را حفظ کند. زمانی که تعریف محصول بالادست ناپایدار است یا ایستگاههای متصل نمیتوانند مراجع، منطق خرابی و قوانین تغییر را به اشتراک بگذارند، ارزش کمتری اضافه میکند.
این ورودیها را قبل از درخواست پیکربندی خط تعریف کنید
یک درخواست مفید برای قیمت شامل چیزی بیش از یک عدد ظرفیت و مساحت کف کارخانه است. این به تأمینکننده اطلاعات پایدار کافی برای مدلسازی محصول، گیتهای کیفیت، عملیات و تغییرات آینده میدهد.
| گروه ورودی | اطلاعات برای تعریف |
|---|---|
| محصول | نقشههای ماژول، BOM، فناوری سلول و اتصال، ابعاد، انواع ساخت و نقشه راه محصول برنامهریزی شده |
| خروجی | ماژولهای خوب مورد نیاز در هر شیفت، تقویم عملیاتی، ترکیب محصول، فرکانس تغییر و برنامه توسعه |
| کیفیت | بازارهای هدف، برنامه صدور گواهینامه، نقاط بازرسی، محدوده آزمایش، نمونهبرداری، منطق پذیرش و قوانین دوباره کاری |
| داده | منطق شماره سریال، تبارشناسی مواد، کنترل دستورالعمل، نگهداری تصویر، ذخیره نتایج آزمایش و رابطهای MES یا ERP |
| کارخانه | ابعاد ساختمان، مسیرهای مواد، تأسیسات، نیازهای محیطی، بار کف، دسترسی تعمیر و نگهداری و جریان انبار |
| عملیات | مدل نیروی کار، سطح مهارت، قابلیت نگهداری، استراتژی قطعات یدکی و ساختار شیفت برنامهریزی شده |
| تحویل | مسئولیت چیدمان، پذیرش تجهیزات، نصب، راهاندازی، آموزش، مستندات و پشتیبانی پس از فروش |
این ورودیها مرز پیکربندی واقعی را آشکار میکنند. یک خط نیمهخودکار ممکن است برای محصول متغیر یا عملیات با حجم پایین منطقی باشد. یک خط کاملاً خودکار زمانی توجیهپذیر است که محصول پایدار، خروجی بالا باشد و کارخانه بتواند تجهیزات و سیستم داده را نگهداری کند. در هر صورت، طراحی صحیح آن است که از تعریف ماژول تأیید شده محافظت کرده و در عین حال برنامه عملیاتی را برآورده کند.
منابع مورد مشورت
مبانی تولید پنل خورشیدی فتوولتائیک — وزارت انرژی ایالات متحده
قابلیت اطمینان و عملکرد سیستمهای فتوولتائیک — IEA PVPS Task 13
تولید، تکرارپذیری قابل مشاهده است
قویترین سیستم تولید ماژول PV خورشیدی سیستمی نیست که طولانیترین لیست ماشینآلات را داشته باشد. بلکه سیستمی است که در آن تعریف محصول، مواد، تنظیمات فرآیند، بازرسیها، هویت و جریان کارخانه برای هر ماژول عرضه شده داستان یکسانی را روایت میکنند.
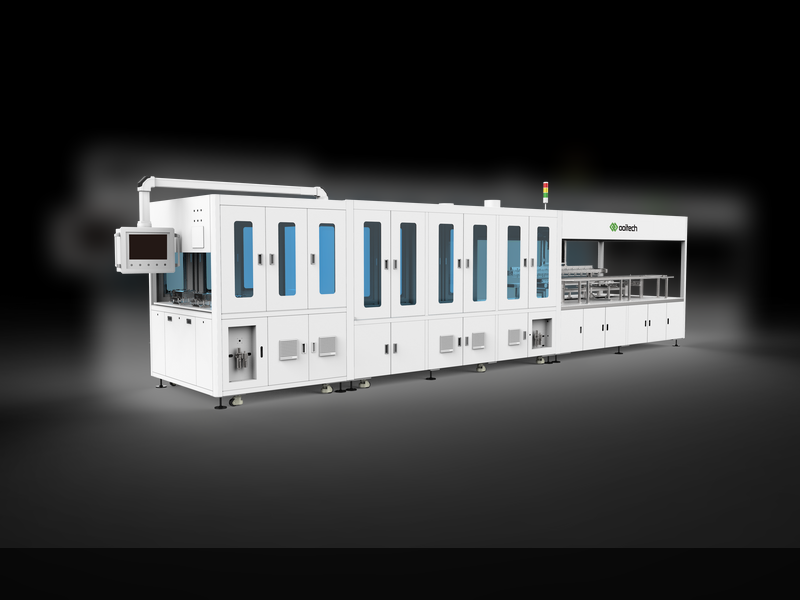
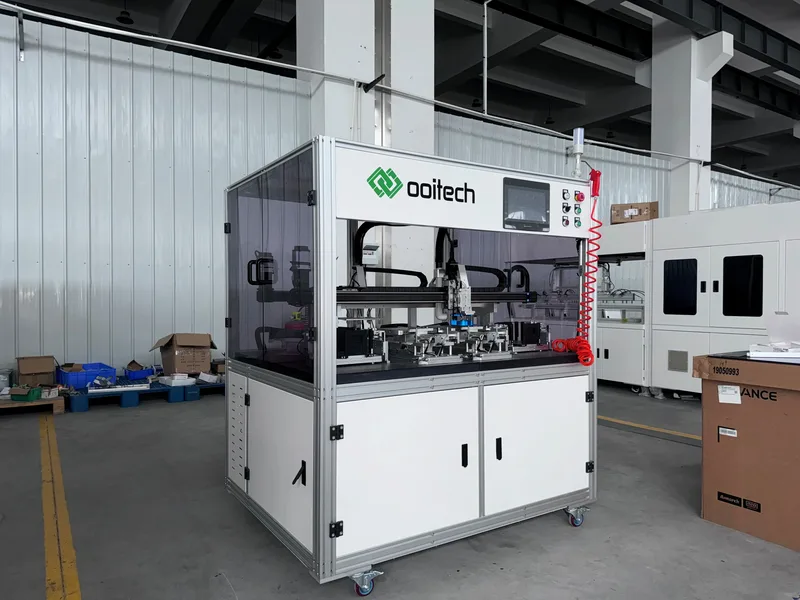
Ooitech میتواند پیکربندی خط تولید ماژول PV خورشیدی، تجهیزات، چیدمان کارخانه، نصب، راهاندازی، آموزش اپراتور و پشتیبانی پس از فروش را برای مشتریان در سراسر جهان، متناسب با طراحی ماژول و برنامه تولید مورد نظر، فراهم کند.