مسئولیت تحریریه این مقاله بر عهده Wuhan Ooi Photoelectric Technology Co., Ltd. است. نوشته و بازبینیشده توسط تیم تحریریه Ooitech. برای اطلاع از نحوه نگارش ما، محل استفاده از ابزارهای هوش مصنوعی و چگونگی درخواست اصلاح، سیاست تحریریه ما را ببینید.
لحیمکاری ریبون PV: اتصال، پنجره، تغییر 0BB
فهرست مطالب
پاسخ سریع: یک اتصال ریبون پیش از آنکه کسی آن را ببیند تمام میشود. در یک تا دو ثانیه، پوشش ذوب میشود، شبکه نقره را خیس میکند، لایهای بینفلزی در مقیاس میکرون رشد میدهد و منجمد میشود. دمای اوج تعیین میکند که آیا خیسشدگی رخ میدهد؛ زمان در دما تعیین میکند که فصل مشترک چقدر ترد میشود؛ سرمایش پس از آن تعیین میکند که سلول چقدر تنش باقیمانده حمل کند. بنابراین پنجره لحیمکاری با نقطه ذوب لحیم تعیین نمیشود. با کرنش تعیین میشود.
میتوانید یک استرینگر را برای یک شیفت کامل تماشا کنید و تقریباً هیچچیز از اتصال را نبینید. یک فلاش زیر جعبه لامپ، یک بازه سرمایش، و رشتهای که یا از الکترولومینسانس عبور میکند یا نمیکند.
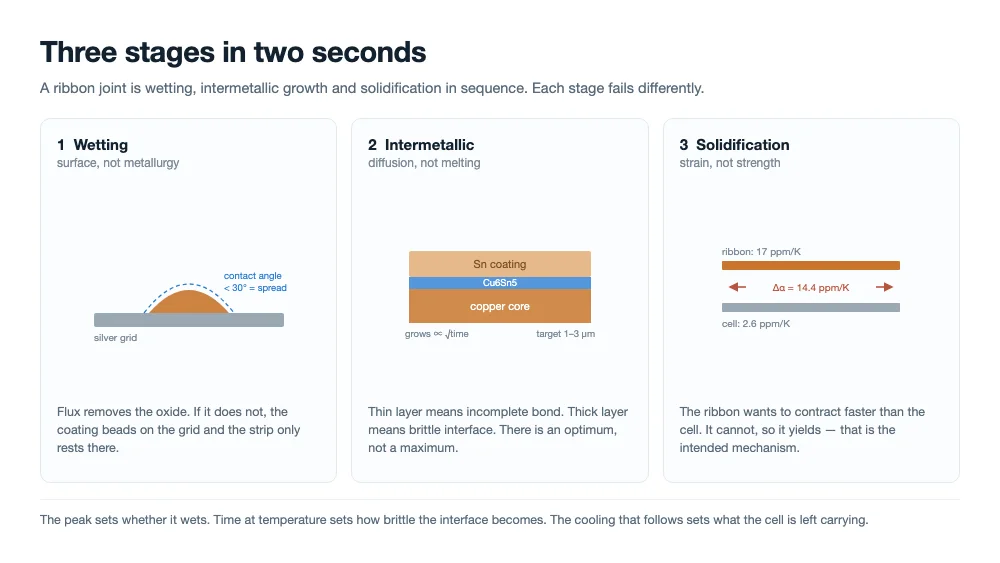
هر چیزی که نتیجه را تعیین کرد، درون پنجرهای رخ داد که برای مشاهده بسیار کوتاه و برای اصلاح با چشم بسیار سریع بود. سه مرحله در آن فلاش بهترتیب اجرا میشوند — خیسشدگی، رشد بینفلزی، انجماد — و هر یک به شکلی متفاوت شکست میخورد. خواندن این تفاوتها همان چیزی است که به یک خط تولید اجازه میدهد در یک بعدازظهر عیبیابی کند، بهجای آنکه یک ماه ریبون را تعویض کند.
خیسشدگی تعیین میکند که آیا اصلاً اتصالی وجود دارد
خیسشدگی یک رویداد سطحی است، نه متالورژیکی. پیش از آنکه قلع بتواند به نقره بچسبد، باید اکسید روی هر دو سطح را جابهجا کند، و این تنها وظیفه واقعی فلاکس در فرآیند است. اگر اکسید باقی بماند، پوشش روی شبکه بهجای پخششدن، دانهدانه میشود، و نواری که لحیمشده به نظر میرسد در واقع نواری است که روی یک سطح قرار گرفته است.
زاویه تماس معیار صادقانه است: زیر حدود ۳۰ درجه آلیاژ در حال پخششدن است، بالای ۶۰ درجه نشسته است. هیچکس روی استرینگر زاویه تماس را اندازه نمیگیرد، بنابراین فرآیند بهجای آن از جانشینها استفاده میکند — استحکام کششی، سطح مقطع، EL لبه.
| متغیر | آنچه تعیین میکند | آنچه با آن تغییر میکند | نخستین نشانه |
|---|---|---|---|
| دما | آیا پوشش با حاشیه از خط مایع خود عبور میکند، و فلاکس چقدر سریع فعال میشود | پیرشدن امیتر، تماس صفحه، نقطه تنظیم | نوار خیسنشده در لبه سلول |
| زمان | چه مدت فلاکس و آلیاژ میتوانند پیش از انجماد واکنش دهند | سرعت خط، طول پالس | اتصالاتی که کامل به نظر میرسند اما استحکام کششی پایینی دارند |
| فشار | آیا ریبون و شبکه در تماس واقعی هستند | سایش پین، دریفت ارتفاع، پراکندگی ضخامت سلول | نشانههای تماس فقط در یک طرف |
| فلاکس | حذف اکسید و کشش سطحی | عمر فلاکس، خشکشدن، وزن اعمالشده | لکههای خیسنشده تصادفی که بین اجراها جابهجا میشوند |
این چهار مورد جانشین یکدیگر نمیشوند، و اینجاست که بیشتر اقدامات اصلاحی اشتباه میرود. بالا بردن اوج برای جبران فلاکس ضعیف، لایه بینفلزی را رشد میدهد بدون آنکه خیسشدگی را درست کند. بالا بردن فشار برای جبران پروفایل سرد، ریبون را فرومیبرد و ریزترکها را در لبه آغاز میکند. این متغیرها روی HMI قابلتعویض به نظر میرسند و نیستند.
فعالسازی فلاکس بخشی است که مردم بیشتر از همه اشتباه میکنند. یک فلاکس پنجره فعالسازی دارد: کار خود را در یک باند دمایی انجام میدهد، نه در یک لحظه. اگر پوشش به خط مایع خود برسد در حالی که فلاکس هنوز غیرفعال است، پنجره خیسشدگی بهسادگی هدر رفته است. این یکی از دلایلی است که پروفایلی که روی منحنی امیتر درست به نظر میرسد، هنوز میتواند اتصالات خیسنشده تولید کند — انرژی وجود دارد، اما در ترتیب اشتباه میرسد.
لایه بینفلزی یک بهینه دارد، نه یک بیشینه
جایی که قلع به مس میرسد، Cu6Sn5 رشد میکند. در شبکه نقره، Ag3Sn تشکیل میشود. جایی که از سد نیکل استفاده میشود، لایه Ni3Sn4 است. هیچیک از اینها آلودگی نیست. بدون لایه بینفلزی هیچ پیوندی وجود ندارد — لحیم بهسادگی روی سطح مینشیند و آزمون کشش هر چیزی که اصطکاک به آن بدهد را نشان میدهد.
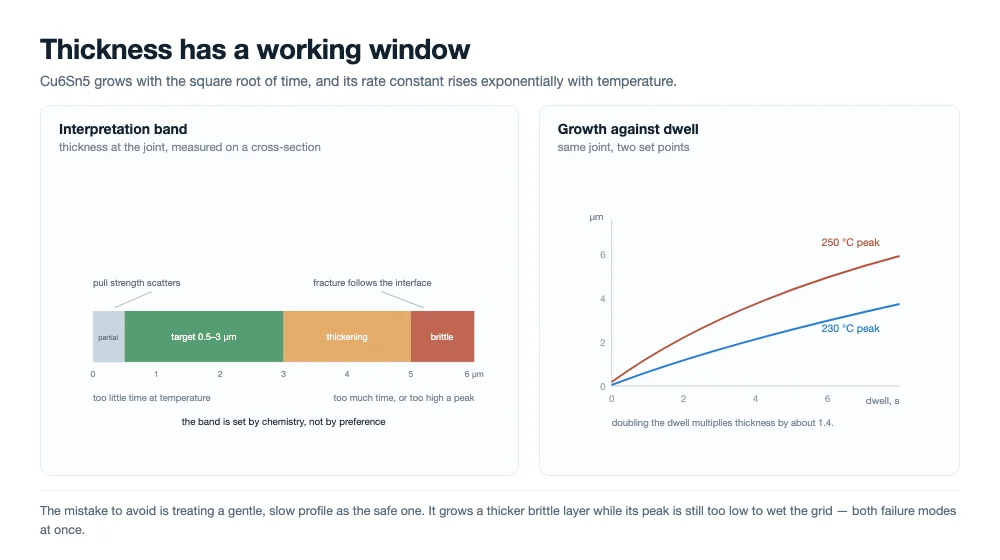
مشکل ضخامت است، زیرا لایه سخت، ترد است و وقتی ماشین متوقف میشود رشد آن متوقف نمیشود. رشد تحت کنترل نفوذ است: ضخامت با جذر زمان افزایش مییابد، و ثابت نرخ از رابطه آرنیوس پیروی میکند. دو برابر شدن زمان توقف، لایه را دو برابر نمیکند، آن را حدود ۱.۴ برابر میکند. ده درجه اوج اضافی بیشتر از این کار میکند، زیرا ثابت نرخ بهصورت نمایی حرکت میکند.
رویه لحیمکاری روی محدوده کاری حدود ۱ تا ۳ میکرومتر همگرا میشود. زیر حدود نیم میکرومتر پیوند ناقص است و استحکام کششی پراکنده میشود. بالای حدود ۵ میکرومتر فصل مشترک مانند یک سرامیک ترد رفتار میکند، و شکستی که از آنجا شروع شود در سراسر نوار منتشر میشود بهجای آنکه در لحیم متوقف شود.
مقطع به شما میگوید در کدام سمت بهینه هستید. اگر شکست از میان لحیم عبور کند، فصل مشترک سالم است و آلیاژ تودهای یا هندسه کشش مشکل است. اگر در امتداد فصل مشترک بین آلیاژ و شبکه عبور کند، لایه بسیار نازک است یا سطح هرگز خیس نشده است. اگر از میان خود لایه بینفلزی عبور کند، لایه بسیار ضخیم است و اوج یا زمان توقف اهرم است.
آنچه استرینگر کنترل میکند، و آنچه به ارث میبرد
توالی درون یک استرینگر مدرن کوتاه است: فلاکس، قرارگیری، پیشگرمایش، جوش، سرمایش، EL. خود مرحله جوش یک تا دو ثانیه تماس بین یک صفحه داغ و یک سلول سرد است، و تقریباً تمام متالورژی در همان یک یا دو ثانیه رخ میدهد.
Fraunhofer ISE در سال ۲۰۲۵ یک مدل حرارتی اعتبارسنجیشده از آن مرحله منتشر کرد، که بر پایه یک استرینگر مادون قرمز صنعتی ساخته و با ترموکوپلها بررسی شده است. در خط پایه آنها، صفحه سلول را تا حدود ۱۲۱ °C پیشگرم میکند، سپس دو پالس هر یک حدود ۱.۲ ثانیه آن را به حدود ۱۸۰ °C و سپس به اوجی نزدیک ۲۵۰ °C میرسانند. دو عدد از آن کار بیش از خود پروفایل اهمیت دارند: لبه سلول ۲۶ تا ۳۶ °C خنکتر از مرکز است، و کاهش توان لامپ از ۷۰ درصد به ۵۰ درصد آن شکاف را به حدود ۲۶ °C باریک میکند در حالی که اوج را به حدود ۲۱۹ °C پایین میآورد.
هر دو عدد به یک سمت اشاره میکنند. یک نقطه تنظیم واحد، سازشی در سراسر سلول است، نه مقداری که برای آن اعمال شود. پروفایل را بهقدری گرم تنظیم کنید که سردترین لبه خیس شود، و مرکز آن ثانیهها را ۳۰ درجه بالاتر از آنچه لبه نیاز دارد سپری میکند — دقیقاً همان جایی که لایه بینفلزی ضخیمترین میشود و خمش آغاز میگردد. آن را بهقدری خنک تنظیم کنید که مرکز محافظت شود، و نوارهای بیرونیترین در معرض خطر عدم خیس شدن کامل قرار میگیرند.
پیشگرمایش نیمی از مسئله است که منطقه جوشکاری مالک آن نیست. صفحهای که ۱۲۰ °C یکنواخت را در سراسر سطحش تحویل میدهد، انرژی مورد نیاز لامپها را نصف میکند، و یک سلول سردتر به اوج داغتری برای رسیدن به همان اتصال نیاز دارد. سطح تماس، صافی صفحه و بارگذاری پینها همگی آن دمای شروع را تغییر میدهند، به همین دلیل یکنواختی پیشگرمایش ارزش اندازهگیری جداگانه از اوج را دارد. یک هشدار عملی: پیرومتر که یک منطقه جوشکاری را میپاید، خود اتصال را نمیپاید، و در نظر گرفتن قرائت آن بهعنوان دمای اتصال، منبع شناختهشدهای از پروفایلهایی است که مطابق به نظر میرسند و متفاوت رفتار میکنند.
آنچه ماشین به ارث میبرد به همان اندازه تعیینکننده است. ضخامت پوشش و وضعیت اکسید آن، خمیدگی ریبون، ضخامت و پخت خود شبکه نقره، فعالیت و سن فلاکس، و جرم حرارتی سلول همگی بهعنوان ورودیهایی به منطقه جوشکاری میرسند که دستور پخت نمیتواند آنها را تغییر دهد. وقتی اتصالی شکست میخورد، سؤال مفید تنها این نیست که پروفایل چه بود، بلکه کدامیک از آن ورودیها در هفتههای قبل از شروع شکست تغییر کرده است.
جریان گرما درون یک یا دو ثانیه ارزش تصور کردن را دارد، زیرا توضیح میدهد چرا فشار و تماس بیش از آنچه به نظر میرسند اهمیت دارند. صفحه یک ورودی پلهای در سطحش است؛ ریبون، چون مس نازکی است، تقریباً بلافاصله به دما میرسد؛ سلول از سطح تماس از میان ضخامت خودش گرم میشود در حالی که منطقه جوش داغ میماند. هر چیزی که آن مسیر را قطع کند — صفحهای تابخورده، پینی که بلند میشود، سلولی در انتهای ضخیم تلورانسش — بهصورت اتصالی ظاهر میشود که سردتر از آنچه دستور پخت فرض میکند است، نه بهصورت اتصالی که آشکارا اشتباه است.
پوشش خود ریبون در انتهای دور آن زنجیره قرار دارد، به همین دلیل ضخامت پوشش با پروفایل تعامل میکند نه اینکه صرفاً لحیم اضافه کند. پوشش ضخیمتر آلیاژ بیشتری برای ذوب شدن، مسیر طولانیتری برای عمل فلاکس، و مواد بیشتری برای انجماد بهصورت کرهها در لبهها در صورت فراتر رفتن اوج است. ضخامت یک مقدار طراحی است، نه یک امتیاز کیفی.
پنجره توسط کرنش تعیین میشود، نه توسط نقطه ذوب
مس با حدود ۱۷ قسمت در میلیون بر کلوین منبسط میشود؛ سیلیکون با حدود ۲.۶. یک اتصال در نقطه جامد آلیاژ منجمد میشود، و از آنجا تا دمای اتاق ریبون میخواهد ۱۴.۴ قسمت در میلیون بر کلوین بیشتر از سلول زیرش منقبض شود. آن عدم تطابق جایی برای رفتن ندارد جز کرنش الاستیک، و حساب کوتاه است:
کرنش = (۱۷ − ۲.۶) × ۱۰⁻⁶ × (نقطه جامد − ۲۵)
| آلیاژ پوشش | نقطه جامد | کرنش عدم تطابق تا ۲۵ °C | نسبت به حد الاستیک مس |
|---|---|---|---|
| هزینه مواد بالاتر | ۱۳۸ °C | 0.16 % | ۲.۳× |
| هزینه آن | ۱۸۳ °C | 0.23 % | ۳.۲× |
| SAC305 | ۲۱۷ °C | 0.28 % | ۳.۹× |
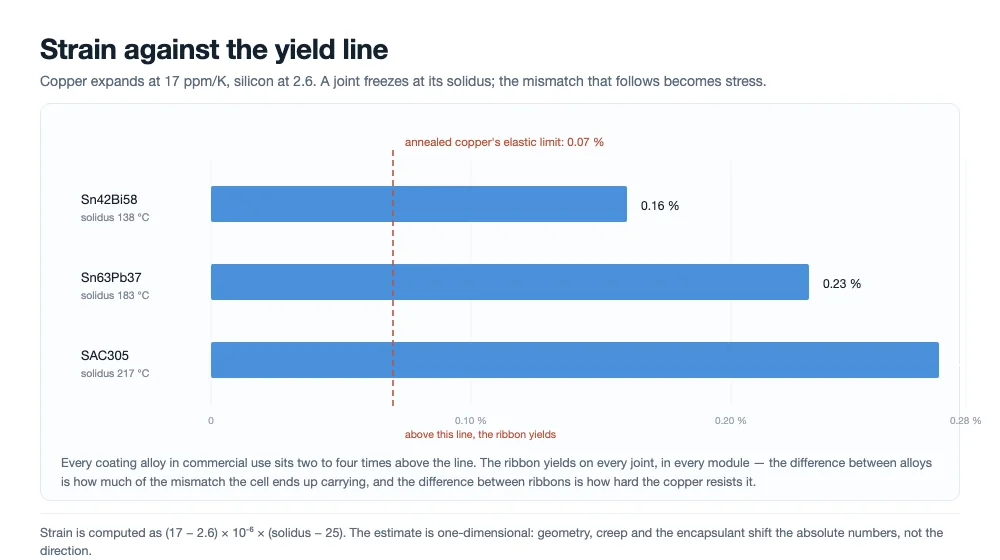
حالا آن را با آنچه مس قبل از تسلیم میتواند جذب کند مقایسه کنید. مس آنیلشده استحکام تسلیم حدود ۸۰ MPa و مدول حدود ۱۱۰ GPa دارد، که حد الاستیک آن را نزدیک ۰.۰۷ درصد قرار میدهد. هر ورودی در جدول دو تا چهار برابر آن است. ریبون روی هر اتصال، در هر ماژول، در هر خط تسلیم میشود — این یک نقص نیست، این مکانیزم است. اتصال زنده میماند زیرا مس تغییر شکل میدهد و عدم تطابق را بر خود میگیرد.
که یعنی تنشی که سلول تحمل میکند توسط دو چیز تعیین میشود: مقدار کرنشی که نقطه انجماد تحمیل میکند، و اینکه ریبون چقدر سخت در برابر آن مقاومت میکند. اولی خاصیت آلیاژ پوشش است. دومی خاصیت مس است، و همان چیزی است که میتوانید بخرید. به همین دلیل مشخصات ریبون یک محدوده استحکام تسلیم میخواهد نه یک نرمی حداکثری: بهقدری نرم که قبل از سلول تسلیم شود، بهقدری قوی که بدون افتادگی از جابجایی و لمینیشن جان سالم به در ببرد.
یک چرخه حرارتی دوم وجود دارد که فراموش کردنش آسان است: لمینیت. لمینیشن کل استک را برای چند دقیقه در ۱۴۵ تا ۱۶۰ °C نگه میدارد. برای لحیم این یعنی خزش، و خزش یک آزادسازی جزئی از تنشی است که در انجماد قفل شده بود. تغییر شکل پلاستیک ریبون خودش را برنمیگرداند و سلول صافی خود را پس نمیگیرد، اما تنش باقیمانده اتصال به سمت آنچه کپسولکننده اجازه میدهد آرام میگیرد. دو پیامد در پی میآید: خمش نهایی یک ماژول در رشتهکشی تعیین میشود و تنها تا حدی توسط لمینیشن نرم میشود، و دو خطی که پروفایلهای یکسانی اجرا میکنند میتوانند ماژولهای متفاوتی تولید کنند اگر خنککاری و چیدمانشان قبل از لمینیشن متفاوت باشد.
در لمیناتورهای ما، این مرحله را بین ۱۴۵ و ۱۶۰ °C با گرمایش یکنواخت پلاتن اجرا میکنیم، و اجازه میدهیم اتصالات لحیم تنش قفلشده را بدون قرار دادن سطوح مشترک سلول زیرین در معرض گرادیانهای حرارتی ناهموار در سراسر لمینیت، آزاد کنند.
بنابراین پنجره دو دیوار دارد، و آنها در جهت مخالف هم میکشند. زیر آن، پوشش هرگز با حاشیه کافی از نقطه مایع خود عبور نمیکند، خیس شدن ناقص است، و اتصال در کشش شکست میخورد. بالای آن، کرنش و نایکنواختی در سراسر سلول بالا میرود، و شکست از اتصال به سیلیکون منتقل میشود. هر دو دیوار با ضخامت سلول حرکت میکنند: یک سلول نازکتر جرم حرارتی کمتری دارد، برای همان گرادیان بیشتر خم میشود، و کرنش کمتری را قبل از ترک خوردن تحمل میکند.
تخمین بالا یکبعدی است و هندسه، خزش و نحوه محدود شدن استک در طول لمینیشن را نادیده میگیرد. اعداد مطلق برای یک مجموعه واقعی تغییر خواهند کرد. جهت و مرتبه بزرگی تغییر نمیکنند، و همان چیزی هستند که پنجره را باریک میکنند.
سلولهای HJT و پشتتماس آن را بیشتر باریک میکنند
دو معماری سلول از جهات مختلف به همان پنجره فشار میآورند.
سلولهای هتروجانکشن یک استک پسیواسیون سیلیکون آمورف زیر یک اکسید رسانای شفاف دارند. آن استک از اوج رفلو متعارف جان سالم به در نمیبرد، و سقف عملی برای کل مرحله رشتهکشی معمولاً در ۲۰۰ °C یا کمتر ذکر میشود. دو راه دور زدن آن عبارتند از یک آلیاژ پوشش دمای پایین — سیستمهای SnBi، با نقطه جامد نزدیک ۱۳۸ °C — و چسب رسانا که در محدوده ۱۵۰ تا ۱۷۰ °C پخت میشود. هر دو کار میکنند. هیچکدام رایگان نیستند: اتصالات حاوی بیسموت کمتر از قلع-سرب یا قلع-نقره شکلپذیرند، بنابراین استحکام کششی که روز اول سالم به نظر میرسد چیز زیادی درباره اتصالی که ۲۵ سال چرخه حرارتی خواهد داشت نمیگوید، و اتصالات چسبی سادگی فرآیند را با هزینه و کنترل پخت معاوضه میکنند.
سلولهای پشتتماس از سمت مکانیکی به پنجره حمله میکنند. آنها بهطور ساختاری یکطرفه هستند، بنابراین نوار جلویی وجود ندارد که نوار عقبی را متعادل کند، و در دمای 240 °C که رشتهکشی متعارف آن را میپسندد، بهقدری خم میشوند که جابجایی پاییندستی را مختل کنند. این همان فشاری است که پشت رشتهکشی مبتنی بر نوار و چسب برای این خانواده قرار دارد، و پیش از آنکه یک مسئله متالورژیکی باشد، یک مسئله مکانیکی است: همان اتصالی که روی یک سلول دوطرفه بیعیب بود، روی یک سلول یکطرفه منبع تابخوردگی است.
0BB اتصال را به داخل لمیناتور منتقل میکند
سلولهای باسبار اتصال را در رشتهکش میسازند و آن را در رشتهکش بازرسی میکنند. اتصالدهی صفر-باسبار هر دو نیمه این جمله را میشکند. بسته به مسیر، اتصال الکتریکی یا در رشتهکش با افزودن پیوند مکانیکی توسط چسب برقرار میشود، یا چسب سیم را در جای خود نگه میدارد و آلیاژسازی واقعی زیر لمیناتور رخ میدهد. در مسیر سوم، یک فیلم واحد چسب، سلول و سیم را با هم به لمیناتور میبرد و هیچچیز اصلاً لحیم نمیشود.
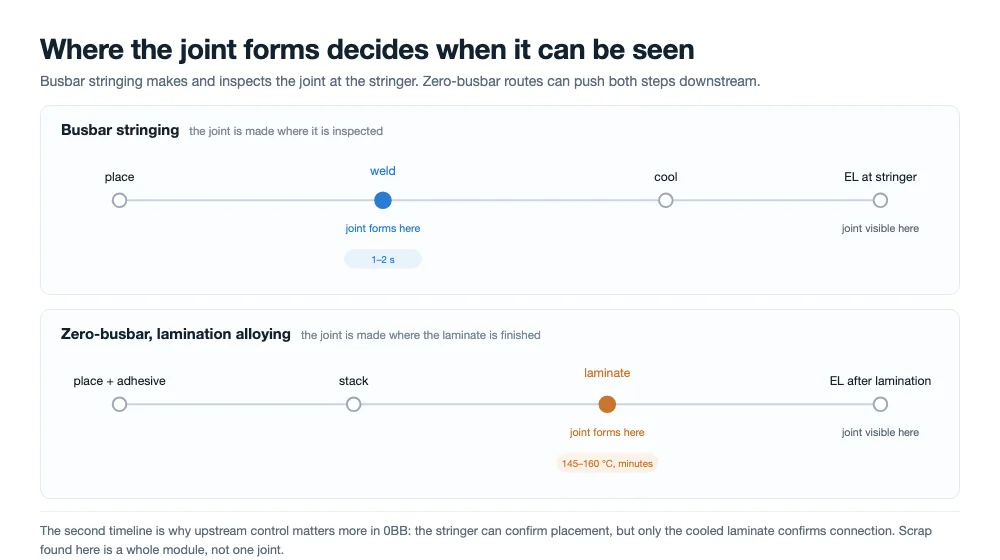
برای نوار، پیامدها مشخص هستند نه فلسفی. نقطه ذوب جامد پوشش دیگر یک جزئیات متالورژیکی نیست و به یک پارامتر فرآیندی تبدیل میشود: در یک مسیر آلیاژسازی لمیناسیون باید درون پنجره لمیناسیون ذوب شود، که برای EVA حدود 145 تا 150 °C و برای POE کمی بالاتر است. پوشش قلع-سرب یا SAC هرگز به آن نمیرسد، و یک پوشش کمدما که به آن میرسد باید همزمان با کپسولانت، چسب و سقف دمایی خود سلول تطبیق داده شود.
هنگام اجرای استکهای صفر-باسبار با EVA، ما محفظه را درون همان پنجره 145 تا 150 °C نگه میداریم تا پوشش بهطور قابلاعتماد در هر تماس سیمی جاری شده و آلیاژ شود، بدون آنکه کپسولانت را تاول بزند یا شبکه را جابجا کند.
ناحیه اتصال نیز کوچک میشود. بدون باسبار هیچ پد عریضی برای بخشیدن خطای جایگذاری وجود ندارد؛ تماس جایی است که سیم نازک از روی یک انگشت عبور میکند، و کسری از آن ناحیه که واقعاً خیس میشود همان چیزی است که جریان را حمل میکند. سیم نازکتر همچنین به معنای سختتر شدن مشخصات صافی و سختی است، زیرا سیمی که منحرف میشود دیگر توسط یک باسبار 1 mm پنهان نمیشود.
پرهزینهترین تغییر اصلاً در نوار نیست. این است که عیب در کجا قابل مشاهده میشود. اتصالی که زیر لمیناتور تشکیل میشود فقط پس از لمیناسیون قابل بازرسی است، زمانی که ماژول قبلاً مونتاژ شده و ارزش ضایعات یک خرابی کل لمینیت است. رشتهکش دیگر صفحه کیفیت نیست، و کنترلهایی که قبلاً مشکلات را در محل اتصال میگرفتند باید به بالادست منتقل شوند — ضخامت پوشش، دقت جایگذاری سیم، وزن چسب — جایی که بهازای هر عیب ارزانتر هستند اما دیدنشان سختتر است.
آنچه رشتهکش در هر مسیری حفظ میکند، جایگذاری است. سیم باید با فاصلهگذاری درست و کشش درست روی انگشت برسد، و چسب باید آن را در طول جابجایی تا لمیناتور در جای خود نگه دارد. این مهارتی متفاوت از لحیمکاری است: هیچ پنجره جاریشدنی برای تنظیم وجود ندارد، هیچ خیسشدنی برای تماشا نیست، و هیچ آزمون کششی که روی یک اتصال منفرد اجرا شود وجود ندارد. کنترلها بینایی، کشش و وزن چسب هستند، و تأیید آن یک تصویر EL است که پس از سرد شدن لمینیت گرفته میشود.
این همان دلیلی است که گذار صفر-باسبار تغییر میدهد که از یک تأمینکننده نوار خواسته میشود چه چیزی را اثبات کند. تحت رشتهکشی باسبار، کار نوار میتوانست اتصال به اتصال تأیید شود. تحت آلیاژسازی لمیناسیون، نوار، چسب و کپسولانت یک سیستم واحد را تشکیل میدهند که رفتارش فقط در انتها قابل مشاهده است، و مشخصات باید بهعنوان یک الزام سازگاری نوشته شود نه مجموعهای از مقادیر مستقل.
شش عیب و آنچه هر یک به شما میگوید
| علامت | علت معمول | اولین چیزی که باید بررسی شود |
|---|---|---|
| اتصال سرد، استحکام کششی پایین | اوج دما خیلی پایین، فلاکس منقضی یا کماعمالشده، اکسید پوشش | پروفایل در برابر نقطه ذوب جامد پوشش؛ تاریخ بچ فلاکس |
| اتصال زردشده و بیشازحد لحیمشده | اوج دما خیلی بالا یا زمان توقف خیلی طولانی | پیرشدگی امیتر؛ تغییر دستور پخت اخیر |
| ریزترکها پس از رشتهکشی | نوار خیلی سخت، فشار پین بالا، گرمایش ناهموار | استحکام تسلیم بچ فعلی نوار؛ نیروی پین |
| نوار خارج از پد، لبه سفید | کامبر، خطای جایگذاری | حد کامبر در برابر گواهی ورودی |
| گلولههای لحیم | پوشش خیلی ضخیم، اوج دما خیلی بالا | ضخامت پوشش در هر طرف |
| خمیدگی رشته | عدم تطابق حرارتی، نوار سخت، سردشدن سریع | نرمی نوار، نرخ سردشدن، ضخامت سلول |
این جدول تنها در صورتی مفید است که بهعنوان یک ترتیب حذف خوانده شود نه یک تشخیص. دو علت متفاوت میتوانند همان نشانه را تولید کنند، و شواهد متمایزکننده معمولاً ارزان هستند: یک گیج کامبر، یک آزمون کششی روی یک بچ سالم شناختهشده، یک مقطع عرضی. آنچه اشکالزدایی را کند میکند خود تشخیص نیست بلکه تغییر دو اهرم بهطور همزمان است، زیرا فرآیند آنگاه هیچ راهی برای نسبتدادن بهبود ندارد.
آنچه باید در مشخصات نوار و فرآیند گنجانده شود
شش مقدار بیشتر آنچه این مقاله استدلال میکند را پوشش میدهند. ارزش آن را دارد که صریحاً نوشته شوند زیرا هر یک به یک حالت خرابی نگاشت میشود که خط در غیر این صورت آن را ساعت 3 بامداد کشف خواهد کرد.
| مشخصات | چرا در فهرست است |
|---|---|
| استحکام تسلیم بهعنوان یک بازه (Rp0.2) | تعیین میکند نوار چه مقدار از کرنش عدم تطابق را بهجای سلول جذب میکند |
| ضخامت پوشش در هر طرف، با تلورانس | تشکیل گلوله لحیم و مقدار آلیاژ موجود برای خیسکردن را هدایت میکند |
| آلیاژ پوشش و نقطه ذوب جامد آن | کرنشی که اتصال از آن شروع میشود و پنجره لمیناسیونی که میتواند در آن کار کند را تثبیت میکند |
| حد کامبر و صافی | از عیوب لبه سفید و نوار خارج از پد که با سرعت خط مقیاس میگیرند جلوگیری میکند |
| پنجره فعالسازی فلاکس در برابر پروفایل | تضمین میکند فلاکس پیش از رسیدن پوشش به نقطه ذوب مایعش فعال است |
| اوج دما و یکنواختی لبه تا مرکز | نوار سردترین را خیس نگه میدارد بدون آنکه مرکز را بیشازحد گرم کند |
اگر مجبور به اولویتبندی هستید، محدوده استحکام تسلیم و نقطه ذوب جامد پوشش دو موردی هستند که حالت خرابی را تغییر میدهند نه نرخ خرابی. یک ریبون که کمی بیش از حد ضخیم باشد، توپهای لحیم تولید میکند و با یک تلورانس اصلاح میشود. یک ریبون که کمی بیش از حد سخت باشد، سلولهای ترکخورده روی ویفرهای نازک و یک رویداد ضایعات تولید میکند که هفتهها پس از پذیرش دسته میرسد. این عدم تقارن زمانی که تصمیم خرید به قیمت هر تن میرسد، ارزش به یاد سپردن دارد.
راستیآزمایی باید در زمان ورود انجام شود، نه روی خط. استحکام کششی، ضخامت پوشش، خمیدگی و مقطع، هر محموله را چند دقیقه زمان میبرد؛ یک رشته ترکخورده هزینه سلولها، نیروی کار و برنامه هر خط ماژولی که در پاییندست آن بود را دارد. آزمونهای ورودی بهقدری ارزان هستند که تنها سؤال واقعی این است که آیا کسی برای اجرای آنها برنامهریزی شده است.
سوالات متداول
سلولهای خورشیدی در چه دمایی لحیم میشوند؟
با پوششهای متداول بر پایه قلع، اوج دما در اتصال معمولاً ۲۳۰ تا ۲۵۰ درجه سانتیگراد است که یک تا دو ثانیه پس از پیشگرمایش حدود ۱۲۰ درجه سانتیگراد به آن میرسد. سلولهای هتروجانکشن این مرحله را در ۲۰۰ درجه سانتیگراد یا کمتر محدود میکنند، به همین دلیل از آلیاژهای دمای پایین یا چسب رسانا استفاده میکنند. در مسیرهای بدون باسبار که اتصال زیر لمیناتور تشکیل میشود، آلیاژسازی در پنجره لمیناسیون حدود ۱۴۵ تا ۱۶۰ درجه سانتیگراد رخ میدهد.
چرا ریبون در هنگام خنکشدن تسلیم میشود؟
زیرا کرنش ناشی از عدم تطابق دو تا چهار برابر چیزی است که مس میتواند بهصورت الاستیک جذب کند. از نقطه ذوب جامد قلع-سرب ۱۸۳ درجه سانتیگراد، کرنش تا دمای اتاق حدود ۰٫۲۳ درصد است؛ حد الاستیک مس آنیلشده حدود ۰٫۰۷ درصد است. مازاد باید به تغییر شکل پلاستیک تبدیل شود و این رفتار مورد نظر است — ریبون تسلیم میشود تا سیلیکون تسلیم نشود.
آیا لایه بینفلزی ضخیمتر اتصال قویتری است؟
خیر. یک لایه پیوسته حدود ۱ تا ۳ میکرومتر بهترین ترکیب استحکام پیوند و چقرمگی را میدهد. نازکتر از آن، پیوند ناقص است. ضخیمتر از حدود ۵ میکرومتر، فصل مشترک ترد است و ترکی که از آنجا شروع شود در طول آن گسترش مییابد بهجای اینکه متوقف شود. مدت زمان در دما، لایه را سریعتر از بهبود پیوند رشد میدهد.
آیا سلول بدون باسبار را میتوان روی استرینگر لحیم کرد؟
بله، در مسیرهایی که سیم در استرینگر جوش داده میشود و چسب پیوند مکانیکی را فراهم میکند. در مسیری که چسب سیم را نگه میدارد و آلیاژ در هنگام لمیناسیون ذوب میشود، هیچ بازگشت لحیم در استرینگر وجود ندارد. این تمایز برای انتخاب تجهیزات مهم است، زیرا دو مسیر کنترل فرآیند را در ماشینهای مختلف قرار میدهند.
چرا عیوب بدون باسبار فقط پس از لمیناسیون ظاهر میشوند؟
زیرا در مسیر آلیاژسازی-لمیناسیون، اتصال تا زمانی که لمینت به دما نرسد وجود ندارد. استرینگر فقط قرار میدهد و نگه میدارد؛ اتصال الکتریکی بعداً تشکیل میشود. هر بازرسی قبل از لمیناسیون میتواند قرارگیری را تأیید کند اما نه اتصال را، به همین دلیل کنترلهای بالادست روی پوشش، چسب و قرارگیری وزن بیشتری نسبت به یک خط متداول دارند.
آیا باقیمانده فلاکس اتصال را ضعیف میکند؟
بهطور مستقیم خیر. استحکام اتصال توسط خیسشوندگی و لایه بینفلزی تعیین میشود؛ باقیماندهای که روی سطح میماند هیچکدام را تغییر نمیدهد. باقیمانده برای قابلیت اطمینان بلندمدت و ظاهر ماژول مهم است، که بحثی متفاوت از این است که آیا اتصال تشکیل شده یا نه.
چگونه اتصال سرد را از ریبون بلندشده تشخیص دهم؟
به سطح شکست نگاه کنید. اتصال سرد در فصل مشترک آلیاژ-شبکه جدا میشود و شبکه را عمدتاً دستنخورده باقی میگذارد، اغلب با یک فیلم اکسید صاف و براق قابل مشاهده. ریبون بلندشده یا بدقرارگرفته پارگی در شبکه ایجاد میکند یا فلز شبکه را با خود میکند. این دو در تصویر EL مشابه به نظر میرسند و مشکلات متفاوتی روی خط هستند.
آیا دمای اوج پایینتر همیشه عمر سلول را افزایش میدهد؟
خیر. کاهش اوج، کرنش و خمیدگی را کم میکند، اما اگر بهقدری پایین برود که پوشش نتواند بهدرستی خیس شود، اتصال مکانیکی مدتها قبل از اینکه سلول از بین برود شکست میخورد. بهینه، بالاترین اوجی است که هنوز کرنش و گرادیان لبه-به-مرکز را در محدوده نگه میدارد، نه پایینترین اوجی که ماشین میتواند حفظ کند.
نتیجهگیری نهایی
یک اتصال ریبون در یک یا دو ثانیه، توسط چهار متغیری که ماشین کنترل میکند و شش متغیری که به ارث میبرد، تعیین میشود. متالورژی کف را تعیین میکند، کرنش سقف را تعیین میکند، و این دو دیوار با نازکتر شدن سلولها، خنکتر شدن معماریها و هل دادن اتصال به زیر لمیناتور توسط بدون باسبار، به هم نزدیکتر شدهاند. خبر خوب این است که اهرمها معمولی هستند: پروفایلی متناسب با فلاکس، ریبونی با محدوده استحکام تسلیم مناسب، و بررسیهای ورودی که یک دسته بد را قبل از تبدیل شدن به یک رشته ترکخورده شناسایی میکنند.
مطالعه مرتبط:
- دستگاه تبر و استرینگر: چگونه کار میکند و چگونه انتخاب کنیم
- سازوکارهای رشتهساز سلول خورشیدی: راهنمای منطقهبهمنطقه
- مواد نوار فتوولتائیک: هسته مسی، سختی و پوشش
- ساختار و انواع ریبون PV: تخت، گرد و شکلدار
- فناوری سلول 0BB: آنچه حذف باسبار تغییر میدهد
- چرا فلاکس برای لحیمکاری فتوولتائیک ضروری است
- استرینگ ماژول خورشیدی: عیبیابی اتصالات لحیم سرد
- روشهای آزمون ریبون PV: چه چیزی را قبل از تولید راستیآزمایی کنیم
منابع: دادههای پروفایل حرارتی از Joseph و همکاران، EPJ Photovoltaics 16, 9 (2025)، یک مدل اعتبارسنجیشده از جوشکاری مادونقرمز ریبون روی یک استرینگر صنعتی؛ ارقام کرنش محاسبهشده از ضرایب انبساط حرارتی منتشرشده برای مس و سیلیکون؛ مشاهدات خمیدگی در دماهای متداول استرینگ برای سلولهای پشت-تماس همانطور که توسط TaiyangNews گزارش شده است.
ما ماشینهای لمیناتور پنل خورشیدی تک و دو محفظه solar panel laminator machines با صفحات روغنگرم یا برقی را تأمین میکنیم تا از هر دو ماژولهای استرینگشده استاندارد و برنامههای آلیاژسازی-لمیناسیون بدون باسبار پشتیبانی کنیم. اگر در حال اصلاح چرخه حرارتی خود هستید یا دستورالعملهای کپسولانت جدید را تأیید میکنید، پشته ماژول، نقشههای چیدمان یا مواد نمونه خود را با تیم مهندسی ما برای ارزیابی تجهیزات به اشتراک بگذارید.