مبانی دستگاه رشتهساز PV — دستگاه تبینگ و رشتهساز سلول خورشیدی
فهرست مطالب
پاسخ سریع: یک تببر استرینگر یک کار را در ابتدای خط ماژول انجام میدهد: نوار (ریبن) را روی سلولهای خورشیدی جداگانه لحیم میکند و آن سلولها را به یک استرینگ سری متصل میکند. هر ترک، اتصال سرد یا ناهمترازی نوار که در اینجا ایجاد شود دائمی است، زیرا هیچ ایستگاه بعدی نمیتواند اتصالی را که قبلاً داخل لمینت مهر و موم شده تعمیر کند. این فرآیند با ذوب کردن پوشش لحیم روی نوار کار میکند، بنابراین ناحیه لحیمکاری بالاتر از نقطه ذوب آلیاژی که استفاده میکنید عمل میکند: پوششهای سربدار متعارف نزدیک ۱۸۳°C و آلیاژهای بدون سرب رایج نزدیک ۲۱۷°C ذوب میشوند. دستگاهها آن ناحیه را با تلورانس دقیق نگه میدارند و پلتفرم AM050FH ما ±۷.۵°C را مشخص میکند. چند عدد بیشتر ارزش یک دستگاه را به شما میگوید: شکستگی روی سلولهای کلاس A، که دستگاههای فعلی آن را در ۰.۲٪ یا کمتر نگه میدارند؛ دقت موقعیتیابی، معمولاً ±۰.۱۵ mm؛ و توان عملیاتی که با لمیناتور شما هماهنگ باشد نه با بروشور. این صفحه مبانی و سه کلاس دستگاه را پوشش میدهد.
آنچه یک استرینگر انجام میدهد، تفاوت بین دستگاههای دستی، نیمهاتوماتیک و تماماتوماتیک، و چهار عددی که ارزش پرسیدن دارند پیش از خواندن هر پیشفاکتور.
تولید ماژول PV · مبانی PV · توسط Jerry، Ooitech
این صفحهای است که برای خریدارانی میفرستم که در تولید ماژول تازهکار هستند. نه به این دلیل که استرینگر سخت فهم است، بلکه به این دلیل که تنها ایستگاهی است که یک اشتباه کوچک فرآیندی به اشتباهی دائمی تبدیل میشود، و بیشتر مردم این را بعد از اولین بچ بدشان یاد میگیرند.
دستگاه چه کاری انجام میدهد
استرینگ کردن روشی است که سلولهای جداگانه به ولتاژ قابل استفاده تبدیل میشوند. یک سلول تقریباً نیم ولت تولید میکند، بنابراین یک ماژول نیاز دارد سلولهایش پیش از انجام هر کار مفیدی به صورت سری متصل شوند. استرینگر این کار را با لحیم کردن نوار مسی قلعاندود از جلوی یک سلول به پشت سلول بعدی انجام میدهد و الگو را تکرار میکند تا یک استرینگ کامل به طولی که طراحی ماژول شما میخواهد وجود داشته باشد.
این کار به نظر یک وظیفه مکانیکی سرراست میآید و از نظر مکانیکی هم همینطور است. دشواری حرارتی است. نوار با پوششی از آلیاژ لحیم میرسد و دستگاه باید آن پوشش را از نقطه ذوبش گرمتر کند، انگشتان نقرهای سلول را تر کند و دوباره خنک شود بدون اینکه ویفر را بپزد یا ترک بزند. یک ویفر ۱۳۰ تا ۱۸۰ میکرومتر ضخامت دارد، که نازکتر از یک ورق کاغذ تاشده دو بار است. اگر خیلی سریع گرمش کنید خم میشود. اگر خیلی محکم فشار دهید تراشه میشود. این پنجره باریک دلیل آن است که انتخاب استرینگر واقعاً پرسشی درباره کنترل فرآیند است نه درباره مکانیک.
سه کلاس دستگاه
تقریباً هر استرینگری در بازار در یکی از سه گروه قرار میگیرد و هنگام بودجهبندی گروه مهمتر از برند است. این تقسیمبندی درباره این است که دستگاه چه مقدار از چرخه را خودش انجام میدهد، نه درباره اینکه طراحی چقدر مدرن است.
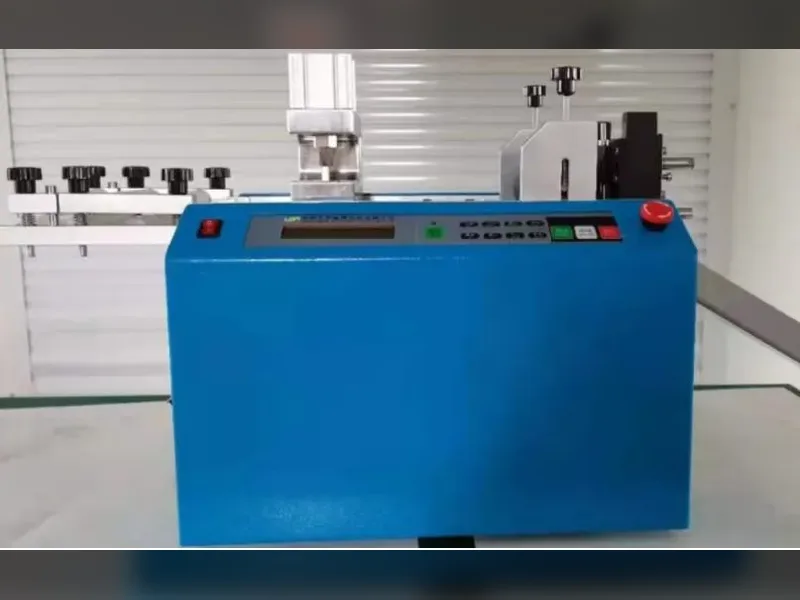
دستی. اپراتور سلولها و نوار را با دست قرار میدهد و با ابزار ساده یا یک صفحه گرمشده لحیم میکند. سرمایهگذاری کم است و یکنواختی هم کم: دقت موقعیتیابی محدود به چشم اپراتور است، توان عملیاتی با دهها ماژول در روز سنجیده میشود و خطر شکستگی بالاست. هنوز اینها را در آزمایشگاهها، خطوط پایلوت دانشگاهی و کارگاههای آموزشی میبینید و روش معقولی برای اثبات یک طراحی ماژول پیش از تعهد به یک خط هستند. آنها راهحل تولیدی نیستند.
نیمهاتوماتیک. دستگاه تغذیه نوار و لحیمکاری را بر عهده میگیرد در حالی که اپراتور هنوز انتقال استرینگ، بارگیری و تخلیه را انجام میدهد. این کلاسی است که بیشتر کارخانهها اول با آن مواجه میشوند، زیرا هزینه سرمایهای را به مراحل تقسیم میکند و بعداً قابل گسترش است. کیفیت به شدت به اپراتور بستگی دارد و یکنواختی لحیمکاری بین شیفتها بیشتر از یک پلتفرم تماماتوماتیک تغییر میکند. برای یک خط ۵ تا ۶۰ MW اغلب نقطه شروع معقولی است.
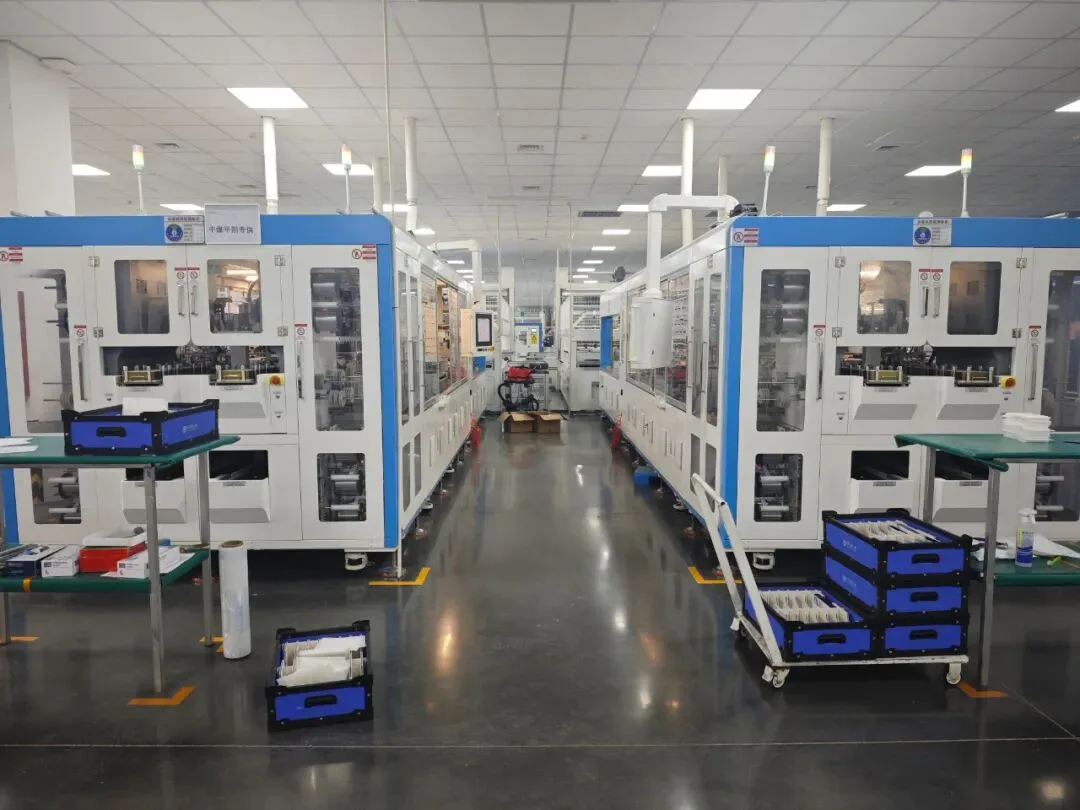
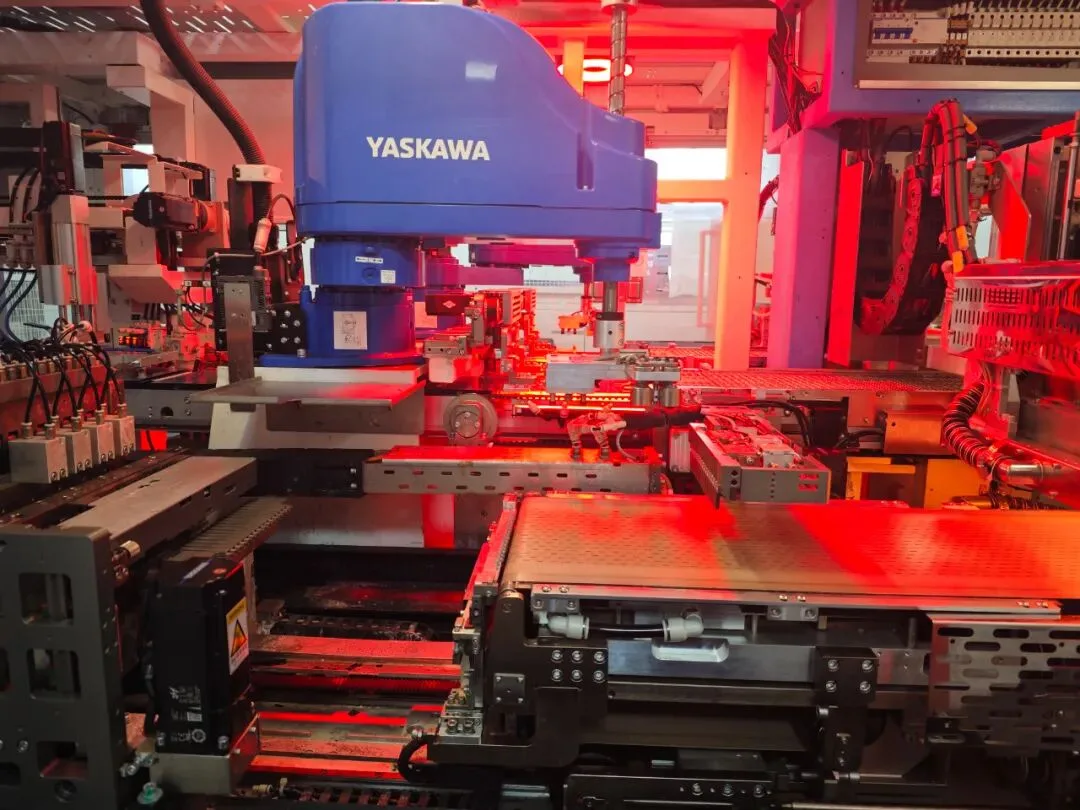
تماماتوماتیک. بارگیری، همترازی بینایی، تغذیه نوار، لحیمکاری و انتقال استرینگ همه بدون حضور اپراتور در حلقه اجرا میشوند. دقت موقعیتیابی، توان عملیاتی و تکرارپذیری همه بالاتر هستند و وابستگی به نیروی کار به شدت کاهش مییابد. معاوضه آن هزینه سرمایه و نیاز به یک عملکرد نگهداری واقعی است. کارخانههای اصلی ماژول این کلاس را به عنوان پیشفرض بالای حدود ۱۰۰ MW در نظر میگیرند.
| کلاس | دستگاه چه چیزی را انجام میدهد | کجا مناسب است |
|---|---|---|
| دستی | هیچچیز؛ اپراتور سلولها و نوار را با دست قرار میدهد و لحیم میکند | آزمایشگاه، خط پایلوت، آموزش. پاسخ تولیدی نیست |
| نیمهاتوماتیک | تغذیه نوار و لحیمکاری؛ اپراتور هنوز استرینگها را منتقل و بارگیری میکند | خطوط ۵–۶۰ MW، و ارتقا از استرینگ دستی |
| تماماتوماتیک | بارگیری، همترازی بینایی، تغذیه نوار، لحیمکاری و انتقال استرینگ | خطوط پیوسته، پیشفرض بالای حدود ۱۰۰ MW |
باندهای ظرفیتی بالا یک قاعده سرانگشتی هستند نه یک مشخصات. آنچه واقعاً کلاس مورد نیاز شما را تعیین میکند زمان چرخه ایستگاه پشت سر شماست. یک استرینگر تماماتوماتیک که به یک ایستگاه چیدمان نیمهاتوماتیک تغذیه میدهد، پولی است که برای گلوگاهی خرج شده که دیگر وجود ندارد.
جایگاه آن در خط
استرینگر بعد از مرتبسازی سلول و برش لیزری و قبل از چیدمان قرار میگیرد. در آن موقعیت اولین گام برگشتناپذیر بین یک سلول و یک ماژول تمامشده است: لمینت را میتوان دوباره اجرا کرد و قاببندی را میتوان اصلاح کرد، اما یک اتصال سرد یا یک سلول ترکخورده داخل یک استرینگ کاملشده برای ۲۵ سال آینده داخل ماژول است.
به همین دلیل استرینگر عادت دارد سقف بازده خط را تعیین کند حتی وقتی گرانترین دستگاه روی زمین نیست. همچنین به همین دلیل است که تاکت آن باید با ایستگاه چیدمان و لمیناتور هماهنگ باشد نه به صورت جداگانه انتخاب شود. در پاییندست، استرینگها توسط یک دستگاه باسبار به هم متصل میشوند و توسط یک تستر ELبررسی میشوند، و عدم تطابق در هر یک از این سه نقطه به صورت یک صف ظاهر میشود نه به صورت گزارش نقص. اگر هنوز کل توالی را نقشهبرداری میکنید، مرور تجهیزات خط هر ایستگاه را به ترتیب بررسی میکند.
چهار عددی که اول باید دربارهشان پرسید
یک برگه مشخصات کامل استرینگر به بیست پارامتر میرسد. چهار مورد از آنها بیشتر نتیجه را تعیین میکنند و همان چهار موردی هستند که اغلب در اولین پیشفاکتور مبهم رها میشوند.
- نرخ شکستگی. دستگاههای نسل فعلی روی سلولهای کلاس A در ۰.۲٪ یا کمتر نگه میدارند و این عدد باید همراه با گرید سلولی که روی آن اندازهگیری شده ذکر شود. هر چیزی سستتر از این، سلولهای شما را به طور دائمی هزینهدار میکند.
- دقت موقعیتیابی و قرارگیری. این دو عدد متفاوت هستند. دقت موقعیتیابی به این معناست که ماشین چقدر دقیق حرکت میکند؛ دقت قرارگیری به این معناست که ریبون در کجا قرار میگیرد. ماشینهای فعلی بهترتیب حدود ±0.15 mm و ±0.2 mm را مشخص میکنند، و پیشنهادی که یک عدد را بدون ذکر اینکه کدام است ارائه دهد، ارزش یک سؤال پیگیری را دارد.
- بازدهی، بر اساس نوع سلول. ماشینهای ورودی حدود ۱٬۲۰۰ سلول در ساعت کار میکنند، کلاس پرکار ۲٬۴۰۰، و پلتفرمهای پرسرعت حدود ۶٬۸۰۰. نرخها بر روی یک ماشین بسته به نوع سلول متفاوت است، بنابراین یک عدد واحد بدون فرمت متصل، اطلاعات کمی به شما میدهد.
- تلورانس کنترل دما. ناحیه لحیمکاری باید در محدوده باریکی بین یک اتصال خوب و آسیب حرارتی باقی بماند. پلتفرم AM050FH ما ±7.5°C با محدودیتهای بالا و پایین قابل تنظیم روی HMI را مشخص میکند.
از اینجا به کجا برویم
این صفحه عمداً در حد جهتیابی متوقف میشود. دو سؤال بعدی که خریداران میپرسند این است که ماشین در واقع چگونه بهطور دقیق کار میکند، و چگونه یکی را انتخاب کنیم، و هر دو در راهنمای دستگاه تاببر و استرینگرپوشش داده شدهاند: شش ایستگاه، چرا مادون قرمز جای هوای گرم را گرفت، حرکت از چند-باسبار به صفر-باسبار، سازگاری سلول در PERC، TOPCon، HJT و BC، و اینکه کلاسهای مختلف ماشین چقدر هزینه دارند.
اگر قبلاً میدانید چه میخواهید و سؤال باز این است که از چه کسی بخرید، این یک تصمیم جداگانه با چکلیست خودش است، که در نحوه ارزیابی یک تولیدکننده ماشین تبر استرینگرآمده است. برای پلتفرمهای مشخص بهجای دستهبندیها، SS-1500B ماشین کلاس ورودی ما است و SS-2500B ماشین با ظرفیت بالاتر.
نکات پایانی: اگر در استرینگ تازهکار هستید، با مقایسه ماشینها شروع نکنید. ظرفیت مورد نظر خود، فرمتهای سلول خود برای دو سال آینده، و زمان چرخه ایستگاهی که از قبل دارید را مشخص کنید. این سه پاسخ بیشتر بازار را قبل از خواندن حتی یک پیشنهاد حذف میکنند، و تغییر آنها الان بسیار ارزانتر از بعد از اینکه ماشین روی خط تولید شما قرار گرفت است.
مشخصات به دادههای ماشین Ooitech اشاره دارد. محدودههای ظرفیت و ارقام دقت برای هر کلاس ماشین معمول هستند و قبل از پیشنهاد قیمت در برابر فرمتهای سلول شما تأیید میشوند.