نحوه ساخت نوار فتوولتائیک: کشش، آنیل و قلعاندود کردن
فهرست مطالب
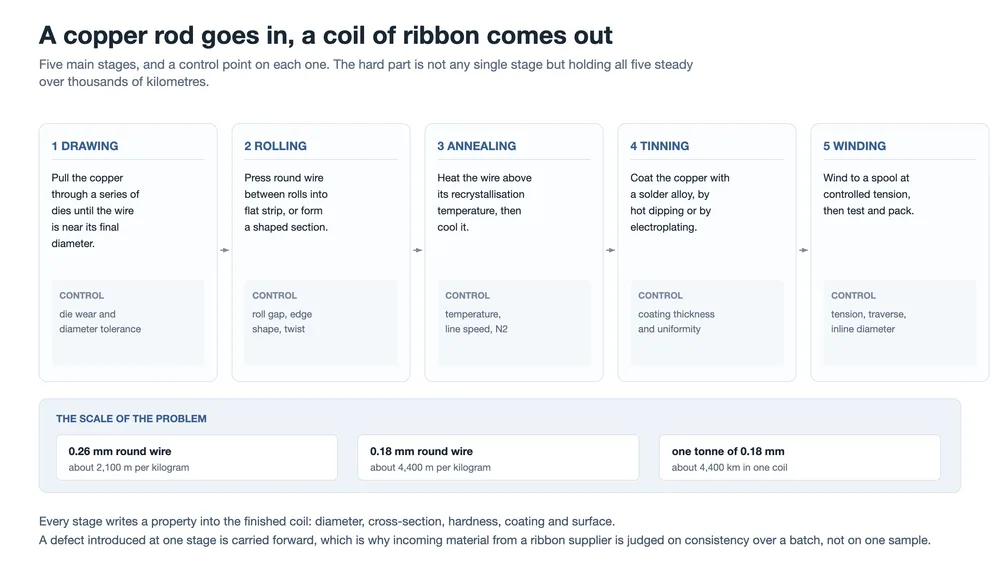
پاسخ سریع: یک نوار PV در پنج مرحله ساخته میشود — کشش، نورد یا شکلدهی، آنیل، قلعاندود کردن، و پیچش همراه با بازرسی. هر مرحله ویژگیای را تثبیت میکند که مرحله بعدی نمیتواند آن را جبران کند: قالبها قطر را تعیین میکنند، غلتکها سطح مقطع را، کوره سختی و ازدیاد طول را، حوضچه لحیم ضخامت پوشش و آلیاژ را، و دستگاه پیچش تعیین میکند که کویل روی استرینگر مشتری چگونه رفتار کند. این تلورانسها هرچه سیم نازکتر میشود سختگیرانهتر میشوند. کمبود 0.01 mm در قطر تقریباً 6% مقاومت بیشتر روی سیم 0.35 mm و حدود 12% روی سیم 0.18 mm هزینه دارد.
یک کویل نوار در حالی به کارخانه ماژول میرسد که در فیلم پیچیده شده و شبیه یک کالای عمومی است. اما چنین نیست. سیم درون آن کویل از زنجیرهای عبور کرده که هر مرحلهاش عددی را در محصول نهایی مینویسد، و این اعداد بر هم اثر میگذارند: قطری که منحرف میشود مقاومت را منحرف میکند، کورهای که کمی داغتر کار کند رفتار نوار را هنگام کشیدن توسط استرینگر تغییر میدهد، و حوضچه لحیمی که بهاندازه کافی آنالیز نشود زمان ذوب پوشش را تغییر میدهد.
این صفحه مسیر مس را از میله تا قرقره نهایی دنبال میکند. جنبه مواد — اینکه کدام گرید مس، کدام آلیاژ پوشش، و پوشش چه اثری بر اتصال دارد — در مواد نوار فتوولتائیک: هسته مسی، سختی و پوششپوشش داده شده، و جنبه محصول در ساختار و انواع نوار فتوولتائیک. آنچه زیر بنای هر دو است، خطی است که آنها را ساخته.
یک نکته درباره دامنه. توصیفهای فرآیند در اینجا نحوه بهرهبرداری معمول از این خطوط است، نه اندازهگیریهای انجامشده روی یک خط خاص. هرجا عددی هندسی باشد و نه اندازهگیریشده، در پایان صفحه به همین شکل علامتگذاری شده است.
پنج مرحله، و اینکه هر یک چه چیزی را تعیین میکند
ترتیب تصادفی نیست. کشش و نورد شکل مس را در حالی تعیین میکنند که هنوز بهقدر کافی سخت است تا کشیده و فشرده شود. سپس آنیل باید آن شکل را بدون تغییر دادنش نرم کند. قلعاندود کردن باید آنچه آنیل تولید کرده را در دمایی بپوشاند که آنیل را خنثی نکند. پیچش باید نتیجه را بدون کشیدگی روی قرقره بپیچد. هر مرحله هندسه مرحله قبل را به ارث میبرد.
| مرحله | چه چیزی را تثبیت میکند | چگونه بیصدا خراب میشود |
|---|---|---|
| کشش | قطر نهایی | سایش قالب دهانه را باز میکند، بنابراین قطر در طول یک بچ به سمت بالا منحرف میشود |
| نورد و شکلدهی | سطح مقطع: عرض، ضخامت، شکل | سایش غلتک لبههای نوار را گرد میکند و اجازه میدهد مقطع بپیچد |
| بازپخت | استحکام تسلیم و ازدیاد طول | تغییر کوچک در سرعت یا دما سختی را درون کویل جابهجا میکند |
| قلعاندود کردن | ضخامت پوشش، یکنواختی، آلیاژ | حوضچه با حل شدن مس در آن و مصرف آلیاژ منحرف میشود |
| پیچش | کشش، الگوی رفتوبرگشت، طول بستهبندیشده | کشش بیشازحد نوار نرم را میکشد؛ رفتوبرگشت ضعیف هنگام بازکردن گره میخورد |
مراحلی که در سمت خریدار کمترین توجه را میگیرند معمولاً همانهایی هستند که در انتهای خط بیشترین دردسر را ایجاد میکنند. بهویژه سختی و الگوی رفتوبرگشت در دیتاشیت نامرئیاند اما تعیین میکنند که آیا استرینگر بدون توقف کار میکند یا نه.
کشش: میله به سیم تبدیل میشود
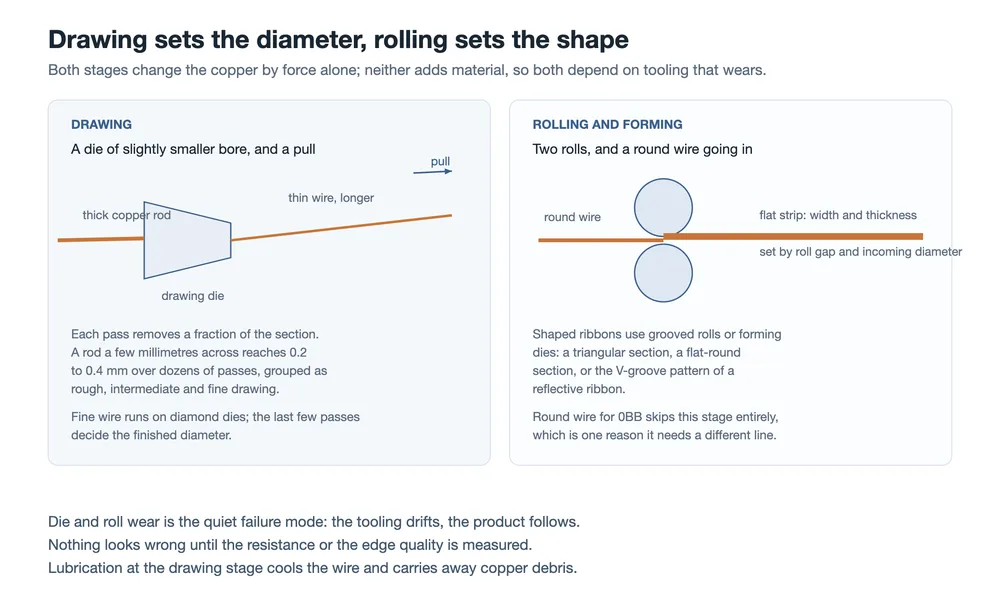
کشش مس را از قالبی میگذراند که دهانهاش کمی کوچکتر از سیم ورودی است. فلز فشرده نمیشود؛ کشیده میشود، بنابراین سیم هرچه نازکتر میشود بلندتر میشود. چون جرم پایسته است، هر پاس قطر را با طول معاوضه میکند و هیچ پاس واحدی نمیتواند بدون خطر پاره شدن سیم کار زیادی انجام دهد.
بنابراین یک میله مس چند میلیمتری در دهها پاس به 0.2 تا 0.4 mm میرسد، که معمولاً در کشش خشن، کشش میانی و کشش ریز گروهبندی میشود. چند پاس آخر بیشترین اهمیت را دارند، زیرا قطر نهایی حاصلجمع همه قالبهایی است که سیم از آنها گذشته، و قالب آخر بیشترین تأثیر واحد را دارد.
سه چیز قطر را تعیین میکند
- وضعیت قالب. سیم ریز از قالبهای الماسی عبور میکند که در برابر سایش بهتر مقاومت میکنند و دهانه خود را بیشتر حفظ میکنند. سایش تدریجی است، بنابراین سیمی که امروز از خط خارج میشود میتواند در محدوده مشخصات بماند و هفته بعد بدون هیچ تغییر ظاهری از آن خارج شود.
- روانکاری و خنککاری. سیال کشش گرما را دور میکند و خردههای مس را میشوید. روانکاری ناکافی بهصورت خراش و پارگی ظاهر میشود، و خود خردهها سطحی را خراش میدهند که مرحله بعدی باید بپوشاند.
- کیفیت سطح. خراشها، پلیسهها و چسبیدن مس به ارث میرسند. عیبی که در مرحله کشش ایجاد شود در کوره یا حوضچه لحیم ناپدید نمیشود؛ بهصورت چسبندگی ضعیف پوشش یا مشکل لحیمپذیری نزد مشتری دوباره ظاهر میشود.
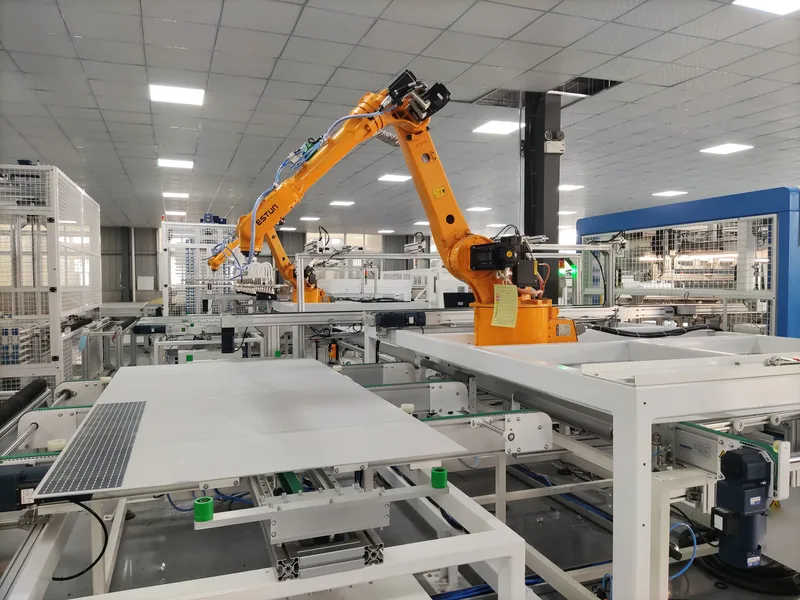
این همان مرحلهای است که بخش کشش یک خط نوار حول آن ساخته میشود، و همچنین جایی است که بیشتر تجهیزات نوارسازی که بهصورت بسته فروخته میشوند، ابزار دقیق خود را روی آن متمرکز میکنند. دستگاه سیمکشی ما برای تولید نوار و خط یکپارچه کشش و قلعاندود کردن هر دو به مدیریت قالب وابستهاند، نه به سرعت کشش.
نورد و شکلدهی: سیم گرد به نوار تخت تبدیل میشود
نوار تخت برای باسبارها و برای چیدمانهای اتصال قدیمیتر با عبور سیم گرد از بین دو غلتک تولید میشود. عرض و ضخامت از فاصله غلتکها و از قطر سیم ورودی میآید، به همین دلیل مرحله کشش باید پیش از نورد یکنواخت باشد: دو منبع تغییرات پشت سر هم بدتر از مجموع تلورانسهای فردیشان عمل میکنند.
ضخامت اسمی ویژگی آشکاری است که باید حفظ شود، اما شکل لبه به همان اندازه مهم است. غلتکی که در وسط ساییده شده نوار نازکتری در مرکز تولید میکند، و نوار با لبه گرد یا پرمانند در ایستگاه شکلدهی باسبار متفاوت از نوار با لبه مربعی رفتار میکند. پیچش عیب پنهان دیگری است: نواری که با پیچش از آسیاب خارج میشود روی قرقره هنوز قابل قبول به نظر میرسد و تنها زمانی مشکل میشود که ماشینی بخواهد آن را تخت قرار دهد.
سیم گرد برای چیدمانهای 0BB کاملاً از این مرحله عبور میکند. این یکی از دلایلی است که حرکت به سمت 0BB نحوه پیکربندی یک خط ریبون را تغییر میدهد نه صرفاً تغییر یک کد محصول، و به همین دلیل خط یکپارچه کشش، نورد و قلعاندود کردن برای ریبون باسبار و نه برای سیم گرد ظریف مشخص میشود.
بازپخت: مرحلهای که تعیین میکند ریبون در یک استرینگر چگونه رفتار میکند
کشش، مس را سخت میکند. ساختار کریستالی دچار اعوجاج میشود، سیم سخت میشود و بدون انتقال تنش به سلول، تحمل کشیده شدن توسط استرینگر را نخواهد داشت. بازپخت این را معکوس میکند: سیم تا بالای دمای تبلور مجدد خود گرم و سپس سرد میشود و ساختار کارشده با دانههای جدید جایگزین میشود.
دو آرایش گرمایشی رایج است. کوره لولهای سیم را از یک ناحیه گرم عبور میدهد. گرمایش مقاومتی مستقیم جریان را از خود سیم عبور میدهد، بنابراین مس گرمای خود را تولید میکند. در هر دو حالت فیزیک یکسان است: آنچه مس دریافت میکند ترکیبی از دما و زمان است و هر دو توسط سرعت خط تعیین میشوند.
سرعت و دما یک کنترل هستند، نه دو کنترل
خط سریع به هر سانتیمتر سیم زمان کمتری در ناحیه گرم میدهد، بنابراین برای رسیدن به همان نتیجه به دمای بالاتری نیاز دارد. این جفتشدگی یعنی تغییر کوچک در سرعت خط، سختی را تغییر میدهد حتی وقتی نقطه تنظیم کوره تغییر نکرده است، و این اثر در طول کلاف ظاهر میشود نه در یک نمونه آزمایشی واحد. بنابراین یک کلاف میتواند بررسی آزمایشگاهی را بگذراند و همچنان در یک استرینگر ناسازگار رفتار کند، زیرا استرینگر تمام طول را میبیند.
جو نیز به همین دلیل اهمیت دارد. مس داغ بهراحتی اکسید میشود و یک لایه اکسید روی سطح با پوششی که در ادامه میآید تداخل میکند. نیتروژن معمولاً برای دور نگه داشتن اکسیژن در طول بازپخت و خنکسازی پس از آن استفاده میشود.
ضخامت سلول پنجره را بیشتر محدود میکند. سلول نازکتر کمتر میتواند تنش در محل اتصال را تحمل کند، بنابراین باند قابل قبول استحکام تسلیم باریکتر میشود و یک خط ریبون باید آن باند را بهطور پیوسته و نه بهطور میانگین حفظ کند. رفتار مکانیکی اتصال با جزئیات بیشتری در کاری که یک ریبون PV انجام میدهد: سه وظیفه، یک مصالحه, و خود پنجره سختی در مواد ریبون PV.
بررسی شده است. در پاییندست، این همان چیزی است که استرینگر تجربه میکند. ریبونی که بیش از حد سخت برسد تنش را به سلول منتقل میکند؛ ریبونی که بیش از حد نرم برسد میتواند توسط جابهجایی خود ماشین کشیده و کشیده شود، و نحوه برخورد استرینگر با ریبون
توضیح میدهد که چرا ماشین یک محدوده را تحمل میکند نه یک مقدار واحد.
قلعاندود کردن: دو روش برای قرار دادن یک آلیاژ روی مس
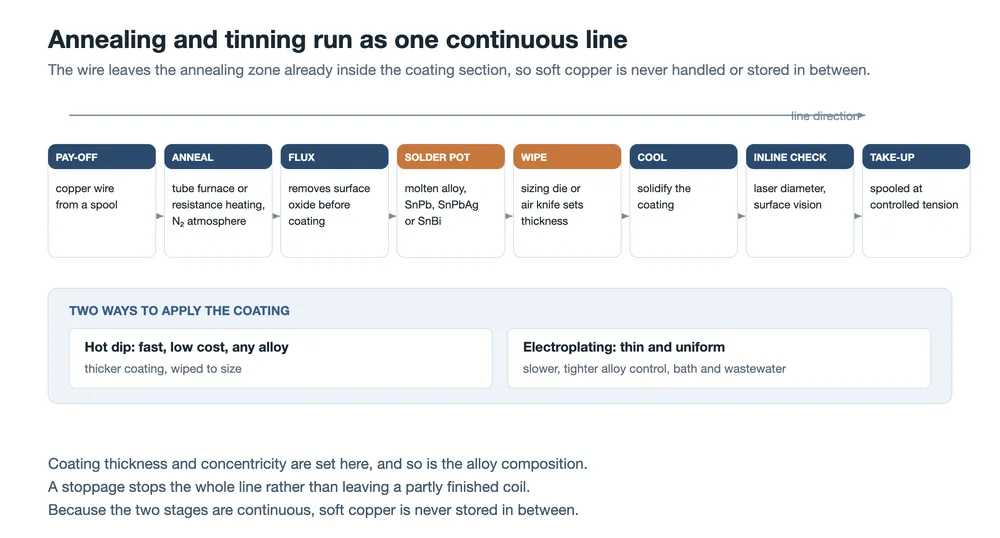
مس بهتنهایی بهطور تمیز لحیم نمیشود و در انبار اکسید میشود، بنابراین سیم با یک آلیاژ لحیم پوشش داده میشود. روش اصلی، غوطهوری داغ است. سیم از یک حمام شار عبور میکند که اکسید سطح را حذف میکند، وارد یک دیگ آلیاژ مذاب میشود، از طریق یک پاککننده — یا قالب اندازهبندی یا تیغه هوا — که مازاد را حذف میکند خارج میشود و سپس خنک میشود. پاککننده همان چیزی است که ضخامت پوشش را تعیین میکند و یک تنظیم مکانیکی است که باید برای ساعتها تولید و نه برای یک نمونه حفظ شود.
| خط پیوسته بازپخت و قلعاندود کردن برای ریبون PV، با مقایسه غوطهوری داغ و آبکاری الکتریکی | ویژگی | غوطهوری داغ |
|---|---|---|
| آبکاری الکتریکی | نحوه تشکیل پوشش | سیم در آلیاژ مذاب غوطهور میشود؛ لایه تا اندازه پاک میشود |
| ضخامت معمول | فلز از یک الکترولیت روی مس رسوب داده میشود | ضخیمتر، تعیینشده توسط پاککننده |
| نازکتر و حفظ یکنواختی آن آسانتر | تغییر آلیاژ | ساده: SnPb، SnPbAg و SnBi همه در همان آرایش دیگ اجرا میشوند |
| محدودشده توسط سیستم الکترولیت | هزینهای که برای شما دارد | مصرف آلیاژ، تفاله و دیگی که ترکیبش منحرف میشود |
سرعت، نگهداری حمام، تصفیه فاضلاب
- هر مسیری که استفاده شود، چهار ویژگی باید همزمان حفظ شوند: ضخامت.
- بیش از حد نازک، لحیم بسیار کمی برای اتصال قابل اعتماد باقی میگذارد. بیش از حد ضخیم، سطح مقطع را روی لایهای هدر میدهد که در مقایسه با مس ضعیف هدایت میکند و احتمال گلولهها و پلهای لحیم را بیشتر میکند. یکنواختی و هممرکزی.
- روی سیم گرد پوشش باید در تمام محیط یکنواخت باشد؛ روی نوار تخت باید روی هر دو وجه یکنواخت باشد. سیمی که یک طرفش ضخیم و طرف دیگرش نازک است، بررسی ضخامت میانگین را میگذراند و همچنان در یک طرف بد لحیم میشود. ترکیب آلیاژ.
- دیگ با مصرف آلیاژ و با حل شدن مس در آن تغییر میکند و هر دو رفتار ذوب و ترشوندگی را جابهجا میکنند. سنجش دورهای و پرکردن مجدد همان چیزی است که پوشش را درون مشخصاتش نگه میدارد، نه بار اولیه. وضعیت سطح.
پوشش نهایی باید صاف، کامل، بدون برجستگی و بدون باقیمانده شار کنترلنشده باشد. نوار فتوولتائیک و فلاکس.
شیمی پوشش و اثر آن بر اتصال — از جمله اینکه چرا آلیاژهای بدون سرب و کمدما متفاوت رفتار میکنند — در
چرا بازپخت و قلعاندود کردن معمولاً بهصورت یک خط اجرا میشوند
مس بازپختشده نرم، تمیز و واکنشپذیر است. اگر بین کوره و دیگ لحیم کلاف میشد، سطح آن اکسید میشد و تحت وزن خود تغییر شکل میداد و مرحله قلعاندود کردن سپس سطحی را پوشش میداد که قبلاً تغییر کرده بود. اجرای دو مرحله بهصورت متوالی — بازکن به داخل کوره، خروج از کوره به شار و دیگ — هر دو مشکل را اجتناب میکند و به همین دلیل این دو معمولاً بهعنوان یک خط و نه دو ماشین توصیف میشوند.
روبانهای ویژه یک اصلاح خط تولید هستند، نه یک محصول جداگانه
روبانهای شکلدار و کاربردی با افزودن به یکی از پنج مرحله یا اصلاح آن ساخته میشوند و هزینه آنها از همینجا میآید.
- نوار پارهپاره. مقاطع تخت با گام ثابت به سیم گرد پرس میشوند. گام باید با ابعاد سلول و فاصله سلولها مطابقت داشته باشد، که این کار پرس درونخطی را به یک مسئله همگامسازی تبدیل میکند نه یک مسئله شکلدهی.
- نوار بازتابنده. یک غلتک الگودار شیارهای V شکل را روی سطح نوار تخت فشار میدهد. شیارها باید بدون آسیب رساندن به پوشش زیرینشان شکل بگیرند.
- مقاطع مثلثی و تخت-گرد. اینها به غلتکهای شیاردار یا قالبهای شکلدهی نیاز دارند. دشواری کار حفظ یکنواختی مقطع در طول و جلوگیری از پیچش نوار هنگام سیمپیچی است.
- روبان مشکی. پس از قلعاندود کردن، یک پوشش یا عملیات سطحی سطح را تیره میکند. رنگ باید یکنواخت باشد و نباید با لحیمکاری یا قابلیت اطمینان بلندمدت تداخل داشته باشد.
ویژگی مشترک این محصولات پنجره فرآیندی باریکتر و رسیدن کندتر به بازده پایدار است. سازندگان روبانی که این محصولات را عرضه میکنند معمولاً به همان اندازه که فلز میفروشند، ابزار و کنترل فرآیند میفروشند.
سیمپیچی، بازرسی، و آنچه سازنده ماژول دریافت میکند
مرحله آخر تعیین میکند که چهار مرحله پیشین چگونه از حملونقل جان سالم به در ببرند. کشش جمعکننده باید به اندازه کافی بالا باشد تا قرقره پایداری تولید شود و به اندازه کافی پایین تا روبان نرم کشیده نشود، زیرا روبان کشیده قطری کوچکتر از آنچه مرحله کشش تولید کرده دارد. الگوی رفتوبرگشت تعیین میکند که آیا تجهیزات در سمت مشتری میتوانند سیم را بدون گرهخوردگی باز کنند، و در روبان 0BB تعداد سیمهای بسیار نازکی که همزمان باز میشوند الگوی سیمپیچی را به بخشی از پایداری استرینگر تبدیل میکند نه یک جزئیات بستهبندی.
بازرسی به دو نوع تقسیم میشود. سیستمهای درونخطی قطر را با لیزر اندازه میگیرند و سطح را با دوربین پایش میکنند، بنابراین انحراف هنگام کار خط شناسایی میشود. آزمون برونخطی بهصورت دستهای انجام میشود و ویژگیهایی را پوشش میدهد که سازنده ماژول واقعاً به آنها وابسته است: ابعاد، مقاومت ویژه، استحکام کششی، استحکام تسلیم، ازدیاد طول، ضخامت پوشش و قابلیت لحیمکاری. مقاومت ویژه شایسته ذکر جداگانه است، زیرا همانجایی است که سطح مقطع و خلوص مواد به هم میرسند.
چگونه یک صدم میلیمتر به یک درصد تبدیل میشود
مقاومت در واحد طول با مربع قطر کاهش مییابد، بنابراین قطری که کمتر از حد باشد مقاومت را سریعتر از آنچه کوتاهی قطر نشان میدهد بالا میبرد. اگر مرحله کشش سیمی تولید کند که 0.01 mm کمتر از مقدار نامی است، افزایش یک درصد نیست — چند درصد است، و هرچه قطر نامی کمتر شود بیشتر میشود:
| قطر نامی | افزایش مقاومت در 0.01 mm کمبود قطر | طول به ازای هر کیلوگرم |
|---|---|---|
| 0.35 mm (MBB) | حدود 6.0% | حدود 1,160 m |
| 0.26 mm (SMBB) | حدود 8.2% | حدود 2,100 m |
| 0.18 mm (0BB) | حدود 12.1% | حدود 4,400 m |
ستون طول توضیح میدهد که چرا مسئله تلورانس آکادمیک نیست. در 0.18 mm، یک کیلوگرم مس بیش از چهار کیلومتر سیم است و یک تن بیش از چهار هزار کیلومتر. قطری که در جایی از این طول یک صدم میلیمتر انحراف پیدا کند در محصول دیده نمیشود، اما مقاومت هر متری را که از آن میگذرد تغییر میدهد.
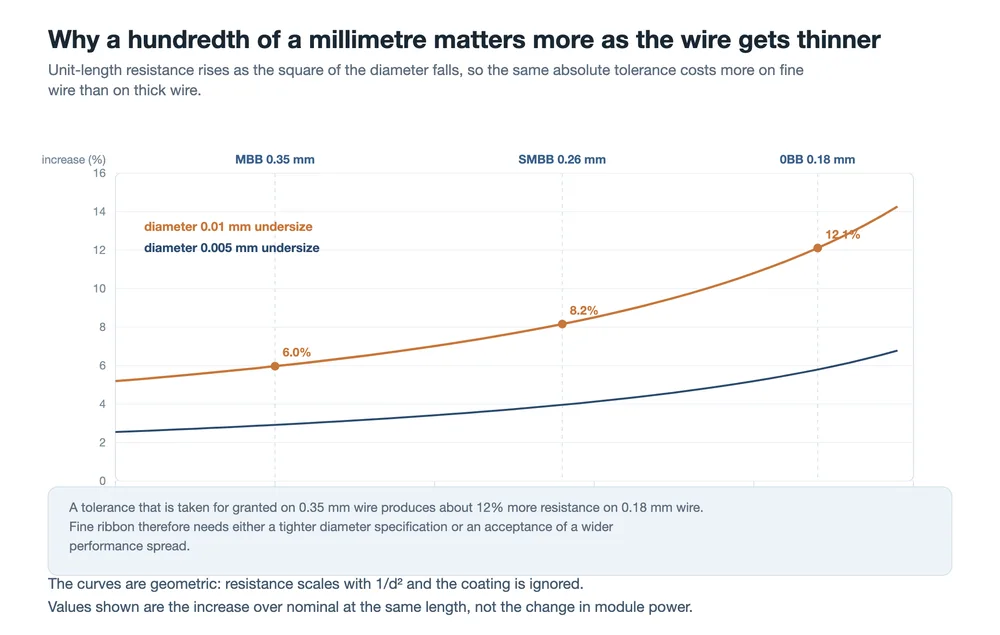
پیامد عملی یک بدهبستان است که مشتری نمیتواند از آن اجتناب کند. یک خط روبان میتواند تلورانس مطلق را حفظ کند و بگذارد جریمه نسبی با نازکتر شدن سیم رشد کند، یا میتواند تلورانس را برای سیم نازک سختتر کند و کشش کندتر، تعویض قالب مکررتر و بار بازرسی بیشتر را که همراه آن است بپذیرد. آنجا که سیم نازک درون استرینگری قرار دارد که همزمان به دهها رشته کشش وارد میکند، این محاسبه به مشخصات روبان تعلق دارد نه به خرید ماشین، که همان بدهبستان از سمت ماژول در ساختار و انواع نوار فتوولتائیک.
چه چیزی از تأمینکننده روبان بپرسیم
تقریباً هر چیزی که در روبان خراب میشود در ابتدا شبیه مشکل لحیمکاری به نظر میرسد و در نهایت معلوم میشود مشکل یکنواختی فرآیند در بالادست است. شش پرسش تأمینکنندهای را که خط را کنترل میکند از کسی که هر چه خط تولید کرده میفروشد جدا میکند:
- توزیع قطر درون یک قرقره و بین قرقرهها چیست، نه فقط مقدار نامی؟
- محدوده ضخامت پوشش چیست، و یکنواختی آن چگونه در پیرامون سیم بررسی میشود نه در یک نمونه؟
- حمام لحیمکاری هر چند وقت یکبار آنالیز میشود، و چه چیزی باعث تجدید شارژ میشود؟
- مقادیر استحکام تسلیم و ازدیاد طول چیست، و در طول یک کلاف چقدر تغییر میکنند؟
- از کدام آزمون قابلیت لحیمکاری استفاده میشود، و در چه بازهای؟
- برای سیم نازک، الگوی قرقرهپیچی چیست و در جمعکننده چه کششی اعمال میشود؟
سوالات متداول
آیا قلعاندود کردن قطر سیم را تغییر میدهد؟
بله. محصول نهایی مس بههمراه پوشش است و پوشش هنگام تعیین ابعاد لحاظ میشود. پوشش در مقایسه با مس جریان بسیار کمی حمل میکند، به همین دلیل پوشش ضخیمتر راهی برای کاهش مقاومت نیست.
آیا یک خط میتواند هم سیم گرد و هم نوار تخت تولید کند؟
بخشهای کشش و بازپخت مشترکاند و سیم گرد بهسادگی از بخش نورد عبور میکند. مقاطع شکلدار موضوع دیگری است، زیرا به غلتکهای شیاردار یا قالبهای شکلدهی نیاز دارند نه یک جفت غلتک تخت.
چرا تا حد امکان نرم بازپخت نکنیم؟
زیرا جابهجایی خود استرینگر به محدودیت تبدیل میشود. روبان بسیار نرم زیر کششی که برای قرار دادن و کشیدن آن به کار میرود کشیده میشود، که سطح مقطع و موقعیت آن نسبت به سلول را تغییر میدهد. محدوده قابل استفاده یک پنجره است نه یک جهت.
چرا ساخت روبان 0BB از روبان تخت دشوارتر است؟
نازکتر است، بنابراین همان تلورانس مطلق قطر مقاومت بیشتری هزینه دارد؛ پوششی دارد که باید در پیرامون مقطع دایرهای یکنواخت باشد؛ و دهها رشته همزمان باز میشوند، که قرقرهپیچی و الگوی رفتوبرگشت را به بخشی از قابلیت اطمینان ماشین تبدیل میکند نه یک جزئیات بستهبندی.
آیا پوشش آبکاریشده بهتر از غوطهوری گرم است؟
در نگهداشتن یک لایه نازک و یکنواخت بهتر است، که وقتی ضخامت باید دقیق باشد یک مزیت واقعی است. غوطهوری گرم سریعتر، ارزانتر و در انتخاب آلیاژ بسیار انعطافپذیرتر است. پاسخ درست بستگی به این دارد که کاربرد در کدام ویژگی کمبود دارد.
آیا ترکیب پوشش واقعاً در طول تولید تغییر میکند؟
بله. آلیاژ روی سیم از وان خارج میشود و مس از سیمی که از آن عبور میکند در مذاب حل میشود. هر دو ترکیب را تغییر میدهند و هر دو رفتار ذوب را تغییر میدهند. آنالیز و تجدید شارژ همان چیزی است که پوشش را در محدوده مشخصات نگه میدارد.
نتیجهگیری نهایی
تولید نوار به آن شکلی که ساخت سلول یک فرآیند فناوری بالا است، فرآیند فناوری بالا نیست. این پنج مرحله مکانیکی و حرارتی است که هر یک باید یک عدد را در طول هزاران کیلومتر سیم ثابت نگه دارد. دشواری در هیچ مرحلهای بهتنهایی نیست؛ در این واقعیت است که یک تغییر کوچک در یک مرحله تا مشتری باقی میماند. قالبی که کمی ساییده شده، کورهای که کمی سریع کار میکند، وان لحیمی که این هفته آنالیز نشده — هیچکدام از اینها در کلاف دیده نمیشوند و همهشان در خط ماژول دیده میشوند.
همین دلیل است که پرسیدن سؤالهای فرآیندی پیش از سؤالهای قیمتی ارزش دارد. یک کلاف ارزانتر و یک هزینه کل مالکیت ارزانتر وقتی تفاوت با توقفهای استرینگر سنجیده میشود، یک چیز نیستند.
کاری که نوار فتوولتائیک انجام میدهد: سه وظیفه، یک بدهبستان
مواد نوار فتوولتائیک: هسته مسی، سختی و پوشش
ساختار و انواع ریبون PV: تخت، گرد و شکلدار
نوار PV و فلاکس: اجزای ضروری برای ساخت ماژول
خط یکپارچه کشش و قلعاندود کردن سیم نوار فتوولتائیک
دستگاه کشش سیم برای تولید نوار
خط کشش، نورد و قلعاندود کردن نوار باسبار
دستگاه تببر و استرینگر: چگونه کار میکند، چگونه انتخاب کنیم
استرینگر لحیمکاری سلول MBB برای تولید ماژول
مرتبط: روشهای آزمون روبان PV: ابعاد، استحکام و قابلیت لحیمکاری. هر ویژگیای که اینجا آزمون میشود توسط یک مرحله در آن فرآیند تعیین میشود.
یادداشت داده: افزایشهای مقاومت هندسی هستند، بهصورت (d/(d − Δd))² − 1 روی سطح مقطع مس با نادیده گرفتن پوشش محاسبه میشوند و تغییر را در طول ثابت بیان میکنند نه تغییر در توان ماژول. طولها بر کیلوگرم چگالی مس 8.96 g/cm³ را فرض میکنند و پوشش را نادیده میگیرند. توصیفهای فرآیند بازتاب نحوه کار معمول خطوط کشش، نورد، آنیل و قلعاندود کردن است؛ آنها اندازهگیریهای گرفتهشده روی یک خط خاص نیستند. آلیاژهای پوشش با ترکیب نامگذاری میشوند نه با برند.