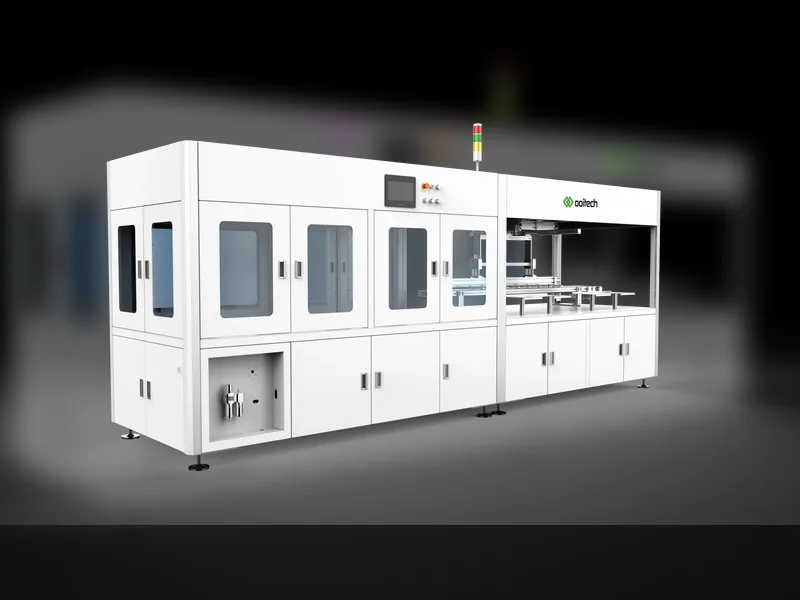
چرا ضریب پرشدگی تولید انبوه سلول خورشیدی را آشکار میکند
فهرست مطالب
پاسخ سریع: ضریب پرشدگی نسبت حداکثر توان یک سلول به حاصلضرب ولتاژ مدار باز و جریان اتصال کوتاه آن است، و پارامتری است که نقصهای تولید انبوه را پیش از دو پارامتر دیگر آشکار میکند. یک سلول میتواند ولتاژ و جریان خود را حفظ کند در حالی که ضریب پرشدگیاش افت میکند، زیرا ضریب پرشدگی جایی است که مقاومت سری و تلفات شنت ظاهر میشوند. مقاومت سری از متالیزاسیون، کنتاکتها و اتصالات ریبون ناشی میشود؛ تلفات شنت از نقصهایی میآید که اجازه میدهند جریان از اتصالگاه عبور کند. در یک محیط تولیدی با ظرفیت در محدوده ۱۵۰ گیگاوات تا ۲۰۰ گیگاوات، رانش ضریب پرشدگی در یک دسته، زودترین نشانهای است که مرحله پخت نزدیک ۸۰۰ درجه سلسیوس یا مرحله فرآیند بعدی نزدیک ۲۰۰ درجه سلسیوس از پنجره خارج شده است. به همین دلیل ضریب پرشدگی بهطور پیوسته پایش میشود نه فقط در آزمون نهایی.
تولید ماژول PV · توسط جری، Ooitech
چرا فاکتور پرشدگی ابتدا نقصهای تولید انبوه سلول خورشیدی را آشکار میکند؟
مقدمه: ضریب پرشدگی یک پارامتر منفرد نیست. این پارامتر مقاومت تماسی، نشتی، فرمولاسیون خمیر، چاپ صفحهای، پخت و پنجره فرآیند LECO را در یک منحنی I-V.
بازده نتیجه را نشان میدهد، در حالی که FF آنچه را که در خط تولید اتفاق میافتد آشکار میکند
صنعت فتوولتائیک تحت گذار انرژی جهانی به سرعت گسترش یافته است. ظرفیت تولید ماژولهای PV جهانی در حال حاضر از 200 گیگاوات عبور کرده است، با تولید سالانه بالای 150 گیگاوات. در عین حال، فناوری PERC وارد مرحله پایانی چرخه عمر خود شده است. بازده تبدیل تولید انبوه به 23.5% افزایش یافته و با دشواری به سمت سقف نظری حدود 24% حرکت میکند. دستاوردهای بیشتر بسیار دشوارتر میشود.
از منظر هزینه تولید، هزینه غیرسیلیکونی سلولهای PERC به حدود ۰.۲ یوان بر وات فشرده شده است و فضای محدودی برای کاهش بیشتر باقی مانده است. بنابراین صنعت به سمت فناوریهای نوع N با بازده بالا مانند TOPCon، فناوری هتروجانکشن یا HJT و سلولهای تماس پشتی حرکت کرده است. هدف باز کردن فضای سود جدید از طریق بازده بالاتر و بانکپذیری قویتر پروژه است.
بازده تبدیل هنگام ارزیابی یک نسل از فناوری سلول خورشیدی به وضوح مهم است. با این حال، در یک خط تولید انبوه واقعی، ولتاژ مدار باز (Voc) و جریان اتصال کوتاه (Isc) اغلب در محدودههای نسبتاً باریکی تثبیت میشوند. در آن نقطه، فاکتور پرشدگی به یک شاخص تعیینکننده بازده نهایی تولید و یک سیگنال حساس از نوسانات کوچک فرآیند تبدیل میشود.
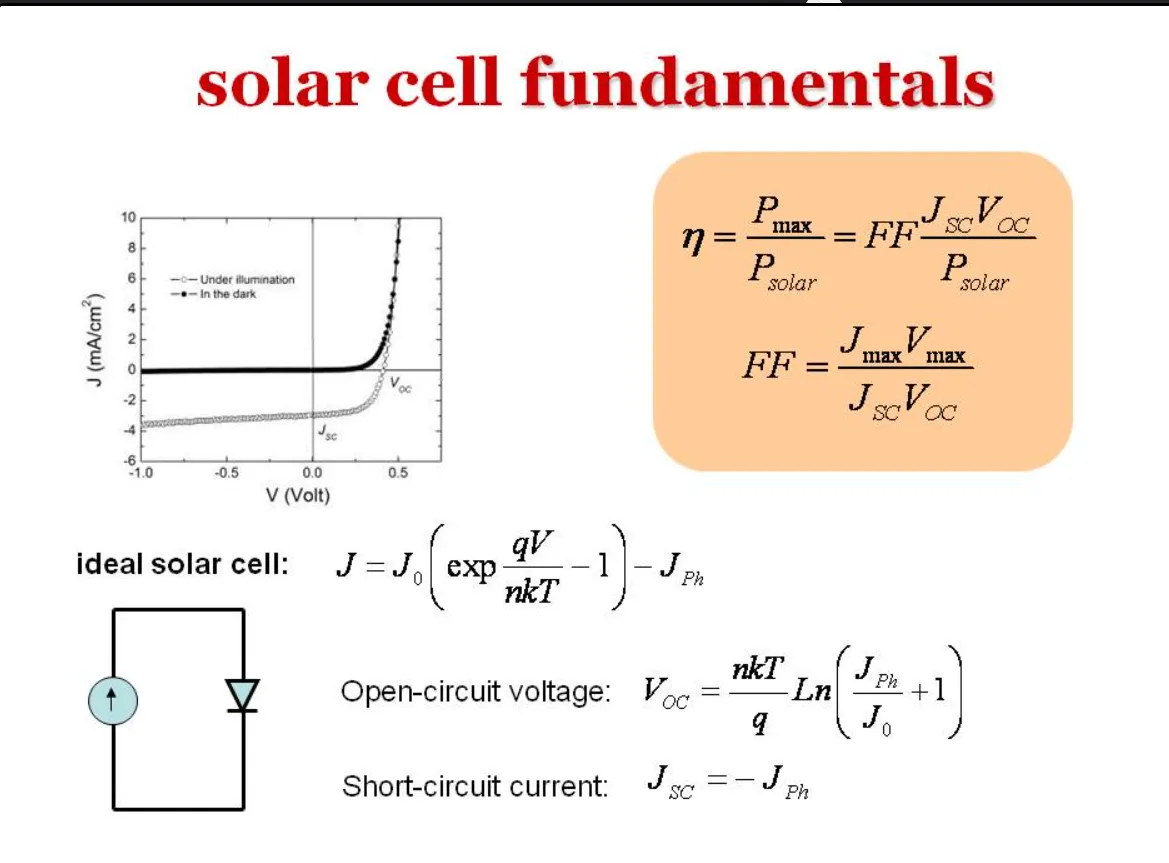
از نظر هندسی، فیل فاکتور مربعی بودن منحنی مشخصه I-V سلول خورشیدی را اندازهگیری میکند. این نسبت بین مستطیل حداکثر توان واقعی و مستطیل نظری تشکیلشده توسط Voc و Isc است. مقدار آن همیشه کمتر از 1 است. در شرایط ایدهآل، حداکثر FF یک سلول خورشیدی آرسنید گالیم ممکن است به 0.89 نزدیک شود. حد نظری برای یک سلول خورشیدی سیلیکون کریستالی تجاری معمولی تقریباً 0.83 تا 0.85 است.
یک خط تولید یک مدل ایدهآل نیست. تماس فلزی ضعیف، نشتی ناشی از اچینگ، فرمول خمیر نامتعادل، یا پنجره پخت جابجا شده میتوانند همه سطوح تماس میکروسکوپی را مختل کنند. این عیوب به تجمع گرما بسیار حساس هستند. آنها در نهایت به صورت تغییرات شدید در مقاومت پارازیتی ظاهر میشوند و اغلب ابتدا از طریق کاهش FF آشکار میشوند.
فرمول: رابطه بین بازده تبدیل و FF
η = Pmax / Pin = (Voc × Isc × FF) / Pin
معنی: وقتی Voc و Isc نسبتاً پایدار میمانند، یک نوسان کوچک FF مستقیماً به بازده نهایی تبدیل منتقل میشود.
فرمول: تعریف فیل فاکتور
FF = Pmax / (Voc × Isc) = (Vmp × Imp) / (Voc × Isc)
معنی: FF مربعی بودن منحنی I-V را اندازهگیری میکند. در عمل، نشان میدهد که یک سلول چقدر خروجی الکتریکی نظری خود را به حداکثر توان واقعی تبدیل میکند.
هسته فیزیکی FF: کشش بین Rs و Rsh
برای درک اینکه چرا FF به شرایط ساخت بسیار حساس است، لازم است به مدل مدار معادل یک سلول خورشیدی بازگردیم. حاملهای تولید شده نوری قبل از جمعآوری توسط مدار خارجی، از طریق بدنه سیلیکون رانش و انتشار مییابند. تلفات انرژی در این فرآیند اجتنابناپذیر است.
در سطح الکتریکی ماکروسکوپی، این تلفات با مقاومت پارازیتی نشان داده میشوند. دو مؤلفه اصلی مقاومت سری، Rs، و مقاومت شنت، Rsh هستند.
مقاومت سری نشاندهنده تمام مقاومت فیزیکی رو به جلو است که هنگام جریان یافتن جریان به سمت بار خارجی با آن مواجه میشود. این نتیجه ترکیبی از مقاومت توده ویفر سیلیکون، مقاومت تماس بین الکترودهای جلو و عقب و سیلیکون، مقاومت انتشار امیتر جانبی، مقاومت انگشتی و باس بار، و در سطح ماژول، مقاومت نوار اتصال است.
در میان این عوامل، مقاومت تماس فلز-نیمههادی و تغییرات در غلظت ناخالصی امیتر و عمق پیوند، از جمله ناپایدارترین متغیرها در تولید انبوه هستند. آنها همچنین از محتملترین دلایل افزایش شدید Rs میباشند. مقاومت سری همبستگی منفی قوی با ضریب پرشدگی سلول دارد.
در منحنی I-V، هنگامی که Rs افزایش مییابد، شیب ناحیه بایاس مستقیم نزدیک Voc کاهش یافته و منحنی صافتر میشود. در سطح کلان، مقاومت سری بالاتر، حداکثر توان خروجی را کاهش داده و FF را پایین میآورد.
مقاومت شنت نشاندهنده سطح نشتی الکتریکی داخلی است. در حالت ایدهآل، Rsh باید به بینهایت نزدیک شود و هیچ مسیر بایپسی برای حاملهای تولید شده نوری باقی نگذارد. در تولید واقعی، نشتی لبهای، نابجاییهای بلوری و نفوذ خمیر فلزی به پیوند PN میتوانند مسیرهای جریان ناخواسته ایجاد کنند.
Rsh پایینتر به معنای جریان نشتی داخلی بیشتر است. این اثر شنت، جریان عبوری از پیوند PN فعال را کاهش داده و ولتاژ کاری را پایین میآورد. این مشکل در تابش کم بیشتر نمایان میشود زیرا جریان تولید شده نوری ضعیف است و نشتی بخش بزرگتری از جریان کل را تشکیل میدهد.
فرمول: معادله سلول خورشیدی شامل مقاومتهای انگلی
I = IL - I0 × { exp[q(V + I×Rs)/(n k T)] - 1 } - (V + I×Rs) / Rsh
معنی: Rs مانع خروج جریان میشود، در حالی که Rsh یک مسیر نشتی ایجاد میکند. هر دو FF را کاهش میدهند.
فرمول: شرط نقطه حداکثر توان
d(I×V) / dV = 0
معنی: نقطهای که توان در منحنی I-V به حداکثر میرسد، منبع مقدار Pmax است که در تست تولید استفاده میشود.
فرمول: مقاومت شنت نرمالشده
RCH = Voc / Isc; rsh = Rsh / RCH
معنی: نرمالسازی با مقاومت مشخصه RCH امکان مقایسه سلولهایی با اندازهها و کلاسهای جریان مختلف را در یک مقیاس واحد فراهم میکند.
فرمول: اثر تقریبی مقاومت شنت بر FF
FFsh ≈ FF0 × (1 - 1 / rsh)
معنی: هرچه Rsh کمتر باشد، نشتی شدیدتر و افت FF ناشی از آن بیشتر است.
کدام مشکلات تولید با Rs و Rsh مرتبط هستند؟
از دیدگاه مهندسی، FF ارزشمند است نه فقط به این دلیل که میگوید بازده کاهش یافته است. بلکه به مهندسان کمک میکند تا تعیین کنند چرا بازده کاهش یافته است. مقاومت سری و مقاومت شنت بر نواحی مختلف منحنی I-V تأثیر میگذارند، بنابراین میتوانند به نقصهای مختلف ساخت اشاره کنند.
فرمول: تلفات حرارتی ناشی از مقاومت سری
Ploss ≈ I² × Rs
معنی: در شرایط جریان بالا یا تابش بالا، تلفات توان ناشی از Rs با مربع جریان افزایش مییابد.
| شرایط مقاومت پارازیتی | تغییر در منحنی I-V | اثر ماکروسکوپی | علل احتمالی در خط تولید |
|---|---|---|---|
| افزایش مقاومت سری، Rs | شیب در ناحیه بایاس مستقیم نزدیک Voc کاهش مییابد | FF کاهش مییابد، تلفات حرارتی در تابش بالا بیشتر میشود و Isc ممکن است کمی کاهش یابد | تماس ضعیف الکترود جلو یا عقب، مقاومت بالای خمیر، انگشتهای شکسته یا پخت ناکافی |
| کاهش مقاومت شنت، Rsh | شیب نزدیک Isc و در ناحیه بایاس معکوس افزایش مییابد | FF کاهش مییابد، نشت باعث کاهش Voc میشود و عملکرد در نور کم شدیدتر کاهش مییابد | جداسازی لبه ناقص، نفوذ اتصال PN ناشی از پخت بیش از حد، نقص کریستال یا سوراخهای ریز در فیلم غیرفعالسازی |
تماس ضعیف: نقطه ضعف متالیزاسیون
در فرآیند از ویفر سیلیکون تا سلول نهایی، چاپ سیلک و پخت متالیزاسیون مراحل حیاتی تعیینکننده عملکرد الکتریکی هستند. چاپ سیلک بالغ و مقرونبهصرفه است، اما مکانیزم تماس فیزیکی آن میتواند مشکلات مقاومت سری و مقاومت شنت ایجاد کند.
سلولهای مدرن با راندمان بالا معمولاً از غیرفعالسازی دیالکتریک پشتی و ساختارهای تماس فلزی موضعی برای کاهش نرخ بازترکیب سطحی حاملهای پشتی استفاده میکنند. از آنجا که یک لایه دیالکتریک عایق بین فلز و بدنه سیلیکون قرار دارد، تماس موضعی باید از طریق باز کردن لیزر یا حکاکی با خمیر ایجاد شود. اگر کیفیت باز شدن ضعیف باشد یا آلیاژسازی ناکافی باشد، فلز و نیمههادی نمیتوانند تماس اهمی قابل اعتمادی تشکیل دهند.
مطالعهای روی سلولهای دارای تماس الکترود پشتی موضعی چاپ سیلک نشان داد که تماس ضعیف باعث افزایش مقاومت سری به 21.34 میلیاهم شد. راندمان تبدیل تنها به 8.95% رسید، بسیار کمتر از سطح 17.44% یک سلول معمولی با میدان سطح پشتی آلومینیومی.
محققان تلاش کردند با تنظیم سطح دوپینگ خمیر آلومینیوم پشتی، FF را بازیابی کنند. با افزایش محتوای آلومینیوم، عمق آلیاژسازی بهبود یافت و مقاومت سری کاهش یافت. هنگامی که محتوای آلومینیوم به سطح بحرانی 60% رسید، Rs نسبت به حالت بدون دوپینگ 11 میلیاهم کاهش یافت. این امر بازده تبدیل را به میزان 2.59 درصد مطلق افزایش داد.
با این حال، هنگامی که محتوای آلومینیوم بیش از حد بالا رفت، آلومینیوم اضافی شبکه رسانا را در ناحیه تماس مختل کرد. سپس مقاومت سری دوباره شروع به افزایش کرد.
QFLS: جداسازی نقص مواد از نقص ساخت
هنگامی که یک خط تولید کاهش گسترده در FF را نشان میدهد، یکی از سختترین سوالات این است که آیا افت ناشی از بازترکیب غیرتابشی بیش از حد در داخل ماده است یا از مقاومت انگلی ناشی از چاپ صفحه و پخت.
شکافت سطح شبهفرمی یا QFLS یک ابزار تشخیصی مهم در این وضعیت است. در اصطلاح فیزیکی، QFLS حد ولتاژ نظری یک دستگاه فتوولتائیک را زمانی که هیچ استخراج بار خارجی رخ نمیدهد، تعیین میکند. تفاوت بین QFLS و حد تابشی مستقیماً تلفات بازترکیب غیرتابشی ناشی از نقص مواد یا ناخالصیها را نشان میدهد.
با اندازهگیری نوری QFLS و ترکیب آن با تحلیل شبه J-V بدون تماس، محققان میتوانند تأثیر مقاومت سری را از اندازهگیری الکتریکی خارجی حذف کنند.
اگر FF اندازهگیری شده بسیار کمتر از ضریب پرکنندگی شبه حاصل از QFLS باشد، افت معمولاً میتواند به تماس متالیزاسیون ضعیف یا انگشتهای شکسته مرتبط باشد. اگر ضریب پرکنندگی شبه از قبل پایین باشد، بازترکیب غیرتابشی احتمالاً خارج از کنترل است و به یک مشکل ذاتی در کیفیت ویفر یا غیرفعالسازی سطح اشاره دارد.
خمیر نقره دمای پایین HJT: ساخت شبکه رسانا در زیر 200 درجه سانتیگراد
با گسترش فناوریهای نوع N، سلولهای HJT و BC الزامات سختتری را بر کیفیت متالیزاسیون اعمال میکنند. بنابراین FF به یک شاخص مهم برای ارزیابی خمیرهای رسانای نوآورانه تبدیل شده است.
سلولهای HJT از ساختار پیوند ناهمگون سیلیکون آمورف و سیلیکون کریستالی استفاده میکنند. این امر غیرفعالسازی قوی را فراهم میکند، اما ساختار به دما بسیار حساس است. برای جلوگیری از تبلور و تخریب لایههای سیلیکون آمورف، سلولهای HJT نمیتوانند دمای پخت معمولی بالای 800 درجه سانتیگراد را تحمل کنند. آنها به خمیر نقره دمای پایین با دمای پخت به شدت کنترل شده زیر 200 درجه سانتیگراد نیاز دارند.
خمیر نقره با دمای پایین متفاوت از خمیر معمولی با دمای بالا عمل میکند. خمیر نقره با دمای بالا به ذوب شدن فریت شیشه در دماهای بالا متکی است. فریت شیشه لایه ضدبازتاب را حک میکند و رشد بلورهای نقره به داخل سیلیکون را ترویج میدهد و یک تماس اهمی با مقاومت کم ایجاد میکند.
خمیر نقره با دمای پایین عمدتاً به ذرات نقره معلق در یک سیستم رزین پلیمری وابسته است. پس از تبخیر حلال در دمای پایین، ذرات به هم فشرده میشوند تا تماسهای الکتریکی فیزیکی ایجاد کنند.
این مکانیسم معمولاً به خمیر با دمای پایین مقاومت حجمی بالاتری نسبت به خمیر با دمای بالا میدهد. این میتواند مقاومت سری کل سلول را افزایش داده و FF را کاهش دهد. تامینکنندگان خمیر از طریق مهندسی پودر در مقیاس نانو به این مشکل میپردازند. اقدامات معمول شامل کاهش محتوای نقره و بهبود ظرافت و رئولوژی خمیر است تا یک شبکه رسانای متراکم با مصرف نقره کمتر تشکیل شود.
| نوع خمیر | محتوای نقره | شرایط پخت | مقاومت حجمی | ویژگیهای فرآیند |
|---|---|---|---|---|
| خمیر نقره معمولی با دمای پایین | 35%-55%، یا به کم 20%-35% | تنظیمات معمول | تقریباً 4-8 μΩ·cm | ظرافت حدود 6-8 μm و ویسکوزیته تقریباً 155-165 Pa·s |
| سری AP-01، حاوی حلال | 33%-41% | حداقل 120°C به مدت 6-20 دقیقه | 4.57-7.62 μΩ·cm | پشتیبانی از چاپ با نسبت ابعاد بالا و عرض خطوط بسیار ریز |
| سری AP-02، بدون حلال | 33%-41% | حداقل 110°C به مدت 5-15 دقیقه | 4.31-8.53 μΩ·cm | مناسب برای باز شدن صفحه بالای 15 μm و سرعت چاپ بالای 400 mm/s |
سلولهای BC: FF به عنوان هشدار برای خرابی جداسازی سمت پشت
اگر چالش HJT در رسانایی دمای پایین باشد، چالش سلولهای تماس پشتی در محدودیتهای میکروسکوپی چیدمان الکترود است.
سلولهای BC سایهزنی شبکه فلزی سمت جلو را حذف میکنند و بنابراین میتوانند Isc را افزایش دهند. در عوض، تمام الکترودهای مثبت و منفی باید با فاصله بسیار کم در سطح پشتی به طور متناوب چیده شوند.
در این ناحیه سیمکشی با تراکم بالا، یک انحراف جزئی در چاپ صفحه، پخش شدن خمیر، یا یک نقص کوچک در لایه عایق ممکن است اتصال فیزیکی بین الکترودهای مثبت و منفی ایجاد کند. در این صورت، Rsh میتواند تقریباً به صفر برسد.
یک اتصال کوتاه میکروسکوپی جریان نشتی زیادی ایجاد میکند که ولتاژ کاری را تخلیه میکند. Voc فرو میریزد و FF ممکن است به صفر برسد. حاملهای فوتوژنریت شده در نزدیکی سطح جلو نیز باید مسافت جانبی بیشتری را قبل از رسیدن به الکترودهای جمعآوری فلزی پشتی طی کنند. این امر خطر مقاومت سری انباشته بدنه و جانبی را افزایش میدهد.
به همین دلیل، پایش نوسانات FF یکی از مهمترین اقدامات حفاظت از بازده در خط تولید سلولهای BC است. هر سلولی که از آستانه FF عبور نکند ممکن است نشاندهنده نقص در ایزولاسیون متالیزاسیون یا طراحی انتقال حامل باشد.
پنجره پخت: هم پخت ناقص و هم پخت بیش از حد توسط FF جریمه میشوند
برای سلولهای TOPCon و PERC، پخت در دمای بالا یکی از فرآیندهای بحرانی نهایی است. ویفرهای سیلیکونی با الکترودهای فلزی چاپ شده از یک کوره تسمهای با دمای پیک حدود 800 درجه سانتیگراد عبور میکنند. فریت شیشه در خمیر فلز از لایه غیرفعالسازی سطح ذوب شده و با سیلیکون زیرین یا میدان پشتی تماس آلیاژی یا مستقیم ایجاد میکند. این امر یک تماس اهمی ایجاد کرده و مقاومت سری را کاهش میدهد.
این فرآیند یک عمل متعادلسازی دقیق است. دمای بسیار پایین یا سرعت تسمه بسیار بالا باعث پخت ناقص میشود. فریت شیشه نمیتواند به اندازه کافی ذوب شود و ممکن است در حک کردن لایه نیترید سیلیکون یا اکسید تونل ناکام بماند. تعداد کریستالیتهای نقره رسوب کرده و نفوذ کرده به سیلیکون بسیار کم میشود. یک لایه عایق بین فلز و نیمههادی باقی میماند و مقاومت تماس به شدت افزایش مییابد. سمت بایاس مستقیم منحنی I-V صاف میشود و FF به طور غیرعادی پایین میآید.
دمای بیش از حد باعث پخت بیش از حد میشود. خمیر فلز بیش از حد تهاجمی میشود و کریستالیتهای نقره میتوانند مانند خار به یک اتصال PN کم عمق نفوذ کنند. این امر اتصال کوتاه و مراکز بازترکیبی ایجاد میکند. غیرفعالسازی آسیب میبیند، Rsh کاهش مییابد و نشتی به یک مشکل جدی تبدیل میشود.
در بازرسی EL، آسیب شبکه و شکست غیرفعالسازی ناشی از پخت بیش از حد اغلب به صورت الگوهای ابری، واترمارک یا علائم تسمه کوره ظاهر میشود.
برای گسترش پنجره فرآیند، تأمینکنندگان تجهیزات سیستمهای پخت و تزریق نور را توسعه دادهاند. این سیستمها یک کوره پخت را با یک محفظه تزریق نور ترکیب میکنند. پس از بازپخت در دمای بالا و آلیاژسازی، ویفر مستقیماً در دمای حدود 150-350 درجه سانتیگراد در معرض نور با شدت بالا قرار میگیرد.
فوتونهای با شدت بالا حاملها را تحریک کرده و حالت بار اتمهای هیدروژن داخل ویفر و نزدیک سطوح آن را تغییر میدهند. این میتواند نقصهای حرارتی میکروسکوپی و پیوندهای آویزان ایجاد شده در حین پخت را غیرفعال کند. نتایج آزمایش نشان میدهد که این درمان میتواند علائم آب EL و علائم تسمه کوره را کاهش داده و همزمان Voc و FF را بهبود بخشد.
LECO: یک مسیر غیرتعادلی از طریق تضاد متالیزاسیون TOPCon
در طول گسترش اولیه TOPCon، متالیزاسیون سمت جلو به یک گلوگاه اصلی بازده تبدیل شد. برای کاهش بازترکیب سطحی، سمت جلوی سلول TOPCon تمایل به استفاده از امیتر کمعمق با غلظت دوپینگ پایینتر دارد.
یک اتصال کمعمق و دوپینگ پایین برای خمیر نقره معمولی دمای بالا حاوی فریت شیشه تضاد ایجاد میکند. اگر خمیر به اندازه کافی پخت نشود، مقاومت تماسی بسیار بالا باقی میماند. اگر بیش از حد تهاجمی پخت شود، اتصال کمعمق ممکن است نفوذ کند و نشتی ایجاد کرده و FF را به سمت صفر ببرد.
بهینهسازی تماس با کمک لیزر یا LECO برای حل این تضاد توسعه یافت. LECO از یک مکانیسم فوتوالکتریک غیرتعادلی حرارتی استفاده میکند. به جای اعمال گرمایش جهانی با دمای بالا و مخرب، حاملهای بار را با یک لیزر با شدت بالا تحریک میکند در حالی که بایاس معکوس حدود 10 ولت یا بیشتر اعمال میکند.
تحت اثر ترکیبی بایاس قوی و حاملهای فوتوتولید شده، نقاط عایق ضعیف که در اثر پخت ناقص متصل نشدهاند، دچار شکست بهمنی موضعی میشوند. حاملهای آزاد توسط میدان الکتریکی از طریق تماس فلز-نیمههادی رانده میشوند و جریانهای محلی چند آمپر ایجاد میکنند.
این جریانهای قوی گرمایش ژول موضعی در نقاط تماس میکروسکوپی ایجاد میکنند. این امر پخت میکروسکوپی در مقیاس زمانی نانوثانیه تا میکروثانیه تولید میکند.
LECO استراتژی پخت TOPCon را از گرمایش جهانی تهاجمی به تعمیر موضعی هدفمند تغییر میدهد. تامینکنندگان خمیر میتوانند سیستمهای فریت شیشه سازگار با LECO طراحی کنند. فرآیند پخت تسمه معمولی میتواند برای محافظت از امیتر کمعمق کمی کمپخت باقی بماند، در حالی که LECO شکست الکتریکی موضعی در انتهای پشتی ایجاد کرده و مقاومت تماسی را کاهش میدهد.
نتایج اعتبارسنجی نشان میدهد که سلولهای بدون LECO ممکن است به دلیل مقاومت تماسی بیش از حد نزدیک به شکست عمل کنند. پس از درمان LECO، مقاومت تماسی کاهش مییابد در حالی که غیرفعالسازی حفظ میشود. FF افزایش مییابد و منجر به افزایش بازده تبدیل مطلق بیش از 0.2 درصد میشود.
LECO هنوز یک مرز فرآیندی دارد. اگر شدت نور خیلی کم باشد، تعمیر تماس ناقص است. اگر خیلی زیاد باشد، فرسایش شبکه و آسیب ساختاری ممکن است رخ دهد.
هنگامی که شدت لیزر به مقدار مخرب 375 MW/cm² میرسد، FF میتواند از 0.84 به 0.65 کاهش یابد، یعنی کاهش حدود 24%. Voc ممکن است از 0.745 V به 0.695 V کاهش یابد، در حالی که Jsc از 41.8 mA/cm² به 40.8 mA/cm² کاهش مییابد.
شبکه تماس میکروسکوپی ایجاد شده توسط LECO همچنین دارای درجهای از شکنندگی حرارتی غیرتعادلی است. تحلیل EL نشان میدهد که وقتی یک سلول تیمار شده با LECO تحت یک چرخه پخت دوم با دمای بالا قرار میگیرد، افزایش دمای پخت دوم از 280°C به 680°C میتواند مسیرهای رسانای میکروسکوپی ایجاد شده را مختل کند.
سپس مقاومت تماس دوباره بدتر میشود، FF به طور قابل توجهی کاهش مییابد و بازده اولیه سلول 26.35% شروع به کاهش میکند.
FF فقط یک درصد نیست. این نبض بازده تولید است.
نگاه کردن به داخل جعبه سیاه تولید سلول خورشیدی یک نکته را روشن میکند: فاکتور پرشوندگی بسیار بیشتر از یک درصد انتزاعی است که روی یک تستر آزمایشگاهی نشان داده میشود.
در سطح میکروسکوپی، FF بیان نهایی کشمکش بین مقاومت سری و مقاومت موازی در طول مسیر انتقال حامل است. در یک خط تولید، محدودیتهای رسانایی خمیر متالیزاسیون، دقت مکانیکی چاپ صفحه و تغییرات کوچک در پروفایل دمایی کوره پخت تسمهای را ثبت میکند.
در یک چرخه جدید PV که هزینههای غیرسیلیکونی نزدیک به پایین است و گسترش سرمایه سختتر میشود، هر فناوری با بازده بالا با همان مشکل اساسی روبرو است.
HJT باید یک شبکه رسانای قابل اعتماد را در محدوده پخت دمای پایین حفظ کند. سلولهای BC باید نشت بین الکترودهای مثبت و منفی را که تنها با فاصله میکروسکوپی جدا شدهاند، کنترل کنند. TOPCon برای ترمیم تماس و حفظ غیرفعالسازی به پخت، تزریق نور و LECO متکی است.
هدف همیشه یکسان است: کاهش مقاومت تماس رابط بدون نفوذ به اتصال PN و ایجاد نشت.
برای تولیدکنندگان، دنبال کردن مقدار بازده مطلق به تنهایی دیگر کافی نیست. یک سیستم تولید هوشمندتر باید تغییرات کوچک FF را در زمان واقعی پایش کرده و آنها را با روشهای تشخیصی غیرمخرب مانند QFLS و تحلیل شبه J-V ترکیب کند. این مسیر عملی به سوی تولید پایدارتر سلولهای خورشیدی با بازده بالای نسل بعدی است.
دیدگاه Ooitech
ارزش واقعی FF سرعت آن به عنوان یک هشدار تولید است. یک خط پایدار باید FF را همراه با Rs، Rsh، الگوهای EL، شبه-FF، دمای پخت و دادههای متالیزاسیون ردیابی کند، به جای اینکه هر نتیجه را جداگانه بررسی کند. برای فناوریهای TOPCon، HJT و BC، این مجموعه داده ترکیبی میتواند یک پنجره فرآیند در حال تغییر را خیلی قبل از اینکه توزیع نهایی بازده افت جدی نشان دهد، آشکار کند.
مطالعه بیشتر و دادههای زمینهای
منابع مرجع عمومی درباره این موضوع، منتشرشده توسط سازمانهایی که نقشه راه فناوری و دادههای بازار این صنعت را نگهداری میکنند: