مقایسه TOPCon و سلول خورشیدی BC: مقایسه پشتی
فهرست مطالب
تفاوت بین TOPCon و BC معمولاً در سطح جلوی سلول بحث میشود، جایی که میتوان آن را اندازه گرفت. بیشتر ریسک تولید در پشت سلول قرار دارد، جایی که باید به دنبال آن گشت.
فناوری سلول PV · تولید ماژول · توسط جری، Ooitech
۱. مقایسه، در یک عکس
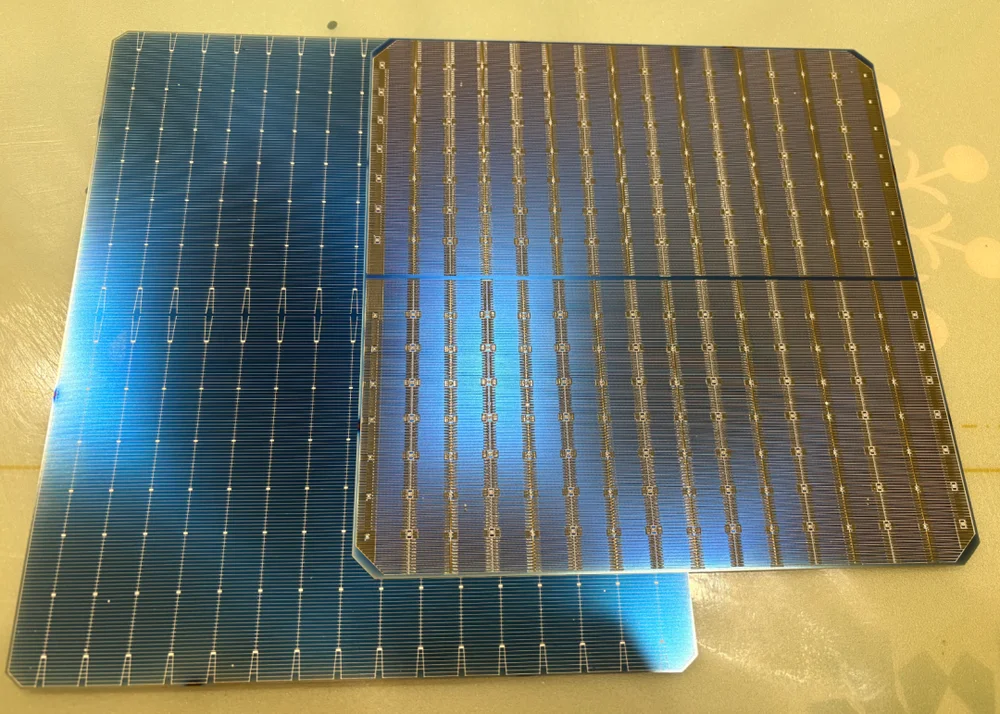
شکل ۱: پشت یک سلول TOPCon (چپ) در کنار پشت یک سلول BC (راست). سطح پشتی TOPCon یک میدان پیوسته و عمدتاً یکنواخت است. پشت BC به نواحی الکترود گسسته سازمان یافته است.
سلول سمت چپ نشان میدهد ساختار پشتی متعارف چگونه است: یک میدان پهن و یکنواخت با یک خانواده واحد از ویژگیها که در سراسر آن کشیده شده است. سلول سمت راست از نظر ساختاری کار متفاوتی انجام میدهد. هم الکترود مثبت و هم منفی روی همان یک سطح قرار دارند، به همین دلیل الگو متراکمتر و قطعهقطعهتر است.
همین یک مشاهده، مبادلهای را توضیح میدهد که BC را در هر مرحله از تولید ماژول همراهی میکند.
۲. چرا BC بازدهی جلو را با دوفازی بودن میخرد
BC هر دو قطبیت را به پشت منتقل میکند. بنابراین سطح جلوی سلول هیچ شینه و هیچ انگشتی ندارد، پس هیچ فلزی نور ورودی را مسدود نمیکند و هیچ تلفات سایهاندازی در جلو پرداخت نمیشود. این منبع مزیت بازدهی سطح جلوی BC است، و مزیتی واقعی است.
هزینه در پشت پرداخت میشود. چون تمام فلزکاری روی یک سطح متمرکز شده است، پشت یک سلول BC پر از انگشتها و شینههای ریز است. آن خطوط فلزی فضایی را اشغال میکنند که در غیر این صورت تابش پشتی را جمع میکرد، بنابراین یک ماژول BC نور کمتری از پشت نسبت به یک ماژول TOPCon با همان ابعاد جمع میکند. این دلیل ساختاری پایینتر بودن دوفازی بودن BC از دوفازی بودن TOPCon است، و هیچ مقدار تنظیم فرآیند آن را حذف نمیکند. این پیامد طراحی است، نه یک نقص.
| TOPCon | BC | |
|---|---|---|
| قرارگیری الکترود | قطبیتهای مخالف روی وجوه مخالف | هر دو قطبیت روی وجه پشتی |
| سایهاندازی جلو | انگشتها و شینهها جلو را سایه میاندازند | بدون فلزکاری جلو، پس بدون سایهاندازی جلو |
| جمعآوری نور پشتی | پشت عمدتاً عاری از فلزکاری است | فلزکاری پشتی ناحیه جمعآوری را کاهش میدهد |
| مرحله فرآیند اضافی | هیچکدام مخصوص جداسازی قطبیت | مواد عایق بین الکترودهای با قطبیت مخالف |
۳. مسئله چیدمان الکترود
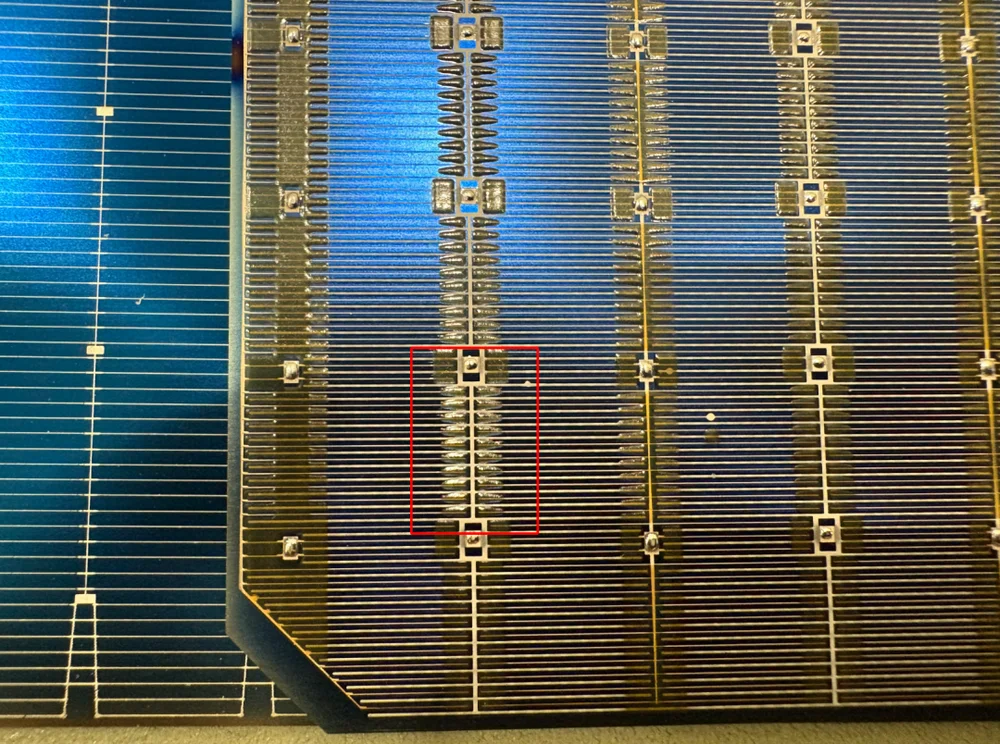
شکل ۲: نمای نزدیکتر از پشت BC. ناحیه برجستهشده جایی است که ساختارهای با قطبیت مخالف نزدیک هم قرار میگیرند، که دقیقاً همان جایی است که جداسازی باید دوام بیاورد.
در پشت TOPCon، قطبیتها هرگز به هم نمیرسند، چون روی وجوه مختلف سلول قرار دارند. در پشت BC آنها یک سطح را به اشتراک میگذارند، که در نواحی چیده شدهاند: انگشتهای منفی، شینههای منفی، انگشتهای مثبت و شینههای مثبت، همه درهمبافته در همان صفحه.
این مجاورت مسئله مهندسی است. دو الکترود با قطبیت مخالف که فاصله کمی از هم دارند، اگر هرگز با هم تماس پیدا کنند، سلول را اتصال کوتاه میکنند، چه از طریق نقص چاپ، چه یک نوسان لحیمکاری، آلودگی، یا آسیب مکانیکی در حین جابهجایی. ماده عایقی که بین آنها چاپ میشود همان چیزی است که از این امر جلوگیری میکند، که آن را به یک لایه عملکردی تبدیل میکند نه یک افزودنی محافظ.
ما جنبه مواد و فرآیند این موضوع را با جزئیات در چرا سلولهای خورشیدی BC به چسب عایق در پشت نیاز دارند, پوشش میدهیم، از جمله اینکه لایه باید چه کاری انجام دهد و چگونه اعمال میشود.
۴. پرسشی که هیچکس نمیتواند با یک آزمون آزمایشگاهی پاسخ دهد
وقتی جداسازی به یک لایه چاپی وابسته میشود، پرسش واضح این است که آن لایه چقدر دوام میآورد. گارانتی یک ماژول ۲۵ سال است، و محیط میدانی ملایم نیست: نوسانات دمایی روزانه، قرارگیری مداوم در معرض فرابنفش، نفوذ رطوبت و چرخههای حرارتی مکرر همه روی همان سطح مشترک اثر میگذارند.
لایه جداسازی باید در تمام آن دوره جداساز باقی بماند. نمیتواند ترک بخورد، گچی شود، لایهلایه شود یا به یک مسیر رسانا تخریب شود. یک سلول تازهساخته که بازرسی ورودی را پاس میکند ثابت میکند لایه در روز آزمایش بهدرستی اعمال شده است. هیچ چیزی درباره سال دوازدهم ثابت نمیکند.
این جوهره بحث قابلیت اطمینان بلندمدت پیرامون BC است، و بحثی منصفانه است نه یک انتقاد. سه متغیر نتیجه را تعیین میکنند:
| متغیر | چرا اهمیت دارد |
|---|---|
| فرمولاسیون مواد | مقاومت در برابر هوازدگی خاصیتی از شیمی است. دو تأمینکننده که "چسب عایق" میفروشند میتوانند سالها در عملکرد فرابنفش و گرمای مرطوب از هم فاصله داشته باشند. |
| کنترل پوشش | یکنواختی ضخامت و تعریف لبه تعیین میکند که آیا جداسازی پیوسته است. یک چاپ نازک یا قطعشده یک اتصال کوتاه نهفته است. |
| پخت | مواد کمپختشده اجزای واکنشپذیر را نگه میدارد و چسبندگی را از دست میدهد؛ پخت بیشازحد آن را ترد میکند. هر دو عمر میدانی را کوتاه میکنند. |
اینجاست که تأمینکنندگان از هم جدا میشوند. تولیدکنندگانی که از فرمولاسیونهای با هوازدگی بالا با کنترل دقیق چاپ و پخت استفاده میکنند، در برابر پرسش ۲۵ ساله حاشیه امن میخرند. تولیدکنندگانی که لایه جداسازی را یک ردیف هزینه برای کمینهسازی میدانند، ریسکی را حمل میکنند که تا زمانی که ماژولها در میدان و خارج از دسترس گارانتی نباشند، ظاهر نخواهد شد.
۵. این چه چیزی را در خط تولید ماژول تغییر میدهد
برای کارخانهای که ماژولهای BC را مونتاژ میکند، معماری پشتی چهار چیز را در سالن تولید تغییر میدهد.
| ناحیه | چه چیزی تغییر میکند |
|---|---|
| ریبونزنی (Stringing) | همه اتصالات روی یک وجه قرار میگیرند. تحمل قرارگیری و کنترل دمای لحیمکاری بیشتر اهمیت دارد، چون یک نوسان لحیمکاری نزدیک لایه جداسازی آسیب وارد میکند که بهصورت نوری قابل مشاهده نیست. |
| تنش مکانیکی | گرم کردن یک وجه سلول در حالی که وجه دیگر خنکتر میماند، باعث خمیدگی میشود. رشتهها و ماژولهای BC به این پدیده حساستر هستند که در چرا رشتههای سلول BC مانند قایق تاب میخورند و چرا سلولهای BC بیشتر مستعد خمیدگی هستند. |
| بازرسی | اتصال کوتاه بین الکترودهای مجاور ممکن است بهصورت نقص مکانیکی نمایان نشود. تصویربرداری EL پیامد الکتریکی را آشکار میکند و باید با آگاهی از محل قرارگیری قطبیتها خوانده شود. |
| قابلیت ردیابی | از آنجا که حالت خرابی نهفته است و نه فوری، سوابق آزمون هر ماژول تنها راه پاسخ به ادعای میدانی سالها بعد است. |
هیچیک از این موارد تولید BC را بهطور مطلق دشوارتر نمیکند. بلکه پنجره فرآیند را در نقاط مشخص و قابل شناسایی باریکتر میکند و هزینه ناهمگونی را بالا میبرد. این پیامد مستقیمی برای تجهیزات دارد: خطی که فرمتهای BC را اجرا میکند به کنترل لحیمکاری و قابلیت بازرسی متناسب با پنجرهای باریکتر از همان خط در حالت TOPCon نیاز دارد.
۶. چگونه خطر را کاهش دهیم
چهار اقدام عملی، به ترتیب بازدهی.
- مواد عایق را تأیید صلاحیت کنید، نه تأمینکننده را. دادههای UV و رطوبت-گرما را برای فرمولاسیون مشخص درخواست کنید، نه یک ادعای کلی «ضد-PID» یا «عایق». فرمولاسیونها را در محدودهای که ممکن است استفاده کنید، از جمله هر منبع دوم برنامهریزیشده، مقایسه کنید.
- چاپ و پخت را بهعنوان پارامترهای فرآیند کنترل کنید. یکنواختی ضخامت، تعریف لبه و برنامه پخت باید با حدود و سوابق در طرح کنترل فرآیند قرار گیرند، زیرا خرابیای که جلوگیری میکنند در ایستگاه قابل مشاهده نیست.
- بازرسی الکتریکی، نه فقط نوری. تصویربرداری EL پس از رشتهکشی و پس از لمینت، همراه با اندازهگیری I-V به ازای بارکد هر ماژول، چیزی است که یک خطر نهفته را به خطری قابل تشخیص تبدیل میکند. دلایل مناسب بودن EL بهعنوان ابزار درست در EL testing: inline vs offline setup.
- استرینگر را با فرمت تطبیق دهید. اتصالات BC همه روی یک وجه هستند، بنابراین پیکربندی سر لحیمکاری، جابهجایی ریبون و پروفایل دما مخصوص فرمت است. SS-1500B tabber stringer ما دقیقاً به همین دلیل برای پوشش سلولهای BC، TOPCon و PERC مشخص شده است و ظرفیت رشتهکشی BC را به تولیدکنندگان اروپایی از جمله یک تولیدکننده ماژول لهستانی.
۷. سؤالات متداول
چرا دووجهی بودن BC کمتر از TOPCon است؟
زیرا هر دو الکترود در پشت قرار دارند. متالیزاسیون پشتی فضایی را اشغال میکند که در غیر این صورت تابش پشت را جمعآوری میکرد، بنابراین نور کمتری از پشت به سلول میرسد. TOPCon دو قطبیت را روی وجوه مقابل نگه میدارد و پشت را نسبتاً باز میگذارد. این پیامد ساختاری معماری است، نه تفاوت کیفیت ساخت.
لایه عایق روی سلول BC برای چیست؟
الکترودهای مثبت و منفی را که سطح پشتی را به اشتراک میگذارند، جدا میکند. بدون آن، هر تماسی بین ساختارهای مجاور با قطبیت مخالف، سلول را اتصال کوتاه میکند. این یک لایه عملکردی است، نه یک پوشش اختیاری.
آیا میتوان پایایی ۲۵ ساله آن لایه را اثبات کرد؟
نه بهطور مستقیم. آزمونهای تسریعشده و بازرسی ورودی نشان میدهند که لایه بهدرستی اعمال و مشخص شده است. اینکه آیا ۲۵ سال عایق میماند به فرمولاسیون، یکنواختی چاپ و پخت، و به نحوه تحمل آنها تحت UV، رطوبت و چرخه حرارتی بستگی دارد. به همین دلیل مشخصات مواد و سوابق فرآیند بهاندازه نتیجه آزمون ورودی اهمیت دارند.
آیا BC به تجهیزات متفاوتی از TOPCon نیاز دارد؟
ماشینهای متفاوت نه، اما تنظیمات متفاوت و کنترل دقیقتر در نقاط مشخص: دمای لحیمکاری و پیکربندی سر، جابهجاییای که از گرمایش یکطرفه اجتناب کند، و بازرسیای که بتواند یک نقص الکتریکی بدون نشانه مکانیکی قابل مشاهده را تشخیص دهد. بسیاری از پلتفرمهای استرینگر در صورت پیکربندی صحیح هر دو فرمت را پوشش میدهند.
آیا الگوی متالیزاسیون پشتی بر بازرسی EL تأثیر میگذارد؟
نحوه خواندن تصویر را تغییر میدهد. اتصال کوتاه یا ناحیه قطعشده در پشت BC همیشه با یک نقص بصری آشکار مطابقت ندارد، بنابراین اپراتور باید بداند قطبیتها کجا قرار دارند و پشت نرمال چگونه است، پیش از قضاوت درباره یک ناهنجاری. نگه داشتن تصاویر مرجع بر اساس فرمت سلول در ایستگاه ارزشمند است.
یک کارخانه ماژول جدید کدام فرمت را انتخاب کند؟
به محل نصب ماژولها بستگی دارد. دووجهی بودن بالاتر TOPCon به نفع نصبهای زمینی و مرتفع است که تابش پشت معنادار است. بازده وجه جلویی BC به نفع کاربردهای محدود از نظر فضا مانند پشتبامهاست، جایی که جای دادن توان بیشتر روی سطح ثابت بام مهمتر از بهره پشتی است. پاسخ درست تابعی از نصب است، نه فقط ماژول.
نتیجهگیری نهایی
عکس پشت، بدهبستان BC را به شکلی قابل درک نشان میدهد که برگه داده نمیتواند. انتقال هر دو قطبیت به پشت، بازده وجه جلویی را میخرد و دووجهی بودن را هزینه میکند و لایه عایق چاپیای معرفی میکند که رفتار بلندمدت آن در آزمایشگاه قابل اثبات نیست. برای یک کارخانه ماژول این یعنی سه چیز باید درست انجام شود: تأیید صلاحیت اختصاصی مواد عایق، کنترل چاپ و پخت بهعنوان پارامترهای فرآیند همراه با سوابق، و بازرسی الکتریکی تا یک نقص نهفته به نقصی تشخیصدادهشده تبدیل شود. اگر در حال پیکربندی خطی برای فرمتهای BC یا TOPCon هستید، فرمت سلول، مشخصات ریبون و اندازه هدف ماژول را به ما بگویید و ما پیکربندی رشتهکشی و بازرسی را حول آن مشخص خواهیم کرد.