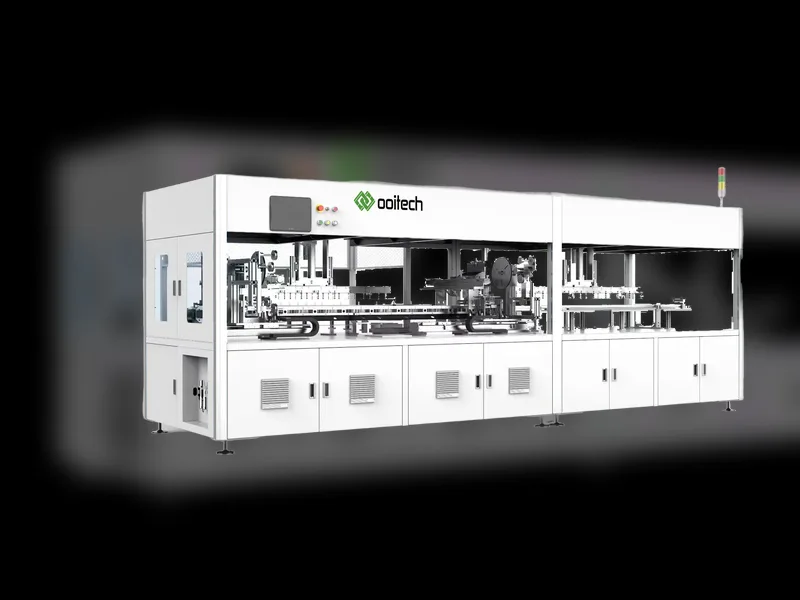
لمینیتور پنل خورشیدی — فرآیند لمینیشن توضیح داده شده
فهرست مطالب
پاسخ سریع: لمینیشن مرحلهای است که یک دسته شل از شیشه، کپسولکننده، سلولهای بههممتصل و پشتورق را به یک واحد مهر و موم شده و صلب تبدیل میکند. لمیناتور خلأ ایجاد میکند تا هوای محبوس را خارج کند، سپس فشار اعمال میکند در حالی که صفحات دسته را گرم میکنند تا EVA اتصال عرضی برقرار کند. پنجره فرآیند باریک است: اتصال عرضی حدود 140 °C تا 150 °C پیش میرود، در حالی که دسته از ناحیهای نزدیک 120 °C عبور میکند که کپسولکننده هنوز سیال است و مستعد تشکیل حباب میباشد، و سرد شدن باید بهصورت کنترلشده در گامهای حدود 20 °C انجام شود تا از تنش حرارتی روی سلولها جلوگیری شود. یکنواختی دما در سراسر صفحه، مشخصهای است که کیفیت را تعیین میکند، زیرا یک گوشه سرد کپسولکننده پختهنشده باقی میگذارد و یک نقطه داغ آن را تخریب میکند. هر دو خرابی در بازرسی نهایی یکسان به نظر میرسند و پس از پنج سال قرارگیری در فضای باز رفتار بسیار متفاوتی دارند.
تولید ماژول PV · توسط جری، Ooitech
فرآیند تولید پنل خورشیدی: لمینیشن
امروز به یکی از فرآیندهای کلیدی در تولید ماژول خورشیدی نگاه میکنیم: لمینیت.
در خط تولید ماژول فتوولتائیک، لمینیشن تنها یک مرحله گرمایشی نیست. این یکی از مهمترین فرآیندهایی است که عملکرد نهایی، قابلیت اطمینان، ظاهر و عمر مفید پنل خورشیدی تمامشده را تعیین میکند. از طریق دمای کنترلشده، خلأ و فشار، سلولهای خورشیدی، شیشه، EVA یا POE لایه محافظ, پشتیبان و سایر مواد به یک ماژول یکپارچه و جامد متصل میشوند.
یک فرآیند لمینیت خوب به بهبود توان خروجی بلندمدت کمک میکند و ماژول را در برابر رطوبت، تنش مکانیکی، چرخه حرارتی و شرایط آب و هوایی بیرونی محافظت میکند. اگر لمینیت به خوبی کنترل نشود، مشکلاتی مانند حباب، چسبندگی ضعیف، ترک سلول، عیوب لبه یا اتصال عرضی کم کپسولانت ممکن است ظاهر شود.
اصل کار یک ماژول خورشیدی لمینیتور
یک لمینیتور پنل خورشیدی معمولی عمدتاً از بخشهای زیر تشکیل شده است:
| بخش اصلی | عملکرد |
|---|---|
| صفحه پایین / صفحه گرمایش | یک سطح گرمایش صاف. معمولاً توسط روغن با دمای بالا یا میلههای گرمایش الکتریکی برای رسیدن به دمای فرآیند مورد نیاز گرم میشود. |
| پوشش بالایی | مجهز به غشای سیلیکونی، حلقه آببندی و اجزای مرتبط. برای بستن محفظه به پایین حرکت میکند و از طریق غشا فشار اعمال میکند. |
| محفظه بالایی | فضای بین پوشش بالایی و غشای سیلیکونی. |
| محفظه پایینی | فضای بین صفحه گرمایش و پوشش بالایی پس از بسته شدن. |
| پمپ خلأ | برای تخلیه محفظه بالایی یا پایینی و خارج کردن هوا از استک ماژول استفاده میشود. |
| سیستم پمپ هوا / باد کردن | برای باد کردن محفظه بالایی یا پایینی و اعمال فشار در حین لمینیت استفاده میشود. |
پس از درک این بخشهای اصلی، میتوانیم نحوه کار لمینیتور را گام به گام بررسی کنیم.
مرحله ۱: بستن درب
پس از ورود ماژول به لمینیتور، درب بالایی تحت نیروی سیلندرهای هیدرولیک به سمت پایین حرکت میکند. هنگامی که به موقعیت صحیح میرسد، حلقه آببندی روی درب بالایی به طور محکم با صفحه پایینی تماس پیدا کرده و فضایی آببندی شده ایجاد میکند. این فضای آببندی شده محفظه پایینی است.

نقشه ممکن است ساده به نظر برسد، اما به توضیح واضح ساختار پایه کمک میکند.
مرحله ۲: تخلیه هوای محفظه پایینی
سرعت تخلیه آن محفظه چقدر است و کدام ترکیب پمپ این کار را انجام میدهد، در پمپهای خلأ لمیناتور و پنجره گاززدایی EVA پوشش داده شده است.
پمپ خلأ شروع به تخلیه محفظه میکند. در بسیاری از محیطهای تولید، فرآیند تخلیه حدود ۶ دقیقه طول میکشد، اگرچه زمان دقیق به نوع ماژول، مواد انکپسولانت، طراحی لمینیتور و دستورالعمل فرآیند بستگی دارد.
در حین تخلیه، صفحه پایینی از قبل گرم شده است. پس از ورود ماژول به لمینیتور، به طور مداوم گرم میشود تا به دمای تنظیم شده صفحه گرمایش نزدیک شود. در این مرحله گرمایش، فیلم انکپسولانت شروع به ذوب شدن کرده و از حالت جامد به حالت جریانیافته تغییر میکند.
محیط خلأ به هوا و گازهای فرار داخل انکپسولانت مذاب و استک ماژول اجازه خروج میدهد. این بسیار مهم است. اگر گاز محبوس شده قبل از شروع پخت انکپسولانت خارج نشود، ممکن است حبابهایی در داخل ماژول پس از لمینیت باقی بماند.
مرحله ۳: باد کردن محفظه بالایی و فشار لمینیت
پس از تخلیه، محفظه بالایی باد میشود. غشای سیلیکونی یک ماده انعطافپذیر است، بنابراین تحت فشار هوا منبسط و تغییر شکل میدهد. سپس به طور محکم روی سطح ماژول فشار آورده و فشار یکنواخت اعمال میکند.
این فشار به خارج کردن حبابهای باقیمانده از ماژول کمک میکند. همزمان، ترکیب گرما و فشار باعث میشود انکپسولانت جریانیافته شروع به پخت و اتصال عرضی کند. انکپسولانت به تدریج از حالت مایعمانند به یک لایه اتصال جامد پایدار تبدیل میشود.

این شماتیک نشان میدهد که پس از باد کردن، غشای سیلیکونی به طور محکم روی ماژول قرار میگیرد. همچنین به جلوگیری از خارج شدن بیش از حد انکپسولانت مذاب تحت فشار کمک میکند.
مرحله ۴: نگهداری فشار و پخت
هنگامی که محفظه بالایی به فشار مورد نیاز رسید، لمیناتور این فشار را برای مدت زمان مشخصی حفظ میکند. در طول این دوره نگهداری، انکپسولانت به اتصال عرضی ادامه میدهد تا به درجه اتصال عرضی مورد نیاز برسد.
پس از اتمام فرآیند، محفظه پایینی باد میشود تا حالت خلأ آزاد شود. همزمان، محفظه بالایی تخلیه میشود تا فشار آزاد شود. سپس درپوش بالایی از صفحه پایینی جدا میشود و ماژول قبل از تخلیه به محفظه خنککننده منتقل میشود.

این شماتیک از یک وبسایت، ایده کلی از جریان فرآیند را ارائه میدهد.
نکات مهم فرآیند
پارچه نچسب مورد نیاز است
ماژول مستقیماً با غشای سیلیکونی یا صفحه گرمایش تماس ندارد. یک لایه پارچه نچسب بین آنها قرار میگیرد. وظیفه اصلی آن جلوگیری از چسبیدن EVA ذوب شده یا سایر انکپسولانتها به صفحه گرمایش یا غشای سیلیکونی است.
لمیناتورهای مدرن معمولاً از سه محفظه کاری استفاده میکنند
بیشتر لمیناتورهای مدرن ماژولهای فتوولتائیک با سه محفظه کاری طراحی میشوند و هر محفظه هدف فرآیندی متفاوتی دارد.
| مرحله | هدف اصلی | ویژگی معمول فرآیند |
|---|---|---|
| مرحله اول | ذوب انکپسولانت و حذف حبابهای هوا | دمای پایینتر، خلأ و فشار کمتر. معمولاً حدود 120 درجه سانتیگراد بسته به مواد و دستورالعمل. |
| مرحله دوم | اتصال عرضی انکپسولانت و اتصال نهایی | دمای بالاتر و فشار بالاتر. معمولاً حدود 140 درجه سانتیگراد بسته به مواد و دستورالعمل. |
| مرحله سوم | خنکسازی و تثبیت شکل | خلأ، فشار بسیار کم و دمای پایین صفحه حدود 20 درجه سانتیگراد برای خنک کردن ماژول. |
دلیل استفاده از سه مرحله عمدتاً بهبود کارایی تولید و پایداری فرآیند است.
در مرحله اول، هدف اصلی ذوب انکپسولانت و حذف حبابهای هوا است. دما نباید خیلی بالا باشد و فشار نباید خیلی زیاد باشد. اگر انکپسولانت خیلی زود شروع به اتصال عرضی کند، حبابهای داخلی ممکن است به درستی خارج نشوند و حبابها در داخل ماژول نهایی باقی بمانند.
در مرحله دوم، هدف اصلی اتصال عرضی است. دما بالاتر و فشار بیشتر است که به تسریع واکنش پخت انکپسولانت و بهبود عملکرد چسبندگی کمک میکند.
در مرحله سوم، خنکسازی وظیفه اصلی است. فقط فشار کمی برای کاهش تغییر شکل یا خمیدگی در طول خنکسازی مورد نیاز است.
ناهنجاریهای رایج در فرآیند لمینیشن
| عیب | علل احتمالی |
|---|---|
| حباب روی سطح سلول خورشیدی | دمای مرحله اول بیش از حد بالا، اتصال عرضی انکپسولانت قبل از خروج حبابها، شرایط خلأ غیرعادی، سرعت خلأ ناکافی، یا زمان خلأ بسیار کوتاه. |
| حبابهای برفمانند در لبهها یا چهار گوشه | ارتفاع قاب لمینیشن ممکن است نامناسب باشد، یا اندازه قاب با ماژول مطابقت نداشته باشد. |
| استحکام پوسته شدن یا درجه اتصال عرضی تأیید نشده | دمای بسیار پایین، فشار بسیار کم، زمان نگهداری بسیار کوتاه، یا مشکل کیفیت انکپسولانت. |
| ترک سلول پس از لمینیشن | فشار لمینیشن بیش از حد بالا، وجود اشیاء خارجی روی پارچه با دمای بالا، یا سطح ناهموار پارچه. |
| حباب در اطراف ناحیه ریبون | مشکل کیفیت فلاکس، خشک نشدن کامل فلاکس، یا مشکلات مربوط به باقیمانده لحیمکاری. |
برای کیفیت پایدار ماژول، دستورالعملهای لمینیشن نباید کورکورانه از یک محصول به محصول دیگر کپی شوند. ضخامت شیشه، فناوری سلول، نوع انکپسولانت، اندازه ماژول، ساختار پشتیبان و سرعت تولید متفاوت ممکن است نیاز به تنظیم دستورالعمل داشته باشند.
دیدگاه Ooitech
به عنوان یک تأمینکننده تجهیزات، ما اینگونه میبینیم: لمینیشن اغلب جایی است که انحرافات کوچک فرآیند به مشکلات کیفی قابل مشاهده تبدیل میشوند، بنابراین کارخانهها باید دستورالعمل لمیناتور را به عنوان یک پارامتر تولید کنترلشده در نظر بگیرند، نه فقط یک تنظیم دستگاه. برای ماژولهای با بازده بالا مانند MBB، TOPCon، IBC یا محصولات شینگل، فشار یکنواخت، عملکرد پایدار خلأ و مناطق گرمایشی صحیح بهویژه مهم هستند زیرا ساختار سلول و طراحی اتصالدهی میتوانند به تنش حساستر باشند. Ooitech معتقد است یک خط ماژول خوب تنها به خرید تجهیزات مربوط نیست، بلکه به هماهنگ کردن آموزش فرآیند، رفتار مواد و نگهداری روزانه در یک سیستم تولید پایدار بستگی دارد.