لکههای PL، تاولزدگی و علائم قایق: کدام مرحله
فهرست مطالب
پاسخ سریع: لکههای فوتولومینسانس، تاولزدگی و رد قایق سه امضای نقص متمایز هستند، و فصل اهمیت دارد: از ژوئن تا سپتامبر، بیش از 80% نقصهای سطح ویفر در بسیاری از خطوط از همان خوشه علل فرآیندی ناشی میشوند. این سه در یک تصویر کموضوح مشابه به نظر میرسند و راهحلهای کاملاً متفاوتی دارند. یک لکه PL معمولاً به یک مسئله آلودگی یا جابجایی اشاره دارد تا یک مسئله حرارتی. تاولزدگی به یک مرحله رسوبگذاری یا خشککردن برمیگردد که در آن یک لایه بهطور نامنظم تشکیل شده است. رد قایق یک امضای حامل است — موقعیت ویفر در قایق خود را در فرآیند بازتولید کرده است. ضخامت لایههای درگیر در 1 nm، 1.5 nm، 3 nm، 5 nm و 6 nm قرار دارند، که بهاندازهای نازک است که یک اثر سطحی بر رفتار تودهای غالب میشود. ترتیب تشخیصی باید از شکل نقص پیروی کند، نه از ترتیب فرآیند.
تولید ماژول PV · توسط جری، Ooitech
لکههای PL، تاولزدگی و علائم قایق: ابتدا کدام مرحله را بررسی کنیم؟
هر سال از ژوئن تا سپتامبر، بیش از ۸۰٪ کارخانههای سلول خورشیدی دقیقاً همان سردرد را تجربه میکنند. کارگاه در دمای ثابت ۲۵ درجه سانتیگراد نگه داشته میشود، دستورالعملهای فرآیند دستنخورده باقی میمانند، جریان گاز کاملاً طبیعی است و منحنیهای دما دقیقاً در محدوده مشخصات قرار دارند. با این حال، طول عمر حاملهای اقلیت پس از غیرفعالسازی همچنان کاهش مییابد. نوسانات بازده معمولاً به عنوان یک اثر مبهم تابستانی نادیده گرفته میشوند. این راهنما چهار علت ریشهای قابل اقدام و قابل ردیابی را تجزیه و تحلیل میکند و تنظیمات عملی فرآیند را برای فصل تابستان ارائه میدهد.
صحنه مشکل و مشخصات نقص
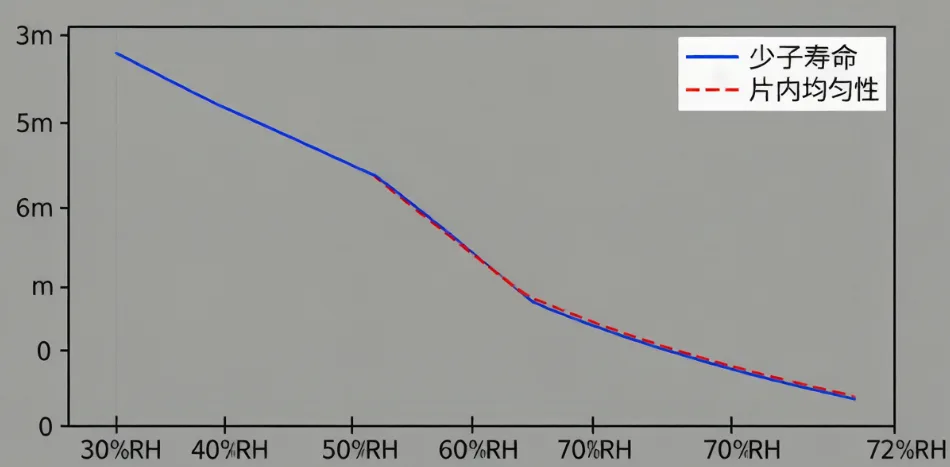
یک مورد واقعی از یک کارخانه در شرق چین در ماه ژوئن را در نظر بگیرید. کارگاه در دمای پایدار ۲۵ درجه سانتیگراد بود، اما رطوبتسنج اتاق تمیز ۷۲٪ را نشان داد. در مقایسه با رطوبت ۳۰٪ در زمستان، این بیش از دو برابر است. مهندسان فرآیند متوجه شدند که طول عمر حاملهای اقلیت پس از غیرفعالسازی در کل کاهش یافته و از ۲ میلیثانیه معمول به ۱.۲ میلیثانیه رسیده است. حتی بدتر، ویفرهای بالا و پایین همان لوله اختلاف ۴۰٪ در طول عمر نشان دادند.
این یک مورد منزوی نیست. شما میتوانید دمای کارگاه را کنترل کنید، اما رطوبت موضوع دیگری است. یک باران ناگهانی تابستانی میتواند به راحتی رطوبت اتاق تمیز را از ۵۰٪ به ۸۰٪ برساند. هر مرحله در فرآیند غیرفعالسازی به شدت به این رطوبت حساس است.
غیرفعالسازی فقط پوشش دادن یک فیلم نیست. آن را به عنوان یک موشک دو مرحلهای در نظر بگیرید. مرحله اول خود رسوبگذاری است که به غیرفعالسازی شیمیایی از Al₂O₃ یا SiNₓ برای اشباع پیوندهای آزاد و همچنین غیرفعالسازی میدان الکتریکی برای سرکوب بازترکیب سطحی متکی است. مرحله دوم غیرفعالسازی هیدروژنی است. پخت در دمای بالا هیدروژن را از فیلم خارج میکند و آن را به سطح سیلیکون و نقصهای حجمی فشار میدهد تا هر پیوند آزاد باقیمانده را غیرفعال کند.
عامل واقعی که کیفیت نهایی غیرفعالسازی شما را تعیین میکند، میزان آزادسازی هیدروژن در طول پخت است. رفتار هیدروژن—از شکل آن در فیلم تا سینتیک آزادسازی و مسیر انتشار—به شدت به دما و رطوبت وابسته است. دقیقاً به همین دلیل است که نقصهای تابستانی توسط تغییرات رطوبت ایجاد میشوند، نه تغییرات دما.
چهار خط انتقال رطوبت در غیرفعالسازی
بیایید این را به چهار خط انتقال خاص تقسیم کنیم. کارگاه ممکن است دمای کنترلشده داشته باشد، اما این چهار ناحیه مستقیماً تحت تأثیر شرایط تابستانی قرار دارند.
خط ۱: انحراف هیدروژن ناشی از دمای آب خنککننده
محفظههای PECVD در طول رسوبدهی نیاز به خنکسازی مداوم دارند تا میدان دمایی دقیق حفظ شود. چیلرها معمولاً کندانسورهای خود را روی پشتبام یا بیرون قرار میدهند و از آب رودخانه یا چاه استفاده میکنند که کاملاً در اختیار فصل است.
در زمستان، دمای بیرون حدود ۵–۱۰ درجه سانتیگراد است و آب خنککننده بهطور کاملاً پایدار در ۲۰–۲۲ درجه سانتیگراد باقی میماند. در تابستان، گرما از ۳۵ درجه سانتیگراد عبور میکند. راندمان چیلر کاهش مییابد و دمای آب خنککننده به راحتی به ۲۸–۳۰ درجه سانتیگراد میرسد.
اتاق تمیز شما ممکن است همچنان ۲۵ درجه سانتیگراد باشد، اما آن آب خنککننده گرمتر مستقیماً دمای دیواره محفظه PECVD را تغییر میدهد. توزیع تابش حرارتی جابهجا میشود. ویفرهایی که در موقعیتهای مختلف داخل لوله قرار دارند، دمای رسوبدهی واقعی کاملاً متفاوتی را تجربه میکنند. شکاف دمایی بین ویفرهای بالا و پایین گستردهتر میشود که همین تنوع عظیم ۴۰٪ در طول عمر در همان دسته را توضیح میدهد.
چه از ALD برای Al₂O₃ استفاده کنید یا PECVD برای SiNₓ، تغییر دمای محفظه به این معنی است که چگالی فیلم و محتوای هیدروژن تغییر خواهد کرد.
| دمای رسوبدهی | ویژگیهای فیلم | رفتار هیدروژن |
|---|---|---|
| کمی پایین | چگال، محتوای H بالا، عمدتاً N-H/Si-H | نیاز به دمای پخت بالاتر برای آزادسازی کامل |
| کمی بالا | سست، محتوای H بالا، پیوندهای H ضعیف | خیلی سریع آزاد میشود، در سطح مشترک جمع میشود |
تولید صنعتی به یک پنجره بهینه بسیار باریک متکی است که چگالی فیلم و محتوای هیدروژن را متعادل میکند. انحراف فقط ±۵ درجه سانتیگراد میتواند شما را از آن پنجره خارج کند. وقتی آب خنککننده تابستانی بیش از حد گرم میشود، کل میدان دمایی محفظه تغییر میکند و پارامترهای فیلم نیز همراه با آن منحرف میشوند.
خط ۲: تاولزدگی AlOₓ ناشی از تاریخچه حرارتی نامتناسب
این مشکل در یک شکاف زمانی پنهان است که بیشتر افراد آن را از دست میدهند. تجهیزات اصلی ALD معمولاً ۲۸–۳۵ سیکل برای رسوب Al₂O₃ اجرا میکنند و به ضخامت ۴.۵–۶ نانومتر میرسند. رسوب SiNₓ با PECVD بعدی بین ۴۰۰–۵۸۰ درجه سانتیگراد انجام میشود. آن دما به اندازه کافی گرم است که هیدروژن داخل Al₂O₃ را بهطور تهاجمی حرکت دهد.
اگر نرخ گرمایش و زمان نگهداری PECVD به درستی تنظیم شود، بخشی از هیدروژن موجود در Al₂O₃ به آرامی در این مرحله پیشگرمایش آزاد میشود. بقیه پایدار میماند و بعداً در کوره تف جوشی به درستی آزاد میشود. شرایط تابستانی این ریتم را خراب میکند.
اول، نوسانات فرآیند ALD رخ میدهد. لایه ۵ نانومتری Al₂O₃ نقطه شیرین برای هزینه و غیرفعالسازی است، به این معنی که محتوای هیدروژن مطلق آن به طور طبیعی بالا است. رطوبت بالای تابستان به این معنی است که هیدروژن بیشتری در فیلم به دام میافتد.
دوم، رسوب SiNₓ با PECVD به عنوان یک مرحله بازپخت اولیه برای Al₂O₃ عمل میکند. اگر گرمایش خیلی سریع باشد یا نگهداری در دمای بالا خیلی کوتاه باشد، هیدروژن به اندازه کافی آزاد نمیشود.
سوم، دمای تف جوشی به ۷۰۰-۹۰۰ درجه سانتیگراد میرسد. تمام آن هیدروژن به دام افتاده یکباره فوران میکند و به سمت رابط Si/Al₂O₃ منتشر میشود. مولکولهای گاز H₂ تشکیل میدهد و فشار موضعی عظیمی ایجاد میکند.
در نهایت، وقتی فشار از استحکام چسبندگی فیلم فراتر رود، تاولزدگی رخ میدهد.
رطوبت بالا -> هیدروژن به دام افتاده بیشتر -> آزادسازی اولیه ضعیف PECVD -> دمای تف جوشی بالا = تاولزدگی.
زیر میکروسکوپ، سطح ویفر را پوشیده از تاولهای ریز به قطر ۲-۱۰ میکرومتر خواهید دید. هر تاول نشاندهنده یک منطقه مرده است که غیرفعالسازی از بین رفته است.
خط ۳: رطوبت پسزمینه بالا در کورههای لولهای
این به راحتی نادیدهترین خط است، اما در تولید تابستان فوقالعاده مرگبار است. در زمان آمادهباش، کورههای لولهای PECVD در معرض جو قرار دارند. هوای تابستان به رطوبت نسبی ۶۰-۸۰٪ میرسد. لوله کوره رطوبت بسیار بیشتری نسبت به زمستان جذب میکند.
وقتی برای رسوب، خلاء و گرما اعمال میکنید، آن رطوبت به دام افتاده دفع میشود و با گاز فرآیند شما مخلوط میشود. این رطوبت پسزمینه به سه طریق رسوب SiNₓ را کاملاً خراب میکند:
انحراف ضریب شکست: SiNₓ برای کنترل جذب نور و غیرفعالسازی به ضریب شکست دقیق ۲.۰۵-۲.۱۰ نیاز دارد. رطوبت پسزمینه نسبت Si/N را تغییر میدهد. رطوبت تابستان به راحتی میتواند ضریب را به زیر ۲.۰۵ برساند و کیفیت غیرفعالسازی شما را از بین ببرد.
تغییر پیوندهای هیدروژنی: H⁺ موجود در بخار آب با پیوندهای Si-H و N-H در SiNₓ رقابت میکند. این موضوع نحوه آزادسازی هیدروژن را در طول تف جوشی بعدی خراب میکند.
تخریب تمیزی رابط: رطوبت در شروع رسوب، یک لایه Si-OH ناپایدار روی سطح ویفر تشکیل میدهد. این موضوع پیوند بین سیلیکون و Al₂O₃ یا SiNₓ را خراب میکند و بلافاصله چگالی تلههای رابط را افزایش میدهد.
خط ۴: شکاف زمانی Q-Time پنهان قبل از اکسیداسیون تونلی
این مورد در ابتدای خط فرآیند رخ میدهد، درست بعد از پولیش قلیایی و قبل از رسوبگذاری اکسید تونلزنی. سیلیکون خام در معرض هوا یک لایه اکسید بومی رشد میدهد و سرعت این رشد کاملاً به رطوبت و دمای محیط بستگی دارد.
در دمای ۲۵ درجه سانتیگراد و رطوبت نسبی ۸۰٪، سیلیکون خام در فقط یک ساعت یک لایه اکسید بومی به ضخامت ۱ نانومتر رشد میدهد. اگر خطاهای تجهیزات یا تأخیرهای زمانبندی باعث شود این ویفرها به مدت دو یا سه ساعت در اتاق تمیز بمانند، این لایه بومی میتواند به ۱.۵ نانومتر یا ضخیمتر برسد.
این اکسید بومی سست و پر از نقص است. وقتی میخواهید اکسید تونلزنی با کیفیت بالا به ضخامت ۱.۲ تا ۱.۵ نانومتر را روی آن رشد دهید، دو لایه با هم ترکیب میشوند. حالا لایه تونلزنی شما ۲ تا ۳ نانومتر ضخامت دارد—دو برابر مشخصات طراحی، با کیفیت ساختاری بسیار بد.
این یک واکنش زنجیرهای بیرحمانه را آغاز میکند. لایه تونلزنی بیش از حد ضخیم، تونلزنی الکترون را مسدود میکند. در طول دوپینگ پلیسیلیکون، فسفر برای نفوذ از این سد ضخیم مشکل دارد. مناطقی که لایه تونلزنی خیلی نازک است بیش از حد دوپ میشوند و باعث بازترکیب اوگر و افت طول عمر میشوند که به صورت لکههای تیره در تست PL ظاهر میشود. مناطقی که خیلی ضخیم است کم دوپ میشوند و مقاومت تماس را افزایش میدهند. این باعث لبههای تیره اطراف علائم قایق در تست EL میشود. در نهایت، ولتاژ مدار باز (Voc) شما در کل دسته به شدت کاهش مییابد.
خلاصه علت ریشهای: چهار انتقال، نه یک خطای واحد
مشکلات غیرفعالسازی تابستانی جدید نیستند، اما مهندسان وقت خود را صرف بررسی منوها و جریان گاز میکنند زیرا به دنبال یک نقطه شکست میگردند. علت ریشهای رطوبت است که کل زنجیره را مختل میکند.
افزایش دمای آب خنککننده دمای محفظه را تغییر میدهد. رطوبت بالای محیط میزان هیدروژن را افزایش میدهد و باعث ایجاد تاول میشود. رطوبت کوره در حالت آمادهباش ضریب شکست SiNₓ را خراب میکند. تأخیر در پردازش باعث رشد بیرویه اکسید بومی میشود و لکههای PL و علائم قایق ایجاد میکند.
پیشنهادات عملی کنترل فرآیند تابستانی
در اینجا نحوه رفع آن در خط تولید آمده است.
اول، آب خنککننده خود را پایش کنید. دمای ورودی و اختلاف دما را ردیابی کنید، نه فقط دمای محفظه را. اگر آب خنککننده از ۲۴ درجه سانتیگراد عبور کرد، فوراً چیلرهای خود را بررسی کنید و در صورت لزوم با توان PECVD یا زمان رسوبگذاری به صورت دستی جبران کنید. نقطه شبنم اتاق تمیز خود را به پایش روزانه متصل کنید.
دوم، دستورالعملهای ALD خود را برای تابستان تنظیم کنید. دمای رسوبگذاری ALD را کمی در محدوده ۱۸۰ تا ۳۰۰ درجه سانتیگراد افزایش دهید، یا زمان پاکسازی را طولانیتر کنید. این کار فیلم را متراکمتر میکند و محتوای اولیه هیدروژن را کاهش میدهد و از ایجاد تاول در مراحل بعدی جلوگیری میکند. همچنین، نرخ گرمایش یا زمان نگهداری را در طول رسوبگذاری SiNₓ با PECVD افزایش دهید تا هیدروژن زمان بیشتری برای آزادسازی نرم داشته باشد.
سوم، کورههای لولهای خود را بیشتر پخت کنید. در حالت آمادهباش، هر ۴ ساعت یک بار به مدت ۱۵ دقیقه پخت کوتاه در دمای ۵۰۰ درجه سانتیگراد انجام دهید تا رطوبت جذبشده خارج شود. در صورت امکان، در حالت آمادهباش جریان نیتروژن با فشار مثبت خفیف حفظ کنید.
چهارم، یک دستورالعمل پایه پاسیواسیون مخصوص تابستان ایجاد کنید. حدس نزنید. مجموعهای از پارامترهای ALD و PECVD آماده داشته باشید که وقتی رطوبت از آستانه مشخصی عبور کرد، جایگزین شوند.
پنجم، زمان Q خود را به شدت کنترل کنید. ویفرها باید در کمتر از یک ساعت از پولیش قلیایی به کوره اکسیداسیون برسند. اگر تأخیر رخ داد، آنها را در کابینت نیتروژن با رطوبت کم نگهداری کنید.
چکلیست سریع پاسیواسیون تابستانی
| شماره | اقلام بررسی | هدف کنترلی | مسئول |
|---|---|---|---|
| 1 | دمای آب خنککننده | پیگیری روزانه، هشدار در صورت عبور از آستانه | تجهیزات/تأسیسات |
| 2 | نقطه شبنم اتاق تمیز | پایبندی دقیق به محدودیتهای پایه | تأسیسات |
| 3 | پخت کوره لولهای | پخت کوتاه هر ۴ ساعت در حالت آمادهباش | مهندس فرآیند |
| 4 | زمان Q از پولیش تا اکسیداسیون | کمتر از ۱ ساعت | تیم تولید |
| 5 | دستورالعملهای ALD/PECVD | تغییر به پایه تابستانی از پیش تعریفشده | تیم فرآیند |
دیدگاه Ooitech
پایداری تجهیزات به اندازه دستورالعمل فرآیند حیاتی است وقتی نوسانات رطوبت فصلی خط تولید را مختل میکند. کارخانهها اغلب با افت راندمان مواجه میشوند صرفاً به این دلیل که رطوبت محیطی تاریخچه حرارتی و دینامیک هیدروژن لایههای پاسیواسیون را تغییر میدهد. پرداختن به این متغیرهای پنهان—مانند کارایی چیلر، زمان Q اتمسفری و دفع رطوبت در حالت آمادهباش—تفاوت عظیمی در حفظ راندمان سلول ایجاد میکند. تسلط بر این کنترلهای محیطی ظریف چیزی است که یک مجموعه تولید پنل خورشیدی معمولی را از یک خط تولید بهینه و با راندمان بالا متمایز میکند.