گلوگاه در چاپ صفحهای خطوط ظریف
فهرست مطالب
پاسخ سریع: چاپ صفحهای خطظریف در وضعیت دائمی عقبماندگی از مشخصات خود به سر میبرد: مقالهای که توصیف میکند این فرآیند چه کاری میتواند انجام دهد، پیش از انتشار منسوخ میشود، زیرا عرض انگشتان در تولید مدام کوچکتر میشود. دلیل آن حسابوکتاب است. انگشت باریکتر نور کمتری را مسدود میکند و جریان تولیدی سلول را افزایش میدهد، اما مقاومت بالاتر و سطح تماس کوچکتری نیز دارد، بنابراین فرمولاسیون خمیر، مش صفحه و پارامترهای چاپ همگی باید با هم پیشرفت کنند. ابعاد درگیر از حدود 13 µm تا 9 µm و سپس 6 µm کاهش مییابند، و عرضهای قابلدستیابی در محدوده 16 µm تا 24 µm بسته به ساختار گزارش شدهاند. هر کاهش یک دستاورد کوچک است که تنها در صورت حفظ بازده محقق میشود، به همین دلیل چاپ خطظریف به همان اندازه که یک مسئله طراحی است، یک مسئله بازده نیز هست.
تولید ماژول PV · توسط جری، Ooitech
یک مقاله به تازگی پذیرفته شده است، اما دادهها در حال حاضر قدیمی هستند. هر کسی که در تحقیق و توسعه کار میکند این وضعیت ناخوشایند را میشناسد.
مقاله Fraunhofer ISE، "پیشرفت در چاپ ظریف خطوط سمت جلو برای " TOPCon سلولهای خورشیدی،" یک مثال معمولی است. تهاجمیترین طراحی آن از یک صفحه بدون گره با دهانه ۱۳ میکرومتر استفاده میکرد. هر چیزی ریزتر در آزمایشها ناپایدار میشد. بر اساس اطلاعات عمومی صنعت، تولیدکنندگان پیشرو سلول قبلاً دهانههای صفحه بدون گره را به ۶ میکرومتر تا سال ۲۰۲۶—کمتر از نصف اندازه گزارش شده در مقاله—رسانده بودند.
این به ظاهر منسوخ شدن دقیقاً دلیلی است که مقاله ارزش خواندن دارد. این مقاله مرز قابلیت عملی چاپ سیلک را در سالهای ۲۰۲۴–۲۰۲۵ ترسیم کرد. تولیدکنندگانی که بعداً از این مرز فراتر رفتند، همچنان با همان چارچوب مبادله توصیف شده در مطالعه کار میکردند.
اعداد منقضی میشوند. روشها نه. این مقاله به دو چیز میپردازد: آنچه مقاله در آن زمان شناسایی کرد، و اینکه چگونه تولید انبوه بعداً از آن حد فرضی فراتر رفت.
۱. چه اتفاقی در مقاله افتاد
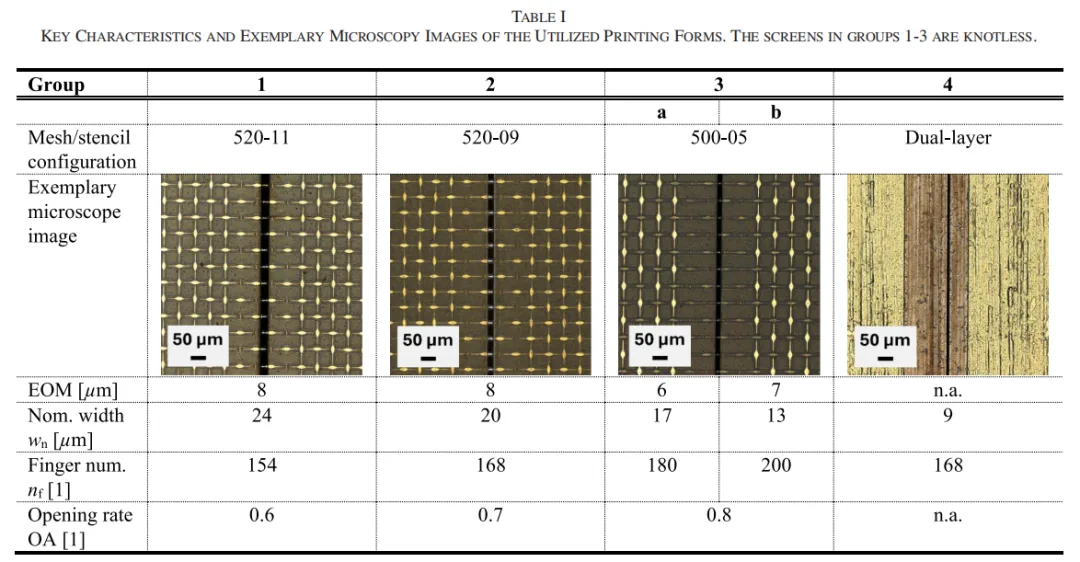
طراحی آزمایش ساده بود. محققان از سلولهای خورشیدی TOPCon نوع n با فرمت M10 استفاده کردند و فرآیند چاپ سمت جلو را به چند گروه مقایسه تکمتغیره تقسیم کردند. این گروهها شامل سه صفحه بدون گره با باز شدن اسمی ۲۴، ۲۰، ۱۷ و ۱۳ میکرومتر، به علاوه یک شابلون فویل فلزی دولایه ۹ میکرومتری بودند. فرآیند سمت عقب بدون تغییر باقی ماند. فقط روش چاپ سمت جلو تغییر کرد.
این مطالعه همچنین از یک زنجیره مشخصهیابی کامل استفاده کرد:
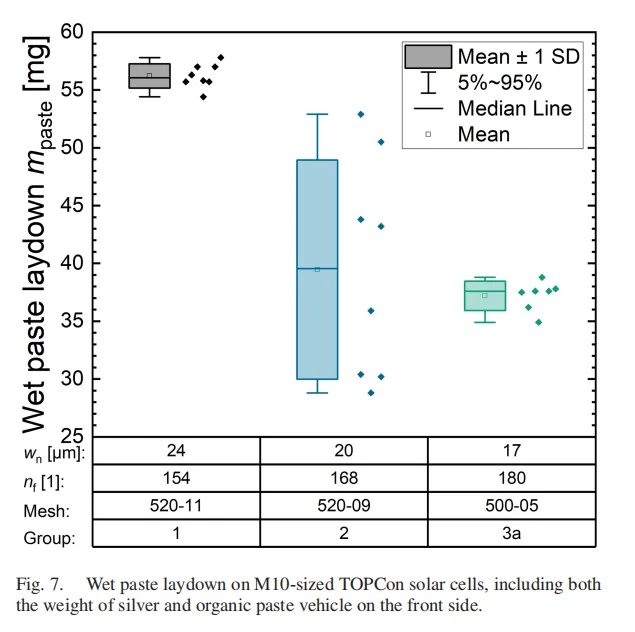
توزین خمیر مرطوب برای محاسبه مصرف نقره
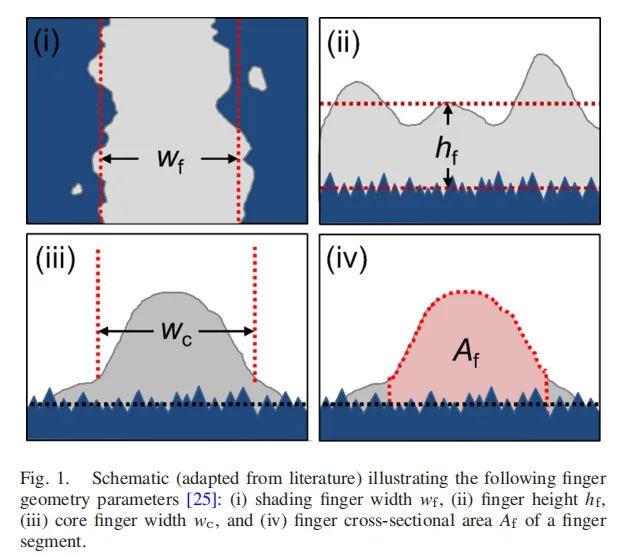
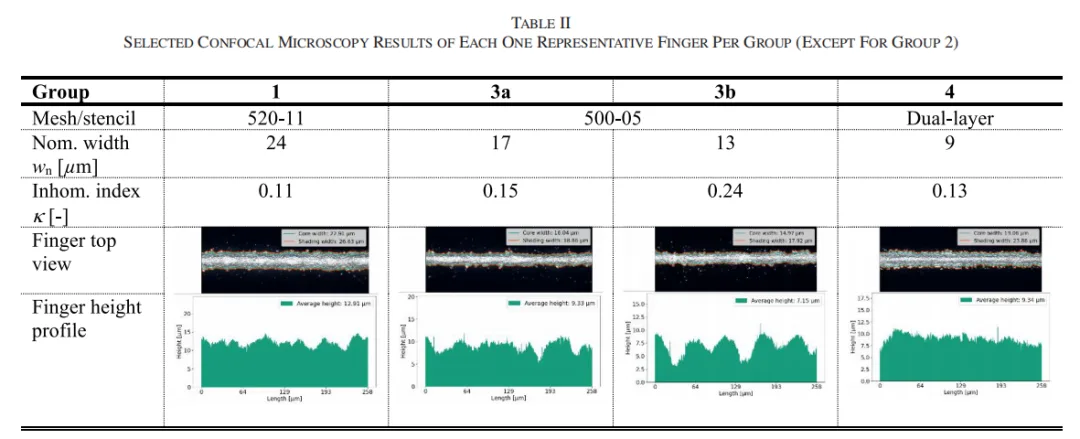
میکروسکوپ الکترونی روبشی و میکروسکوپ کانفوکال برای اندازهگیری عرض انگشت، ارتفاع، سطح مقطع و نایکنواختی κ
اندازهگیری روش طول انتقال برای مقاومت تماس
آزمون I-V بر روی سلولهای خورشیدی M10 تکمیل شده
این توالی همچنان یک روش استاندارد برای ارزیابی یک صفحهی چاپ، شابلون یا خمیر متالیزاسیون جدید باقی میماند.
نتایج را میتوان به سه سطح تقسیم کرد:
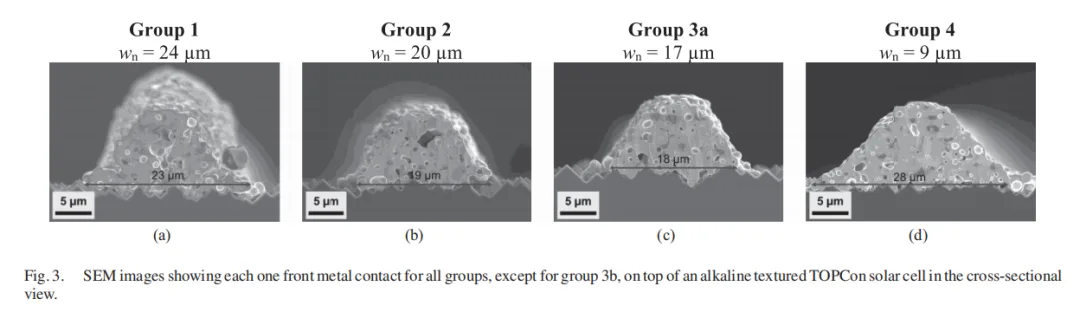
بازشدگی ۱۷ میکرومتر بهترین محدودهی عملکرد بود. این بازشدگی، عرض انگشتی چاپشدهی ۱۶ میکرومتری تولید کرد. در مقایسه با گروه مرجع ۲۴ میکرومتری، بهبود بازده نسبی ۰٫۹٪ و کاهش ۳۰٪ مصرف خمیر سمت جلو را به همراه داشت.
بازشدگی ۱۳ میکرومتر به یک مانع برخورد. ضریب غیریکنواختی انگشت κ از ۰٫۱۵ به ۰٫۲۴ جهش کرد، در حالی که انگشتهای قطعشده و سایر عیوب افزایش یافت. این گروه به ارزیابی سطح سلول راه نیافت.
شابلون ۹ میکرومتری به یک مثال منفی تبدیل شد. یک خمیر چاپ صفحهای با وجود عدم تطابق گرانروی، بهاجبار روی شابلون قرار گرفت. انگشت چاپشدهی حاصل ۱۹ میکرومتر عرض داشت—عریضتر از انگشتی که توسط گروه بازشدگی ۱۳ میکرومتری تولید شده بود.
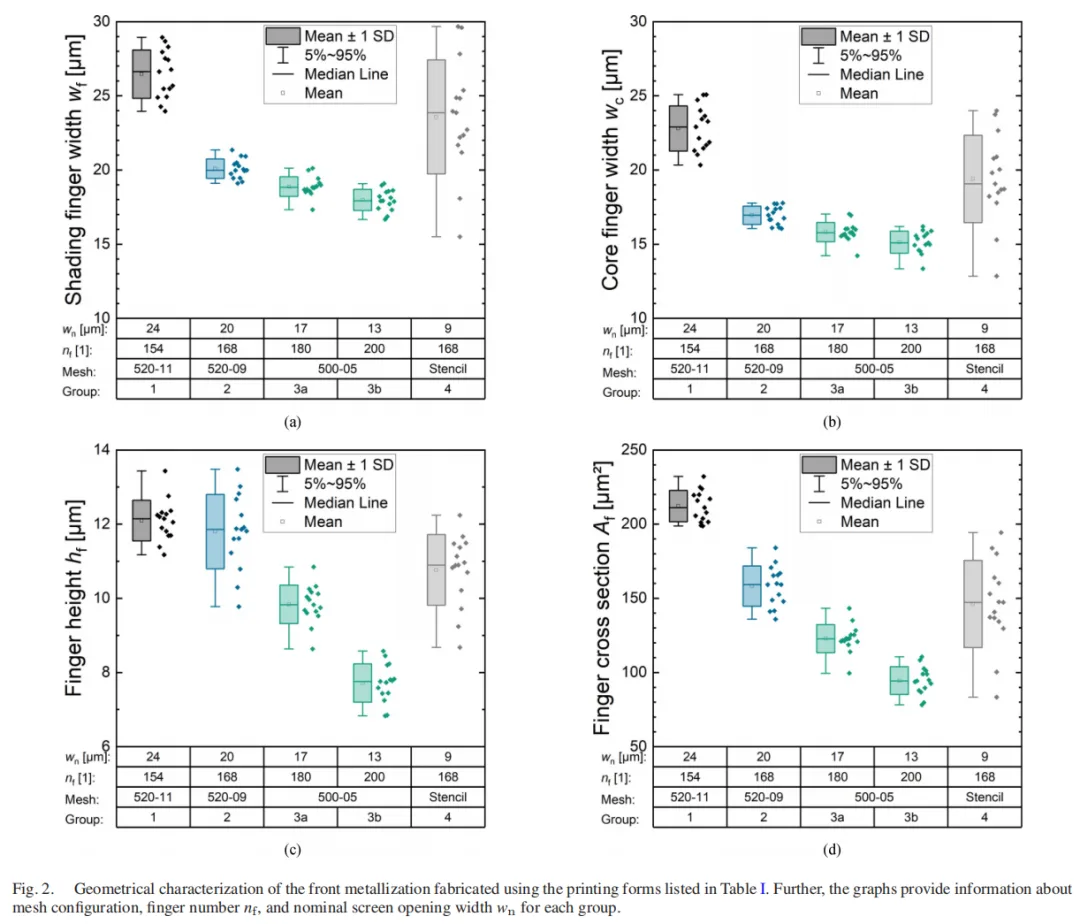
پیامد آن واضح بود. برای چاپ صفحهای بدون گره، محدودهی عملی خطوط ریز حدود بازشدگی ۱۵–۱۷ میکرومتر بود. زیر آن نقطه، کیفیت چاپ ابتدا از بین میرفت.
فاصلهی زمانی بین مقاله و تولید ۲۰۲۶: چهار مقایسه
۱. محدودیت چاپ
در مقاله، بازشدگی ۱۳ میکرومتر از قبل ناپایدار بود. ضریب غیریکنواختی κ به ۰٫۲۴ رسید، عیوب افزایش یافت و گروه هرگز به ارزیابی سلول نرسید. بر اساس اطلاعات عمومی صنعت، خطوط تولید پیشرو تا سال ۲۰۲۶ به بازشدگیهای بدون گره ۶ میکرومتری رسیده بودند.
مرز قابلیتی که مقاله ترسیم کرده بود بسیار جلوتر رانده شده بود. به اصطلاح محدودیت یک دیوار دائمی نبود. این نقطهی تعادل بین خمیر، صفحه و تجهیزات چاپ موجود در آن زمان بود.
۲. انگیزهی صرفهجویی در خمیر
بهترین گروه در مقاله—بازشدگی ۱۷ میکرومتر و انگشت چاپشدهی ۱۶ میکرومتر—به بهبود بازده نسبی ۰٫۹٪ دست یافت و در عین حال مصرف خمیر سمت جلو را ۳۰٪ کاهش داد.
تا سال ۲۰۲۶، مصرف نقره به بزرگترین آیتم هزینهی غیرسیلیکونی در بسیاری از ساختارهای هزینهی تولید سلول تبدیل شده بود. صرفهجویی در خمیر دیگر یک هدف بهینهسازی ثانویه نبود. به موضوع رقابتپذیری تولید و در برخی موارد بقا تبدیل شده بود. روششناسی مقاله از یک ابزار بازده به یک ابزار کنترل هزینه تغییر کرده بود.
۳. مسیر شابلون
شابلون فویل فلزی ۹ میکرومتری مقاله به دلیل عدم تطابق گرانروی خمیر با روش چاپ شکست خورد. انگشتی به عرض ۱۹ میکرومتر تولید کرد.
تا سال ۲۰۲۶، چاپ صفحه فولادی بر پایه شابلون فلزی تمامباز وارد تولید انبوه شده بود. مسیر ناموفق در مقاله بعداً به یک جهت صنعتی مهم تبدیل شد. درس مستقیم است: تغییر روش چاپ نیز مستلزم تغییر خمیر است.
۴. ارزش افزایش بازدهی
مقاله افزایش بازدهی نسبی ۰.۹٪ را گزارش کرد. تا سال ۲۰۲۶، بازدهی سلولها وارد محدوده ۲۶٪+ شده بود، با نتایج گزارششده بین ۲۶.۰۹٪ و ۲۶.۶۶٪ در مثالهای مورد بحث در اینجا.
ارزش حاشیهای کاهش سایهاندازی همچنان وجود داشت، اما محرک اصلی تجاری از بهبود بازدهی به سمت کاهش مصرف نقره حرکت کرده بود.
۲. از ۱۳ میکرومتر به ۶ میکرومتر: چگونه محدودیت شکسته شد
آیا ۱۳ میکرومتر واقعاً محدودیت فیزیکی چاپ صفحه بود؟
خیر. خود مقاله چند سرنخ باقی گذاشت.
در سه طراحی صفحه، قطر سیم از ۱۱ میکرومتر به ۹ میکرومتر و سپس به ۵ میکرومتر کاهش یافت. نسبت سطح باز از ۰.۶ به ۰.۷ و سپس ۰.۸ افزایش یافت. همچنین جهت مش ۰ درجه معرفی شد.
به عبارت دیگر، نتیجه ۱۳ میکرومتر به این معنی نبود که صفحهها نمیتوانند ریزتر ساخته شوند. بلکه به این معنی بود که ترکیب خمیر، صفحه و تجهیزات موجود در آن زمان نمیتوانست در آن نقطه پایدار بماند.
کدام سمت این مثلث گلوگاه واقعی بود؟
خود صفحه تا حدی قابل رد شدن است. این مطالعه فناوری پیشرفته صفحه بدون گره را برای زمان خود نشان میداد. قطر سیم، نسبت سطح باز و زاویه صفحه قبلاً به شدت تحت فشار قرار گرفته بودند. گروه ۱۳ میکرومتر شکست نخورد زیرا تأمینکننده صفحه تلاشی نکرده بود. صفحه توسط خمیر عقب نگه داشته میشد.
تجهیزات چاپ نیز بر پایه یک پلتفرم صنعتی عمومی بودند. چاپگرهای مشابه در آزمایشگاهها و خطوط تولید پیشرو در دسترس بودند. این خمیر را به عنوان متغیر کلیدی باقی میگذارد.
چاپ خطوط ریز یک کشمکش سهجانبه است. هر کاهش ۱ میکرومتری در عرض انگشتی، سایهاندازی نوری را کاهش میدهد، اما سطح مقطع انگشتی را نیز کاهش میدهد. مقاومت سری میتواند افزایش یابد، در حالی که خطر نقص چاپ و افت بازدهی افزایش مییابد. نتیجه بستگی به این دارد که آیا خمیر، صفحه و فرآیند میتوانند با هم پیشرفت کنند.
بین سالهای ۲۰۲۴ و ۲۰۲۶، هر سه طرف پیشرفت کردند.
خمیر: از یک ترکیب عمومی به یک ماده الگوسازی
اندازه ذرات نقره همچنان کاهش یافت، در حالی که خمیرهای تخصصی خطوط ریز به یک دسته محصول جداگانه تبدیل شدند. توسعه خمیر انگشتان ریز جلوی TOPCon در سه جهت پیش رفت: چاپ انگشتان باریکتر، حفظ رفتار پخت خوب و جلوگیری از افزایش مقاومت الکتریکی.
با دهانه صفحه ۶ میکرومتری، ذراتی که فقط کمی بیش از حد بزرگ هستند ممکن است صفحه را مسدود کنند. حفظ پروفایل انگشت یکنواخت حتی دشوارتر میشود.
نایکنواختی انگشتان ریز κ در هسته خود بازتابی از رئولوژی خمیر در دهانههای بسیار باریک است. اگر خمیر نتواند به طور مداوم از دهانه ۶ میکرومتری عبور کند، نتیجه مسدود شدن صفحه، انگشتان قطع شده و افزایش شدید κ است. گروه ۱۳ میکرومتری در مقاله به نظر میرسید به دلیل کیفیت چاپ شکست خورده است. در سطح عمیقتر، خمیر به حد انتقال خود در آن دهانه رسیده بود.
رابطه نزدیک بین فرمولاسیون خمیر و روش چاپ در دو سال گذشته بارها نشان داده شده است.
صفحه: ساختار بدون گره و جهت ۰ درجه استاندارد شد
صفحه ۵۰۰-۰۵ مقاله—با قطر سیم ۵ میکرومتر، نسبت دهانه ۰.۸ و جهت ۰ درجه—در آن زمان طراحی تهاجمی بود.
صفحههای تولید پیشرو بعداً یک نسل دیگر در همان جهت حرکت کردند. قطر سیمها ریزتر شد، نسبت دهانه افزایش یافت و کنترل کشش بهبود یافت. تولید پایدار با دهانه ۶ میکرومتری ابتدا به دقت ساخت بسیار بالایی در خود صفحه نیاز دارد.
فرآیند: LECO مقاومت تماس انگشتان ریز را کنترل کرد
این جنبهای است که اغلب نادیده گرفته میشود.
با باریکتر شدن انگشتان، سطح تماس کاهش مییابد. مقاومت تماس معمولاً به شدت افزایش مییابد. LECO، یا بهینهسازی تماس با لیزر، به طور گسترده با تولید خطوط ریز TOPCon مرتبط شده است زیرا میتواند این تلفات الکتریکی را کاهش دهد.
گزارشهای صنعتی نشان میدهد که LECO قبلاً در بخش بزرگی از ظرفیت TOPCon پذیرفته شده است. این فناوری از یک بهبود کارایی اختیاری به یک فرآیند عملی ضروری برای تولید انگشتان ریز تبدیل شده است. بدون LECO یا یک رویکرد معادل بهینهسازی تماس، چاپ موفق از طریق دهانه ۶ میکرومتری لزوماً به این معنی نیست که فرآیند برای تولید انبوه پایدار آماده است.
هنگامی که خمیر، صفحه و فرآیند همگی پیشرفت کردند، نقطه تعادل از حدود ۱۵ میکرومتر به محدوده ۶–۸ میکرومتر منتقل شد. محدودیت با یک اختراع چشمگیر شکسته نشد. سه نیرو همزمان آن را هل دادند.
۳. روششناسی باقیمانده از مقاله
اگر تنها یک نکته از این مقاله برداشت شود، باید چارچوب باشد نه اعداد.
اول: معامله سهجانبه
هر راهحل چاپ خطوط ظریف، تعادلی بین سایهاندازی نوری، مقاومت الکتریکی و کیفیت چاپ است. این چارچوب حتی با کوچکتر شدن ابعاد ویژگیها معتبر باقی میماند. از همین منطق میتوان برای ارزیابی چاپ صفحه فولادی، صفحههای الکتروفرم و سایر روشهای متالیزاسیون استفاده کرد.
دوم: زنجیره مشخصهیابی
خمیر را وزن کنید، هندسه را بررسی کنید، مقاومت تماس را اندازه بگیرید و سپس سلول تکمیلشده را آزمایش کنید. پس از تکمیل این چهار مرحله، ارزش یک صفحه یا خمیر جدید قابل اندازهگیری است.
چرا گروه ۱۳ میکرومتری به ارزیابی سلول نرسید؟ زیرا مشخصهیابی هندسی قبلاً مشکل را از طریق افزایش شدید κ آشکار کرده بود. توالی—ابتدا بررسی مورفولوژی، سپس اندازهگیری عملکرد الکتریکی و در آخر ارزیابی سلول—کمک میکند تا یک عدد بازدهی، فرآیند ضعیف یا ناپایدار را پنهان نکند.
سوم: خمیر و روش چاپ باید با هم تغییر کنند
شابلون ۹ میکرومتری شکست خورد زیرا خمیر چاپ صفحهای بهاجبار در فرآیند شابلون استفاده شد. کارخانههایی که اکنون چاپ صفحه فولادی را معرفی میکنند، معمولاً فرمولاسیون خمیر خود را تنظیم یا بازتوسعه میدهند. مقاله قبلاً این تله را از طریق یک گروه آزمایشی ناموفق مشخص کرده بود.
چهارم: تعداد انگشتان باید محاسبه شود، نه حدس زده شود
مقاله از دادههای مقاومت از پیش اندازهگیریشده برای محاسبه تعداد بهینه انگشتان ظریف استفاده کرد، با پیروی از منطقی که در ابزارهایی مانند Gridmaster و Pitchmaster استفاده میشود.
حرکت از طراحی شبکه مبتنی بر تجربه به طراحی شبکه محاسبهشده در عصر خطوط ظریف بهطور فزایندهای ارزشمند است. باریک کردن انگشتان بدون محاسبه مجدد گام، تعداد انگشتان و مقاومت، میتواند تلفات را از سایهاندازی به مقاومت سری منتقل کند.
۴. میدان نبرد جدید که مقاله پوشش نداد
مقاله به چاپ صفحهای و شابلونهای فویل فلزی محدود شد. با این حال، تا سال ۲۰۲۶، میدان نبرد خطوط ظریف دیگر محدود به چاپ صفحهای معمولی نبود. کشش صفحه و محدودیتهای ساختاری، تولید انبوه پایدار زیر ۱۰ میکرومتر را بهطور فزایندهای دشوار میکند، بنابراین صنعت در حال بررسی چندین جایگزین بوده است.
چاپ صفحه فولادی: یک شابلون فلزی تمامباز میتواند انگشتان ۱۴ تا ۱۵ میکرومتری تولید کند. در مثال مورد بحث در اینجا، نسبت ابعاد از ۴۵٪ به ۵۹٪ افزایش یافت، در حالی که مقاومت تماس ۱۵٪ کاهش یافت. تحقیقات منتشر شده در ژول توسط موسسه نینگبو فناوری و مهندسی مواد پیشرفت در این جهت را گزارش کرد و تونگوی به عنوان اولین شرکتی که این فرآیند را به تولید انبوه جهانی معرفی کرد، گزارش شد. در عمل، چاپ روی صفحه فولادی مفهوم استنسیل ناموفق مقاله را با حل مشکل تطبیق خمیر به یک مسیر تولید تبدیل کرد.
صفحههای الکتروفرمشده: بر اساس گزارشهای صنعتی و ادعاهای تولیدکنندگان، دقت الگوی انگشتی میتواند به ±2 میکرومتر برسد. سلولهای TOPCon با استفاده از صفحههای الکتروفرمشده با بازدهی 26.2 درصد گزارش شدهاند. این ارقام همچنان باید در برابر بازده تولید، شرایط اندازهگیری و پایداری فرآیند بلندمدت ارزیابی شوند.
خطوط تحقیق و توسعه به انگشتیهای 10 میکرومتری رسیدند: کار مشترک موسسه نینگبو فناوری و مهندسی مواد و جینکوسولار عرض انگشتی را به 10 میکرومتر و فاصله را از 1120 میکرومتر به 825 میکرومتر کاهش داد. سلول صنعتی M10 در نتیجه گزارششده به بازدهی تاییدشده 26.66 درصد دست یافت.
مقاله همچنین بر ارزش مطلق مصرف نقره تمرکز نکرد. چاپ خطوط ریز کاهش نسبی خمیر را 30 درصد ارائه کرد، اما تا سال 2026 تعارض اصلی مصرف مطلق در هر سلول بود.
برای سلولهای 210R، میانگین مصرف خمیر نقره صنعتی طبق ارقام صنعتی مورد بحث در اینجا وارد محدوده 70+ میلیگرم در هر سلول شده بود. نقره به بزرگترین هزینه غیرسیلیکونی تبدیل شده بود. کاهش خمیر از هدف بهینهسازی به اولویت تولید تغییر کرد.
چاپ خطوط ریز تنها یک رویکرد است. خمیر مس با روکش نقره، آبکاری مس و سایر مسیرهای متالیزاسیون کاهش نقره یا بدون نقره به طور همزمان در حال پیشرفت هستند.
5. مهندسان خط تولید چگونه باید این مقاله را بخوانند
سه اقدام عملی مهم است.
اول: روی چارچوب تمرکز کنید، نه اعداد قدیمی
رکوردهای تولید قبلاً از محدودیتهای عددی مقاله فراتر رفتهاند. معاوضه سهجانبه، زنجیره مشخصهیابی و منطق اتصال خمیر-فرآیند آن همچنان مفید هستند. آنها یک الگوی کاری برای ارزیابی هر صفحه، خمیر یا فرآیند متالیزاسیون جدید در یک خط تولید واقعی ارائه میدهند.
دوم: نقطه تعادل خود را محاسبه کنید
این واقعیت که یک تولیدکننده پیشرو میتواند دهانه 6 میکرومتری را اجرا کند به این معنی نیست که هر خط باید فوراً آن را اتخاذ کند.
سیستم خمیر شما، تأمینکننده صفحهچاپ، وضعیت چاپگر، پیکربندی LECO، پنجره کوره و بازده پایه تعیین میکنند که نقطه تعادل واقعی شما کجاست. پیروی از کوچکترین دهانه موجود بدون اعتبارسنجی این عوامل ممکن است شکست ۱۳ میکرومتری مقاله را تکرار کند: افزایش κ، انگشتهای قطعشده و افزایش ناگهانی نقصها.
سوم: کاهش نقره را به مسائل مهندسی تقسیم کنید
نقره یک آیتم هزینهی عمده غیر از سیلیکون است. چاپ خطوط ریز، بهینهسازی خمیر، توسعه صفحهچاپ، نقرهپوششده با مس و آبکاری مس هر کدام تعادل خاص خود را بین بازده، مقاومت، پایداری فرآیند، سرمایهگذاری تجهیزات و بازده تولید دارند.
مقاله پاسخ نهایی واحدی ارائه نمیدهد. بلکه ابزاری برای تقسیم مسئله به بخشهای قابل اندازهگیری فراهم میکند.
خلاصه
دهانه ۱۳ میکرومتری زمانی به عنوان حد چاپ صفحهچاپ بدون گره در نظر گرفته میشد. بر اساس اطلاعات عمومی موجود در صنعت، این مرز تا سال ۲۰۲۶ به سمت ۶ میکرومتر پیش رانده شده بود.
حد هرگز یک دیوار نبود. این نقطه تلاقی قابلیت مواد، دقت تجهیزات و کنترل فرآیند در یک زمان خاص بود. خمیر یکی از دستکمگرفتهترین بخشهای این تلاقی بود. این عامل باعث گروههای ناموفق در مقاله شد و بعداً به یکی از عوامل تعیینکننده در تولید انبوه تبدیل شد.
نقطه تلاقی به حرکت خود ادامه خواهد داد. چارچوب ثابت خواهد ماند. این ارزش ماندگار این مقاله است.
نظرسنجی: خط تولید شما به چه سطحی از انگشتهای ریز جلویی رسیده است؟
کدام مسیر کاهش نقره را در حال حاضر استفاده میکنید: انگشتهای ریزتر، نقرهپوششده با مس یا آبکاری الکتریکی مس؟
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
دیدگاه Ooitech
هدف واقعی تولید کوچکترین دهانه صفحهچاپ نیست؛ بلکه کمترین مصرف نقره است که میتوان بدون قربانی کردن مقاومت تماسی، بازده تولید یا زمان کارکرد حفظ کرد. فرآیند ۶ میکرومتری تنها زمانی ارزش ایجاد میکند که رئولوژی خمیر، کشش صفحهچاپ، پارامترهای چاپ، پنجره پخت و تنظیمات LECO به عنوان یک سیستم واحد تأیید شوند. برای مهندسان خط، κ، نرخ قطعشدگی و توزیع مقاومت معمولاً مفیدتر از یک نتیجه بازده تکسلولی برتر هستند.